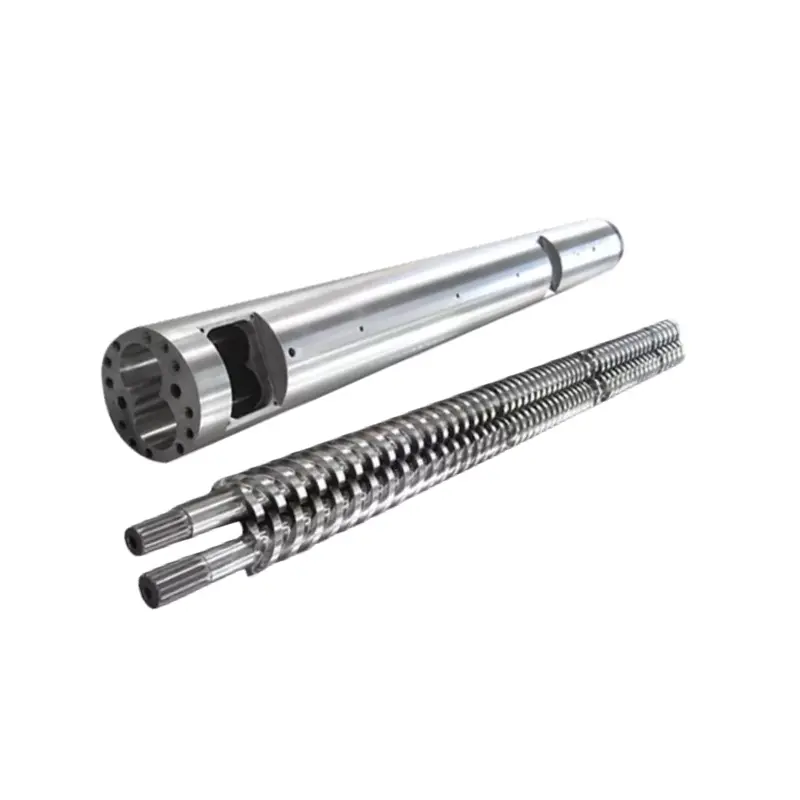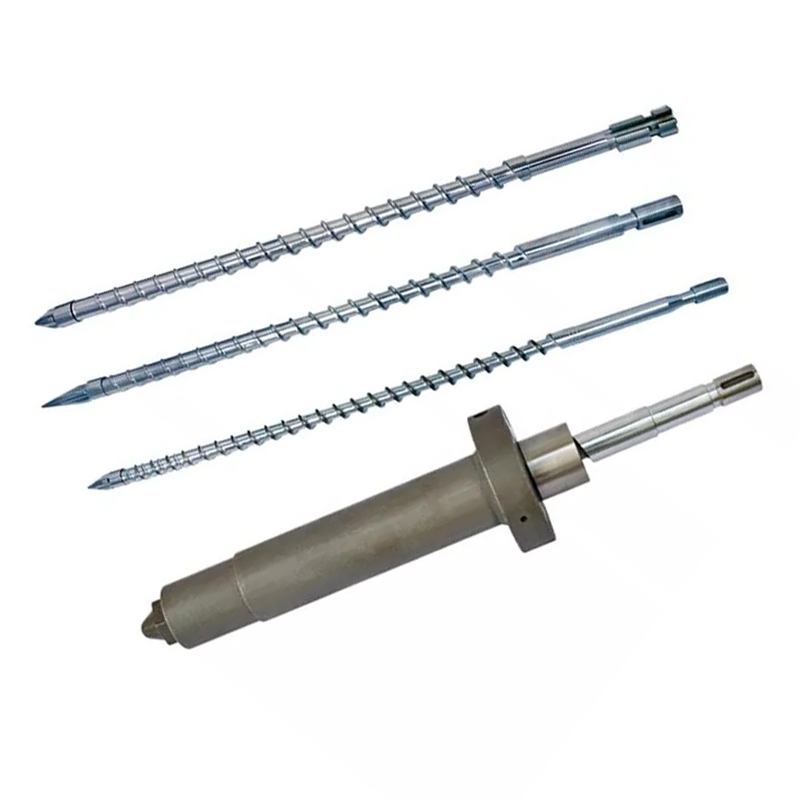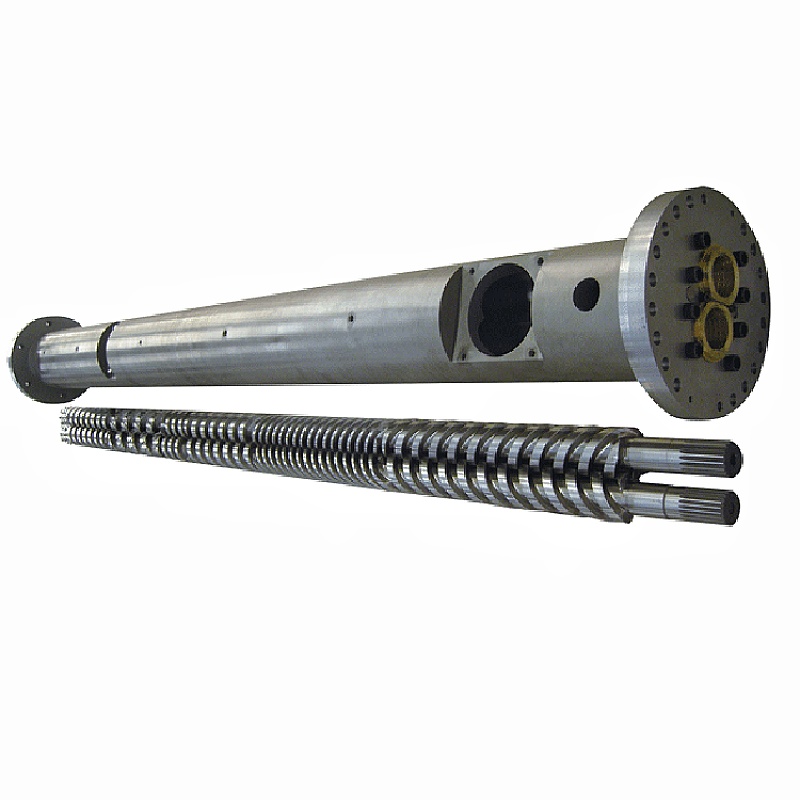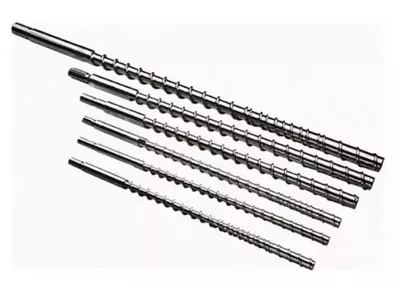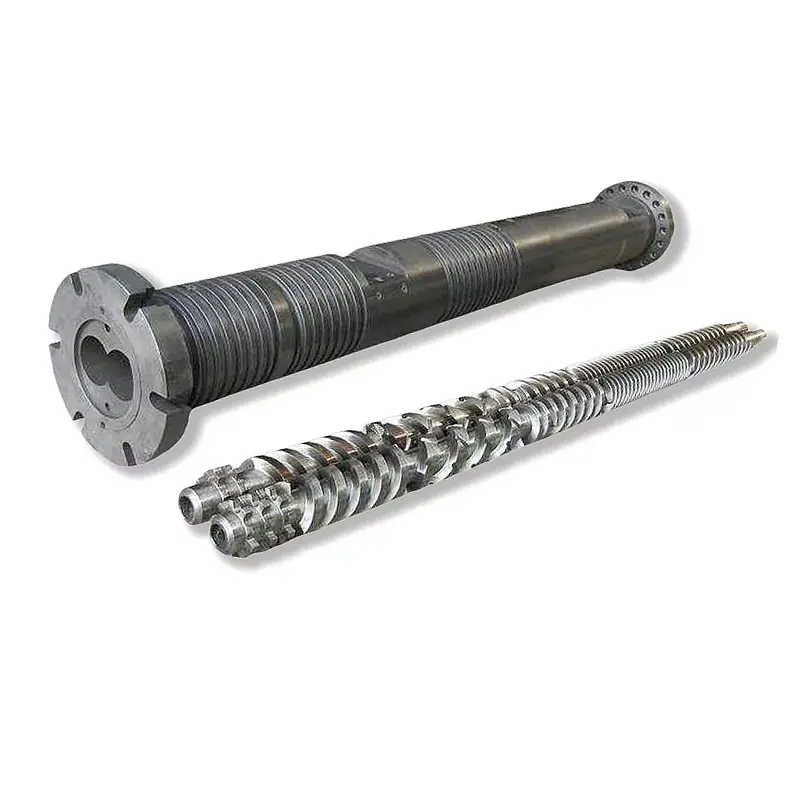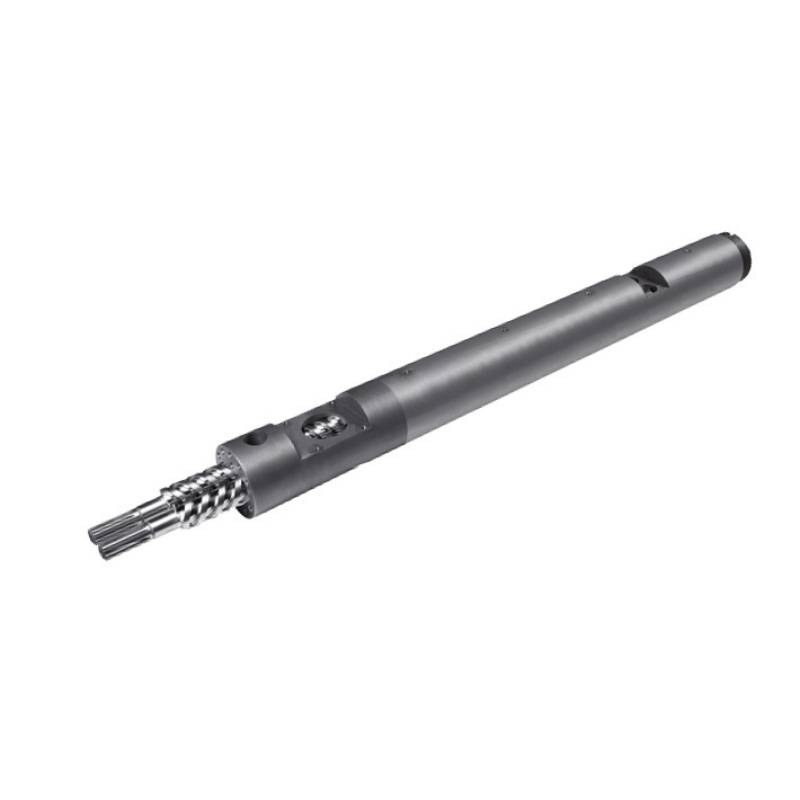
ထိုးဝက်အူ L/D အချိုးဝက်အူအချင်းဖြင့် ပိုင်းခြား၍ အလုပ်လုပ်သော အရှည်ဖြစ်ပြီး ဆေးထိုးဝက်အူအများစုသည် 18:1 မှ 25:1 အထိ လုပ်ဆောင်သည်။ ဤသည်မှာ သင်ပိုင်ဆိုင်ပြီးသားစက်တစ်ခုတွင် L/D ကို ပြောင်းလဲ၍မရသော spec sheet က သင့်ကိုပြောပြသည် ။ အရှည်ကို စည်ဖြင့် သတ်မှတ်သည်။ သင်ပြောင်းလဲနိုင်သောအရာscrew အချင်းနှင့် ရွေးချယ်မှုတစ်ခုသည် L/D၊ ရိုက်ချက်စွမ်းရည်နှင့် ဆေးထိုးဖိအားကို ဆန့်ကျင်ဘက်သို့ ဦးတည်ရွေ့လျားနေသည့် ပုံသေစည်တစ်ခုတွင်။ သေးငယ်သောဝက်အူသည် ပိုမိုမြင့်မားသော L/D၊ ပိုသေးငယ်သောရိုက်ချက်နှင့် ဖိအားပိုပေးသည်။ ထိုကုန်သွယ်မှုကို သင်၏အစေးနှင့် သင့်အစိတ်အပိုင်းနှင့် ကိုက်ညီပြီး L/D မေးခွန်းအများစုသည် ၎င်းတို့ကိုယ်တိုင် အဖြေပေးသည်။
ဆေးထိုးဝက်အူတွင် L/D Ratio ဆိုသည်မှာ အဘယ်နည်း
L/D သည် ဝက်အူ (L) ၏ ပြင်ပအချင်း (D) ဖြင့် ပိုင်းခြားထားသည်။ ဝက်အူသည် အကျယ်ထက် 22 ဆ ပိုရှည်သော L/D သည် 22:1 ဖြစ်သည်။
အချိုးသည် အရွယ်အစားဖြင့် တိုင်းတာသည်။ 22:1 တွင် 40 မီလီမီတာဝက်အူတစ်ခုသည် အလုပ်လုပ်သည့်အရှည် 880 မီလီမီတာရှိသည်။ 22:1 တွင် 80 မီလီမီတာဝက်အူတစ်ခုသည် 1,760 မီလီမီတာ ရှည်သည်။ အချိုးတူ၊ အလွန်ကွဲပြားသော စက်များ။
အချိုးအစားသည် အမှန်တကယ်ဖော်ပြသည်။ဝက်အူ ပြေးလမ်း ဘယ်လောက် အလုပ်လုပ်ရမယ်၊. အစာကျွေးခြင်း၊ အရည်ပျော်ခြင်းနှင့် တိုင်းတာခြင်းအားလုံးသည် ထိုအရှည်တစ်လျှောက် ဖြစ်ပေါ်ပါသည်။ ပိုရှည်ခြင်းဆိုသည်မှာ အရည်ပျော်နိုင်မှုနှင့် ရောစပ်မှုပိုများလာခြင်းကို ဆိုလိုသည်။ အလျားနည်းသည် နှစ်မျိုးလုံးနည်းပြီး ပစ္စည်းပူနေရန် အချိန်နည်းသည်။
ဆေးထိုးဝက်အူအများစုသည် 18:1 နှင့် 25:1 အကြား၊ ယေဘုယျသုံးစက်များတွင် 20:1 မှ 22:1 ဘုံမြေဖြင့် ဆင်းသက်သည်။ မှတ်တိုင်လမ်းညွှန်သည် ကျွန်ုပ်တို့၏ပုံတွင် အပြည့်အစုံပါရှိသည်။ဆေးထိုးပုံသွင်းဝက်အူစည်လမ်းညွှန်.
Injection L/D သည် Extrusion L/D ထက် အဘယ်ကြောင့် ပိုတိုသနည်း။
Extruder များသည် အများအားဖြင့် 25:1 မှ 33:1 အထိ လုပ်ဆောင်သည်။ ထိုးဝက်အူများသည် တိုတောင်းပြီး အကြောင်းရင်းမှာ အစဉ်အလာမဟုတ်ဘဲ စက်ဝန်းဖြစ်သည်။
Extruder ဝက်အူသည် အဆက်မပြတ် လှည့်နေသည်။ အရာဝတ္ထုသည် တစ်ဖက်သို့ဝင်ကာ ဖြတ်သန်းသွားကာ အခြားတစ်ဖက်သို့ ထွက်ခွာသွားသည်။ ဘာမှ မစောင့်ဘူး။
ဆေးထိုးဝက်အူသည် ကွဲထွက်ခြင်းတွင် အလုပ်လုပ်သည်။ ပစ်ချက်တစ်ခုတွင် ပလတ်စတစ်ဆာဂျရီပြုလုပ်ရန် လှည့်ကာ ပြန်နုတ်ကာ ရပ်သွားပါသည်။ ထိုးသွင်းလိုက်သည်နှင့် မှိုသည် အေးသွားသည်။ အဲဒီအတောအတွင်း ဗူးထဲမှာ ရှိနေတဲ့ အရည်တွေက ငြိမ်ပြီး ပူနေတာပဲ။
ထိုစောင့်ဆိုင်းခြင်းသည် ခြားနားချက် တစ်ရပ်ဖြစ်သည်။ ပိုရှည်သောစည်သည် အရည်ပျော်သွားပြီး ဆေးထိုးစက်တွင် ပို၍အရည်ပျော်ခြင်းဆိုသည်မှာ သံသရာတစ်လျှောက် စောင့်နေသည့်အရာများပိုများသည်။ အပူဒဏ်ခံနိုင်သော အစေးအတွက်၊ အပိုအရှည်သည် အပိုပမာဏမဟုတ်ပေ။ ၎င်းသည် အပိုအပူမှတ်တမ်းဖြစ်သည်။
ထို့ကြောင့် ဆေးထိုးခြင်းပုံစံသည် နေထိုင်ချိန်နှင့် နှိုင်းယှဉ်ပါက အရည်ပျော်နိုင်စွမ်းကို မျှတစေပြီး ထုထည်အများစုမှာ အရည်ပျော်နိုင်မှုကိုသာ ဝယ်ယူပါသည်။
မင်းကိုဘယ်သူမှမပြောတဲ့အရာ- မင်း L/D ပြောင်းလို့မရဘူး
L/D နှင့် ပတ်သက်သော ဆောင်းပါးများသည် နံပါတ်တစ်ခုကို ရွေးရသကဲ့သို့ ပြောဆိုကြသည်။ သင်ပိုင်ဆိုင်ပြီးသား စက်တစ်လုံးမှာ သင်မပါဘူး။
L ကို စည်ဖြင့် ပြုပြင်သည်။စည်သည် ၎င်း၏ အပူပေးစက်ဇုန်များ၊ အစာကျွေးသည့် လည်ချောင်းများနှင့် အရှည်တစ်ဝိုက်တွင် တပ်ဆင်ထားသော စက်ဘောင်အတွင်း တပ်ဆင်ထားသော ဖိအားအိုးတစ်ခုဖြစ်သည်။ ဘယ်သူကမှ စည်ကို ပိုရှည်အောင် မလုပ်ဘူး။
ဒါကြောင့် L/D မှာ ကျန်ခဲ့တဲ့ တစ်ခုတည်းသော ကိန်းရှင်က D ဖြစ်ပြီး ဝက်အူအချင်း ဖြစ်ပါတယ်။ အချင်းကိုပြောင်းပါ၊ မျဉ်းကြောင်းပေါ်ရှိအလျားသည် ဘယ်တော့မှမရွေ့သောကြောင့် ၎င်းနှင့်အချိုးအစားပြောင်းပါသည်။
ထို့ကြောင့် စက်တည်ဆောက်သူများသည် စက်တစ်ခုတည်းအတွက် ဝက်အူအချင်း နှစ်ခု သို့မဟုတ် သုံးခုကို စာရင်းပြုစုထားသည်။ သူတို့က မင်းကို ရိုက်ချက် အရွယ်အစား သုံးမျိုး မပေးဘူး။ ၎င်းတို့သည် သင့်အား အပေးအယူမျဉ်းတွင် အချက်သုံးချက် ပေးဆောင်နေပြီး ရိုက်ချက်အရွယ်အစားသည် ရွေ့လျားနေသည့်အရာများထဲမှ တစ်ခုသာဖြစ်သည်။
ဝက်အူအချင်း- အရာအားလုံးရွေ့လျားနိုင်သော လီဗာ
ပုံသေစည်တစ်ခုတွင် ရွေးချယ်မှုတစ်ခုသည် အရာလေးခုကို တစ်ပြိုင်နက် ရွေ့လျားစေသည်။ ဤဇယားကို နားလည်ပြီး ဆေးထိုး L/D ကို နားလည်သည်။
| တစ်ခုရွေးရင်... | ဝက်အူအချင်း သေးငယ်သည်။ | ပိုကြီးသောဝက်အူအချင်း |
|---|---|---|
| L/D အချိုး | ပိုမြင့်တယ်။(L အတူတူ၊ D သေးသည်) | အောက်ပိုင်း(L အတူတူ၊ ပိုကြီးတဲ့ D) |
| ပစ်ခတ်နိုင်စွမ်း | သေးတာ။(လေဖြတ်နှုန်း မီလီမီတာ ပမာဏ နည်းသည်) | ပိုကြီးတယ်။ |
| Injection Pressure ရရှိနိုင်ပါသည်။ | ပိုမြင့်တယ်။(သေးငယ်သောဧရိယာတွင်တူညီသောအင်အား) | အောက်ပိုင်း |
| ရိုက်ချက်တစ်ခုလျှင် အရည်ပျော်နိုင်စွမ်း | ပိုကောင်းပါတယ်။(ပစ္စည်းနည်းသည့်အတွက် L/D ပိုများသည်) | စေတနာနည်းတယ်။ |
| ပေးထားသည့်အပိုင်းအတွက် နေထိုင်ချိန် | အရပ်ပုတယ်။(ရိုက်ချက်သည် သေးငယ်သောစည်ကို ပို၍အသုံးပြုသည်) | ကြာကြာ |
| အစုံပါပဲ။ | သေးငယ်သော တိကျသော အစိတ်အပိုင်းများ၊ ပါးလွှာသော နံရံများ၊ ပျစ်ခဲမှုမြင့်သော နှင့် အပူဒဏ်ခံနိုင်သော အစေးများ | ကြီးမားသောရိုက်ချက်များ၊ ကုန်စည်အစေးများ၊ ထူထဲသောအပိုင်းများ |
ဖိအားအတန်းကို ထပ်ဖတ်ပါ၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် လူများမျှော်လင့်ထားသည်ထက် အလုပ်များကို ပိုမိုဆုံးဖြတ်ပေးသည်။ စက်၏ ဟိုက်ဒရောလစ် သို့မဟုတ် လျှပ်စစ်ဒရိုက်ဗ်သည် ဝက်အူ၏နောက်ဘက်သို့ ခိုင်ခံ့သောတွန်းအားကို ပေးသည်။ ဖိအားဆိုသည်မှာ အင်အားကို ဧရိယာအလိုက် ပိုင်းခြားထားသည်။ သေးငယ်သောဝက်အူသည် မျက်နှာဧရိယာနည်းသောကြောင့် တူညီသောစွမ်းအားသည် ပိုမိုမြင့်မားသော အရည်ပျော်ဖိအားကိုထုတ်ပေးသည်။
ထို့ကြောင့် ပါးလွှာသော နံရံနှင့် ပျစ်ဆွတ်မြင့်သော အလုပ်သည် ဝက်အူအသေးပေါ်တွင် မကြာခဏ ကျရောက်တတ်သည်- ၎င်းသည် ဝက်အူကြီးသည် မဖြည့်နိုင်သော တင်းကျပ်သော အပေါက်ထဲသို့ အရည်ပျော်သွားနိုင်သည်။ ၎င်းနှင့်အတူ ပါလာသော L/D မြင့်မားမှုသည် ဘောနပ်စ်ဖြစ်သည်၊ တိုက်ဆိုင်မှုမဟုတ်ပါ။
ပြီးတော့ နေထိုင်ရာ အတန်းကိုလည်း ဖတ်တယ်။ ၎င်းသည် သင်၏ PC အဝါရောင်ရှိမရှိ တိတ်တဆိတ် ဆုံးဖြတ်ပေးသော အရာဖြစ်သည်။

L/D သည် ရိုက်ချက်အရွယ်အစားအပေါ် သက်ရောက်မှုရှိသည်။
အတိအကျပြောရလျှင် L/D သည် ရိုက်ချက်အရွယ်အစားကို မသတ်မှတ်ထားပေ။ အချင်းနှင့် လေဖြတ်ခြင်း- ရိုက်ချက်ပမာဏသည် ဝက်အူ၏ အပိုင်းပိုင်းဖြတ်ပိုင်းဧရိယာကို မည်မျှရွေ့လျားစေသည်နှင့် မြှောက်သည်။
ဒါပေမယ့် တကယ့်စက်မှာ သင်သူတို့ကို ခွဲခြားလို့ မရပါဘူး ဘာလို့လဲဆိုတော့ သင့်ရိုက်ချက်နဲ့ တူညီတဲ့ အချင်းက သင့် L/D ကို သတ်မှတ်ပေးလို့ပါ။ သေးငယ်သော တိကျမှုအပိုင်းအတွက် ဝက်အူအသေးကို ရွေးပါ၊ တစ်ချိန်တည်းမှာပင် သင်သည် ပိုမိုမြင့်မားသော L/D ကို ရွေးချယ်ထားသည်။
လက်တွေ့အကျိုးဆက်ကတော့ ပျော်ရွှင်စရာပါပဲ။ သေးငယ်သောရိုက်ချက်ပေးသောဝက်အူသည် သင့်အား ပစ္စည်းတစ်ဂရမ်လျှင် အရည်ပျော်မှုပိုရှည်စေပြီး ဆေးထိုးဖိအားပိုပေးပါသည်။ ဤအိမ်ခြံမြေသုံးမျိုးသည် တူညီသောအလုပ်များနှင့် ကိုက်ညီသောကြောင့် အရောင်းအ၀ယ်သည် ပုံမှန်မဟုတ်သည်ထက် ပိုမိုသန့်ရှင်းစွာ အလုပ်လုပ်ပါသည်။
ပျော်ရွှင်မှု ရပ်တန့်သွားသည့်နေရာတွင် အစိတ်အပိုင်းတစ်ခုကို မှားယွင်းသော ဝက်အူပေါ်သို့ တွန်းတင်လိုက်ခြင်းပင်ဖြစ်သည်။ ကြီးမားသောဝက်အူပေါ်တွင် အလွန်သေးငယ်သောရိုက်ချက်တစ်ခုအား လည်ပတ်စေပြီး နှစ်ခုစလုံးတွင် အဆိုးဆုံးဖြစ်သည်- L/D နည်းပါးသော၊ သင့်ရိုက်ချက်နှင့် ဆက်စပ်သော ကြီးမားသောစည်ထုထည်၊ နှင့် အလွန်အတန်ကြာအောင် အပူရှိန်ဖြတ်သန်းသွားသော အရာများ။
နေထိုင်ချိန်- သင်တွက်ချက်နိုင်သော အရည်အသွေးသေမင်း
Residence time သည် ပေးထားသော ပိုလီမာအပိုင်းကို မဆေးမသွင်းမီ စည်အတွင်း၌ ပူနေမည့် အချိန်ဖြစ်သည်။ ၎င်းသည် ဆေးထိုးပုံသွင်းခြင်းတွင် အဆင့်သတ်မှတ်ထားဆုံးနံပါတ်ဖြစ်ပြီး ၎င်းကို စက္ကန့်သုံးဆယ်အတွင်း ခန့်မှန်းနိုင်သည်။
နေထိုင်ချိန် ≈ (စည်ပိုင်းရိုက်ချက်စွမ်းရည် ÷ သင်၏ရိုက်ချက်အရွယ်အစား) × စက်ဝန်းအချိန်
စွမ်းရည်နှစ်မျိုးလုံးသည် တူညီသော ယူနစ်များဖြစ်သည်။ စက်၏အဆင့်သတ်မှတ်မှုမှရိုက်ချက်စွမ်းရည်ကိုယူပါ။
ဥပမာတစ်ခုလုပ်ဆောင်ပါ။ စက်တစ်ခုသည် စက္ကန့် 30 ပတ်ပတ်လည်တွင် 20 g အပိုင်းကို ပစ်ခတ်နိုင်စွမ်း 200 ဂရမ်ဖြင့် အဆင့်သတ်မှတ်ထားသည်။ အချိုးသည် 10 ဖြစ်သောကြောင့် အရည်ပျော်မှုသည် အကြမ်းဖျင်း ဆယ်ပတ်ခန့်ကြာသည်။ နေထိုင်ချိန်သည် စက္ကန့် 300 သို့မဟုတ် ငါးမိနစ်ခန့်ဖြစ်သည်။
အရည်ပျော်သည့်အပူချိန်တွင် ငါးမိနစ်သည် PC၊ POM၊ PET သို့မဟုတ် PVC အတွက် အချိန်ကြာမြင့်သည်။ သင့်ဆက်တင်များနှင့်ပတ်သက်ပြီး မည်သည့်အရာမျှ မှားယွင်းခြင်းမရှိပါ။ အပိုင်းသည် စည်အတွက် သေးငယ်လွန်းပြီး ပစ္စည်းသည် ၎င်း၏အလှည့်ကို စောင့်နေစဉ်တွင် ချက်ပြုတ်နေသည်။
ယခု ထိုအလုပ်ကို သေးငယ်သောဝက်အူသို့ ရွှေ့ပါ။ ရိုက်ချက်စွမ်းရည် 80 ဂရမ်အထိ ကျဆင်းသွားသည်။ တူညီသော 20 ဂရမ်အပိုင်းသည် ယခုအခါ စည်၏လေးပုံတစ်ပုံကို အသုံးပြုထားပြီး အရည်ပျော်မှုသည် ဆယ်ပတ်အစား လေးပတ်ခန့်ကြာပြီး နေထိုင်ချိန်သည် အကြမ်းဖျင်းအားဖြင့် နှစ်မိနစ်အထိ ကျဆင်းသွားပါသည်။
သင်သတ်မှတ်မှတ်ကို မပြောင်းလဲပါ။ ဝက်အူအချင်းကို သင်ပြောင်းလိုက်သည်၊ ပြိုကွဲခြင်းပြဿနာသည် ၎င်းနှင့်အတူ ပါသွားပါသည်။
20-80% Shot Capacity Bနှင့်
အများအားဖြင့် ကိုးကားထားသော လုပ်ငန်းလမ်းညွှန်ချက်မှာ စက်၏ အဆင့်သတ်မှတ်ထားသော ရိုက်ချက်စွမ်းရည်၏ 20% နှင့် 80% ကြားတွင် သင့်ရိုက်ချက်အား ထိန်းသိမ်းထားရန် ဖြစ်ပါသည်။ သင့်စက်၏လက်စွဲနှင့်ဆန့်ကျင်ဘက်တီးဝိုင်းကိုအတည်ပြုပါ၊ သို့သော်၎င်း၏နောက်ကွယ်ရှိယုတ္တိဗေဒသည်နေရာတိုင်းတွင်ရှိနေပါသည်။
တီးဝိုင်းအောက်မှာ၊ နေထိုင်ချိန်က ရှည်တယ်။ ပစ္စည်းများသည် အပူမှတဆင့် ခရီးများလွန်းသဖြင့် အပူဒဏ်ခံနိုင်သော resins များ ပျက်စီးသွားပါသည်။ ဤသည်မှာ အထက်ဖော်ပြပါ ပုံသေနည်း၏ ချို့ယွင်းချက်ဖြစ်သည်။
တီးဝိုင်းအထက်နှစ်ချက်ကွဲတယ်။ သင့်လျော်သောကူရှင်ကို ကိုင်ထားရန် စည်အလုံအလောက်မကျန်တော့သောကြောင့် ထုပ်ပိုးမှုမှာ လိုက်လျောညီထွေစွာ ပစ်ခတ်ရန် လိုက်ဖက်ညီပါသည်။ ဝက်အူသည် ပစ္စည်းအပြည့်နီးပါး အရည်ပျော်ရန် အချိန်နှင့် အရှည်နည်းပါးသောကြောင့် အရည်ပျော်သည့်အရည်အသွေးသည် ၎င်းကို သင်မေးသောအခါတွင် အတိအကျခံစားရသည်။
တီးဝိုင်းအလယ်တွင် မြေကွက်ရှိပြီး စက်လုပ်ရန် အခန်းရှိသည်။ သင့်အပိုင်းသည် ၎င်းအပြင်ဘက်တွင်ရှိနေပါက၊ မှန်ကန်သောပြင်ဆင်မှုသည် မတူညီသောဝက်အူအချင်း သို့မဟုတ် အခြားစက်တစ်ခုဖြစ်ပြီး သူရဲကောင်းဆန်သော လုပ်ငန်းစဉ်ဆက်တင်များမဟုတ်ပေ။
L/D သည် အရည်ပျော်အရည်အသွေးကို မည်ကဲ့သို့ အကျိုးသက်ရောက်သနည်း။
အရှည်သည် အရည်ပျော်နိုင်မှုဖြစ်ပြီး အရည်ပျော်နိုင်စွမ်းမှာ အရည်အသွေးဖြစ်သည်။
L/D သည် ပိုမိုပြီးပြည့်စုံသော အရည်ပျော်မှုကို ပေးသည်။အစိုင်အခဲ အမှုန်အမွှားများသည် ပူပြင်းသောစည်နံရံကို ကျော်လွန်၍ သွားလာနိုင်သောကြောင့် ၎င်းတို့ထဲမှ အနည်းငယ်သာ အရည်ပျော်သွားသကဲ့သို့ ရှင်သန်နိုင်သည်။ အပိုင်းရှိ ခဲခြစ်အမှုန်အမွှားများနှင့် မှန်ဘီလူးပုံသဏ္ဍာန်ပါဝင်မှုများသည် အရည်ပျော်ကျခြင်းဖြစ်ပြီး အရှည်သည် ၎င်းတို့ကို တိုက်ဖျက်ပါသည်။
L/D သည် ပို၍ တစ်သားတည်းဖြစ်နေသော အရည်ပျော်မှုကို ပေးသည်။အပူချိန် ညီသွားသည်၊ အရောင်နှင့် အဖြည့်ခံ ဖြန့်ဝေမှု ပိုမိုကောင်းမွန်ပြီး စစ်ဆေးကွင်းသို့ ရောက်ရှိလာသော အရည်ပျော်မှုသည် ရိုက်ချက်တစ်ခုမှ တစ်ခုသို့ ပို၍ ကိုက်ညီပါသည်။ ၎င်းသည် ပိုမိုကျယ်ပြန့်သော လုပ်ငန်းစဉ်ဝင်းဒိုးအဖြစ် ပေါ်လာသည်။
L/D သည် ပို၍အပူမှတ်တမ်းကိုပေးပါသည်။စေ့စေ့စပ်စပ် အရည်ပျော်သည့် တူညီသော အရှည်သည်လည်း ပစ္စည်းကို ပိုရှည်စေပြီး PVC၊ PC၊ POM နှင့် PET အတွက်၊ ၎င်းသည် ကုန်ကျစရိတ် မဟုတ်ဘဲ အကျိုးအမြတ်တစ်ခုဖြစ်သည်။
ဒါကြောင့် အရည်ပျော်တဲ့ အရည်အသွေးက ပိုကောင်းတယ်။ ၎င်းသည် ချိန်ခွင်လျှာဖြစ်သည်- လုံးလုံးအရည်ပျော်ရန် လုံလောက်သော အရှည်၊ စည်ထုထည်မှာ ဤမျှလောက်မများဘဲ ပစ္စည်းကို အသုံးပြုရန် ကြာရှည်စောင့်ဆိုင်းရသည်။ အရည်ပျော်နိုင်စွမ်းသည် သင်၏ သီးခြားကန့်သတ်ချက်ဖြစ်သောအခါ၊ အတားအဆီးဝက်အူသည် စည်ကို မီလီမီတာမထည့်ဘဲ ၎င်းကို မြှင့်သည်။
Resin နှင့် Part အလိုက် L/D နှင့် Diameter ကိုရွေးချယ်ခြင်း။
အရောင်းအ၀ယ်များကိုအတူတကွထားပါနှင့်ရွေးချယ်မှုသည်အစေးနှင့်အစိတ်အပိုင်းမှကျသည်။
| မင်းရဲ့အခြေအနေ | ဦးညွတ်ပါ။ | ဘာကြောင့်လဲ။ |
|---|---|---|
| သေးငယ်ပြီး ပါးလွှာသော တိကျသော အစိတ်အပိုင်းများ | သေးငယ်သောဝက်အူ၊ L/D ပိုများသည်။ | ပိုမိုမြင့်မားသောထိုးဆေးဖိအားသည်ပါးလွှာသောအပိုင်းများကိုဖြည့်ပေးသည်။ ကောင်းသောအရည်ပျော်တစ်ဂရမ်; တိုတောင်းသောနေထိုင်မှု |
| အပူဒဏ်ခံနိုင်သော အစေး (PC၊ POM၊ PET၊ PVC) | ရိုက်ချက်အတွက်သေးငယ်သောဝက်အူ; L/D တီးဝိုင်း၏ အဆုံးတို | နေထိုင်ချိန်သည် ရန်သူဖြစ်သည်။ စည်ပိုင်းပမာဏနှင့် နှိုင်းယှဉ်လျှင် ကြီးမားသော ပစ်ချက်အား ထားရှိပါ။ |
| မြင့်မားသော viscosity အင်ဂျင်နီယာအစေး | သေးငယ်သောဝက်အူ၊ L/D ပိုများသည်။ | နှိုက်နှိုက်ချွတ်ချွတ် အရည်ပျော်ရန် ဖြည့်ရန် ဖိအားနှင့် အရှည် လိုအပ်သည်။ |
| ကြီးမားသောရိုက်ချက်၊ ကုန်ပစ္စည်းအစေး (PE၊ PP၊ PS) | ပိုကြီးသောဝက်အူ၊ L/D အောက် | စွမ်းရည်ဦးဆောင်; ဤ resins သည် အရည်ပျော်သည့် အရှည်ကို ခံနိုင်ရည်ရှိသည်။ |
| ထူထဲသော အစိတ်အပိုင်းများ၊ နှေးကွေးသော စက်ဝန်းများ | ပိုကြီးသောဝက်အူ၊ နေအိမ်ကိုစောင့်ကြည့်ပါ။ | ရှည်လျားသော သံသရာ ပွားများနေထိုင်နိုင်ကြပါစေ။ မကျူးလွန်မီ ပြန်လည်တွက်ချက်ပါ။ |
| ဖန်ခွက်ဖြည့်ထားသော သို့မဟုတ် အညစ်အကြေးများပါသော ဒြပ်ပေါင်း | အစိတ်အပိုင်းတစ်ခုချင်းစီအချင်း; ပြောင်းလဲပါ။မျက်နှာပြင် | L/D အပိုင်းကို လိုက်နာသည်။ ဝတ်ဆင်မှုအဖြေသည် မတူညီသောအရှည်မဟုတ်ဘဲ bimetallic bore ဖြစ်သည်။ |
| မြင့်မားသောအထွက်တွင် အရည်ပျော်သည်။ | တူညီသောအချင်း; အတားအဆီးဝက်အူ | စည်အရှည်မဟုတ်ဘဲ အရည်ပျော်နိုင်မှု လိုအပ်ပါသည်။ စည်က ဘယ်လိုမှ မပြောင်းဘူး။ |
နောက်ဆုံးနှစ်တန်းကို မှတ်သားပါ။ ကျွန်ုပ်တို့ထံ ယူဆောင်လာသည့် အဖြစ်များဆုံး ပြဿနာနှစ်ခုမှာ L/D ပြဿနာ လုံးဝမဟုတ်ပါ၊ ၎င်းတို့ကို ဖြေရှင်းရန်အတွက် မတူညီသော ဝက်အူအချင်းတစ်ခုကို ဝယ်ယူခြင်းက ငွေကို ဖြုန်းတီးစေပါသည်။
Injection Molding တွင် အဖြစ်များသော L/D အမှားများ
- extrusion L/D ကို ကူးယူခြင်း။ဆေးထိုးဝက်အူသို့ အသုံးပြုသည့် extruder စားပွဲမှ 30:1 နံပါတ်သည် ဆေးထိုးပုံသွင်းခြင်းကို သတ်မှတ်သည့် နေထိုင်မှုအချိန်ပြဿနာကို လျစ်လျူရှုသည်။ စက်နှစ်ခုသည် မတူညီသောအလုပ်များကို လုပ်ဆောင်သည်။
- ပိုကြာမယ်ထင်တယ်။အရှည်က ပိုပျော်သွားတယ်။နှင့်ပိုအပူမှတ်တမ်း။ အပူဒဏ်ခံနိုင်သော resin တွင်၊ ဒုတိယတစ်မျိုးက အနိုင်ရပြီး ပစ္စည်း ပျက်သွားသည်။
- ရိုက်ချက်မှ စွမ်းရည်အချိုးကို လျစ်လျူရှုခြင်း။ဂျီသြမေတြီတွင် ခြေရာခံတွေ့ရှိရသည့် အဖြစ်များဆုံး အရည်အသွေးပြဿနာမှာ စည်ကြီးအတွင်း ချက်ပြုတ်သည့် အစိတ်အပိုင်းငယ်ဖြစ်သည်။ မည်သည့်ဆက်တင်စခရင်တွင်မှမရှိသောကြောင့်၎င်းကိုမည်သူမျှမစစ်ဆေးပါ။
- L/D သည် ရှိပြီးသားစက်ပေါ်တွင် ပြောင်းလဲနိုင်သည်ဟု ယုံကြည်သည်။မရနိုင်ပါ။ စည်သည် L ကို သတ်မှတ်ပေးသည်။ အချင်းသာလျှင် သင်ရွေးချယ်ရန်ဖြစ်သည်။
- အရည်ပျော်ခြင်းပြဿနာအတွက် L/D အပြစ်တင်ခြင်း။အထွက်နှုန်းမြင့်မားစွာသာ ထွက်လာပါက၊ သင်၏ အရည်ပျော်နိုင်စွမ်းသည် တိုတောင်းသည်၊ သင်၏စည်မဟုတ်ပေ။ အတားအဆီးဝက်အူတစ်ခုသည် တူညီသောစည်အတွင်း ၎င်းကို ပြုပြင်ပေးသည်။
- ဝတ်ဆင်မှုပြဿနာအတွက် L/D အပြစ်တင်ခြင်း။တူညီသောဝက်အူအမြန်နှုန်းဖြင့် အထွက်နှုန်းကျဆင်းခြင်းသည် ဂျီသြမေတြီမဟုတ်ဘဲ ရှင်းလင်းရေးပွန်းပဲ့သည်။ မည်သည့်အရာကိုမျှ ပြန်လည်မဒီဇိုင်းထုတ်မီ ၎င်းကိုတိုင်းတာပါ။

ညာဘက်ဝက်အူကို ဘယ်လိုအမိန့်ပေးရမလဲ
ဝက်အူထုတ်လုပ်သူတစ်ဦးသည် ၎င်းတို့ကို သင်ပြောပြသည့်အရာမှ ဒီဇိုင်းထုတ်သည်။ ယင်းတို့ကို ပေးပို့ပြီး အချင်းနှင့် ဂျီသြမေတြီ ထောက်ခံချက်မှာ အောက်ပါအတိုင်း ဖြစ်သည်။
- စက်အမှတ်တံဆိပ်၊ မော်ဒယ်နှင့် လက်ရှိဝက်အူအချင်း။တံဆိပ်ပြားဓာတ်ပုံသည် ၎င်းအများစုကို ဖုံးအုပ်ထားပြီး ၎င်းသည် သင်အလုပ်လုပ်နေသော စည်အလျားကို ကျွန်ုပ်တို့အား ပြောပြသည်။
- စက်၏ အဆင့်သတ်မှတ် ပစ်ခတ်နိုင်စွမ်း၊မင်းသိရင် မင်းရဲ့အမှန်တကယ် အစိတ်အပိုင်းအလေးချိန်။
- သံသရာအချိန်။အထက်ဖော်ပြပါ ဂဏန်းနှစ်လုံးဖြင့် သင့်အတွက် နေထိုင်ချိန်ကို တွက်ချက်နိုင်ပါသည်။
- အစေး၊ အဆင့်နှင့် အဖြည့်ခံပါဝင်မှု။၎င်းသည် ဖိသိပ်မှုပရိုဖိုင်နှင့် မျက်နှာပြင်ကုသမှုကို အချင်းကဲ့သို့ မောင်းနှင်စေသည်။
- အပြစ်အနာအဆာတွေ ပျောက်စေချင်တယ်။နေအိမ်တွင် အဝါရောင်အချက်များ။ Unmelt သည် အရည်ပျော်နိုင်မှုတွင် ညွှန်ပြသည်။ တိုတောင်းသောရိုက်ချက်များသည် ဖိအား သို့မဟုတ် စစ်ဆေးကွင်းသို့ ညွှန်ပြသည်။ တစ်ခုချင်းစီမှာ မတူညီတဲ့ အဖြေတစ်ခုရှိပါတယ်။
- ပုံဆွဲခြင်း (သို့) သင်၏စုတ်ပြဲသောဝက်အူ။ဘာပဲဖြစ်ဖြစ် ငါတို့ကို မင်းရဲ့စက်ကို တည်ဆောက်ခွင့်ပေးတယ်။ စုတ်ပြဲနေသောအစိတ်အပိုင်းကို CMM စက်ကိရိယာများတွင် ±0.01 မီလီမီတာအထိ တိုင်းတာပြီး ဂျီသြမေတြီကို ပြန်လည်တည်ဆောက်ထားသည်။
Nanhaiya နဲ့ ဘာကြောင့် အလုပ်လုပ်တာလဲ။
အစိတ်အပိုင်းအလေးချိန်၊ စက်ဝန်းအချိန်နှင့် စက်မော်ဒယ်ကို ကျွန်ုပ်တို့ထံ ပေးပို့ပါ၊ သင့်အား မည်သည့်အရာမှ မကိုးကားမီ ကျွန်ုပ်တို့သည် နေထိုင်ချိန်ဂဏန်းသင်္ချာကို လုပ်ဆောင်ပါမည်။ တစ်ခါတစ်ရံ အဖြေသည် မတူညီသောဝက်အူအချင်းဖြစ်သည်။ တခါတရံမှာ သင့်မှာရှိပြီးသား စည်အတွင်း အတားအဆီးတစ်ခုပါ။ ရံဖန်ရံခါမှာ မင်းရဲ့အလုပ်က တခြားစက်တစ်လုံးမှာ ရှိတာဆိုတော့ ငါတို့ပြောမယ်။
ဝက်အူအသစ်တစ်ခုက အဖြေဖြစ်တဲ့အခါ Nanhaiya က တည်ဆောက်ခဲ့ပါတယ်။ဆေးထိုးပုံသွင်းဝက်အူများ38CrMoAlA၊ 42CrMo၊ SKD-61၊ သံမဏိ၊ နိုက်ထရစ် သို့မဟုတ် bimetallic တွင် 2.5–3 မီလီမီတာ တန်စတင်-ဘက်မလိုက် သတ္တုစပ်အလွှာပါရှိသော 38CrMoAlA၊ 42CrMo၊ SKD-61 နှင့် 2.5-3 မီလီမီတာ တန်စတင်-အလွိုင်းအလွှာတွင် 62 HRC အထိ လိုအပ်သည်။
ကျွန်ုပ်တို့သည် သင်၏ပုံဆွဲခြင်း၊ စက်မော်ဒယ် သို့မဟုတ် ဟောင်းနွမ်းနမူနာများဖြင့် တည်ဆောက်ပါသည်။အစားထိုးမှုများအဓိကစက်အမှတ်တံဆိပ်များနှင့် လိုက်ဖက်သော၊ အနည်းဆုံး မှာယူမှုတစ်ခုနှင့် ၁၂ နာရီအတွင်း ကိုးကားချက်။
အဝါရောင်၊ အဖျက်ခံရတာ ဒါမှမဟုတ် တိုတိုရိုက်ချက်တွေကို တိုက်နေလား။ သင့်စက်မော်ဒယ်၊ အစိတ်အပိုင်းအလေးချိန်၊ စက်လည်ပတ်ချိန်နှင့် အစေးတို့ကို ပေးပို့ပါ။ ၎င်းသည် L/D၊ အချင်း၊ အရည်ပျော်နိုင်မှု သို့မဟုတ် ဝတ်ဆင်ခြင်းရှိမရှိ၊ နှင့် 12 နာရီအတွင်း ကိုးကားခြင်းရှိမရှိ သင့်အား ပြောပြပါမည်။
Screw ထောက်ခံချက်ရယူပါ။အမေးများသောမေးခွန်းများ
ဆေးထိုးပုံသွင်းဝက်အူအတွက် ပုံမှန် L/D အချိုးကဘာလဲ။
ဆေးထိုးဝက်အူအများစုသည် 18:1 နှင့် 25:1 အကြား၊ ယေဘုယျသုံးစက်များတွင် 20:1 မှ 22:1 အတွင်းရှိ ဘုံအခြေခံဖြစ်သည်။ အပူဒဏ်ခံနိုင်သော resins သည် တိုတောင်းသော အဆုံးကို နှစ်သက်သည်။ စေ့စေ့စပ်စပ် အရည်ပျော်ရန် လိုအပ်သော အင်ဂျင်နီယာ ပလတ်စတစ်များသည် ကြာရှည်ခံမှုကို နှစ်သက်သည်။
ကျွန်ုပ်၏ ဆေးထိုးစက်တွင် L/D အချိုးကို ပြောင်းလဲနိုင်ပါသလား။
တိုက်ရိုက်မဟုတ်ပါ။ စက်ထဲသို့ ကြိတ်စက်ဖြင့် အရှည်ကို စည်ဖြင့် သတ်မှတ်သည်။ သင်ပြောင်းလဲနိုင်သည့်အရာမှာ ဝက်အူအချင်းဖြစ်ပြီး L သည် တူညီသောကြောင့်၊ သေးငယ်သောအချင်းသည် ပိုများသော L/D ကို အလိုအလျောက်ပေးသည်။ ထိုရွေးချယ်မှုတစ်ခုတည်းသည် သင်၏ရိုက်ချက်စွမ်းရည်နှင့် ရရှိနိုင်သော ဆေးထိုးဖိအားကိုလည်း ပြောင်းလဲစေသည်။
L/D အချိုးသည် ရိုက်ချက်အရွယ်အစားအပေါ် သက်ရောက်မှုရှိပါသလား။
သွယ်ဝိုက်ပြီး ခွဲလို့ရတယ်။ ရိုက်ချက်ပမာဏသည် L/D မှမဟုတ်ဘဲ ဝက်အူအချင်းနှင့် လေဖြတ်ခြင်းမှ လာသည်။ သို့သော် သတ်မှတ်ထားသောစည်တွင်၊ သင်၏ရိုက်ချက်သတ်မှတ်သည့်အချင်းသည်လည်း သင်၏ L/D ကိုသတ်မှတ်ပေးသည်။ သေးငယ်သောရိုက်ချက်အတွက် သေးငယ်သောဝက်အူကို ရွေးချယ်ပါ၊ သင်သည် တစ်ချိန်တည်းတွင် ပိုမိုမြင့်မားသော L/D နှင့် ပိုမိုမြင့်မားသောထိုးဆေးဖိအားကို ရရှိမည်ဖြစ်သည်။
ဆေးထိုးခြင်းတွင် နေထိုင်ချိန်ကို မည်သို့တွက်ရမည်နည်း။
စက်၏ အဆင့်သတ်မှတ်ထားသော ရိုက်ချက်စွမ်းရည်ကို သင်၏ တကယ့်ရိုက်ချက်အရွယ်အစားဖြင့် ပိုင်းခြားကာ စက်ဝန်းအချိန်ဖြင့် မြှောက်ပါ။ စက္ကန့် 30 ပတ်၀န်းကျင်တွင် 20 ဂရမ်ပါဝင်သည့် 20 ဂရမ်စက်တစ်စက်သည် အကြမ်းဖျင်းအားဖြင့် စက္ကန့် 300 သို့မဟုတ် ငါးမိနစ်ခန့် နေထိုင်နိုင်သည်။ ၎င်းသည် အရည်ပျော်သည့်အပူချိန်တွင် PC၊ POM၊ PET သို့မဟုတ် PVC ကို ကိုင်ထားရန် အချိန်ကြာမြင့်ပါသည်။
ဆေးထိုး L/D သည် extrusion L/D ထက် အဘယ်ကြောင့် ပိုတိုသနည်း။
အဘယ်ကြောင့်ဆိုသော် ဆေးထိုးဝက်အူသည် ကွဲထွက်ခြင်းတွင် အလုပ်လုပ်သောကြောင့်ဖြစ်သည်။ ၎င်းသည် ရိုက်ချက်တစ်ခုအား ပလတ်စတစ်အဖြစ်ပြုလုပ်ပြီးနောက် စက်ထိုးသွင်းပြီး မှိုအေးသွားချိန်တွင် ရပ်သွားကာ စည်အတွင်း အရည်ပျော်သွားကာ တစ်ချိန်လုံး ပူနေပါသည်။ extruder သည် အဆက်မပြတ်လည်ပတ်နေပြီး မည်သည့်အရာကိုမျှ မစောင့်ပါ။ ဆေးထိုးစက်တစ်ခုရှိ အပိုစည်အရှည်သည် အပိုအရည်ပျော်နိုင်မှုမျှသာမဟုတ်၊ ထို့ကြောင့် ဆေးထိုးဝက်အူများသည် ပိုတိုနေပါသည်။
ကျွန်ုပ်၏ ပစ်ချက်တွင် စည်စွမ်းရည်၏ မည်သည့်ရာခိုင်နှုန်းကို အသုံးပြုသင့်သနည်း။
အများအားဖြင့် ကိုးကားထားသော လမ်းညွှန်ချက်သည် အကြမ်းဖျင်း အဆင့်သတ်မှတ်ထားသော ရိုက်ချက်စွမ်းရည်၏ 20% မှ 80% ရှိပြီး သင့်စက်လက်စွဲသည် အခွင့်အာဏာဖြစ်သည်။ ထိုတီးဝိုင်းအောက်တွင် နေထိုင်သည့်အချိန်သည် ရှည်လျားပြီး အပူဒဏ်ခံနိုင်သော အရာများ လျော့နည်းသွားသည်။ ၎င်းအထက်တွင် သင့်လျော်သောကူရှင်အတွက် နေရာမရှိသည့်အပြင် စည်အပြည့်နီးပါး အရည်ပျော်ရန် အချိန်နည်းပါသည်။
မြင့်မားသော L/D သည် ဆေးထိုးခြင်းအတွက် ပိုကောင်းပါသလား။
အလိုအလျောက် မဟုတ်ပါ။ ပိုမိုရှည်လျားသော အရည်ပျော်မှုကို ပိုမိုပြည့်စုံစေပြီး အရည်အသွေးကို ပိုမိုကောင်းမွန်စေပါသည်။ ၎င်းသည် အပူဒဏ်ခံနိုင်သော resins များကို ပြိုကွဲစေသည့် ပူနွေးသော ပစ္စည်းကို ကြာရှည်စွာ ထိန်းထားနိုင်သည်။ မှန်ကန်သော L/D သည် သင့်ပစ္စည်းကို လိုအပ်သည်ထက် ပိုကြာကြာမကိုင်ဘဲ အရည်ပျော်သွားစေသည်။
ငါ့ရဲ့အစိတ်အပိုင်းတွေ အဝါရောင်တွေ။ အဲဒါ L/D ပြဿနာလား။
အများအားဖြင့် ၎င်းသည် လူနေထိုင်ချိန်ပြဿနာဖြစ်ပြီး၊ ပစ်ချက်အရွယ်အစားမှ တစ်စည်အထိစွမ်းရည်ပြဿနာဖြစ်သည်။ နေအိမ်တွက်ချက်မှုကို ဦးစွာလုပ်ဆောင်ပါ။ သေးငယ်သော အစိတ်အပိုင်းတစ်ခုသည် စည်ကြီးတစ်ခုတွင် ချက်ပြုတ်နေပါက၊ အပူချိန်ချိန်ညှိခြင်းမရှိဘဲ ၎င်းကို ဝက်အူဂျီသြမေတြီဖြင့် ပြုပြင်ပေးမည်မဟုတ်ပါ။ ပိုသေးသောဝက်အူအချင်း သို့မဟုတ် ပိုသေးငယ်သောစက်တစ်ခု ပေးလိမ့်မည်။