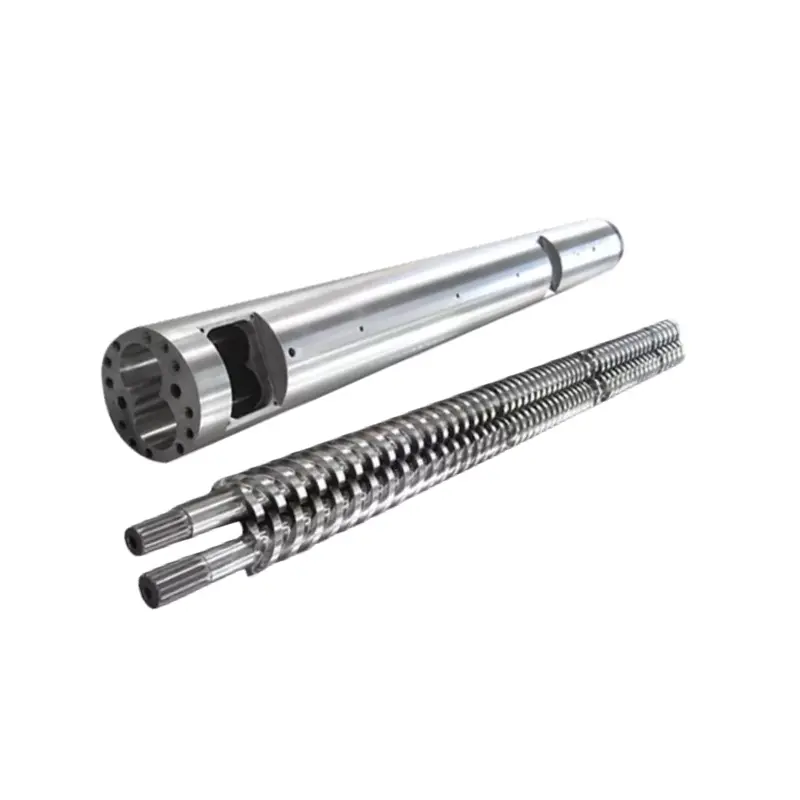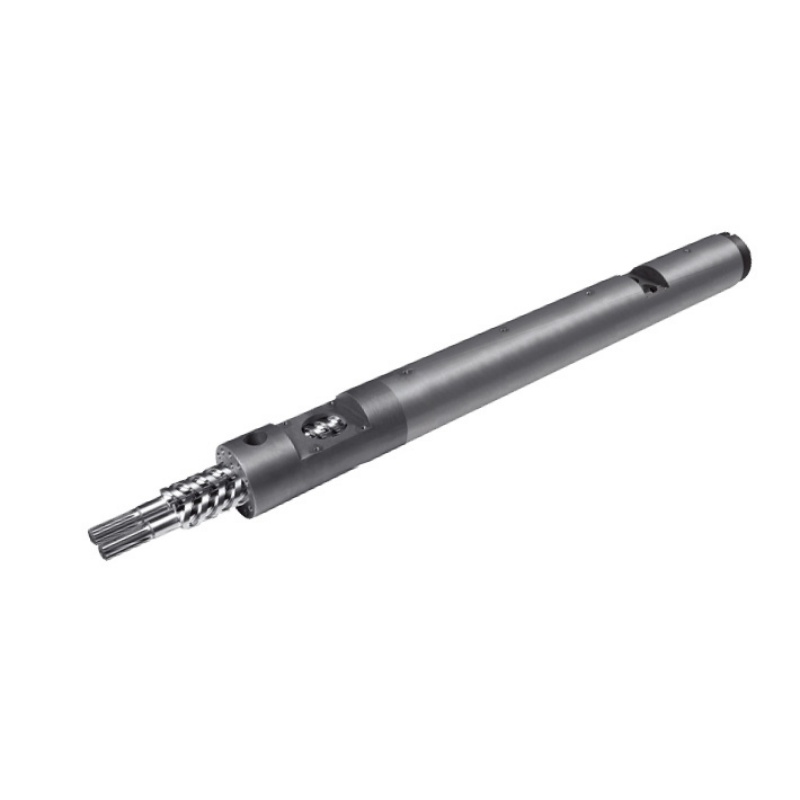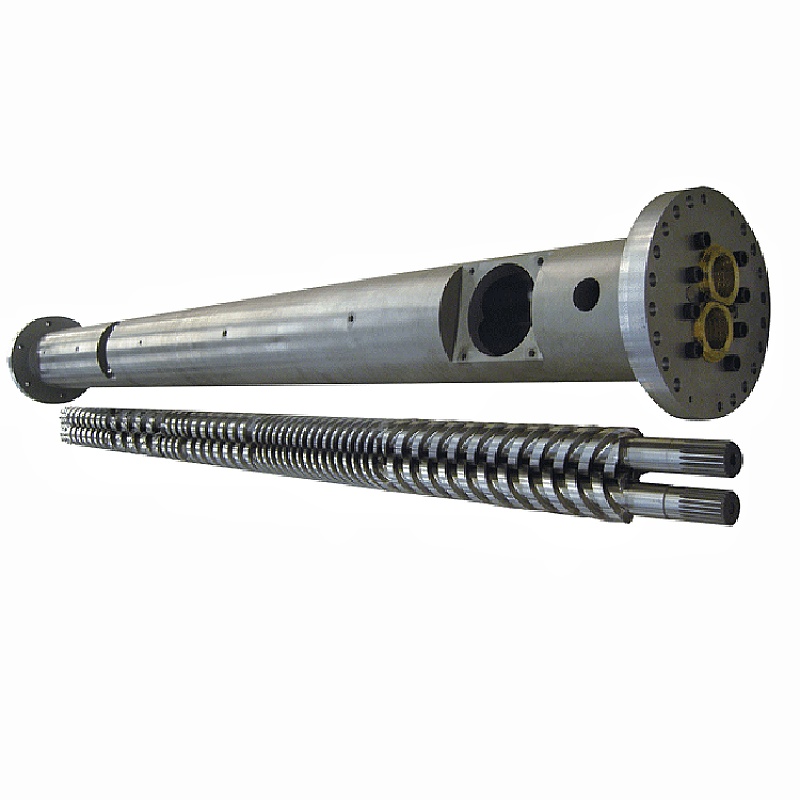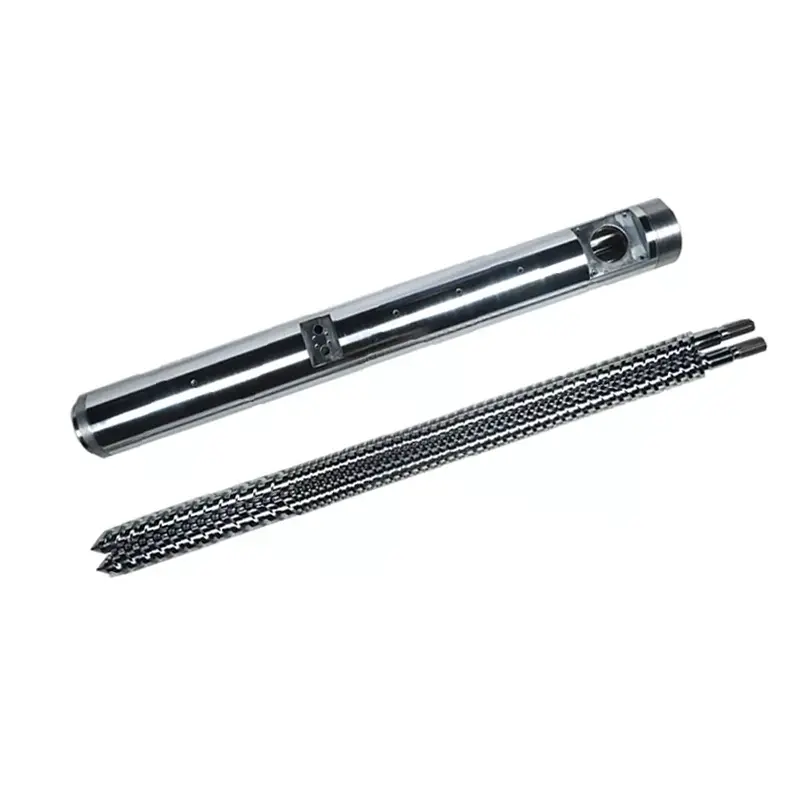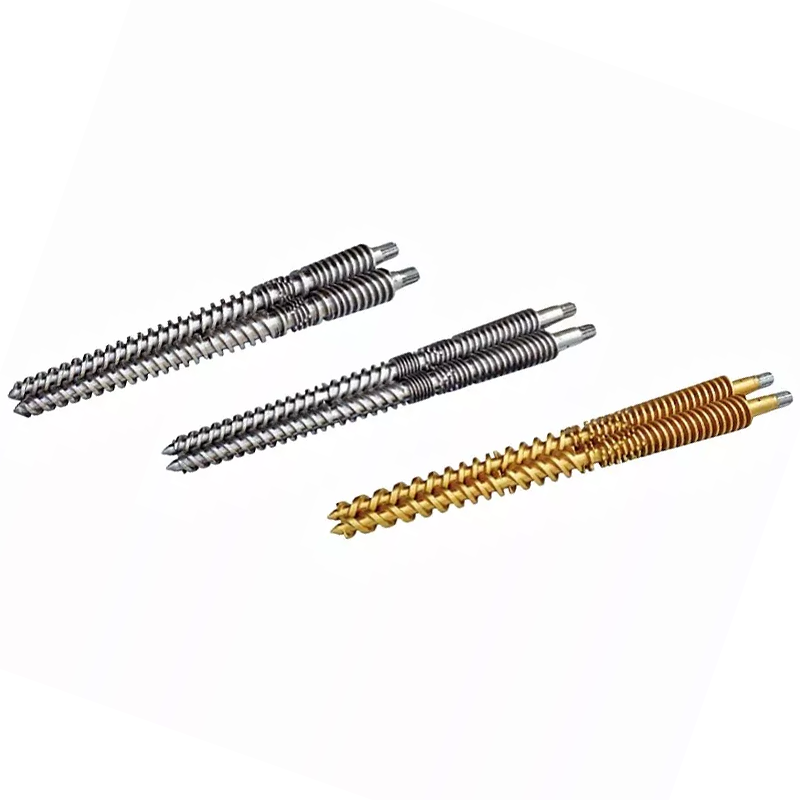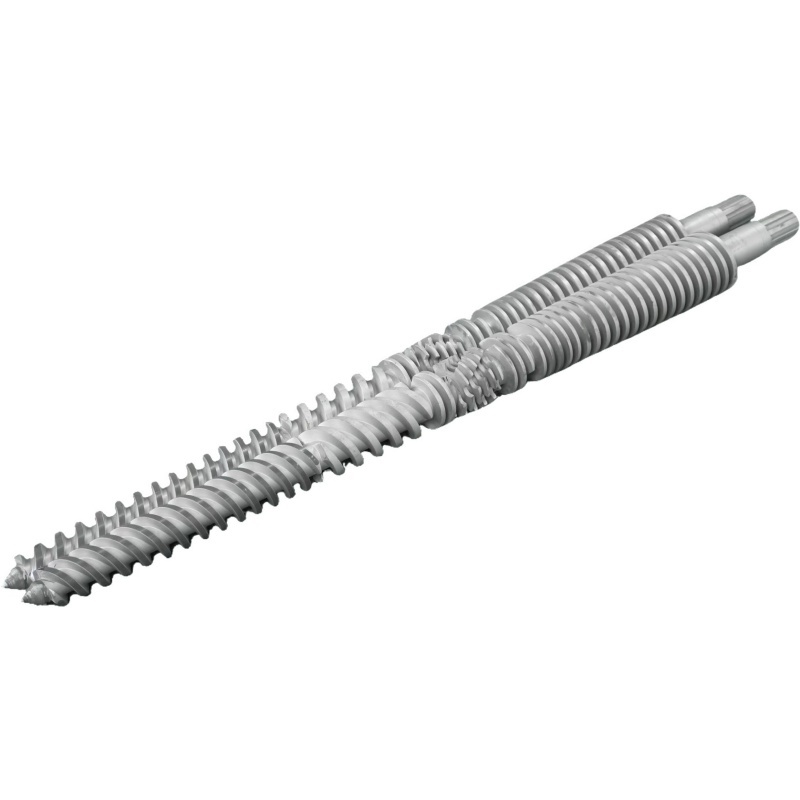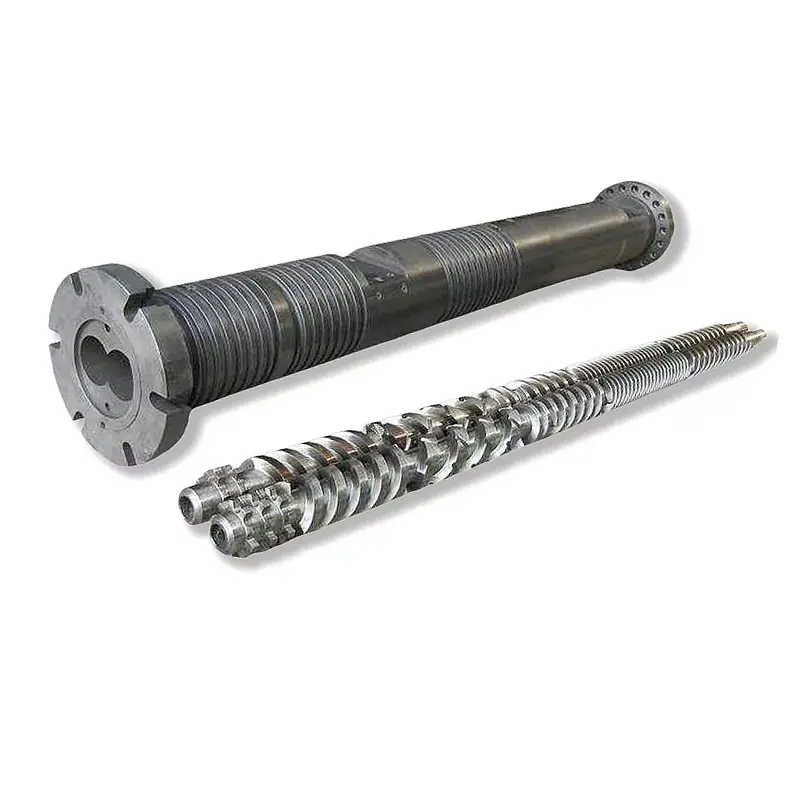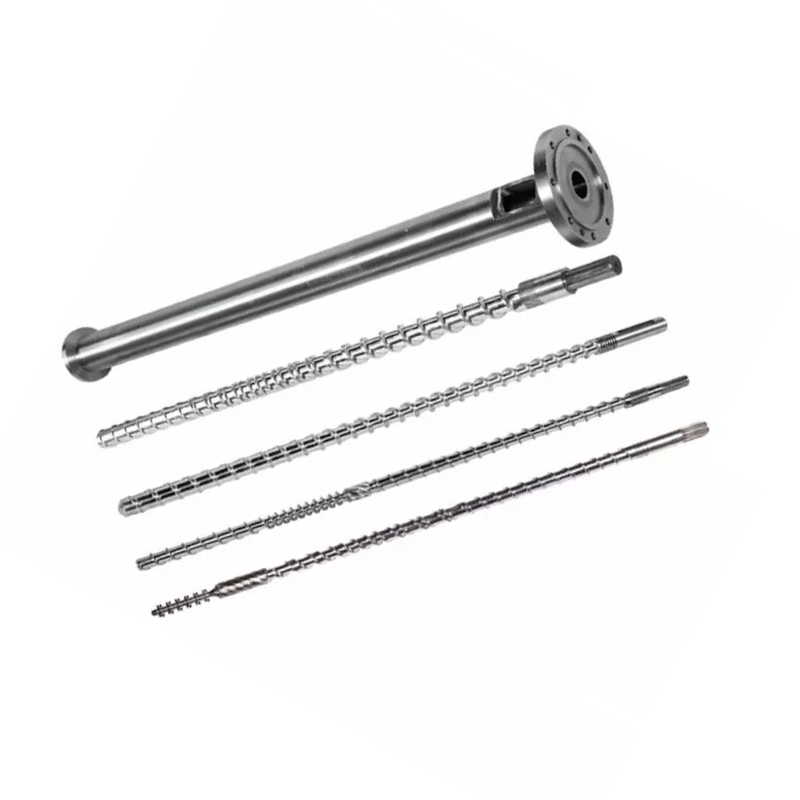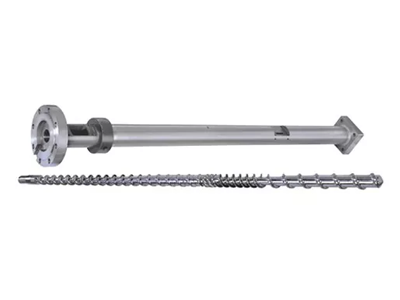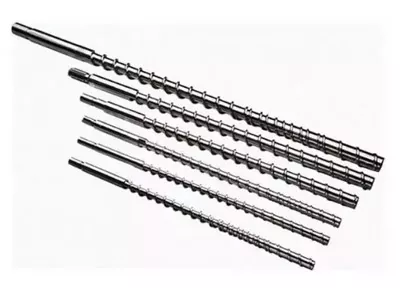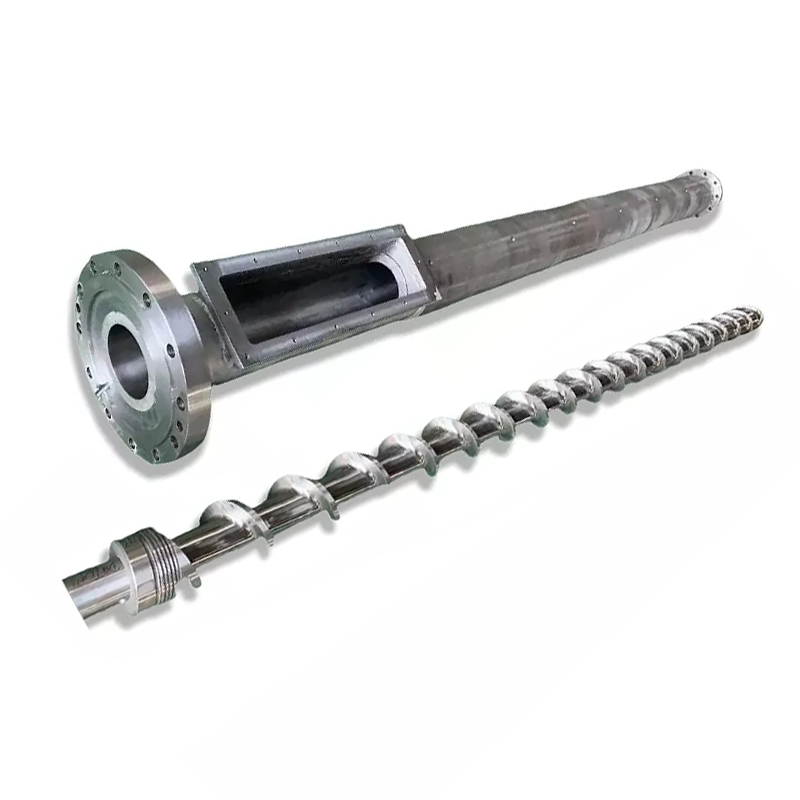

Screw Barrel အမှန်တကယ်လုပ်ဆောင်သောအရာ
ဝက်အူနှင့် စည်သည် လိုက်ဖက်သောအတွဲအဖြစ် လုပ်ဆောင်သည်။ ဤသည်မှာ စက်ဝန်းတစ်ခုစီတိုင်း၏ အစီအစဥ်ဖြစ်သည်။
- အစာကျွေးခြင်း။- ပလပ်စတစ်အလုံးများသည် ပိုက်ခေါင်းမှ အစာစားသည့်ဇုန်ထဲသို့ ကျဆင်းသွားသည် ။
- အရည်ပျော်- လှည့်နေသောဝက်အူသည် ရှပ်အပူကိုထုတ်ပေးသည်။ စည်အပူပေးစက်များနှင့် ပေါင်းစပ်ထားသော အလုံးများ အရည်ပျော်ပြီး ဖိသိပ်သည်။
- တိုင်းတာခြင်း- ဆေးမထိုးမီ အပူချိန်နှင့် ဖိအားတွင် အရည်ပျော်သည်။
- ဆေးထိုးတယ်။- ဝက်အူသည် မှိုထဲသို့ သွန်းသောပလပ်စတစ်ကို တွန်းထုတ်ကာ ပလပ်စတစ်ကဲ့သို့ ရှေ့သို့ရွေ့လျားသည်။
ဒီဇိုင်းကွဲပြားမှုတိုင်း—ဂျီသြမေတြီ၊ ဇုန်အချိုးအစား၊ မျက်နှာပြင် ကုသမှု—သည် အဆိုပါအဆင့်လေးဆင့်ဖြစ်ပျက်ပုံအပေါ် သက်ရောက်မှုရှိသည်။ ၎င်းတို့အနက်မှ တစ်ခုနှင့်တစ်ခု မကိုက်ညီမှုသည် ထုတ်လုပ်မှုပြဿနာတစ်ခုအဖြစ် ပေါ်လာသည်။
ဆုံးဖြတ်ချက် 1- L/D အချိုး
L/D အချိုး (၎င်း၏အချင်းဖြင့် ပိုင်းခြားထားသော ဝက်အူအရှည်) သည် spec စာရွက်ရှိ အရေးကြီးဆုံးနံပါတ်ဖြစ်သည်။ ၎င်းသည် နေထိုင်ချိန်၊ ပေါင်းစပ်အရည်အသွေးနှင့် အပူဖြန့်ဖြူးမှုကို ထိန်းချုပ်သည်။ယေဘူယျ ရည်ရွယ်ချက်ဖြင့် ဆေးထိုးခြင်းလုပ်ငန်းအများစုသည် 20:1 ကိုအသုံးပြုသည်။
| အစေး | L/D အကြံပြုထားသည်။ |
|---|---|
| PP၊ PE၊ PS (စံ) | ၁၈:၁–၂၀:၁ |
| ABS ၊ PC | ၂၀:၁–၂၄:၁ |
| PVC (အပူဒဏ်ခံနိုင်သော) | ၁၆:၁–၂၀:၁ |
| PET | ၂၀:၁–၂၂:၁ |
| နိုင်လွန် (PA)၊ | ၁၈:၁–၂၀:၁ |
| GF အားဖြည့်ပစ္စည်းများ | ၂၀:၁–၂၄:၁ |
ဆုံးဖြတ်ချက် 2- Compression Ratio
ဖိသိပ်မှုအချိုး (CR) သည် ဝက်အူလမ်းကြောင်းသည် ဖိဒ်ဇုန်မှ မီတာတိုင်းတာခြင်းဇုန်အထိ မည်မျှကျဉ်းသွားသည်ကို တိုင်းတာသည်။ ပိုမိုမြင့်မားသော CR သည် အရည်ပျော်မှုကို ပိုမိုပြင်းထန်စွာ ဖိသိပ်ပေးသည် — ဖြည်းညှင်းစွာပျော့ပြောင်းလာသော amorphous resins အတွက် ကောင်းမွန်သည်။ အောက်ပိုင်း CR သည် နူးညံ့သည်၊ ၎င်းသည် အပူဒဏ်မခံနိုင်သော သို့မဟုတ် ဖိုက်ဘာဖြည့်ပစ္စည်းများအတွက် လိုအပ်သည့်အရာဖြစ်သည်။
| အစေး | Compression Ratio |
|---|---|
| ABS၊ PC၊ PMMA (Amorphous) | ၃.၀ – ၃.၅:၁ |
| PP၊ PE၊ နိုင်လွန် (ပုံဆောင်ခဲတစ်ပိုင်း) | ၂.၅ – ၃.၀:၁ |
| PVC | ၂.၀ – ၂.၅:၁ |
| PET | ၂.၃ – ၂.၆:၁ |
| GF အားဖြည့် (≥15%) | ၂.၀ – ၂.၅:၁ |
ဆုံးဖြတ်ချက် 3- ဇုန်အချိုးအစားများ
စံဆေးထိုးဝက်အူကို ဇုန်သုံးခုခွဲထားသည်။ ဇုန်တစ်ခုစီ၏ အချိုးအစားသည် စုစုပေါင်း L/D ကဲ့သို့ အရေးကြီးသည်။
- Feed Zone (L1)-hopper မှအစိုင်အခဲအမှုန့်များကိုလက်ခံသည့်နက်ရှိုင်းသောလမ်းကြောင်းများ။ ပိုရှည် = ဖြတ်သန်းနိုင်မှု ပိုများသည်။
- Compression Zone (L2)-ချန်နယ်အတိမ်အနက်သည် တဖြည်းဖြည်း လျော့နည်းလာသည်။ အများစုသည် ဤနေရာတွင် အရည်ပျော်ကြသည်။
- တိုင်းတာရေးဇုန် (L3):ရေတိမ်ပိုင်း၊ ကိုက်ညီသောချန်နယ်များ။ ဆေးမထိုးမီ တူညီသော အရည်ပျော်သည့် အပူချိန်နှင့် ဖိအားကို သေချာစေသည်။
| အစေး | အစာကျွေးခြင်း (L1) | ဖိသိပ်မှု (L2) | တိုင်းတာခြင်း (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| နိုင်လွန် (PA)၊ | ၃၅-၄၅% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
ဆုံးဖြတ်ချက် 4- Screw Barrel ပစ္စည်း
38CrMoALA — စံအခြေခံအချက်
Nanhaiya ၏ ဆေးထိုးပုံသွင်းဝက်အူများမှ ထုတ်လုပ်သည်။38CrMoALA အလွိုင်းသံမဏိ, အပူ-ကုသပြီးမီးငြိမ်း။ ဤအခြေခံပစ္စည်းသည် PE၊ PP၊ PS၊ နှင့် ABS ကဲ့သို့သော စံချိန်မီ သာမိုပလပ်စတစ်များကို ကောင်းစွာကိုင်တွယ်နိုင်ပြီး၊ ဝန်ဆောင်မှုသက်တမ်းမှာ ခန့်မှန်းခြေအားဖြင့်၊10,000-20,000 နာရီပုံမှန်လည်ပတ်မှုအခြေအနေအောက်တွင်။
နိုက်ထရစ်
500-560°C တွင် ဓာတ်ငွေ့နိုက်ထရစ်ဒင်းသည် နိုက်ထရစ်အလွှာတစ်ခုဖြစ်သည်။အထူ 0.5-0.8 မီလီမီတာမာကျောမှုနှင့်အတူ950–1050 HV (~62 HRC). ၎င်းသည် မကုသထားသော သံမဏိထက် 30-40% ဖြင့် ခံနိုင်ရည်အား တိုးတက်စေသည်။ မဖြည့်ရသေးသော သို့မဟုတ် ပေါ့ပေါ့ပါးပါး ဖြည့်ထားသောပစ္စည်းများကို အသုံးပြုသည့် ဆေးထိုးပုံသွင်းခြင်းဆိုင်ရာ လျှောက်လွှာအများစုအတွက် စံနှုန်း။

Nanhaiya mutant (ရုတ်တရက်) ဆေးထိုးအပ်ဝက်အူ — PP၊ PE နှင့် နိုင်လွန်ကဲ့သို့သော ပုံဆောင်ခဲအစေးများအတွက် သင့်လျော်သည်။
Bimetallic — Abrasive Applications အတွက်
Bimetallic စည်များတွင် သတ္တုစပ်ဖြင့် ခံနိုင်ရည်ရှိသော အလွှာတစ်ခု ပါ၀င်ပြီး စည်ကို သတ္တုဖြင့် ချိတ်ဆက်ထားသည်။ Nanhaiya ၏ bimetallic လုပ်ငန်းစဉ်သည် အောင်မြင်သည်။အတွင်းပိုင်း မာကျောမှု 62 HRCခဲသတ္တုစပ်ဖြန်းဆေးဖြင့် စည်အတွင်းပိုင်း၏ ဝတ်ဆင်မှုမြင့်မားသောနေရာများတဝိုက်တွင် ဂဟေဆော်ခြင်း။
| လျှောက်လွှာ | ဝက်အူပစ္စည်း | စည်ပိုင်းကုသမှု |
|---|---|---|
| PE၊ PP၊ PS (မဖြည့်ရသေး) | 38CrMoALA နိုက်ထရစ် | စံနိုက်ထရစ် |
| ABS၊ PC၊ နိုင်လွန် (မဖြည့်ထားသော) | 38CrMoALA နိုက်ထရစ် | စံနိုက်ထရစ် |
| PA + GF ≤30% | 38CrMoALA၊ မီးငြိမ်း + အပူချိန် | နိုက်ထရစ် သို့မဟုတ် bimetallic |
| GF ပါဝင်မှု 15-50% | Bimetallic / TC လေယာဉ်အစွန်းများ | Bimetallic |
| PVC / သံချေးတက်စေး | သံချေးတက်ခြင်း-ခံနိုင်ရည်ရှိသောသတ္တုစပ် | Bimetallic (CR အဆင့်) |
| ကာဗွန်ဖိုက်ဘာ ဖြည့်ပေးတယ်။ | အဖြိုက်နက် ကာဗိုက် | TC ဖျန်းဆေး ဖေဖေ့ကို |
ဆုံးဖြတ်ချက် 5- Screw Diameter နှင့် Shot Size
မင်းရဲ့ တကယ့်ပစ်ခတ်မှုက ကြားထဲမှာ ပြုတ်ကျသင့်တယ်။35% နှင့် 70%screw ၏အမြင့်ဆုံးရိုက်ချက်စွမ်းရည်။ 35% အောက်တွင် ပစ္စည်းများသည် စည်တွင် ရှည်လျားပြီး ပျက်စီးယိုယွင်းမှု ဖြစ်နိုင်သည်။ 70% အထက်တွင် ဝက်အူသည် လည်ပတ်မှုအတွင်း လုံလောက်စွာ အမြန်ပြန်မရနိုင်ပါ။
အောက်ပါတို့သည် Nanhaiya မှ ရရှိနိုင်သော ဘုံဖွဲ့စည်းပုံများဖြစ်သည်-
| ထိုးဆေးပမာဏ (ဆ)၊ | ဝက်အူ Ø × အလျား (မီလီမီတာ) | စည် Ø × အလျား (မီလီမီတာ) |
|---|---|---|
| ၃၀–၉၀ | Φ30×900 | Φ85×860 |
| ၆၀–၁၂၅ | Φ35×910 | Φ85×860 |
| ၁၀၀-၁၅၀ | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| ၂၅၀-၄၀၀ | Φ45×1210 | Φ115×1165 |
| ၃၀၀-၅၀၀ | Φ50×1300 | Φ125×1260 |
| ၅၀၀-၇၀၀ | Φ60×1380 | Φ140×1350 |
| ၇၀၀-၁၀၀၀ | Φ70×1790 | Φ160×1685 |
| ၁၀၀၀-၁၅၀၀ | Φ160×3500 | Φ270×3200 |
| ၁၃၀၀-၂၅၀၀ | Φ170×3415 | Φ317×3380 |

Nanhaiya ဖြည်းဖြည်းချင်းဆေးထိုးခြင်းဝက်အူ — ABS၊ PC နှင့် PMMA ကဲ့သို့သော amorphous resins အတွက် ပိုကောင်းသည်။
သတိပေးချက်သည် သင့်လက်ရှိဝက်အူသည် အလုပ်အတွက် မှားယွင်းနေပါသည်။
- အနက်ရောင် အစက်အပြောက်များ သို့မဟုတ် မီးလောင်ဒဏ်ရာများ- နေထိုင်ချိန် သို့မဟုတ် ပူသောနေရာမှ ပစ္စည်းများ ပျက်စီးယိုယွင်းခြင်း။ စည်၏အပူချိန်ဇုန်များနှင့်ဝက်အူရှင်းလင်းရေးစစ်ဆေးပါ။
- အလေးချိန်မညီခြင်း။- မကြာခဏ ဟောင်းနွမ်းနေသော ပြန်မပြန်ဆို့ရှင် သို့မဟုတ် ဝက်အူမှ စည်ရှင်းလင်းရေးသည် နောက်ပြန်စီးဆင်းမှုကို ခွင့်ပြုသည်။
- မျက်နှာပြင်ပေါ်တွင် အမှတ်အသားများ ပေါ်လာသည်။- အရည်ပျော်မှုတွင် အစိုဓာတ် သို့မဟုတ် ဓာတ်ငွေ့။ အခြောက်ခံခြင်း မလုံလောက်ခြင်း သို့မဟုတ် ကောင်းစွာ လေမဝင်သော ဝက်အူလမ်းကြောင်းကို ညွှန်ပြနိုင်သည်။
- ပြန်လည်ထူထောင်ရေး နှေးကွေးခြင်း/ စက်ဝန်းကြာမြင့်ချိန်- ပလတ်စတစ်ပြုလုပ်နိုင်စွမ်းသည် မလုံလောက်ပါ။ ဝက်အူအချင်း တိုးရန် လိုအပ်ပါသည်။
- အရောင်ပြောင်းလဲမှုအပေါ် အပိုင်းအစများ မြင့်မားသည်။- တိုင်းတာမှုဇုန်တွင် ရောစပ်မှု ညံ့ဖျင်းခြင်း။ ဝက်အူတွင် ထည့်ထားသော Maddock သို့မဟုတ် အတားအဆီး ရောစပ်သည့်ဒြပ်စင်သည် ၎င်းကို ဖြေရှင်းပေးလေ့ရှိသည်။
Quote တောင်းတဲ့အခါ သင့်ထုတ်လုပ်သူကို ဘာပြောရမလဲ
- စက်အမှတ်တံဆိပ်နှင့် မော်ဒယ်— သို့မဟုတ် စံမဟုတ်သော စက်များအတွက် အချင်းနှင့် အနားကွပ် အတိုင်းအတာများကို ဖောက်ထားပါ။
- မူလအစေး(များ)— လိုအပ်ပါက အဖြည့်အမျိုးအစားနှင့် ရာခိုင်နှုန်းများ ပါဝင်သည်။
- ရိုက်ချက်အရွယ်အစား အပိုင်းအခြား- အနည်းဆုံးနှင့် အများဆုံး ဂရမ်
- ပစ်မှတ်သံသရာအချိန်
- သင်ဖြေရှင်းရန်ကြိုးစားနေသော လက်ရှိပြဿနာများ- ရှိလျှင်
Nanhaiya ထံမှ နည်းပညာဆိုင်ရာ အကြံပြုချက်ကို ရယူပါ။
ကျွန်ုပ်တို့သည် 12 နာရီအတွင်း အကြောင်းပြန်ပါသည်။ ကျွန်ုပ်တို့၏ အင်ဂျင်နီယာအဖွဲ့သည် သင့်စက်နှင့် အစေးအတွက် မှန်ကန်သောဝက်အူဂျီသြမေတြီ၊ ပစ္စည်းအဆင့်နှင့် အတိုင်းအတာတို့ကို သတ်မှတ်နိုင်သည် — သင်ကိုးကားချက်တစ်ခုအား မကျူးလွန်မီ။