Conical နှင့် parallel twin screw extruders- ကျွန်ုပ်တို့ အဘယ်အရာကို နှိုင်းယှဉ်သနည်း။
conical twin screw extruder ဆိုတာ ဘာလဲ။
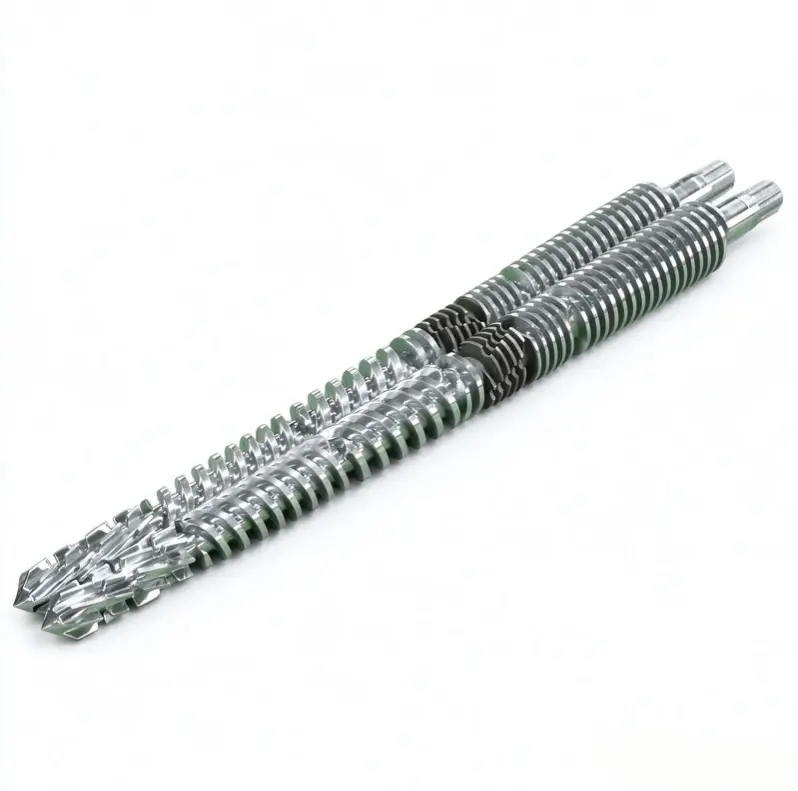
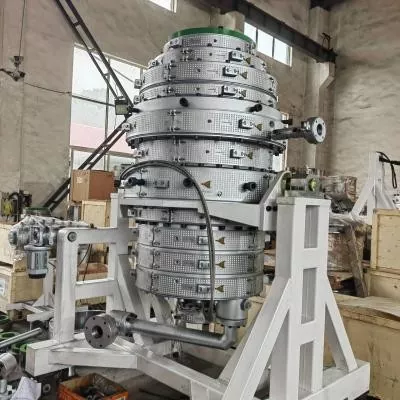
conical twin screw extruder တွင် အပြင်ဘက်အချင်း ပြောင်းလဲသွားသော ဝက်အူများ ပါရှိပါသည်။ ဤနေရာတွင် ဆွေးနွေးထားသော သမားရိုးကျ PVC အစီအစဉ်တွင်၊ အစားအစာအဆုံးသည် ပိုကြီးပြီး ထုတ်လွှတ်သည့်အဆုံးသည် သေးငယ်သည်။ "conical screw extruder" ကဲ့သို့သော ဖော်ပြချက်သည် လည်ပတ်မှု ဦးတည်ချက်၊ intermeshing အစီအစဉ်နှင့် အပလီကေးရှင်းကို အတည်ပြုရန် ကျန်နေသေးသည်။
ပြိုင်တူ twin screw extruder ဆိုတာ ဘာလဲ။
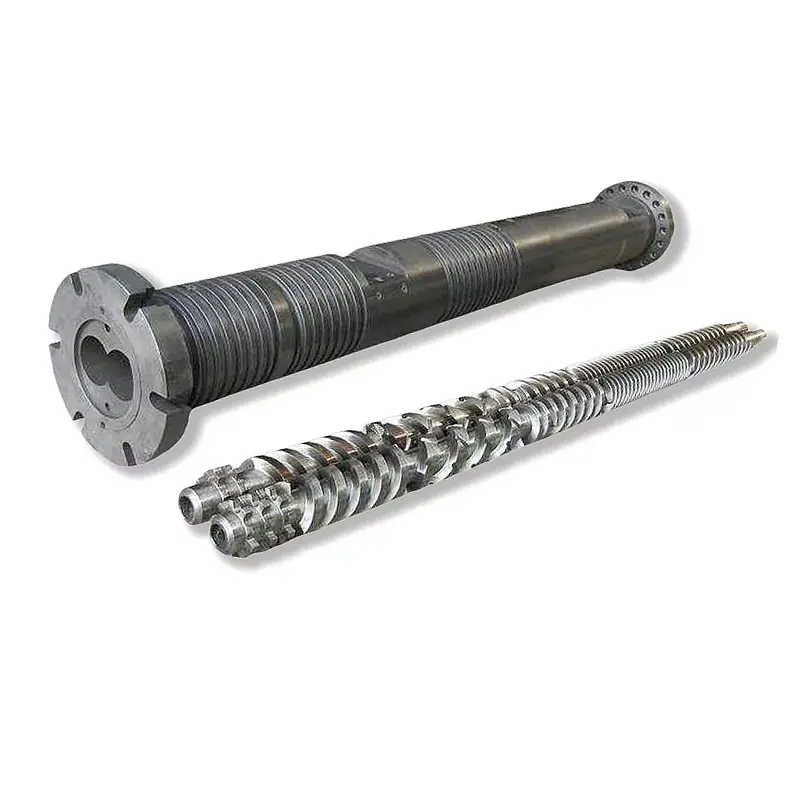
အပြိုင်အမွှာဝက်အူ extruder တွင် အပြိုင်ဝက်အူပုဆိန်များရှိပြီး စီမံဆောင်ရွက်သည့်အပိုင်းတစ်လျှောက်တွင် အဆက်မပြတ်အမည်ခံပြင်ပအချင်းတစ်ခုပါရှိသည်။ ချန်နယ်ဂျီသြမေတြီသည် ပြောင်းလဲနိုင်သေးသည်။ "အပြိုင်" ဟူသော စကားလုံးသည် ဝက်အူများ အတူတကွ လည်ပတ်ခြင်း သို့မဟုတ် ဆန့်ကျင်ဘက် လမ်းကြောင်းသို့ လှည့်ခြင်း ရှိမရှိ သို့မဟုတ် စက်ကို ပေါင်းစည်းခြင်း သို့မဟုတ် တိုက်ရိုက် ထုတ်ကုန်ထုတ်ခြင်းအတွက် ရည်ရွယ်ခြင်း ရှိ၊
Nastaj နှင့် Wilczyński တို့သည် ၎င်းတို့တွင် ပူးတွဲလှည့်ခြင်းနှင့် တန်ပြန်လှည့်ခြင်း ဝက်အူနှစ်လုံးကို ခွဲထုတ်ခြင်းအား ခွဲခြားထားသည်။2024 တန်ပြန်လှည့်ပတ် extrusion scale-up သုတေသန. ၎င်းတို့၏ဆွေးနွေးမှုတွင် PVC အမှုန့်ပြုလုပ်ခြင်းအား အရေးကြီးသော တန်ပြန်လှည့်ခြင်းအက်ပ်အဖြစ် သတ်မှတ်သည်။ ထိုလုပ်ငန်းစဉ်၏ ခြားနားမှုသည် အဓိပ္ပာယ်ပြည့်ဝသော နှိုင်းယှဉ်မှုတစ်ခုအတွက် စတင်သည့်အချက်ဖြစ်သည်။
ဝယ်ယူခြင်းလုပ်ငန်းကို တသမတ်တည်းထားပါ။
PVC အခြောက်လှန်းခြင်းအတွက်၊ တူညီသောထုတ်ကုန်လိုအပ်ချက်များအောက်တွင် သက်ဆိုင်ရာ conical နှင့် parallel configurations များကို နှိုင်းယှဉ်ပါ။ နှစ်ခုလုံးတွင် အပြိုင်ဝက်အူများ ပါရှိသောကြောင့် မြန်နှုန်းမြင့် ပူးတွဲလှည့်ခြင်းဆိုင်ရာ အရေးဆိုချက်ကို တန်ပြန်လှည့်ပိုက်စက်သို့ မလွှဲပြောင်းပါနှင့်။ သင်၏တာဝန်သည် ပေါင်းစပ်ထုတ်လုပ်ခြင်းဖြစ်ပါက၊ ကျွန်ုပ်တို့၏ ပိုမိုကျယ်ပြန့်မှုကို အသုံးပြုပါ။ပစ္စည်းနှင့် extrusion စနစ်ရွေးချယ်ရေးလမ်းညွှန်လုပ်ငန်းစဉ်ကို ဦးစွာချမှတ်ရန်။
လိုင်းအသစ်အတွက်၊ စက်ပေးသွင်းသူသည် လည်ပတ်မှုပုံစံတစ်ခုလုံးကို သတ်မှတ်ရပါမည်။ အစိတ်အပိုင်းများကို အစားထိုးရန်အတွက်၊ ကျွန်ုပ်တို့သည် ထည့်သွင်းထားသော စက်နှင့် ၎င်း၏ ပုံဆွဲများဖြင့် စတင်ပါသည်။ ဝက်အူနှင့် စည် ကိုးကားချက်သည် မတူညီသော စက်ဗိသုကာတစ်ခု သင့်လျော်မှုရှိမရှိကို သူ့ဘာသာသူ မသတ်မှတ်နိုင်ပါ။
ဂျီသြမေတြီ၊ အလယ်အကွာအဝေးနှင့် မော်ဒယ်အရွယ်အစား မည်မျှကွာခြားသည်။
အသုံးဝင်သော ဂျီဩမေတြီ ခြားနားချက်မှာ ပစ္စည်းတွင် နေရာလွတ်နှင့် တပ်ဆင်ရမည့်နေရာတို့ ဖြစ်သည်။ သမားရိုးကျ conical အစီအစဉ်တွင်၊ screw axes ၏အချင်းနှင့်ခွဲထွက်ခြင်းသည် processing length တစ်လျှောက်ကွဲပြားသည်။ အပြိုင်အစီအစဥ်တစ်ခုတွင်၊ axes များသည် parallel ဖြစ်နေသည်။ ဖော်ပြချက်နှစ်ခုလုံးသည် ချန်နယ်အတိမ်အနက်၊ ဒေသဆိုင်ရာ ဖိသိပ်မှု၊ လုပ်ဆောင်မှုရှင်းလင်းခြင်း သို့မဟုတ် ပြီးပြည့်စုံသော ဖိအားတာဝန်ကို မဖော်ပြပါ။
အချင်းအတွဲသည် စွမ်းရည်အဆင့်သတ်မှတ်ချက်မဟုတ်ပါ။
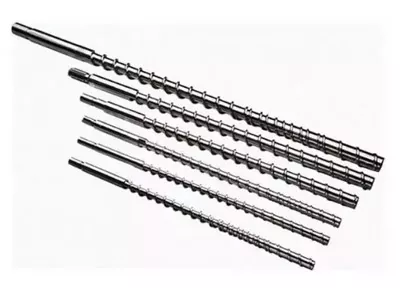
ကျွန်တော်တို့ရဲ့conical twin screw barrel ပါဝင်ပါတယ်။Φ65/Φ132 နှင့် Φ80/Φ156 အပါအဝင် အတွဲများကို စာရင်းပြုစုသည်။ မှာယူခြင်းမပြုမီ၊ ပုံ၏အဆုံးသတ်သည် မည်သည့်အရာဖြစ်သည်ကို အတည်ပြုရန်နှင့် ဆက်စပ်လုပ်ဆောင်နေသည့် အရှည်ကို အတည်ပြုပါ။ ပိုက်အချင်း သို့မဟုတ် အရှည်မှ အချင်းအချိုးအဖြစ် ဒုတိယနံပါတ်ကို မဖတ်ပါနှင့်။ L/D သည် အတိုင်းအတာမရှိ၊ အချင်းတစ်ခုသည် အရှည်ယူနစ်ကို သယ်ဆောင်သည်။
ဟိPVC ပိုက်အပြိုင်ဝက်အူစည်စာမျက်နှာစာရင်းတွင် Φ45 မှ Φ150 mm နှင့် L/D 32 မှ 38 ကို စိတ်ကြိုက်ပြင်ဆင်ထားသည်။ ၎င်းတို့သည် ထိုထုတ်ကုန်၏ ထုတ်ဝေထားသော ရွေးချယ်စရာများဖြစ်သည်။ ၎င်းတို့သည် ညီမျှသော conical size သို့မဟုတ် universal output range ကို မသတ်မှတ်ပါ။
မောင်းနှင်မှုနှင့် ပံ့ပိုးမှုအစီအစဉ်ကို ထည့်သွင်းပါ။
ပြုပြင်ဆဲယူနစ်ပုံဆွဲနှင့်အတူ ဂီယာဘောက်စ်အထွက်အပြင်အဆင်၊ ချိတ်ဆက်မှုအသေးစိတ်နှင့် ခွင့်ပြုနိုင်သော လည်ပတ်မှုစာအိတ်တို့ကို တောင်းဆိုပါမည်။ Bearing space သို့မဟုတ် ပိုကြီးသော feed-end အချင်းသည် အတည်ပြုထားသော torque၊ speed နှင့် thrust specification အတွက် အစားထိုးမဟုတ်ပါ။ ဓာတ်ပုံတစ်ပုံမှ စက်ပိုင်းဆိုင်ရာစွမ်းရည်ကို ရည်ညွှန်းခြင်းထက် ပြီးပြည့်စုံသော အဆိုပြုချက်များကို နှိုင်းယှဉ်ပါ။


Conical vs parallel twin screw extruder- တူညီသော-တူသော နှိုင်းယှဉ်မှု
တူညီသော PVC အလုပ်အတွက် ၎င်းတို့ကို အဆိုပြုသောအခါတွင် ပုံစံနှစ်မျိုးလုံးသည် အကဲဖြတ်ရန် ထိုက်တန်သည်။ ပေးသွင်းသူမှ အမှန်တကယ်ဝက်အူပရိုဖိုင်၊ feed အစီအစဉ်၊ drive နှင့် လည်ပတ်မှုအခြေအနေများကို ဖော်ထုတ်ပြီးနောက် ၎င်းတို့၏ ဖြစ်နိုင်ချေရှိသော အားသာချက်များသည် အသုံးဝင်ပါသည်။ အတန်းတစ်ခုစီအတွက် universal winner ကို ဆုချီးမြှင့်မည့်အစား အဆိုပြုချက်များကို နှိုင်းယှဉ်ရန် အောက်ပါဇယားကို အသုံးပြုပါမည်။
| ဆုံးဖြတ်ချက် | ပုံသဏ္ဍာန်ဖွဲ့စည်းမှု | အပြိုင်ဖွဲ့စည်းမှု | အထောက်အထား တောင်းခံရန် |
|---|---|---|---|
| ပစ္စည်း စားသုံးခြင်း။ | ရည်ရွယ်ထားသော အမှုန့်ရောစပ်မှုဖြင့် feed-end ဂျီဩမေတြီနှင့် အသုံးပြုနိုင်သော စားသုံးမှုကို စစ်ဆေးပါ။ | တူညီသောရောစပ်မှုအတွက် ဖိဒ်ဖွင့်ခြင်း၊ ချန်နယ်ပရိုဖိုင်နှင့် နို့တိုက်ကျွေးမှုစနစ်တို့ကို စစ်ဆေးပါ။ | ဖိဒ်ပုံစံ၊ အစုလိုက် သိပ်သည်းဆနှင့် တည်ငြိမ်သော အစာနှုန်းမှတ်တမ်း။ |
| ပေါင်းစပ်မှုနှင့် အပူမှတ်တမ်း | ပြောင်းလဲနေသောဂျီသြမေတြီကို အမြန်နှုန်း၊ ဖြည့်စွက်ခြင်းနှင့် အပူချိန်ထိန်းချုပ်မှုဖြင့် အကဲဖြတ်ပါ။ | ရွေးချယ်ထားသော လုပ်ဆောင်မှုအရှည်နှင့် ဒေသတွင်း ချန်နယ်ဂျီသြမေတြီကို အကဲဖြတ်ပါ။ | သတ်မှတ်ထားသော ပစ္စည်း၊ လုပ်ငန်းစဉ်ပြတင်းပေါက်နှင့် ကုန်ချောရလဒ်များ။ |
| လေဝင်လေထွက် | လေဝင်လေထွက်အနေအထားနှင့် လိုအပ်သော လုပ်ငန်းစဉ်အခြေအနေများကို အတည်ပြုပါ။ | လေဝင်လေထွက်အနေအထားနှင့် အောက်ပိုင်းဖိအားတည်ဆောက်မှုတာဝန်တို့ကို အတည်ပြုပါ။ | စမ်းသပ်လေ့လာတွေ့ရှိချက်များနှင့် လေဝင်လေထွက်စနစ် အခြေအနေများကို သဘောတူညီခဲ့သည်။ |
| ဖိအားနှင့် တွန်းအား | အမှန်တကယ် drive နှင့် processing-unit ကန့်သတ်ချက်များကို အသုံးပြုပါ။ | အမှန်တကယ် drive နှင့် processing-unit ကန့်သတ်ချက်များကို အသုံးပြုပါ။ | ပေးသွင်းသူ-ခွင့်ပြုထားသော လုပ်ငန်းဆောင်ရွက်မှုစာအိတ်နှင့် အသေခံတာဝန်။ |
| အထွက်အပိုင်း | လိုအပ်သော ထုတ်ကုန်အရွယ်အစားများတွင် လက်ခံထားသော ထုတ်ပေးမှုကို အတည်ပြုပါ။ | တူညီသောအရည်အသွေးကန့်သတ်ချက်များဖြင့်လက်ခံထားသောထွက်ရှိမှုကိုအတည်ပြုပါ။ | တည်ငြိမ်သော အနိမ့်ဆုံးနှင့် အများဆုံး ထုတ်လုပ်မှု အမှတ်များ။ |
| စွမ်းအင် | ကိုယ်စားလှယ်လောင်း၏ လုပ်ဆောင်မှုအမှတ်ကို တိုင်းတာပါ။ | ကိုယ်စားလှယ်လောင်း၏ လုပ်ဆောင်မှုအမှတ်ကို တိုင်းတာပါ။ | သတ်မှတ်ထားသောနယ်နိမိတ်နှင့်အချိန်ကာလနှင့်အတူလက်ခံသောကီလိုဂရမ်လျှင် kWh ။ |
| ဝတ်ဆင်ခြင်းနှင့် အစားထိုးခြင်း။ | မိတ်လိုက်သည့် အစိတ်အပိုင်းများနှင့် ခွင့်ပြုထားသော ချိန်ညှိမှု အခြေအနေများကို စစ်ဆေးပါ။ | ဝက်အူများနှင့် စည်ပေါက်နှစ်ခုလုံးကို စစ်ဆေးပါ။ | နေရာချထားသော ဝတ်ဆင်မှုမြေပုံနှင့် အစားထိုးမှုနယ်ပယ်။ |
| ရင်းနှီးမြှုပ်နှံမှု | တပ်ဆင်မှု၊ အရန်အကူများနှင့် လိုအပ်သော ထုတ်လုပ်မှုအပိုင်းကို ထည့်သွင်းပါ။ | တူညီသော ပရောဂျက်နယ်ပယ်ကို ထည့်သွင်းပါ။ | တူညီသော ချန်လှပ်မှုများနှင့် လက်ခံမှုဆိုင်ရာ စည်းကမ်းချက်များဖြင့် ကိုးကားချက်များကို ပြုလုပ်ထားသည်။ |
စိတ္တဇ၌၊အပြိုင်နှင့် conical extrusion နှိုင်းယှဉ်S. Seifert သည် PVC အဆုံးသတ်အသုံးပြုမှုကို ဆန့်ကျင်သည့်ပုံစံ၊ နေထိုင်ချိန်နှင့် ဖြတ်တောက်မှုကို အကဲဖြတ်သည်။ ၎င်းသည် လုပ်ငန်းစဉ်အလိုက် နှိုင်းယှဉ်မှုကို ပံ့ပိုးပေးသည်။ ၎င်းသည် ဝယ်ယူမှုအသစ်အတွက် universal pipe-size cutoff သို့မဟုတ် စွမ်းအင်ချွေတာမှုရာခိုင်နှုန်းကို ထောက်ပံ့ပေးခြင်းမရှိပါ။
သင်၏ PVC ဖော်မြူလာသည် ဆုံးဖြတ်ချက်ကို မည်သို့ပြောင်းလဲစေသနည်း။
စက်ထဲသို့ဝင်သည့်အရာနှင့် အသေကိုထားခဲ့ရမည့်အရာတို့ဖြင့် သတ်မှတ်ချက်ကို စတင်ပါ။ "Rigid PVC" သည် အဆိုပြုချက်နှစ်ခုကို နှိုင်းယှဉ်ရန်အတွက် ကျယ်ပြန့်လွန်းသည်။ အစေးအဆင့်၊ အဖြည့်အမျိုးအစားနှင့် တင်ခြင်း၊ တည်ငြိမ်ခြင်းနှင့် ချောဆီစနစ်၊ ပြန်လည်အသုံးပြုထားသော အကြောင်းအရာ၊ အစားအစာပုံစံနှင့် ပြင်ဆင်မှုနည်းလမ်းတို့ကို ကျွန်ုပ်တို့ တောင်းဆိုပါမည်။ ဟင်းချက်နည်း တည်းဖြတ်မှုကို မှတ်တမ်းတင်ထားပါ၊ ထို့ကြောင့် အစမ်းနှင့် ကိုးကားချက်သည် တူညီသောပစ္စည်းကို ဖော်ပြပါသည်။
ဖွဲ့စည်းမှုယူနစ်များကို ရှင်းလင်းစွာထားပါ။
phr ဖြင့် loading ဆိုသည်မှာ အစေး၏ အစိတ်အပိုင်းတစ်ခုလျှင် အစိတ်အပိုင်းများဖြစ်ပြီး ဒြပ်ပေါင်းတစ်ခုလုံး၏ အလေးချိန် ရာခိုင်နှုန်းကို မဟုတ်ဘဲ ရိုးရှင်းသောဖွဲ့စည်းမှုဥပမာအနေဖြင့်၊ အစုလိုက်အပြုံလိုက် အစိတ်အပိုင်း ၁၀၀ မှအစေးနှင့် အခြားပါဝင်ပစ္စည်းများမပါဘဲ အဖြည့်ခံ ၅၀ တွင်၊ စုစုပေါင်းထုထည်အားဖြင့် 50 ÷ 150 = 33.3% အဖြည့်ခံပါရှိသည်။ အခြားပါဝင်ပစ္စည်းများကို ပေါင်းထည့်ခြင်းသည် ရာခိုင်နှုန်းကို ပြောင်းလဲစေသည်။ ဤဂဏန်းသင်္ချာသည် စက်နှစ်ခုလုံးအတွက် လုံခြုံစွာထည့်သွင်းခြင်းကို မသတ်မှတ်ပါ။
ဖိဒ်၏ ညီညွတ်မှုကို မည်သို့ အကဲဖြတ်မည်ကို မေးပါ။ မပြောင်းလဲသော ပိုလီမာအမည်နောက်ကွယ်တွင် ဝှက်ထားမည့်အစား အစုလိုက်သိပ်သည်းမှုပြောင်းလဲမှု သို့မဟုတ် အစားအစာပြင်ဆင်မှုအား မှတ်တမ်းတင်ထားသင့်သည်။ ပေးသွင်းသူသည် မတူညီသော ဂျီသြမေတြီကို အကြံပြုပါက၊ ဖော်ထုတ်ထားသော ပစ္စည်းအခြေအနေနှင့် ထုတ်လုပ်မှုလုပ်ငန်းနှင့် ဆက်စပ်သော ရှင်းလင်းချက်တစ်ခု လိုအပ်ပါသည်။
အသုံးဝင်သော ပေါင်းစပ်မှု နှင့် လေဝင်သည့် ဝင်းဒိုးကို သတ်မှတ်ပါ။
Nastaj နှင့် Wilczyński များcounter-rotating extrusion လေ့လာမှုအပူချိန်၊ အရည်ပျော်မှု ဖွံ့ဖြိုးတိုးတက်မှုနှင့် ဖြတ်သန်းမှုတို့ကို ချိန်ညှိမှု ရည်မှန်းချက်များအဖြစ် ပေါင်းစပ်ထားသည်။ ၎င်းသည် intermeshing စနစ်များတွင် ယိုစိမ့်စီးဆင်းမှုများကိုလည်း ဖော်ပြသည်။ ထို့ကြောင့် ကျွန်ုပ်တို့သည် လုပ်ငန်းစဉ် အပြည့်အစုံကို ချန်နယ်အသံအတိုးအကျယ်မှ ကောက်ချက်မချနိုင်ဘဲ၊ သို့မဟုတ် ယူနစ်တစ်လျှောက်တွင် ပစ္စည်းဖွံ့ဖြိုးတိုးတက်မှုကို ထည့်သွင်းစဉ်းစားခြင်းမရှိဘဲ ဝက်အူအမြန်နှုန်းကို သတ်မှတ်မည်မဟုတ်ပါ။
မည်သည့်ဖိအားနှင့် ပစ္စည်း-အပူချိန် ဖတ်ရှုခြင်းကို လက်ခံမည်၊ ၎င်းတို့ကို မည်သည့်နေရာတွင် ယူမည်၊ ထုတ်ကုန်နမူနာများသည် ထိုဖတ်ရှုမှုများနှင့် မည်သို့ဆက်စပ်မည်ကို သဘောတူပါသည်။ Barrel setpoints တစ်ခုတည်းက ထိုမှတ်တမ်းကို မဖော်ပြပါ။ အသုံးဝင်သောလည်ပတ်ဝင်းဒိုးတစ်ခုသည် စက်လည်ပတ်နေသည့်နေရာမျှသာမဟုတ်ဘဲ လိုအပ်သောထုတ်ကုန်ဖြတ်သန်းသည့်အခြေအနေများကို ခွဲခြားသတ်မှတ်သည်။
၎င်းတို့၏ အမှန်တကယ် နယ်ပယ်အတွင်း ထုတ်ကုန်စမ်းသပ်မှုများကို အသုံးပြုပါ။
ASTM D2152-23တင်းကျပ်သော PVC ပိုက်တွင် ပေါင်းစပ်မှုနှင့် acetone နှစ်မြှုပ်ခြင်းဖြင့် ပုံသွင်းထားသော ဆက်စပ်ပစ္စည်းများကို လုံလောက်အောင် ဖြေရှင်းပေးသည်။ ၎င်း၏ ထုတ်ပြန်ထားသော ကန့်သတ်ချက်များအရ ၎င်းသည် လုံလောက်သော ပေါင်းစပ်မှုမှ အပူကျဆင်းခြင်းကို ခွဲခြား၍မရသည့်အပြင် အခြားသော ရုပ်ပိုင်းဆိုင်ရာ သို့မဟုတ် ဓာတုစမ်းသပ်မှုများကို အစားထိုးခြင်းမရှိပေ။ ၎င်းသည် အလုံးစုံထုတ်ကုန်အရည်အသွေး လက်မှတ်မဟုတ်ပါ။ သက်ဆိုင်သည့် ဓာတုဗေဒပစ္စည်း စမ်းသပ်မှုတိုင်းသည် အရည်အချင်းပြည့်မီသော ဝန်ထမ်းများနှင့် လိုအပ်သော ဘေးကင်းရေး ထိန်းချုပ်မှုများ ပါဝင်ပါသည်။
သက်ဆိုင်ရာ အစိုင်အခဲ-နံရံ PVC-U ဖိအား-ပိုက် ပရောဂျက်အတွက်၊ISO 1452-2:2009ပိုက်လက္ခဏာများနှင့် ဆက်စပ်စမ်းသပ်မှု ဘောင်များကို သတ်မှတ်ပေးသည်။ ၎င်းသည်ဝက်အူဂျီသြမေတြီကိုမရွေးချယ်ပါ။ လက်ခံထားသော ထုတ်ကုန်များကို မဆုံးဖြတ်မီ သက်ဆိုင်ရာ ထုတ်ကုန်စံနှုန်း၊ ထုတ်ဝေမှုနှင့် စျေးကွက်လိုအပ်ချက်များကို သဘောတူပါ။
ရောင်းချနိုင်သော အထွက်နှုန်းပတ်လည်ရှိ extruder ကို အရွယ်အစား
ထုတ်လုပ်မှုပစ်မှတ်သည် ထုတ်ကုန်အချိန်ဇယားမှ လာသင့်သည်။ အကြီးဆုံးပိုက် သို့မဟုတ် အမြင့်ဆုံးကတ်တလောက်နံပါတ်ကိုသာမက လိုအပ်သော output range ကိုတောင်းပါမည်။ အထွက်နှုန်းမြင့်မားသော အချက်တစ်ခုနှင့် ကိုက်ညီသည့် လိုင်းတစ်ခုသည် ထုတ်ကုန်ငယ်များ၊ လည်ပတ်မှု နှေးကွေးခြင်း သို့မဟုတ် မတူညီသော ဖော်မြူလာအတွက် သီးခြားပြန်လည်သုံးသပ်မှု လိုအပ်နေသေးသည်။
လိုင်းအမြန်နှုန်းကို အစုလိုက်အပြုံလိုက်စီးဆင်းမှုအဖြစ် ဘာသာပြန်ပါ။
စဉ်ဆက်မပြတ် ထုတ်ကုန်တစ်ခုအတွက်၊ တစ်မီတာလျှင် အမှန်တကယ် ဒြပ်ထုကို မျဉ်းအမြန်နှုန်းဖြင့် မြှောက်ပြီး မိနစ်မှ နာရီသို့ ပြောင်းပါ။ သတ်မှတ်ထားသော ထုတ်ကုန်အလေးချိန် သို့မဟုတ် စစ်ဆေးပြီးသော အတိုင်းအတာကို အသုံးပြုပါ။ အမှန်တကယ် ဝယ်ယူမှုလိုအပ်ချက်ကို တွက်ချက်ရာတွင် ယေဘုယျသိပ်သည်းဆ သို့မဟုတ် နံရံအထူကို မယူဆပါနှင့်။
လိုအပ်သောထုတ်ကုန်စီးဆင်းမှု (ကီလိုဂရမ်/နာရီ) = ထုထည်တစ်မီတာ (ကီလိုဂရမ်/မီတာ) × လိုင်းအမြန်နှုန်း (m/min) × 60
3.0 m/min တွင် 2.0 kg/m အလေးချိန်ရှိသော သရုပ်ဖော်ပိုက်တစ်ခုအတွက် ပစ်မှတ်မှာ 360 kg/h ဖြစ်သည်။ 4.0 m/min တွင်၊ တူညီသောထုတ်ကုန်သည် 480 kg/h လိုအပ်သည်။ ၎င်းတို့သည် Nanhaiya စမ်းသပ်မှုရလဒ်များမဟုတ်ဘဲ အစီအစဥ်ရေးဆွဲခြင်းဟု ယူဆရသည်။ တွက်ချက်မှုနှစ်ခုစလုံးသည် ပုံသဏ္ဍာန် သို့မဟုတ် အပြိုင်စက်သည် အရည်အသွေးလိုအပ်ချက်ကို ဖြည့်ဆည်းပေးနိုင်ခြင်းရှိမရှိကို ကျွန်ုပ်တို့အား မပြောပါ။
ကျန်တဲ့လိုင်းတွေကို စစ်ဆေးပါ။
ရောစပ်ခြင်းနှင့် ဖြည့်စွက်ပြင်ဆင်ခြင်းတို့ကို အထက်ပိုင်း၊ ထို့နောက် ချိန်ညှိခြင်း၊ အအေးခံခြင်း၊ ဆွဲထုတ်ခြင်းနှင့် ရေအောက်ပိုင်းဖြတ်ခြင်းတို့ကို ပြန်လည်သုံးသပ်ပါ။ အဆိုပြုထားသော ထုတ်လုပ်မှုအမှတ်များကို အတည်ပြုရန် တာဝန်ရှိသော စက်ပစ္စည်းရောင်းချသူများအား တောင်းဆိုပါ။ ရှိပြီးသားအအေးပေးသည့်အပိုင်းတစ်ခုသည် လက်ရှိထုတ်ကုန်အမြန်နှုန်းကိုသာ ပံ့ပိုးပါက၊ ပိုမိုများပြားသော extruder output ကို အတည်ပြုခြင်းသည် ပိုမိုမြင့်မားသော လိုင်းအမြန်နှုန်းကို လက်ခံမည်မဟုတ်ပါ။
နှိုင်းယှဥ်မှုတွင်လည်း ဖိအားတာဝန်ရှိသည်။ ထုတ်ကုန်ကိုပြောင်းခြင်း သို့မဟုတ် သေခြင်းမှ လိုချင်သော ကီလိုဂရမ်တစ်နာရီ တူညီနေသော်လည်း စက်၏လုပ်ငန်းတာဝန်ကို ပြောင်းလဲနိုင်သည်။ ကိရိယာတန်ဆာပလာနှင့် တိုင်းတာမှုတည်နေရာများကို ထုတ်လုပ်မှုအမှတ်တစ်ခုစီဖြင့် မှတ်တမ်းတင်ထားသောကြောင့် စွမ်းရည်တောင်းဆိုမှုသည် အဓိပ္ပာယ်ဖွင့်ဆိုနိုင်ဆဲဖြစ်သည်။
ထုတ်လုပ်မှုအပိုင်းကို နှိုင်းယှဉ်ပါ။
ကျွန်ုပ်တို့သည် လက်ခံနိုင်သောထုတ်ကုန်ဖြင့် လိုအပ်သောအကွာအဝေးကို သရုပ်ပြနိုင်သည့် ဖွဲ့စည်းမှုပုံစံကို ဆန်ခါတင်စာရင်းသွင်းပြီး ၎င်း၏ကုန်ကျစရိတ်များကို နှိုင်းယှဉ်ပါသည်။ မထင်မှတ်ဘဲ ဘေးကင်းလုံခြုံရေး ရာခိုင်နှုန်းကို မထည့်ပါနှင့် ရွေးချယ်ထားသော စက်ကို ဖုန်းခေါ်ဆိုပါ။ မည်သည့် အရန်ပမာဏသည် ပေးသွင်းသူမှ ပြန်လည်သုံးသပ်ထားသော သတ်မှတ်ထားသော အနာဂတ်ထုတ်ကုန်၊ တာဝန် သို့မဟုတ် လုပ်ငန်းလည်ပတ်မှု လိုအပ်ချက်နှင့် ကိုက်ညီသင့်ပါသည်။
စွမ်းအင်၊ ဝတ်ဆင်မှုနှင့် စုစုပေါင်းလည်ပတ်မှုကုန်ကျစရိတ်ကို နှိုင်းယှဉ်ပါ။
မော်တာအဆင့်သတ်မှတ်ချက်သည် စွမ်းရည်သတ်မှတ်ချက်တစ်ခုဖြစ်ပြီး တိုင်းတာသည့် စွမ်းအင်ဘေလ်တစ်ခုမဟုတ်ပါ။ အသုံးဝင်သော ဝက်အူနှစ်လုံး extruder စွမ်းအင်သုံးစွဲမှု နှိုင်းယှဉ်မှုအတွက်၊ မီတာတွင် ပါဝင်သော အရာများကို သတ်မှတ်ပါ- drive နှင့် အပူပေးစက်၊ ပြီးပြည့်စုံသော extruder သို့မဟုတ် လိုင်းတစ်ခုလုံးကို သတ်မှတ်ပါ။ ထိုနယ်နိမိတ်ကို မပြောင်းလဲဘဲ စတင်လုပ်ဆောင်ခြင်းနှင့် ငြင်းပယ်ခြင်းဆိုင်ရာ ထုတ်လုပ်မှုများ ပါဝင်ခြင်းရှိမရှိကို သတ်မှတ်ပါ။
လက်ခံထားသောထုတ်ကုန်ဖြင့် စွမ်းအင်ကို ပိုင်းခြားပါ။
တိကျသောစွမ်းအင် (kWh/kg လက်ခံသည်) = ကြားကာလအတွင်း တိုင်းတာထားသော စွမ်းအင် ÷ တူညီသောကြားကာလတွင် လက်ခံထားသော ထုတ်ကုန်ထုထည်
အောက်ဖော်ပြပါ တစ်နာရီ ဥပမာသည် ဟန်ချက်ညီသည်။ ကိုယ်စားလှယ်လောင်းနှစ်ဦးစလုံးသည် တူညီသောထုတ်ကုန်လက်ခံမှုစံနှုန်းများနှင့် စွမ်းအင်မီတာနယ်နိမိတ်ကို အသုံးပြုသည်။ စုစုပေါင်း သွင်းအားစုနှင့် လက်ခံ-ထွက်ရှိမှု စွမ်းဆောင်ရည်သည် အဘယ်ကြောင့် မတူညီသော ကောက်ချက်များအား ဖြစ်ပေါ်စေနိုင်သည်ကို ပြသပါသည်။
| တစ်နာရီစီမံကိန်းဥပမာ | ကိုယ်စားလှယ်လောင်း A | ကိုယ်စားလှယ်လောင်း B |
|---|---|---|
| သတ်မှတ်ထားသော နယ်နိမိတ်အတွင်း စွမ်းအင် | 100 kWh | 120 kWh |
| စုစုပေါင်းထုတ်ကုန်ထုထည် | 500 ကီလိုဂရမ် | 600 ကီလိုဂရမ် |
| ထုတ်ကုန်အစုလိုက်အပြုံလိုက်လက်ခံခဲ့သည်။ | 480 ကီလိုဂရမ် | 540 ကီလိုဂရမ် |
| စုစုပေါင်း ကီလိုဂရမ်အတွက် စွမ်းအင် | 0.200 kWh/kg | 0.200 kWh/kg |
| လက်ခံကီလိုဂရမ်အလိုက် စွမ်းအင် | 0.208 kWh/kg | 0.222 kWh/kg |
B သည် ကြားကာလတွင် ပိုမိုလက်ခံသောပစ္စည်းများကို ပေးအပ်သည်။ လက်ခံထားသော ကီလိုဂရမ်လျှင် စွမ်းအင်နည်းသည်။ ၎င်းသည် ဂျီသြမေတြီ နှစ်ခုစလုံးကို အနိုင်ရသည့် အထောက်အထား မဟုတ်ဘဲ ဝယ်ယူမှု အပေးအယူတစ်ခု ဖြစ်သည်။ တောင်းဆိုထားသော ထုတ်လုပ်မှုနှုန်းကို ဖော်ပြပြီး ထုတ်လုပ်မှုအချိန်ဇယားနှင့် သက်ဆိုင်သည့် လည်ပတ်မှုအချက်များတွင် နှိုင်းယှဉ်မှုကို ပြန်လုပ်ပါ။
ဝတ်ဆင်ကာကွယ်မှု သီးခြားသတ်မှတ်ပါ။
ကျွန်တော်တို့ရဲ့PVC ဘုတ် conical ထုတ်ကုန်စာမျက်နှာ38CrMoAlA နှင့် nitriding သို့မဟုတ် bimetallic ကုသမှုရွေးချယ်စရာများကို စာရင်းပြုစုထားသည်။ ထိုရွေးချယ်မှုများသည် ဝန်ဆောင်မှုသက်တမ်း မြှောက်ကိန်းကို မသတ်မှတ်ပါ။ ကျွန်ုပ်တို့သည် သတ္တုစပ်တံဆိပ်တစ်ခုတည်းဖြင့် ရွေးချယ်မည့်အစား အမှန်တကယ် ဖော်မြူလာနှင့် ဝတ်ဆင်တည်နေရာကို ဆန့်ကျင်သည့် လုပ်ငန်းခွင်မျက်နှာပြင်များ၊ ပစ္စည်းစနစ်နှင့် စစ်ဆေးရေးလိုအပ်ချက်များကို သတ်မှတ်ပေးမည်ဖြစ်သည်။
ငြင်းပယ်ထားသော ပစ္စည်း၊ အပြောင်းအလဲအချိန်၊ ကုန်ကျစရိတ် နှိုင်းယှဉ်မှုတွင် စီစဉ်ထားသော ပြုပြင်ထိန်းသိမ်းမှုနှင့် အစားထိုးမှု နယ်ပယ်တို့ ပါဝင်ပါသည်။ လက်တွေ့လုပ်ဆောင်မှုမှတ်တမ်းများကို အသုံးပြုပါ သို့မဟုတ် ထိုထည့်သွင်းမှုများအတွက် ရှင်းလင်းစွာသတ်မှတ်ထားသော ခန့်မှန်းချက်များကို အသုံးပြုပါ။ သက်သာသော ဝယ်ယူမှုစျေးနှုန်းသည် အဆိုပြုထားသော တပ်ဆင်သည် ထုတ်လုပ်မှုအပိုင်းနှင့် ကိုက်ညီမှုရှိမရှိ သို့မဟုတ် တပ်ဆင်ထားသည့် စက်ကိရိယာများနှင့် ကိုက်ညီမှုရှိမရှိ အဖြေမပေးပါ။
သင်၏ PVC အပလီကေးရှင်းအတွက် twin screw extruder ကိုဘယ်လိုရွေးချယ်မလဲ။
ကျွန်ုပ်တို့၏ အကြံပြုချက်မှာ လုပ်ငန်းစဉ် သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ အထောက်အထားများဖြင့် မပယ်ဖျက်ရသေးသည့်အခါ ဂျီဩမေတြီနှစ်ခုလုံးကို ဆန်ခါတင်စာရင်းတွင် ထိန်းသိမ်းထားရန်ဖြစ်သည်။ ထို့နောက် အမှန်တကယ် အပလီကေးရှင်းကို အသုံးပြု၍ မသင့်လျော်သော ပုံစံများကို ဖယ်ရှားပါ။ "ပိုက်၊" "ပရိုဖိုင်" နှင့် "ဘုတ်အဖွဲ့" သည် ထုတ်ကုန်များ၏ မိသားစုများကို ခွဲခြားသတ်မှတ်သည်၊ ပြီးပြည့်စုံသော ထုတ်ယူမှုဆိုင်ရာ သတ်မှတ်ချက်များ မဟုတ်ပါ။
PVC ပိုက် extrusion
နှစ်ခုစလုံးကို ထုတ်ဝေတယ်။PVC ပိုက် conical ဝက်အူစည်တစ်ဦးနှင့်တစ်ဦးPVC ပိုက်အပြိုင်ဝက်အူစည်. အရွယ်အစားတိုင်းသည် ပိုက်တိုင်းနှင့် လိုက်ဖက်သော ကတိတစ်ခုမဟုတ်ဘဲ ဖွဲ့စည်းမှုပုံစံများကို နှိုင်းယှဉ်ရန် အကြောင်းပြချက်တစ်ခုဖြစ်သည်။ ထုတ်ကုန်အတိုင်းအတာ၊ ဖော်မြူလာ၊ ဖိအားခွန်နှင့် လိုအပ်သော တည်ငြိမ်သော အထွက်နှုန်းအချက်များဖြင့် စတင်ပါ။
conical ပိုက်စာမျက်နှာတွင် 16 မှ 63 မီလီမီတာ၊ 50 မှ 110 မီလီမီတာ နှင့် 90 မှ 160 မီလီမီတာ အက်ပလီကေးရှင်းကြိုးများ ပါဝင်သည်။ ထိုနံပါတ်များသည် ပိုက်အပလီကေးရှင်းများကို ဖော်ပြသည်။ ၎င်းတို့သည် ဝက်အူအချင်းများမဟုတ်သည့်အပြင် conical စက်များအတွက် universal maximum pipe size ကို မသတ်မှတ်ထားပေ။
ပရိုဖိုင်များနှင့် ဘုတ်များ
ပရိုဖိုင်တစ်ခုအတွက်၊ အပိုင်းပုံဆွဲခြင်း၊ တစ်မီတာလျှင် အလေးချိန်၊ ချိန်ညှိမှုအစီအစဉ်နှင့် အတိုင်းအတာလက်ခံမှုလိုအပ်ချက်များ ပါဝင်သည်။ ဘုတ်တစ်ခုအတွက်၊ ၎င်းသည် အစိုင်အခဲဖြစ်စေ သို့မဟုတ် အမြှုပ်ထွက်ခြင်းရှိမရှိကို ခွဲခြားသတ်မှတ်ပြီး သက်ဆိုင်သည့်နေရာတွင် လက်ခံထားသော အထူ၊ သိပ်သည်းဆ၊ မျက်နှာပြင်နှင့် အတိုင်းအတာ လိုအပ်ချက်များကို သတ်မှတ်ပါ။ ထုတ်ကုန်တည်ဆောက်မှုဆိုင်ရာပြောင်းလဲမှုသည် လုပ်ငန်းစဉ်အသစ်ပြန်လည်သုံးသပ်ခြင်းကို ထိုက်တန်ပါသည်။
ကျွန်တော်တို့ရဲ့PVC မြှုပ်ဘုတ်ဝက်အူ သတ်မှတ်ချက်လမ်းညွှန်အစားထိုးအတိုချုံးကို ပိုမိုအသေးစိတ်ဖော်ပြသည်။ ယေဘူယျ ဂျီသြမေတြီ နှိုင်းယှဉ်မှုမှ ဤအပလီကေးရှင်း သီးသန့် သုံးသပ်ချက်ကို ကျွန်ုပ်တို့ သိမ်းဆည်းထားပါမည်။ PVC အခြေပြု သစ်သားပေါင်းစပ်များသည်လည်း ၎င်းတို့၏ ကိုယ်ပိုင်ဖော်မြူလာကို ပြန်လည်သုံးသပ်ရန် လိုအပ်ပါသည်။ ထုတ်ကုန်နှစ်ခုလုံးကို WPC ဟုခေါ်သောကြောင့် PE- သို့မဟုတ် PP-based ပေါင်းစပ်မှုမှ ကောက်ချက်တစ်ခုကို မလွှဲပြောင်းပါနှင့်။
ရွေးချယ်မှုကို ဘယ်အချိန်မှာ ပြန်ဖွင့်မလဲ။
ဟင်းချက်နည်း၊ အစားအသောက်ပုံစံ၊ အရည်အသွေးပစ်မှတ် သို့မဟုတ် ထုတ်ကုန်အချိန်ဇယား ပြောင်းလဲသည့်အခါ သတ်မှတ်ချက်ကို ပြန်လည်ကြည့်ရှုပါ။ မပြောင်းလဲသော ရှိပြီးသားလုပ်ငန်းစဉ်အတွက်၊ စက်ပြောင်းလဲခြင်းကို အဆိုပြုခြင်းမပြုမီ မှန်ကန်သော ကိုက်ညီသော အစားထိုးမှုကို အကဲဖြတ်ရပါမည်။ တိုးချဲ့ထုတ်လုပ်ခြင်းလုပ်ငန်းအတွက်၊ screw geometry တစ်ခုတည်းဖြင့် ပြောင်းလဲမှုကို ကတိပေးမည့်အစား အပြည့်အစုံကို ပြန်လည်သုံးသပ်ရန် စက်ပေးသွင်းသူကို တောင်းဆိုပါ။
ရှိပြီးသား conical လိုင်းတစ်ခုသည် လိုအပ်သော အရည်အသွေးနှင့် အထွက်အကွာအဝေးကို လွှမ်းခြုံထားပြီးဖြစ်ပါက၊ ကျွန်ုပ်တို့သည် ပထမဦးစွာ လိုက်ဖက်ညီသော conical အစားထိုးမှုကို အကဲဖြတ်မည်ဖြစ်ပြီး အလိုအလျောက် အဆင့်မြှင့်တင်မှုအဖြစ် အပြိုင်ပြောင်းလဲခြင်းကို မရောင်းချပါ။ တူညီသော ကျိုးကြောင်းဆင်ခြင်ခြင်းသည် ကျေနပ်လောက်သော မျဉ်းပြိုင်မျဉ်းနှင့် သက်ဆိုင်ပါသည်။ ထုတ်လုပ်မှုတာဝန်အသစ်အတွက်၊ သရုပ်ပြ အက်ပ်လီကေးရှင်းနှင့် ကိုက်ညီသော ဖွဲ့စည်းမှုစနစ်ကို ရွေးချယ်ပါ။ ပိုမိုမြင့်မားသောဝယ်ယူမှုစျေးနှုန်းသို့မဟုတ်ပိုကြီးသောအမည်ခံအချင်းသည်ထိုသရုပ်ပြမဟုတ်ပါဘူး။
ရှိပြီးသားဝက်အူနှင့်စည်ကို အစားထိုးနိုင်သလား၊
conical twin screw barrel နှင့် parallel twin screw barrel များသည် လဲလှယ်၍မရသော အစုအဝေးများ မဟုတ်ပါ။ ပြောင်းလဲခြင်းကို မဆွေးနွေးမီ ပြီးပြည့်စုံသော စက်ပြန်လည်သုံးသပ်ချက်ကို ရယူပါ။ ဂီယာဘောက်စ်အထွက်အစီအစဉ်၊ ရိုးတံချိတ်ဆက်မှုများ၊ စည်တပ်ဆင်ခြင်းနှင့် လုပ်ဆောင်ခြင်း-ယူနစ်အပြင်အဆင်တို့သည် အစားအသောက်၊ လေဝင်လေထွက်၊ အပူပေးခြင်းနှင့် အအေးပေးသည့် မျက်နှာပြင်များနှင့်အတူ ၎င်းတွင် ပါဝင်ပါသည်။
ကျွန်ုပ်သည် မတူညီသောဝက်အူဂျီသြမေတြီကို အကြံပြုခြင်းမပြုမီ
PVC extrusion ပြဿနာကို ပြန်လည်သုံးသပ်သောအခါတွင်၊ ကျွန်ုပ်၏ပထမမေးခွန်းမှာ မူလလုပ်ငန်းစဉ်ကို ပြန်လည်ရယူနေသလား သို့မဟုတ် အခြားအလုပ်တစ်ခုလုပ်ဖို့ စက်ကို တောင်းဆိုခြင်းရှိ၊ ဟောင်းနွမ်းနေသော အစိတ်အပိုင်းများကို အစားထိုးခြင်းနှင့် ထုတ်လုပ်မှုစွမ်းရည် တိုးမြှင့်ခြင်းတို့သည် မတူညီသော အထောက်အထားများ လိုအပ်ပါသည်။ လိုင်းမတည်မငြိမ်ဖြစ်နေသောကြောင့် conical နှင့် parallel screw များအကြားပြောင်းရန်အကြံပြုလိုသည်မဟုတ်ပါ။
အထွက်နှုန်းအတက်အကျဖြစ်ပါက ဖော်မြူလာပြန်လည်ပြင်ဆင်ခြင်း၊ အစာကျွေးခြင်းအခြေအနေများ၊ လည်ပတ်မှုမှတ်တမ်းများနှင့် ထုတ်ကုန်ပြီးစီးမှုစစ်ဆေးခြင်းရလဒ်များကို တောင်းဆိုခြင်းဖြင့် စတင်ပါသည်။ ဖိအား၊ အပူချိန်၊ ဝက်အူအမြန်နှုန်းနှင့် လက်ခံထားသော အထွက်နှုန်းတို့ကို တစ်ချိန်တည်းတွင် မှတ်တမ်းတင်ထားလိုပါသည်။ မနေ့က အမြင့်ဆုံးထွက်ရှိမှုကို ယနေ့ ပျမ်းမျှနှင့် နှိုင်းယှဉ်ကြည့်လျှင် ပစ္စည်း သို့မဟုတ် ထုတ်ကုန်သည် ပြောင်းလဲသွားပါက အနည်းငယ်ပြောပြပါသည်။
ဆက်လက်၍ ကျွန်ုပ်သည် စက်ပိုင်းဆိုင်ရာဖွဲ့စည်းပုံကို ပြန်လည်သုံးသပ်ပါသည်။ ပုံဆွဲအထုပ်သည် လည်ပတ်မှုလမ်းကြောင်း၊ ဝက်အူဂျီသြမေတြီ၊ အလယ်အကွာအဝေး၊ ဒရိုက်ချိတ်ဆက်မှုများနှင့် စည်ကြားခံများကို ခွဲခြားသတ်မှတ်သင့်သည်။ အစားထိုးတပ်ဆင်မှုတစ်ခုအတွက်၊ screw နှစ်ခုလုံးနှင့် barrel bores နှစ်ခုစလုံးတွင်အမည်ရှိသောရာထူးများနှင့်ဆက်စပ်သောတိုင်းတာမှုများလည်းလိုအပ်ပါသည်။ မော်ဒယ်နံပါတ်သည် ထုတ်လုပ်ရန် ခွင့်ပြုချက်မဟုတ်ဘဲ စတင်ရည်ညွှန်းခြင်းဖြစ်သည်။
ပြီးတော့ ဖြစ်နိုင်ချေရှိတဲ့ လုပ်ဆောင်ချက်တွေကို ခွဲထုတ်လိုက်တယ်။ နို့တိုက်ကျွေးခြင်းပြဿနာတစ်ခုသည် နို့တိုက်ကျွေးမှုကို စုံစမ်းစစ်ဆေးရန် လိုအပ်သည်။ သံသယဖြစ်ဖွယ်ဝတ်ဆင်မှုများနှင့် ကိုက်ညီသော စစ်ဆေးရေးအစီရင်ခံစာ လိုအပ်ပါသည်။ ပြောင်းလဲထားသော ဖော်မြူလာတစ်ခုသည် လုပ်ငန်းစဉ်ကို ပြန်လည်သုံးသပ်ရန် လိုအပ်သည်။ ပစ်မှတ်အထွက်နှုန်း တိုးလာပါက၊ ပိုကြီးသော လုပ်ဆောင်မှုယူနစ်ကို ကျွန်ုပ်အကြံပြုခြင်းမပြုမီ အအေးခံခြင်း၊ ဆွဲထုတ်ခြင်းနှင့် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကိရိယာများကို ဆွေးနွေးမှုတွင် ထည့်သွင်းရပါမည်။
အမှာစာတစ်ခုမစမီ၊ စက်ပိုင်းဆိုင်ရာ အံဝင်ခွင်ကျနှင့် ထုတ်လုပ်မှုစွမ်းဆောင်ရည် နှစ်ခုကို ကျွန်ုပ်သဘောတူပါသည်။ ပထမဆုံး တပ်ဆင်မှုသည် စက်နှင့် ကိုက်ညီမှုရှိမရှိ စစ်ဆေးသည်။ ဒုတိယအချက်က သဘောတူထားသောပစ္စည်းသည် သတ်မှတ်ထားသောအခြေအနေများအောက်တွင် လက်ခံနိုင်သောထုတ်ကုန်ကို ထုတ်လုပ်ခြင်းရှိမရှိ စစ်ဆေးသည်။ ထိုဆုံးဖြတ်ချက်များကို သီးခြားထားရှိခြင်းသည် ဝယ်ယူသူကို မူရင်းပြဿနာမှ ခုခံကာကွယ်နိုင်သော အစားထိုးသတ်မှတ်ချက်တစ်ခုသို့ ပိုမိုရှင်းလင်းသောလမ်းကြောင်းကို ပေးသည်။
ချိန်ညှိမှုကို universal wear ပြုပြင်မှုအဖြစ် မဆက်ဆံပါနှင့်
မည်သည့် axial ချိန်ညှိမှုမဆို စက်ထုတ်လုပ်သူ၏ ခွင့်ပြုထားသော လုပ်ထုံးလုပ်နည်းနှင့် ကန့်သတ်ချက်များကို လိုက်နာရပါမည်။ အထွက်ပြန်ကောင်းလာသည်အထိ ပုံသဏ္ဍာန်ပုံသဏ္ဍာန်တစ်ခုမျှသာ မရွှေ့ပါနှင့်။ စစ်ဆေးခြင်းနှင့် ဝက်အူဖယ်ရှားခြင်းအတွက်၊ အရည်အချင်းပြည့်ဝန်ထမ်းများဖြင့် စက်ရုံ၏ခွင့်ပြုထားသော သီးခြားခွဲထုတ်ခြင်း၊ အအေးခံခြင်းနှင့် ရုတ်သိမ်းခြင်းလုပ်ငန်းစဉ်များကို အသုံးပြုပါ။ ကျွန်တော်တို့ရဲ့parallel twin-screw clearance နှင့် wear guideလိုက်ဖက်တဲ့ တိုင်းတာမှုမှတ်တမ်းကို ဘယ်လိုစုစည်းရမလဲဆိုတာ ရှင်းပြထားပါတယ်။
RFQ နှင့် ထုတ်လုပ်မှုစမ်းသပ်မှုအတွက် သင်ဘာကိုပေးပို့သင့်သနည်း။
ကတ်တလောက်နံပါတ်များ တစ်ခုတည်းမှ အစားထိုးခြင်းအား ကျွန်ုပ် အဘယ်ကြောင့် လက်မခံနိုင်သနည်း။
Nanhaiya ၏ထုတ်ဝေထားသော conical နှင့် parallel screw-barrel options များကိုနှိုင်းယှဉ်သောအခါ၊ သတ်မှတ်ချက်ဖော်မတ်များကို ဦးစွာခွဲခြားထားသည်။ conical range တွင် Φ65/Φ132 နှင့် Φ80/Φ156 ကဲ့သို့သော အချင်းအတွဲများ ပါဝင်သည်။ ဤကတ်တလောက်ထည့်သွင်းချက်များသည် ကိုယ်စားလှယ်လောင်းဖွဲ့စည်းပုံများကို ခွဲခြားသတ်မှတ်သည်။ ၎င်းတို့သည် တူညီသောအထွက်အား သို့မဟုတ် အခြားသော ပရိဘောဂတစ်ခုနှင့် လဲလှယ်နိုင်မှုကို မတည်ဆောက်ပါ။Nanhaiya conical သတ်မှတ်ချက်များ
PVC ပိုက်အပြိုင်ဝက်အူစည်စာမျက်နှာသည် Φ45 မှ Φ150 မီလီမီတာ အချင်းအကွာအဝေးနှင့် L/D အချိုး 32 မှ 38 အကြား စိတ်ကြိုက်ပြင်ဆင်မှုရရှိနိုင်သည်။ အဆိုပါ ကိန်းဂဏန်းများသည် အပြိုင် ဝက်အူ ဖောက်စက်တိုင်း မဟုတ်ဘဲ အဆိုပါ ထုတ်ကုန် ကမ်းလှမ်းမှုကို ဖော်ပြပါသည်။Nanhaiya PVC ပိုက်အပြိုင်သတ်မှတ်ချက်များ
ဖော်ပြချက်နှစ်ခုလုံးတွင် "65" ပါဝင်သောကြောင့် 65 mm parallel configuration ကို 65/132 conical assembly အတွက် အစားထိုးမှုအဖြစ် သဘောထား၍မရပါ။ ဒုတိယ conical အချင်းကို L/D အချိုး သို့မဟုတ် အချောပိုက်အချင်းအဖြစ် အဓိပ္ပါယ်မဖော်ပါ။
ဤသတ်မှတ်ချက်ပြန်လည်သုံးသပ်ခြင်းမှ ကျွန်ုပ်၏နိဂုံးချုပ်ချက်မှာ ကတ်တလောက်သည် ဆန်ကာတင်စာရင်းဝင်ထုတ်ကုန်များကို ကူညီပေးနိုင်သော်လည်း ပြောင်းလဲခြင်းကို အတည်ပြု၍မရပါ။ စည်းဝေးပွဲတစ်ခုအား အကြံပြုခြင်းမပြုမီ၊ ကျွန်ုပ်သည် စက်ဖွဲ့စည်းပုံ၊ ကြားခံပုံဆွဲမှု၊ ဖော်မြူလာနှင့် ထုတ်လုပ်ရေးပစ်မှတ်ကို လိုအပ်ပါသည်။ ထို့နောက် အတည်ပြုချက်လိုအပ်နေသေးသည့် လုပ်ငန်းစဉ်စွမ်းဆောင်ရည်မှ အတိုင်းအတာနှင့် လိုက်ဖက်ညီမှုကို ခွဲခြားထားသည်။
၎င်းသည် ဝယ်ယူသူအား နှိုင်းယှဉ်မှုမှ ခိုင်မာသောရလဒ်ကို ပေးသည်- ဝက်အူဂျီသြမေတြီကို ပြောင်းလဲခြင်းသည် စွမ်းအင်သုံးစွဲမှုကို တိုးမြှင့်မည် သို့မဟုတ် စွမ်းအင်သုံးစွဲမှုကို လျှော့ချမည်ဟု ပံ့ပိုးမှုမရှိသော ကတိတစ်ခုထက် သတ်မှတ်ထားသော ပုံဆွဲသုံးသပ်ချက်နှင့် စမ်းသပ်မှုနယ်ပယ်။
နှိုင်းယှဉ်နိုင်သော သတ်မှတ်ချက်တစ်ခုကို ပြင်ဆင်ပြီး အတည်ပြုပါ။
-
ထုတ်ကုန်နှင့် ဖော်မြူလာကို သတ်မှတ်ပါ။
ထုတ်ကုန်ပုံဆွဲခြင်း၊ ချက်ပြုတ်နည်းပြန်လည်ပြင်ဆင်ခြင်း၊ ဖိဒ်ပုံစံနှင့် သက်ဆိုင်သော အရည်အသွေးသတ်မှတ်ချက်များကို ခွဲခြားသတ်မှတ်ပါ။ ၎င်း၏ယူနစ်များဖြင့် ဖြည့်သွင်းခြင်းကို မှတ်တမ်းတင်ပြီး ရည်ရွယ်ထားသော ထုတ်ကုန်အပိုင်းအခြားကို ထည့်သွင်းပါ။
-
လိုင်းကန့်သတ်ချက်များကို အတည်ပြုပါ။
လိုအပ်သော လက်ခံထားသော အထွက်အထွက်အမှတ်များကို ဖော်ပြပြီး ၎င်းတို့ကို ပံ့ပိုးပေးရမည့် အစာကျွေးခြင်း၊ မောင်းနှင်ခြင်း၊ ကိရိယာတန်ဆာပလာများ၊ အအေးခံခြင်း၊ ဆွဲထုတ်ခြင်းနှင့် ဖြတ်တောက်ခြင်းဆိုင်ရာ အခြေအနေများကို ခွဲခြားသတ်မှတ်ပါ။
-
စက်နှင့် ပုံများကို စစ်ဆေးပါ။
စက်အထောက်အထား၊ လည်ပတ်မှုအစီအစဉ်၊ ဝက်အူနှင့်စည်ပုံများ၊ ဒရိုက်ချိတ်ဆက်မှုများ၊ တပ်ဆင်ခြင်းအင်တာဖေ့စ်များနှင့် အစားထိုးအစိတ်အပိုင်းများအတွက် နေရာချထားသော ဝတ်ဆင်မှုတိုင်းတာမှုများကို ပံ့ပိုးပေးပါသည်။
-
ကိုယ်စားလှယ်လောင်းတစ်ဦးစီ၏ ဖွဲ့စည်းမှုပုံစံကို သတ်မှတ်ပါ။
ဂျီသြမေတြီ၊ ပစ္စည်းများ၊ အလုပ်မျက်နှာပြင်များ၊ သက်ဆိုင်ရာ အရန်အကူများနှင့် ကိုးကားခြင်းများကို ခွဲခြားသတ်မှတ်ရန် ပေးသွင်းသူကို တောင်းဆိုပါ။ အစိတ်အပိုင်း နယ်ပယ်ကို ပြီးပြည့်စုံသော စက်ပြောင်းလဲမှုများနှင့် ခွဲခြားပါ။
-
စမ်းသပ်မှုအခြေအနေများနှင့် မှတ်တမ်းများကို သဘောတူသည်။
ပစ္စည်း၊ ထုတ်ကုန်၊ နမူနာကာလနှင့် စွမ်းအင်နယ်နိမိတ်ကို ပြင်ဆင်ပါ။ အမြန်နှုန်း၊ ဖိအားများနှင့် အပူချိန်များကို အမည်ပေးထားသော တည်နေရာများ၊ စုစုပေါင်းနှင့် လက်ခံထားသော အထွက်နှုန်း၊ ငြင်းပယ်မှု၊ လေဝင်ပေါက်အခြေအနေများနှင့် ထုတ်ကုန်စမ်းသပ်မှုရလဒ်များတွင် မှတ်တမ်းတင်ပါ။
-
စက်ပိုင်းဆိုင်ရာနှင့် ထုတ်လုပ်မှုကို သီးခြားစီ လက်ခံပါ။
အတည်ပြုထားသော ပုံနှင့် ကိုက်ညီသည့် တပ်ဆင်အား စစ်ဆေးပြီးနောက် သဘောတူညီထားသည့် အရည်အသွေးနှင့် အထွက်နှုန်းစံများနှင့် ထုတ်လုပ်မှုကို အကဲဖြတ်ပါ။ လက်ခံမှုမှတ်တမ်းနှစ်ခုကို စမ်းသပ်ထားသော ဖွဲ့စည်းမှုပုံစံနှင့် ချိတ်ဆက်ထားပါ။
နန်ဟိုင်ယာသည် PVC ဝက်အူနှင့် စည်အတိုကို ပေးပို့ပါ။
conical သို့မဟုတ် parallel အစိတ်အပိုင်းများအတွက် စက်အချက်အလက်၊ ဖော်မြူလာ၊ ထုတ်ကုန်ပုံဆွဲခြင်းနှင့် လက်ရှိထုတ်လုပ်မှုမှတ်တမ်းများကို ပေးပို့ပါ။ လက်ရှိ လုပ်ငန်းစဉ်ကို ပြန်လည်ရယူရန် လိုအပ်သည်ဖြစ်စေ သို့မဟုတ် ပြောင်းလဲထားသော တာဝန်တစ်ခုကို အကဲဖြတ်ရန် လိုအပ်သည်ဆိုသည်ကို ဖော်ပြပါ၊ ထို့ကြောင့် အစိတ်အပိုင်း အဆိုပြုချက်သည် မှန်ကန်သော အလုပ်တာဝန်ကို ဖြေရှင်းပေးပါသည်။
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
အီးမေးလ်-info@nhyscrew.com
တည်နေရာ- Dinghai ခရိုင်၊ Zhoushan၊ Zhejiang၊ တရုတ်နိုင်ငံ။
မေးလေ့ရှိသောမေးခွန်းများ
ပြိုင်တူ twin screw extruder များသည် အမြဲတမ်း တွဲဖက်လည်ပတ်နေပါသလား။
နံပါတ်။ မျဉ်းပြိုင်သည် ဝက်အူဝင်ရိုး ဂျီသြမေတြီကို ဖော်ပြသည်၊ ပူးတွဲလှည့်ခြင်းနှင့် တန်ပြန်လှည့်ခြင်း ရွေ့လျားမှုကို ဖော်ပြသည်။ စက်ပစ္စည်းကို နှိုင်းယှဉ်သောအခါ အကွက်နှစ်ခုကို သတ်မှတ်ပါ။ ဤ PVC ရွေးချယ်ခြင်းလုပ်ငန်းအတွက်၊ အခြားဝက်အူနှစ်လုံးစက်အမျိုးအစားမှ စွမ်းရည်၊ ရောစပ်ခြင်း သို့မဟုတ် စွမ်းအင်တောင်းဆိုချက်များကို အသုံးမပြုမီ သက်ဆိုင်ရာဖွဲ့စည်းပုံနှင့် တိုက်ရိုက်ထုတ်ခြင်းတာဝန်ကို ချမှတ်ရပါမည်။
conical twin screw extruder သည် PVC အတွက် အမြဲပိုကောင်းပါသလား။
နံပါတ်တစ်ခု PVC ဖော်မြူလာနှင့် ထုတ်ကုန်လိုအပ်ချက်သည် ဂျီသြမေတြီကို ၎င်းတို့ကိုယ်တိုင် မရွေးချယ်ပါ။ သဘောတူထားသည့် နို့တိုက်ကျွေးမှု၊ အရည်အသွေးနှင့် ထုတ်လုပ်မှုအခြေအနေများအောက်တွင် အဆိုပြုထားသော ပုံသဏ္ဍာန်နှင့် အပြိုင်ဖွဲ့စည်းမှုများကို နှိုင်းယှဉ်ပါ။ အစားထိုးမှုတစ်ခုအတွက်၊ ထည့်သွင်းထားသောစက်နှင့် အတည်ပြုထားသော အင်တာဖေ့စ်များသည် လုပ်ငန်းစဉ်နှိုင်းယှဉ်မှုတစ်ခုမှ မတူညီသောဗိသုကာတစ်ခုအား အတည်မပြုမီ ရွေးချယ်မှုကို ကန့်သတ်ထားသည်။
ဘယ်ဒီဇိုင်းက တစ်ကီလိုဂရမ်ကို စွမ်းအင်ပိုသုံးလဲ။
ဂျီသြမေတြီအညွှန်းသည် အဖြေကို မသတ်မှတ်ပါ။ ဖော်ပြထားသည့် စက်နယ်နိမိတ်ကို အသုံးပြု၍ တူညီသောအချိန်ပိုင်းအတွင်း စွမ်းအင်နှင့် လက်ခံထားသော ထုတ်ကုန်ထုထည်ကို တိုင်းတာပါ။ ထုတ်လုပ်မှုအချိန်ဇယားအတွက် လိုအပ်သော လည်ပတ်မှုအမှတ်များကို နှိုင်းယှဉ်ပါ။ ထိုအချိန်တွင် လက်ခံသော ကီလိုဂရမ်လျှင် kWh ပိုများသော စက်သည် လက်ခံထားသော ကီလိုဂရမ်/နာရီကို ပိုမိုပေးပို့နိုင်သည်။
conical screw နှင့် barrel သည် parallel set တစ်ခုကို အစားထိုးနိုင်ပါသလား။
၎င်းတို့သည် လဲလှယ်နိုင်သော စည်းဝေးပွဲများ မဟုတ်ပေ။ ပြောင်းလဲခြင်းတစ်ခုသည် စက်ဗိသုကာ၊ ဂီယာဘောက်စ်အထွက်များ၊ ရှပ်ချိတ်ဆက်မှုများ၊ တပ်ဆင်ခြင်းနှင့် လုပ်ငန်းစဉ် အင်တာဖေ့စ်များကို ပြန်လည်သုံးသပ်ရန် လိုအပ်သည်။ သာမန်အစားထိုးအမှာစာအတွက်၊ တပ်ဆင်ထားသောစက်အတွက် လိုက်ဖက်သော တပ်ဆင်မှုတစ်ခုကို သတ်မှတ်ပါ။ ကတ်တလောက် မော်ဒယ်နံပါတ် သို့မဟုတ် မျှဝေထားသော အချင်းတန်ဖိုးမှ ပြောင်းလဲခြင်းကို အတည်မပြုပါနှင့်။
65/132 ကဲ့သို့သော မော်ဒယ်နံပါတ်က သင့်အား မည်သို့ပြောပြသနည်း။
Nanhaiya သည် Φ65/Φ132 ကို conical screw-and-barrel အချင်းအတွဲအဖြစ် စာရင်းပြုစုထားသည်။ အတိုင်းအတာ တည်နေရာများကို အတည်ပြုပြီး ပုံတွင် ဂျီသြမေတြီ အပြည့်အစုံ။ သတ်မှတ်ခြင်းတစ်ခုတည်းသည် လုပ်ငန်းစဉ်အရှည်၊ လည်ပတ်မှုဦးတည်ချက်၊ အထွက်၊ ပိုက်အရွယ်အစား သို့မဟုတ် လဲလှယ်နိုင်မှုကို မသတ်မှတ်ထားပေ။ ဒုတိယအချင်းသည် အတိုင်းအတာမဲ့ L/D အချိုးမဟုတ်ပါ။
ဖွဲ့စည်းမှုနှစ်ခုလုံးကို နှိုင်းယှဉ်ရန် အဘယ်အချက်အလက် လိုအပ်သနည်း။
ဖော်မြူလာပြန်လည်ပြင်ဆင်ခြင်း၊ ဖိဒ်ပုံစံ၊ ထုတ်ကုန်ပုံဆွဲခြင်း၊ အရည်အသွေးလိုအပ်ချက်များနှင့် လိုအပ်သော လက်ခံထားသောထွက်ရှိမှုအပိုင်းကို ပံ့ပိုးပေးပါ။ အစားထိုးအလုပ်အတွက် စက်ဖွဲ့စည်းပုံနှင့် အင်တာဖေ့စ်များ ထည့်သွင်းပါ။ သီးခြားဆုံးဖြတ်ချက်များအဖြစ် စက်ပိုင်းဆိုင်ရာ အံဝင်ခွင်ကျမှု၊ ထုတ်ကုန်လက်ခံမှုနှင့် လည်ပတ်မှုကုန်ကျစရိတ်တို့ကို သီးခြားဆုံးဖြတ်ချက်များအဖြစ် တင်သွင်းသူတိုင်းအား ၎င်း၏အဆိုပြုထားသည့် စက်ကိရိယာနယ်ပယ်နှင့် စမ်းသပ်မှုအခြေအနေများကို ဖော်ပြရန် တောင်းဆိုပါ။