ဖြန့်ဖြူးခြင်းနှင့် ပျံ့နှံ့ခြင်း ရောစပ်ခြင်းကြား ကွာခြားချက်မှာ အဘယ်နည်း။
ဖြန့်ဖြူးမှုကို တည်နေရာနှင့် ပြန့်ပွားမှုဆိုင်ရာ မေးခွန်းအဖြစ် ဒိုမိန်းများ သို့မဟုတ် အစုလိုက်အပြုံလိုက် အရွယ်အစား၏ မေးခွန်းအဖြစ် စဉ်းစားပါ။ အရည်ပျော်ခြင်း၏ အခြားအစိတ်အပိုင်းတစ်ခုသို့ ရောင်ခြယ်အစုအဝေးကြီးကို ရွှေ့ခြင်းသည် ၎င်း၏တည်နေရာကို ပြောင်းလဲစေသည်။ ထိုအစုအဝေးကို သေးငယ်သော အစုလိုက်အပြုံလိုက်အဖြစ်သို့ ခွဲလိုက်ခြင်းက ၎င်း၏ ပြန့်ကျဲမှုကို ပြောင်းလဲစေသည်။ ရလဒ်တစ်ခုက အခြားတစ်ခုကို မသတ်မှတ်ပါဘူး။
| မေးခွန်း | ဖြန့်ဖြူးဖော်စပ်ခြင်း။ | ဖြန့်ကျက် ရောစပ်ခြင်း။ |
|---|---|---|
| ဘာတွေ ပြောင်းလဲသင့်လဲ။ | အစိတ်အပိုင်းများ၏ spatial တူညီမှု။ | အစုလိုက်အပြုံလိုက် သို့မဟုတ် ပြန့်ကျဲနေသော အဆင့်အရွယ်အစား။ |
| Flow ကဘာလုပ်တာလဲ။ | ပစ္စည်းကို ပိုင်းခြား၍ ပြန်လှန်ပြီး ပြန်လည်ပေါင်းစပ်ပါ။ | ပုံပျက်ခြင်း သို့မဟုတ် ကွဲကွာခြင်းအတွက် လုံလောက်သောဖိအားကို အသုံးချပါ။ |
| ကျွန်ုပ်တို့ ဘာကို စစ်ဆေးသင့်သနည်း။ | သတ်မှတ်ထားသောနမူနာများတစ်လျှောက် ပေါင်းစပ်ဖွဲ့စည်းမှု သို့မဟုတ် အရောင်ညီညွတ်မှု။ | ကျန်ရှိသော အစုလိုက်အပြုံလိုက် သို့မဟုတ် အဆင့်သဏ္ဍာန်။ |
| သက်သေမလုံလောက်ခြင်းဟူသည် အဘယ်နည်း။ | သီးခြားနမူနာတစ်ခုတွင် သေးငယ်သော အမှုန်အမွှားအရွယ်အစား။ | တူညီသောပုံစံရှိသော ခဲပြားအရောင် |
ကွဲပြားမှုကို ရှင်းပြထားသည်။NC State Extension ၏ဝက်အူလုပ်ဆောင်ချက်လမ်းညွှန်. စစ်မှန်သောဒြပ်စင်အများစုသည် လုပ်ငန်းစဉ်နှစ်ခုလုံးကို အထောက်အကူပြုသည်။ အသုံးဝင်သောမေးခွန်းမှာ အမျိုးအစားတစ်ခုတွင် ဒြပ်စင်တစ်ခုအမြဲတမ်းပိုင်ဆိုင်ခြင်းရှိမရှိမဟုတ်ဘဲ ပစ္စည်းသည် လိုအပ်သောလက်ကျန်ငွေကို လက်ခံရရှိခြင်းရှိ၊
ဝယ်ယူမှုအတွက်၊ လိုချင်သောရလဒ်ကို မြင်နိုင်သောလိုအပ်ချက်အဖြစ် ရေးပါ။ ပေါင်းစပ်ပါဝင်မှုများ သို့မဟုတ် အဆင့်အင်္ဂါရပ်များသည် လက်ခံနိုင်ဖွယ်မရှိသည့်အရာများနှင့် ဓာတ်ခွဲခန်းက ၎င်းတို့ကို မည်သို့အစီရင်ခံမည်ကို ခွဲခြားသတ်မှတ်ပါ။ "ပိုမိုကောင်းမွန်သော ရောစပ်မှု" အတွက် တောင်းဆိုချက်သည် ထိုဆုံးဖြတ်ချက်များကို မဖြေရှင်းနိုင်ပါ။
ဤလမ်းညွှန်ချက်သည် ပူးတွဲလှည့်နေသောဝက်အူနှစ်လုံးပေါင်းစပ်မှုကို သက်ဆိုင်သည်။ ဝက်အူလိုင်းတစ်ခု သို့မဟုတ် ဆန့်ကျင်ဘက်လှည့်ခြင်း PVC လုပ်ငန်းစဉ်ကို နှိုင်းယှဉ်ပါက စက်ပစ္စည်းတာဝန်ကို ဦးစွာသတ်မှတ်ပါ။ ကျွန်တော်တို့ရဲ့single-screw နှင့် twin-screw ပစ္စည်းလမ်းညွှန်ပိုမိုကျယ်ပြန့်သောရွေးချယ်မှုကို ကိုင်တွယ်ဖြေရှင်းပါ။
ဝက်အူမပြောင်းမီ ချို့ယွင်းချက်ကို စစ်ဆေးပါ။
အစားထိုးဒြပ်စင်အမည်မဖော်မီ ချို့ယွင်းချက်ကို ဖော်ပြပါ။ feeder၊ အမြန်နှုန်း၊ အပူချိန်နှင့် load မှတ်တမ်းများကဲ့သို့တူညီသောလည်ပတ်မှုကာလနှင့်ဆက်စပ်နမူနာများကိုကျွန်ုပ်တို့တောင်းဆိုပါမည်။ ၎င်း၏ လုပ်ငန်းစဉ်အခြေအနေများမရှိဘဲ နမူနာတစ်ခုသည် ယာယီအနှောက်အယှက်မှ ထပ်တလဲလဲဖြစ်နိုင်သော ဖွဲ့စည်းမှုပြဿနာကို ခွဲခြားရန်ခက်ခဲစေသည်။
| လေ့လာရေး | အထောက်အထားတောင်းမယ်။ | ပထမဆုံးဖြတ်ချက် |
|---|---|---|
| အချိန်နှင့်အမျှ အရောင်ပြောင်းသည်။ | အချိန်-တံဆိပ်တပ်ထားသော နမူနာများနှင့် feeder ပေးပို့မှုမှတ်တမ်းများ။ | ဂျီသြမေတြီမပြောင်းလဲမီ ဆေး၏ ညီညွတ်မှုကို စူးစမ်းပါ။ |
| မြင်နိုင်သော အမှုန်အမွှားများ | အဝင်ပါဝင်ပစ္စည်းများနှင့် နှိုင်းယှဉ်ထားသော အပိုင်းများ သို့မဟုတ် မိုက်ခရိုဂရပ်များ။ | အစုလိုက်အပြုံလိုက်၊ အရည်ကျိုမထားသောပစ္စည်းများ၊ ပျက်စီးယိုယွင်းခြင်း သို့မဟုတ် ညစ်ညမ်းမှုကို ခွဲခြားသတ်မှတ်ပါ။ |
| ဟင်းချက်ချက်ပြောင်းလဲပြီးနောက် ချို့ယွင်းချက်တစ်ခု စတင်ခဲ့သည်။ | ယခင်နှင့် လက်ရှိဖော်မြူလာများ၊ ဖိဒ်ပုံစံများနှင့် ဆက်တင်များ။ | ဝတ်ဆင်မှုဆိုင်ရာ ယိုယွင်းပျက်စီးမှုမှ လုပ်ဆောင်ခြင်းလုပ်ငန်းအသစ်ကို ခွဲခြားပါ။ |
ခိုင်မာသောရောစပ်ခြင်းကို မအကြံပြုမီ ကျွန်ုပ်စစ်ဆေးသောအရာ
ဝက်အူနှစ်လုံး ရောစပ်ခြင်းပြဿနာကို အကဲဖြတ်သောအခါ၊ မပြိုကွဲသေးသော အမှုန်များနှင့် မညီမညာဖွဲ့စည်းမှုကို ဦးစွာ ခွဲထုတ်ပါသည်။ ကြိတ်ခွဲနမူနာတစ်ခုရှိ မြင်နိုင်သော အမှုန်အမွှားများသည် ပိုမိုအားကောင်းသော ဆုပ်နယ်မှုအပိုင်းကို အကြောင်းပြရန် မလုံလောက်ပါ။ ကျွန်ုပ်သည် အစေးအဆင့်၊ ဖြည့်စွက်စာပုံစံနှင့် တင်ခြင်း၊ လက်ရှိဝက်အူပုံစံ၊ အစာကျွေးခြင်းမှတ်တမ်းများနှင့် တည်ငြိမ်သောလည်ပတ်မှုအခြေအနေအောက်တွင် စုဆောင်းထားသော နမူနာများကို ကျွန်ုပ်တောင်းဆိုပါသည်။
ကျွန်တော့်ရဲ့ နောက်တစ်ဆင့်ကတော့ အဲဒီအမှုန်အမွှားတွေက ဘာတွေလဲဆိုတာ ဖော်ထုတ်ဖို့ပါပဲ။ ပစ္စည်း၏အပိုင်းများကို စစ်ဆေးပြီး ချို့ယွင်းချက်ကို မူရင်းပါဝင်ပစ္စည်းများနှင့် နှိုင်းယှဉ်ပါမည်။ ပေါင်းစပ်ထားသော ရောင်ခြယ်ပစ္စည်း၊ အရည်ကျိုမထားသော အစေးနှင့် ပျက်စီးသွားသော ပစ္စည်းတို့သည် မတူညီသော တုံ့ပြန်မှုများ လိုအပ်သည်။ ချို့ယွင်းချက်ကို မဖော်ထုတ်မီ ရောစပ်ထားသော ပြင်းအားကို ပေါင်းထည့်ခြင်းသည် စုံစမ်းစစ်ဆေးမှုကို ဦးတည်ချက်မှားစေနိုင်သည်။ ညံ့ဖျင်းသော အရည်ပျော်ခြင်းနှင့် ရောစပ်မှု ညံ့ဖျင်းခြင်းကြား ခြားနားချက်မှာလည်း ဗဟိုသတိပေးချက်ဖြစ်သည်။Jim Frankland ၏ ဝက်အူဖော်စပ်ခြင်း လမ်းညွှန်ချက်.
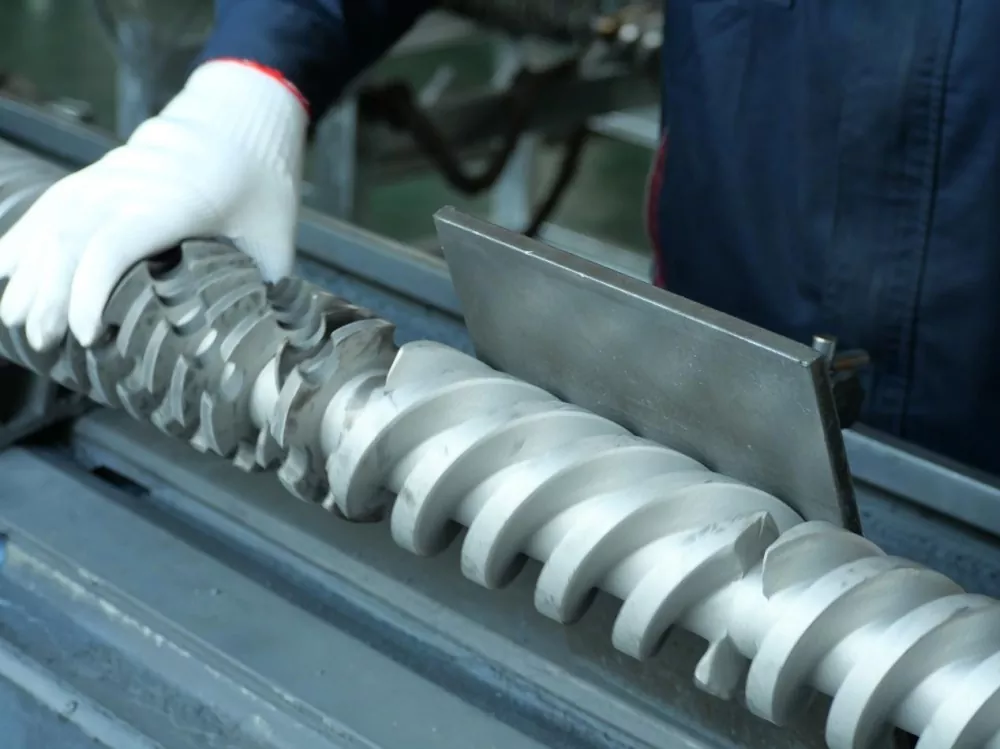
ဝက်အူပြန်လည်သုံးသပ်ခြင်းအတွက်၊ disc width၊ block length၊ stagger angle နှင့် conveying direction တို့ကို အတူတကွ ထည့်သွင်းစဉ်းစားပါသည်။ အနီးနားရှိ ဒြပ်စင်များ၊ အစာကျွေးသည့်နေရာများနှင့် တိုင်းတာရှင်းလင်းမှုများကိုလည်း စစ်ဆေးပါသည်။ ဆုပ်နယ်တုံးတစ်ခုကို ၎င်း၏ထောင့်တစ်ခုတည်းမှ ကောင်းစွာအကဲဖြတ်၍မရပါ။ လုပ်ငန်းစဉ်အတွင်း ၎င်း၏အနေအထားနှင့် ၎င်းသို့ဝင်ရောက်လာသော ပစ္စည်းအခြေအနေများသည် အရေးကြီးသည်။
ပြောင်းလဲမှုတစ်ခုအား အကြံပြုခြင်းမပြုမီ၊ ကျွန်ုပ်သည် ဖြတ်သန်းစီးဆင်းမှု၊ အမှန်တကယ် အရည်ပျော်သည့် အပူချိန်၊ မောင်းနှင်အားနှင့် သက်ဆိုင်ရာ အရည်အသွေး တိုင်းတာမှုများအတွက် အခြေခံအချက်များကို ချမှတ်ထားမည်ဖြစ်သည်။ လုပ်ငန်းစဉ်တည်ငြိမ်သွားပြီးနောက်၊ ဖော်မြူလာနှင့်နမူနာနည်းလမ်းကို တသမတ်တည်းရှိနေစေပြီးနောက် မျှတသောဖွဲ့စည်းပုံပြောင်းလဲမှုတစ်ခုကို ကျွန်ုပ်နှိုင်းယှဉ်ပါမည်။ နို့တိုက်ကျွေးမှု မတည်မငြိမ်ဖြစ်လျှင် သို့မဟုတ် ရှိပြီးသား အစိတ်အပိုင်းများ ပွန်းပဲ့သွားပါက၊ လျော်ကြေးပေးရန် ရောစပ်ကဏ္ဍအသစ်ကို အသုံးမပြုမီ ထိုပြဿနာများကို ကျွန်ုပ်ဖြေရှင်းပါမည်။
ကျွန်ုပ်၏ လက်ခံမှုစံနှုန်းသည် သဘောတူထားသော ထုတ်ကုန်သတ်မှတ်ချက်ဖြစ်သည်။ မြင်သာသော အစုအဝေးများကို ဖယ်ရှားသော်လည်း လိုအပ်သော ဖိုက်ဘာပုံသဏ္ဍာန်ကို ပျက်စီးစေသော သို့မဟုတ် လည်ပတ်မှုကန့်သတ်ချက်များကို ကျော်လွန်သည့် ဖွဲ့စည်းမှုတစ်ခုသည် လက်ခံနိုင်ဖွယ်ရာ တိုးတက်မှုမဟုတ်ပါ။ စက်က ခံနိုင်ရည်ရှိလို့ ကန့်သတ်ချက်ကို ဆက်မထည့်ဘဲ ဆက်ထည့်မယ့်အစား လိုင်းရဲ့ အပူနဲ့ စက်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက်အတွင်း လိုအပ်တဲ့ ရောစပ်အရည်အသွေးကို ပေးဆောင်မယ့် ဖွဲ့စည်းမှုပုံစံကို ဆက်လက်ထိန်းသိမ်းထားမှာပါ။
Twin-Screw extruder များသည် ရောစပ်ခြင်းကို မည်သို့ထုတ်လုပ်မည်နည်း။
စီးဆင်းမှုပြန်လည်စီစဉ်ခြင်းနှင့် ဒေသတွင်းဖိအားများသည် မတူညီသောအလုပ်များကို လုပ်ဆောင်သည်။
ဖြန့်ဝေခြင်းလုပ်ဆောင်ချက်သည် ပစ္စည်းကို ထပ်ခါတလဲလဲခွဲခြင်း၊ ဆန့်ထုတ်ခြင်းနှင့် ပြန်လည်စီစဉ်ခြင်းမှ လာပါသည်။ Dispersive လုပ်ဆောင်ချက်သည် ပြန့်ကျဲနေသော အဆင့်ကို ပုံပျက်စေရန် သို့မဟုတ် အစုလိုက်အပြုံလိုက်အတွင်း ခုခံမှုကို ကျော်လွှားရန် လုံလောက်သော ဖိစီးမှု လိုအပ်သည်။ Shear နှင့် extensional flow သည် ပုံပျက်နေသော ယန္တရားများကို ဖော်ပြသည်၊ ၎င်းတို့သည် ဖြန့်ဖြူးခြင်းနှင့် ပျံ့နှံ့ခြင်းကို အစားထိုးသည့် သီးခြားအရည်အသွေးပစ်မှတ်များမဟုတ်ပါ။
Charlie Martin ရဲ့twin-screw စဉ်ဆက်မပြတ်ရောစပ်ခြင်းဆိုင်ရာ နည်းပညာဆိုင်ရာ ပြန်လည်သုံးသပ်ခြင်း။ဝက်အူဒြပ်စင်များ၏ အပြန်အလှန်အကျိုးသက်ရောက်မှု၊ ဖြည့်သွင်းလုပ်ဆောင်သည့်နေရာများနှင့် ပို့ဆောင်သည့်အပိုင်းများကို ဖော်ပြသည်။ ၎င်း၏ စက်ကိရိယာ ဆွေးနွေးမှုသည် ဤနေရာတွင် အသုံးဝင်ပါသည်။ ဆေးဝါးဖော်စပ်မှုအခြေအနေများကို ပြန်လည်သုံးသပ်ရာတွင် စက်မှုလုပ်ငန်းသုံး ပလတ်စတစ်စာရွက်သို့ လွှဲပြောင်းခြင်းမပြုသင့်ပါ။
မြန်နှုန်းသည် လက်ခံမှုရလဒ်မဟုတ်ပေ။
ဒေသတွင်း ရှတ်စီးဆင်းမှု အဓိပ္ပာယ်ဖွင့်ဆိုချက်အတွက်၊ ဖိအားသည် သက်ဆိုင်ရာ အပူချိန်နှင့် ပုံပျက်ခြင်းနှုန်းတွင် အရာဝတ္ထု၏ ပျစ်ဆိန်အပေါ် မူတည်သည်။ rpm ကိန်းဂဏန်းတစ်ခုတည်းသည် ထိုအခြေအနေများကို အဓိပ္ပါယ်ဖွင့်ဆိုခြင်းမပြုပေ။particle-tracking နှိုင်းယှဉ်ချက်ကို အောက်တွင် ဖော်ပြထားသည်။သရုပ်ဖော်သည်။ ကွဲကွာမှုတိုင်းတာမှုတစ်ခုအတွက် မြန်နှုန်းကို အသုံးပြုမည့်အစား အရှိန်အဟုန်ကို အသုံးပြုမည့်အစား အမှန်တကယ် အရည်ပျော်သည့်အပူချိန်၊ အစာစားနှုန်းနှင့် အရည်အသွေးရလဒ်များနှင့်အတူ အဆိုပြုထားသော အမြန်နှုန်းပြောင်းလဲမှုကို နှိုင်းယှဉ်ပါ။
ပျမ်းမျှနေထိုင်ချိန်ထက် ကျော်လွန်ကြည့်ပါ။
နေထိုင်ချိန် ဖြန့်ဖြူးမှုသည် လုပ်ငန်းစဉ်တစ်ခုတွင် မတူညီသော အစိတ်အပိုင်းများ မည်မျှကြာကြာ ရှိနေသည်ကို ဖော်ပြသည်။ ပြန်လည်သုံးသပ်ချက်အကျဉ်းအတွက်၊ ခြေရာခံတစ်ဦးသည် မည်သည့်နေရာတွင် ဝင်ရောက်သည်၊ ၎င်းကို မည်သည့်နေရာတွင် တွေ့ရှိကြောင်းနှင့် မည်သည့်လုပ်ငန်းလည်ပတ်မှုအခြေအနေများ သက်ဆိုင်သည်ကို မေးမြန်းပါ။ ထိုအချက်အလက်မပါဘဲ ပျမ်းမျှတန်ဖိုးသည် အပြင်အဆင်နှစ်ခုကို နှိုင်းယှဉ်ရန် မလုံလောက်ပါ။
ကျွန်ုပ်တို့၏ အကြံပြုထားသော စမ်းသပ်မှတ်တမ်းသည် သွင်းအားစုများကို ရလဒ်များနှင့် ခွဲခြားထားသည်။ သွင်းအားစုများအဖြစ် ဆက်တင်များနှင့် ပစ္စည်းများပေးပို့ခြင်းကို မှတ်တမ်းတင်ခြင်း၊ အချောထည်၏ ညီညွတ်မှုနှင့် ပုံသဏ္ဍာန်ကို ရလဒ်များအဖြစ် မှတ်တမ်းတင်ပါ။ လည်ပတ်မှုကန့်သတ်ချက်များအဖြစ် အပူချိန်နှင့် ဝန်ကို သိမ်းဆည်းပါ။ ဤဖွဲ့စည်းပုံသည် ထုတ်ကုန်ကို အကဲဖြတ်ခြင်းမပြုမီ ပိုမိုမြင့်မားသော စွမ်းအင်ထည့်သွင်းမှုကို အရည်အသွေးမြှင့်တင်မှုဟုခေါ်ဆိုခြင်းမှ စမ်းသပ်မှုအစီရင်ခံစာကို တားဆီးထားသည်။
Extruder ဝက်အူဒြပ်စင်များနှင့်၎င်းတို့၏ပေါင်းစပ်လုပ်ဆောင်ချက်များကို
ဒြပ်စင်မိသားစုသည် ပြီးပြည့်စုံသော စွမ်းဆောင်ရည်သတ်မှတ်ချက်မဟုတ်ဘဲ အသုံးဝင်သော စတင်သည့်တံဆိပ်ဖြစ်သည်။NC ပြည်နယ်၏ အစိတ်အပိုင်းလမ်းညွှန်သယ်ဆောင်ခြင်း၊ ပြောင်းပြန်၊ ဆုပ်နယ်ခြင်းနှင့် သွားတိုက်သောဒြပ်စင်များကို ခွဲခြားပြီး ထုတ်လုပ်သူများကြားတွင် အမည်စာရင်းကွဲပြားကြောင်း ရှင်းပြသည်။ အခြားပေးသွင်းသူ၏ကုဒ်ကို ကိုးကားချက်တစ်ခုသို့ လွှဲပြောင်းခြင်းထက် ကျွန်ုပ်တို့သည် အမှန်တကယ် ပုံဆွဲခြင်းနှင့် ဂျီသြမေတြီကို အသုံးပြုပါမည်။
| ဒြပ်မိသားစု | ပြန်လည်သုံးသပ်ရန် အခန်းကဏ္ဍ | ငါတို့ ဘာတောင်းဆိုမလဲ။ |
|---|---|---|
| ပို့ဆောင်ခြင်း။ | လမ်းပန်းဆက်သွယ်ရေးနှင့် ဒေသန္တရအခြေအနေများ။ | ခဲ၊ အလျား၊ လက်သန်မှုနှင့် အိမ်နီးချင်း ကန့်သတ်ချက်များ။ |
| ဆုပ်နယ်တုံး | ပုံပျက်ခြင်း၊ ရောစပ်ခြင်းနှင့် သယ်ဆောင်ခြင်း သို့မဟုတ် ကန့်သတ်ချက်။ | ချပ်ပြား အကျယ်၊ ရေတွက်၊ စုစုပေါင်း အလျား၊ ယိမ်းထိုးပြီး ပို့ဆောင်မှု ဦးတည်ချက်။ |
| သွားတိုက်ထားသော သို့မဟုတ် သီးသန့်ဝင်ဆံ့သည်။ | စီးဆင်းမှု ပြန်လည်စီစဉ်ခြင်းနှင့် ဂျီသြမေတြီ-ဖိစီးမှု ထိတွေ့မှု။ | ရည်ရွယ်ထားသော အလုပ်အတွက် ပရိုဖိုင်၊ လည်ပတ်မှုအနေအထားနှင့် အထောက်အထား အပြည့်အစုံ။ |
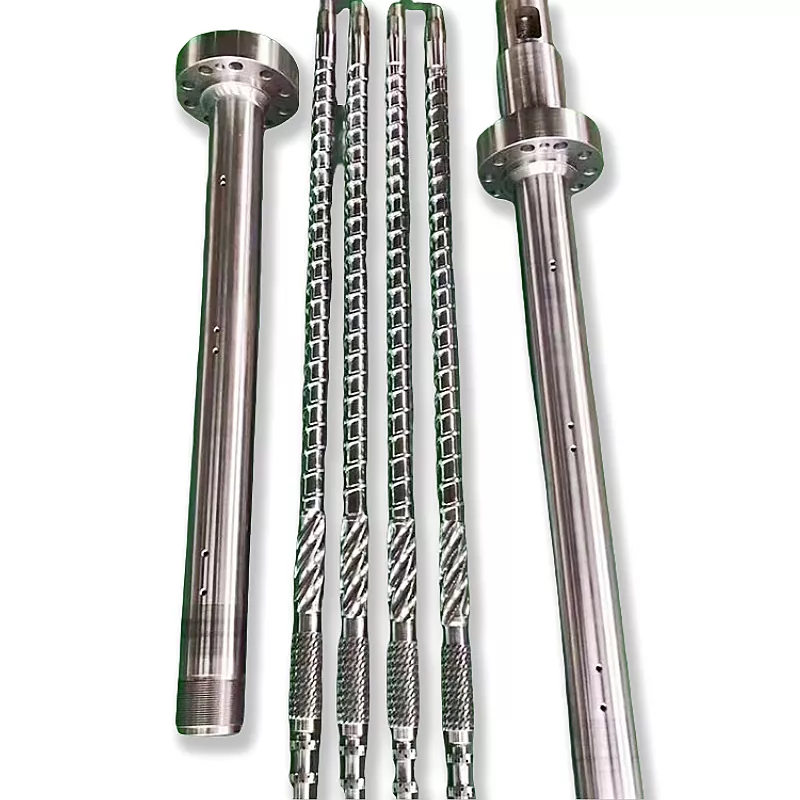
သယ်ဆောင်ခြင်းဒြပ်စင်များသည် ရောစပ်ခြင်းအတွက် ဘာမျှမပါဝင်ပါ သို့မဟုတ် သွားရှိသောဒြပ်စင်တိုင်းကို သီးသန့်ခွဲဝေပေးသည်ဟု မယူဆပါနှင့်။ မှန်ကန်သော နှိုင်းယှဥ်မှုသည် ဖော်ပြထားသော အခြေအနေများအောက်တွင် သတ်မှတ်ထားသော ဂျီသြမေတြီများအကြားဖြစ်သည်။ ပုံဆွဲသည် အပိုင်းပိုင်းခွဲထားသော တပ်ဆင်မှု သို့မဟုတ် အစားထိုးပြောင်းလွယ်ပြင်လွယ်အကြောင်း မဆွေးနွေးမီ တစ်ပိုင်းဝက်ဝက်အူတစ်ခုကို ဖော်ပြခြင်းရှိမရှိ တည်ထောင်ပါ။
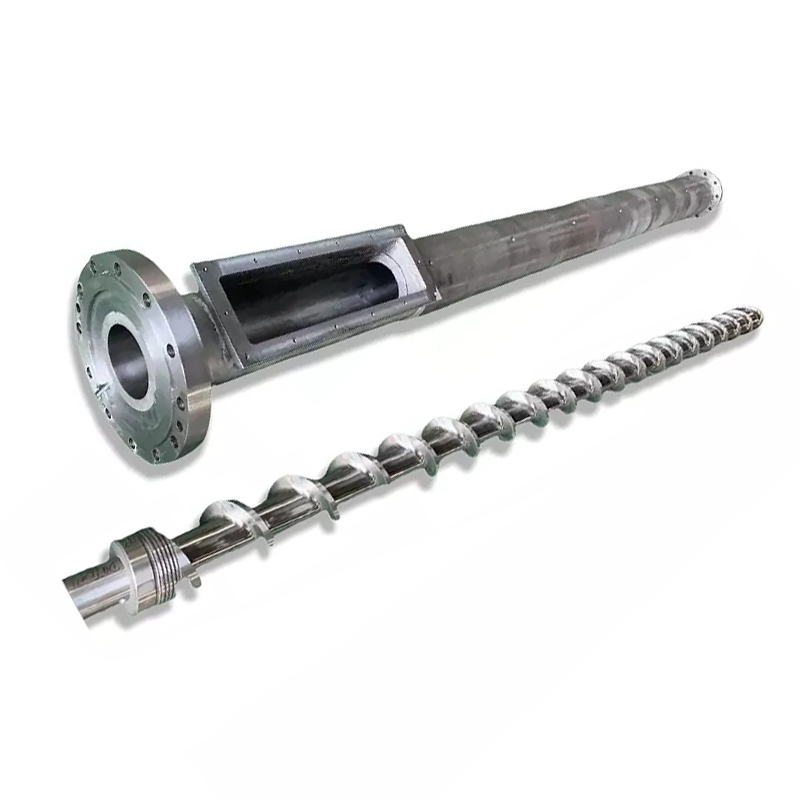
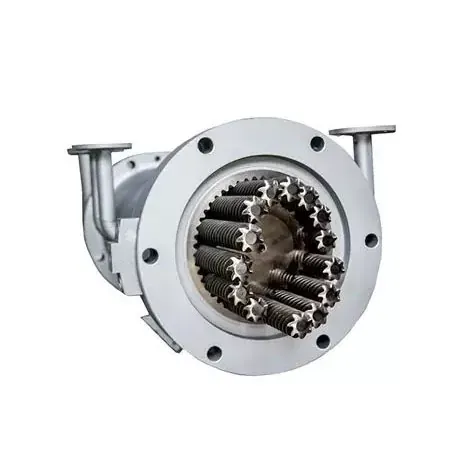
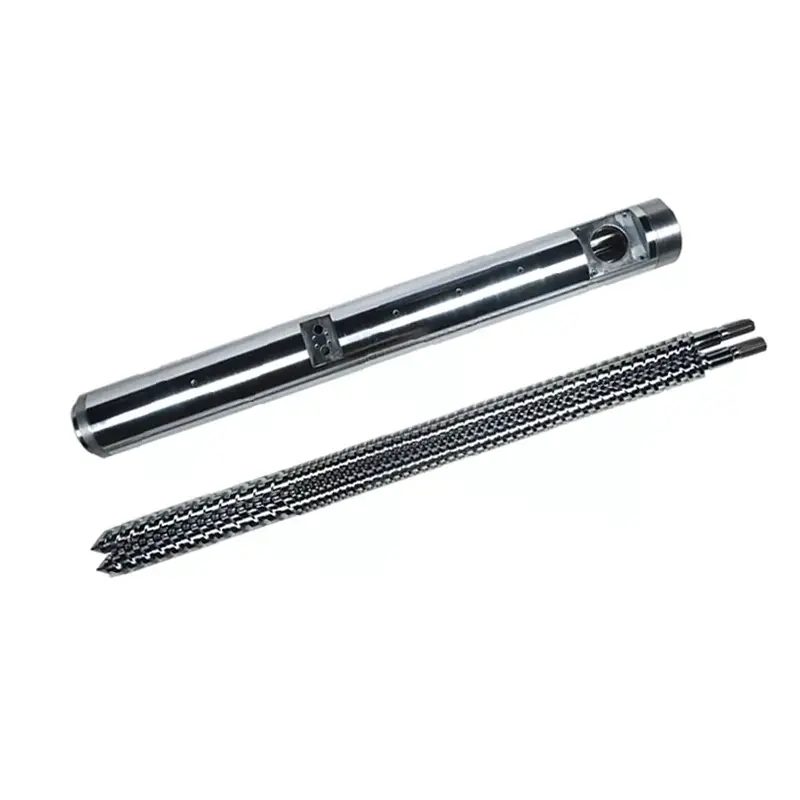
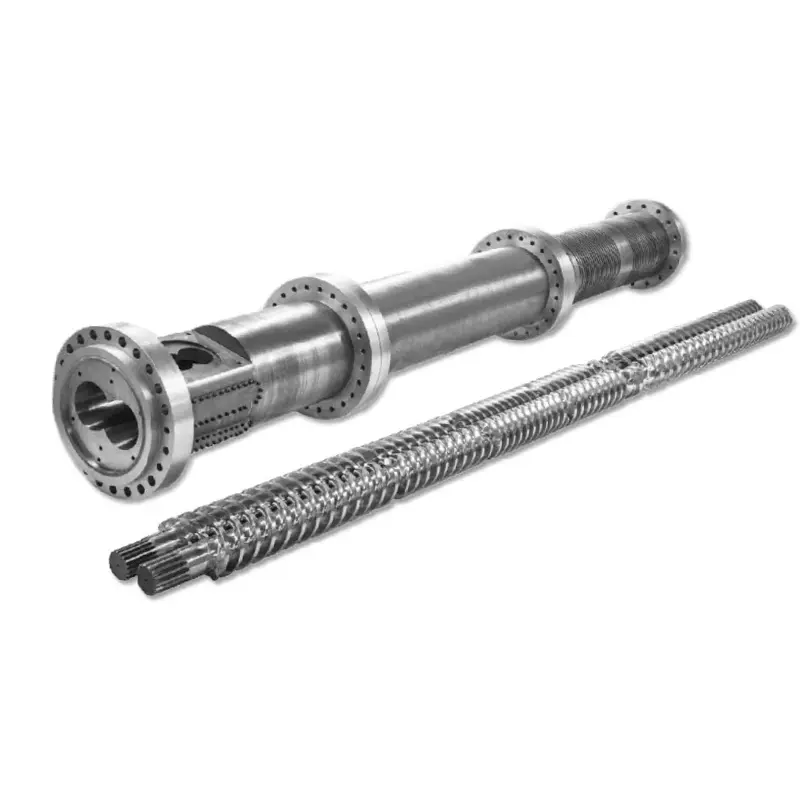
ကျွန်တော်တို့ရဲ့co-rotating parallel twin screw barrelထုတ်ကုန်စာမျက်နှာသည် တူညီသောဦးတည်ချက်လည်ပတ်မှု၊ ကြားဝင်မှုနှင့်ပေါင်းစပ်အသုံးချမှုများကို ခွဲခြားသတ်မှတ်သည်။ ထိုအသေးစိတ်အချက်အလက်များသည် သက်ဆိုင်ရာ စက်ကိရိယာအမျိုးအစားကို သတ်မှတ်ပေးပါသည်။ အမှာစာအတွက်၊ အတည်ပြုထားသောဖွဲ့စည်းပုံသည် တစ်ဦးချင်းလုပ်ဆောင်နေသည့်အပိုင်းများနှင့် မိတ်လိုက်သည့်အင်တာဖေ့စ်များကိုခွဲခြားသတ်မှတ်ရန် လိုအပ်နေသေးသည်။


ရောစပ်ခြင်း၊ အပူနှင့် ဝတ်ဆင်ခြင်းကို ထိန်းချုပ်သည့် ဝက်အူဒီဇိုင်းအင်္ဂါရပ်များ
disc အကျယ်၊ disc count နှင့် block length ကို ခွဲခြားပါ။
၎င်းတို့သည် ဆက်စပ်အတိုင်းအတာများဖြစ်သော်လည်း ၎င်းတို့သည် လဲလှယ်၍မရသော ဖော်ပြချက်များမဟုတ်ပါ။ Kenneth Russell ၏twin-screw ရောစပ်ခြင်း ခွဲခြမ်းစိတ်ဖြာခြင်း။ခွဲဝေခြင်းနှင့် ပြန်လည်ခွဲဝေခြင်းကို နှစ်သက်စေရန် ပိုကျယ်သောအစီစဥ်များကို ကျယ်ပြောသောအစီစဥ်အား ရင်းနှီးသောသဘောထားကို ရှင်းပြသည်။ ၎င်းသည် ကန့်သတ်မှု၊ ဖြည့်သွင်းမှုနှင့် အရည်ပျော်မှုတို့၏ လွှမ်းမိုးမှုကိုလည်း အလေးပေးသည်။
ထိုသဘောထားသည် ကမ္ဘာလုံးဆိုင်ရာ ဝယ်ယူမှုစည်းမျဉ်းမဟုတ်ပါ။ နှိုင်းယှဉ်မှုတစ်ခုသည် disc width၊ block length နှင့် conveying behaviour ကိုအတူတကွပြောင်းလဲပါက၊ ရလဒ်သည် width တစ်ခုတည်းဟု သတ်မှတ်၍မရပါ။ ဘယ်ကိန်းရှင်ကို ပြောင်းပြီး ဘယ်အရည်အသွေး တိုင်းတာမှု ပိုကောင်းလာလဲ မေးပါ။
ပို့ဆောင်သည့် ဦးတည်ချက်ဖြင့် တိမ်းစောင်းနေသောထောင့်ကို ဖတ်ပြီး ဖြည့်စွက်ပါ။
ကြားနေ ဆုပ်နယ်တုံးတစ်ခုတွင် မွေးရာပါ ရှေ့သို့စုပ်ထုတ်သည့်လုပ်ဆောင်ချက် မရှိပါ။ ပစ္စည်းသည် ပတ်ဝန်းကျင်ဖြစ်စဉ်၏ လုပ်ဆောင်ချက်အောက်တွင် ဖြတ်သန်းနိုင်သည်။ နောက်ပြန်ဒြပ်စင်ဆန့်ကျင်ရှေ့ဆက်သယ်ယူပို့ဆောင်ရေး။ ၎င်းတို့၏ အသုံးဝင်မှုသည် ရည်ရွယ်ထားသော အားဖြည့်မှုနှင့် ဖိအားအခြေအနေများပေါ်တွင် မူတည်ပါသည်။ "ကြားနေ" သို့မဟုတ် "ပြောင်းပြန်" သည် ရောစပ်မှုအပိုင်းတိုင်းကို တိုးတက်ကောင်းမွန်လာစေရန် အလိုအလျောက်ညွှန်ကြားချက်မဟုတ်ပါ။
| ပြောင်းလဲရန် အဆိုပြုထားသည်။ | လိုအပ်သော နှိုင်းယှဉ်မှုမှတ်တမ်း | တရားခွင်ကို ပယ်ချရန် အကြောင်းပြချက် |
|---|---|---|
| ကွဲပြားသော ဂျီသြမေတြီ နှိပ်နယ်ခြင်း။ | အတိုင်းအတာ၊ ဒြပ်စင် အစီအစဥ်၊ အရည်အသွေးဒေတာနှင့် တည်ငြိမ်သော ဖြတ်သန်းမှု။ | ပစ်မှတ်တွင် ချို့ယွင်းချက် ကျန်နေသေးသည် သို့မဟုတ် လိုအပ်သော ပစ္စည်းဥစ္စာများ ယိုယွင်းလာသည်။ |
| ပိုကြီးတဲ့ ကန့်သတ်ချက် | အမှန်တကယ် အရည်ပျော်သည့် အပူချိန်၊ ဖိအား၊ တွန်းအားနှင့် အစာကျွေးခြင်း/လေဝင်လေထွက် အပြုအမူ။ | စက် သို့မဟုတ် ပစ္စည်းကန့်သတ်ချက်ကို ကျော်လွန်နေပါသည်။ |
| လုပ်ငန်းခွင်ရှင်းလင်းမှုများ ပြန်လည်ပြုလုပ်ခဲ့သည်။ | အမည်ရှိသော ရာထူးများတွင် လိုက်ဖက်သော ဝက်အူ/စည် တိုင်းတာမှုများ။ | စည်းဝေးပွဲသည် ၎င်း၏ အတည်ပြုထားသော ကိုက်ညီမှု သို့မဟုတ် ရှင်းလင်းရေး လိုအပ်ချက်များ ပျက်ကွက်သည်။ |
တာရှည်ခံမှုသည် အမှန်တကယ်တာဝန်ဖြင့် စတင်သည်။
ကျွန်ုပ်တို့သည် 38CrMoAlA နှင့် nitriding-depth အကွာအဝေး 0.50 မှ 0.70 မီလီမီတာတွင် ထုတ်ဝေပါသည်။ပူးတွဲလှည့်ခြင်းထုတ်ကုန်သတ်မှတ်ချက်. ဤအရာများသည် ရောစပ်ထားသော အရည်အသွေးအဆင့်သတ်မှတ်ချက် သို့မဟုတ် ဝန်ဆောင်မှုသက်တမ်းအာမခံချက်မဟုတ်သော ပစ္စည်းနှင့် ကုသမှုဒေတာများဖြစ်သည်။ ပြေးခြင်းကင်းရှင်းကြောင်းကို သူတို့က မသတ်မှတ်ပါဘူး။
ပွန်းပဲ့မှုဖော်မြူလာအတွက်၊ မျက်နှာပြင်စနစ်ကို မရွေးချယ်မီ အဖြည့်ခံအထောက်အထား၊ တင်ခြင်းနှင့် ဝတ်ဆင်ခြင်းမြေပုံကို တောင်းဆိုပါမည်။ ဂျီသြမေတြီပြန်လည်သုံးသပ်ခြင်းနှင့် ဝတ်ဆင်ခြင်းအကာအကွယ်များသည် သီးခြားဆုံးဖြတ်ချက်များဖြစ်သည်။ ပိုမာသော မျက်နှာပြင်သည် မသင့်လျော်သော ရောစပ်ထားသော ပရိုဖိုင်သည် မှန်ကန်ကြောင်း သက်သေမပြနိုင်ပါ။ ကျွန်တော်တို့ရဲ့parallel twin-screw clearance နှင့် wear guideကိုက်ညီသော စစ်ဆေးရေးမှတ်တမ်းကို ရှင်းပြသည်။
စက်ရုံ၏ခွင့်ပြုထားသော သီးခြားခွဲထုတ်ခြင်း၊ အအေးခံခြင်းနှင့် ကိုင်တွယ်ခြင်းလုပ်ထုံးလုပ်နည်းများအောက်တွင်သာ အစိတ်အပိုင်းများကို စစ်ဆေးပါ။ ရောစပ်မှုပိုမိုရှာဖွေရန် စက်ထုတ်လုပ်သူ၏ ခွင့်ပြုထားသော ကန့်သတ်ချက်ပြင်ပတွင် တပ်ဆင်မှုကို လျှော့ချခြင်း သို့မဟုတ် မပြောင်းလဲပါနှင့်။
ရောစပ်ရန်အတွက် ဝက်အူနှစ်လုံးပရိုဖိုင်ကို ဘယ်လိုစီစဉ်မလဲ။
ရောစပ်ပိတ်ဆို့ခြင်းကို မရွေးချယ်မီ လုပ်ဆောင်နေသော လုပ်ဆောင်စရာများ၏ အပိုင်းကို ပြန်လည်သုံးသပ်ပါ။ မာတင်ရဲ့စဉ်ဆက်မပြတ် ရောစပ်သုံးသပ်ချက်မီတာအစာကျွေးခြင်း၊ သယ်ဆောင်ခြင်း၊ အရည်ပျော်ခြင်း၊ ဖြည့်သွင်းထားသော ရောစပ်ထားသော ဒေသများနှင့် စွန့်ထုတ်ခြင်းတို့ကို ဖော်ပြသည်။ ပရိုဖိုင်တစ်ခုသည် ထိုလုပ်ဆောင်ချက်များကို အတူတကွပေးဆောင်ရမည်ဖြစ်သည်။ သီးသန့်ဒြပ်စင်အကြံပြုချက်သည် ၎င်း၏ဝင်ပေါက်အခြေအနေများကို ချန်ထားပြီး ရေအောက်ပိုင်းဖိအားခွန်ကို သတ်မှတ်မထားပါ။
ရောစပ်မှုအပိုင်းတစ်ခုစီသို့ရောက်ရှိသည့်အရာကို သတ်မှတ်ပါ။
အဆိုပြုထားသော ပြောင်းလဲမှုတစ်ခုအတွက်၊ ပါဝင်ပစ္စည်းသည် အမှုန့်များ၊ အမှုန့်များ၊ အရည် သို့မဟုတ် အာရုံစူးစိုက်မှုအဖြစ် ပါဝင်ခြင်းရှိမရှိကို ဖော်ပြပြီး ၎င်း၏အစာ အနေအထားကို ခွဲခြားသတ်မှတ်ပါ။ ရည်ရွယ်ထားသော ဖြန့်ကျက်ခြင်းလုပ်ငန်းမစမီ မည်သည့် အရည်ပျော်မှု သို့မဟုတ် စိုစွတ်မှုအခြေအနေ လိုအပ်ကြောင်း ကျွန်ုပ်တို့မေးပါမည်။ ရောစပ်နှိုင်းယှဥ်မှုတစ်ခုသည် ပါဝင်ပစ္စည်း လုပ်ငန်းစဉ်ထဲသို့ မည်ကဲ့သို့ပြောင်းလဲသွားသည်ကို ဖုံးကွယ်မထားသင့်ပါ။
အစာကျွေးခြင်း၊ ကန့်သတ်ချက်နှင့် လေဝင်လေထွက်တို့ကို ချိတ်ဆက်ထားပါ။
ကန့်သတ်ဒြပ်စင်တစ်ခုမထည့်မီ ဘေးဘက် feeders များနှင့် vents များအနီးရှိ ဖိအားများနှင့် ဖြည့်စွက်လိုအပ်ချက်များကို စစ်ဆေးရန် လုပ်ငန်းစဉ်ဒီဇိုင်နာကို တောင်းဆိုပါ။ ထိုအင်တာဖေ့စ်များကို ချန်လှပ်ထားသည့် ရောနှော-သပ်သပ် ပုံကြမ်းမှ အပြောင်းအလဲကို ကျွန်ုပ်တို့ အတည်ပြုမည်မဟုတ်ပါ။ အစမ်းအကျဉ်း၏ တစ်စိတ်တစ်ပိုင်းအနေဖြင့် အဖွင့်တစ်ခုစီတွင် လက်ခံနိုင်သောအပြုအမူကို မှတ်တမ်းတင်ပါ။
ပစ္စည်းအပူချိန်ကို တိုင်းတာသည့်နေရာနှင့် အရည်အသွေးနမူနာယူသည့်နေရာကို ခွဲခြားသတ်မှတ်ပါ။ မဟုတ်ပါက၊ မတူညီသော တည်နေရာတွင် ပိုမိုပူပြင်းသော စာဖတ်ခြင်းသည် ဒြပ်စင်အသစ်ကြောင့် ဖြစ်ပေါ်လာသော အပူချိန်မြင့်တက်ခြင်းအတွက် လွဲမှားနိုင်ပါသည်။ ရည်ရွယ်ချက်သည် တိုက်ရိုက်နှိုင်းယှဉ်သောအခါတွင် တိုင်းတာခြင်းတည်နေရာကို ပုံသေထားပါ။
ဖော်မြူလာနှင့် ရောစပ်ထားသော လက်ကျန်ကို ပေါင်းစပ်ပါ။
extruder ထဲသို့ဝင်သည်နှင့်အမျှ ပါဝင်ပစ္စည်းကို သတ်မှတ်ပါ။ ကွဲပြားသွားသော အရောင်အကြိုအာရုံစူးစိုက်မှု နှင့် စုစည်းနေသော ကုန်ကြမ်းရောင်ခြယ်ပစ္စည်းသည် တူညီသောတာဝန်ကို မထမ်းဆောင်ပါ။ ကျွန်ုပ်တို့သည် ပေးသွင်းသူ၏ ပစ္စည်းအချက်အလက်ကို တောင်းဆိုပြီး အဓိကလိုအပ်ချက်မှာ ပြန်လည်ခွဲဝေခြင်း၊ ကွဲအက်ခြင်း သို့မဟုတ် နှစ်ခုစလုံးကို မဆုံးဖြတ်မီ ဝင်လာသည့်ပုံစံကို စစ်ဆေးမည်ဖြစ်သည်။
| ပစ္စည်းအကျဉ်း | ဖြေရန်မေးခွန်း | လက်ခံကြောင်း အထောက်အထားများ |
|---|---|---|
| Pre-လူစုကွဲအရောင် masterbatch | သောက်သုံးခြင်းနှင့် ဖြန့်ဖြူးခြင်းမှာ ကိုက်ညီမှုရှိပါသလား၊ ကြွင်းကျန်နေသော အစုလိုက်အပြုံလိုက် ရှိနေပါသလား။ | အချိန်/ရာထူးနမူနာ၊ အရောင်ညီညွတ်မှုနှင့် သက်ဆိုင်သော ပျံ့နှံ့မှုအကဲဖြတ်ခြင်း။ |
| ပေါင်းစပ်ရောင်ခြယ်ပစ္စည်း သို့မဟုတ် သတ္တုဖြည့်ပစ္စည်း | ပါဝင်ပစ္စည်းကို စိုစွတ်ပြီး လက်ခံနိုင်သော ပေါင်းစည်းကျန်နေပါသလား။ | စုစည်းထားသော တိုင်းတာမှုများနှင့် လိုအပ်သော ထုတ်ကုန်ဂုဏ်သတ္တိများကို သတ်မှတ်ထားသည်။ |
| ဖန်-ဖိုက်ဘာဒြပ်ပေါင်း | ရောစပ်မှုသည် ညီညီညာညာဖြစ်ပြီး ထိန်းသိမ်းထားသော ဖိုင်ဘာလိုအပ်ချက်များနှင့် ကိုက်ညီပါသလား။ | Fiber morphology နှင့် သတ်မှတ်ထားသော စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများ။ |
| ပိုလီမာရောစပ်ခြင်း သို့မဟုတ် အပူဒဏ်ခံနိုင်သော ဒြပ်ပေါင်း | မည်သည့်အဆင့် ရုပ်ပုံသဏ္ဍာန်နှင့် အပူချိန်/အချိန်ကန့်သတ်ချက်များ သက်ရောက်သနည်း။ | ရုပ်ပုံသဏ္ဍာန်၊ ဆုတ်ယုတ်မှုအညွှန်းကိန်းများနှင့် သက်ဆိုင်ရာ ထုတ်ကုန်ချောစစ်ဆေးမှုများ။ |
ပွဲခင်းရဲ့ရောနှောဆွေးနွေးခြင်း။ကွဲကွာမှုလိုအပ်သော ပစ္စည်းတစ်ခု၏ ဥပမာအဖြစ် ပေါင်းစပ်ကာဗွန်အနက်ရောင်ကို အသုံးပြုပြီး အမျှင်များကို နူးညံ့သိမ်မွေ့စွာ ကုသခြင်းဖြင့် အထူးကြပ်မတ်သည့်အပိုင်းများကို ဆန့်ကျင်ပေးပါသည်။ ဖြည့်သွင်းထားသည့် ပစ္စည်းတိုင်းသည် အချုပ်ချယ်ဆုံးသော ဖွဲ့စည်းမှုပုံစံကို လိုအပ်သည့် စည်းမျဥ်းတစ်ခုမဟုတ်ဘဲ ပစ္စည်း-သတ်သတ်မှတ်မှတ် အကျဉ်းချုပ်ကို ပံ့ပိုးပေးသည်။
granulation တာဝန်တိုင်းအတွက် ပရိုဖိုင်တစ်ခုအား ကိုးကားခြင်းမပြုပါနှင့်
ကျွန်တော်တို့ရဲ့granulation အပြိုင်အမွှာဝက်အူစာမျက်နှာတွင် PE နှင့် PP အပါအဝင် သာမိုပလတ်စတစ်အမှုန်အမွှားထုတ်လုပ်မှုကို စာရင်းပြုစုထားပြီး စိတ်ကြိုက်ပြင်ဆင်မှုဖြင့် အပျိုစင်နှင့် ပြန်လည်အသုံးပြုသည့်ပစ္စည်းများကို ပံ့ပိုးပေးပါသည်။ ကိုးကားချက်တစ်ခုအတွက်၊ ထိုကျယ်ပြန့်သောအမျိုးအစားများကို အမှန်တကယ်အဆင့်၊ ပေါင်းထည့်သည့်အရာ၊ ဖိဒ်ပုံစံနှင့် လိုအပ်သောထုတ်ကုန်သို့ ကျဉ်းသွားရမည်ဖြစ်သည်။
ဝက်အူတွင် ချို့ယွင်းချက်အသစ်ကို မသတ်မှတ်မီ ပြန်လည်အသုံးပြုထားသော ဖိဒ်သည် ပေါင်းစပ်ဖွဲ့စည်းမှု သို့မဟုတ် ညစ်ညမ်းမှုအဆင့်ကို ပြောင်းလဲခြင်းရှိမရှိ မေးမြန်းပါမည်။ အလားတူ၊ ဝယ်ယူမှုသတ်မှတ်ချက်တွင် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ပါဝင်သည့် ဖိုက်ဘာအားဖြည့်အဆင့်အတွက် အရောင်သီးသန့်စစ်ဆေးခြင်းကို ကျွန်ုပ်တို့ လက်ခံမည်မဟုတ်ပါ။ လက်ခံစစ်ဆေးမှုသည် ပေါင်းထည့်ထားသော အကြောင်းရင်းကို လိုက်နာသင့်သည်။
မှန်းဆခြင်းအစား ရောစပ်ထားသော အရည်အသွေးကို မည်သို့အတည်ပြုမည်နည်း။
ဝက်အူအမြန်နှုန်း တစ်ခုတည်းထက် ဖိစီးမှု ထိတွေ့မှုကို ဘာကြောင့် နှိုင်းယှဉ်တာလဲ။
Jan Philipp Oldemeier နှင့် Volker Schöppner တို့၏ လေ့လာမှုအား ရောစပ်ထားသော ပုံစံများကို နှိုင်းယှဉ်ရာတွင် အသုံးဝင်သော အစမှတ်အဖြစ် ကျွန်ုပ်အသုံးပြုပါမည်။ ၎င်းတို့၏ သုတေသနပြုချက်သည် အမှုန်တိုင်းသည် တူညီသောရောစပ်မှုအခြေအနေများကို တွေ့ကြုံခံစားရသည်ဟု ယူဆရမည့်အစား သုံးဖက်မြင်စီးဆင်းမှုပုံသဏ္ဍာန်နှင့် အမှုန်ခြေရာခံခြင်းတို့ကို အသုံးပြု၍ ဝက်အူဒြပ်စင်များကို စစ်ဆေးခဲ့သည်။
PP FPH50 ပါ၀င်သော ZSK25 ဂျီသြမေတြီအတွက် သုတေသီများသည် အရည်ပျော်အပူချိန် 220°C နှင့် 20 kg/h ၏ ဖြတ်သန်းမှုကို သတ်မှတ်ခဲ့သည်။ သွားရောစပ်ထားသော ဒြပ်စင်၏ အမြန်နှုန်းကို 200 မှ 400 rpm မှ တိုးမြှင့်ခြင်းဖြင့် ခြေရာခံထားသော အမှုန်များ၏ အမြင့်ဆုံး shear stresses ကို ခန့်မှန်းခြေအားဖြင့် 37,900 မှ 54,400 Pa အထိ တိုးလာစေပါသည်။ အလားတူအခြေအနေများအောက်တွင် KB24 kneading block အတွက်၊ ဆက်စပ်တန်ဖိုးများသည် ခန့်မှန်းခြေအားဖြင့် 27,900 Pa.48 မှ တိုးလာပါသည်။
၎င်းတို့သည် အချောထည်အရည်အသွေးကို တိုင်းတာခြင်းမဟုတ်သော ဖိစီးမှုရလဒ်များကို အတုယူလုပ်ဆောင်ခြင်းဖြစ်သည်။ စမ်းသပ်အတည်ပြုချက်ကို ဆိုင်းငံ့ထားဆဲဖြစ်ကြောင်း စာရေးဆရာများက ပြောသည်။မူရင်းကိုဖတ်ပါ။.
ကျွန်ုပ်၏ အင်ဂျင်နီယာချုပ် ကောက်ချက်မှာ မြန်နှုန်းတစ်ခုတည်းသည် မပြည့်စုံသော သတ်မှတ်ချက်တစ်ခုဖြစ်သည်။ ထုတ်လုပ်မှုအတွက် ဒြပ်စင်တစ်ခုခုကို အကြံပြုခြင်းမပြုမီ၊ ၎င်း၏ ဖိစီးမှု ထိတွေ့မှုသည် အမှန်တကယ် ချို့ယွင်းချက်ကို ဖြေရှင်းပေးကြောင်း အထောက်အထားများ လိုအပ်ပြီး ပျံ့နှံ့သွားခြင်း၊ အရည်ပျော်ခြင်း၊ အပူချိန်နှင့် ထုတ်ကုန်၏ လိုအပ်သော ဂုဏ်သတ္တိများကို စစ်ဆေးခြင်းများ ပြုလုပ်ရန် လိုအပ်ပါသည်။
နမူနာနှင့် ကိုက်ညီသော စမ်းသပ်မှုတစ်ခုကို ရွေးချယ်ပါ။
ISO 23900-5:20152025 ခုနှစ်တွင် အတည်ပြုခဲ့ပြီး၊ အပူပလပ်စတစ် ပိုလီမာများတွင် ရောင်စုံပျံ့နှံ့မှုကို အကဲဖြတ်ရန်အတွက် filter ဖိအားတန်ဖိုးကို ဖော်ပြသည်။ ထုတ်ယူခြင်းနှင့် အရည်ပျော်ခြင်းတွင် အသုံးပြုသော အရောင်စုစည်းမှုများကို ထည့်သွင်းစဉ်းစားရန် သက်ဆိုင်ရာနည်းလမ်းတစ်ခုဖြစ်သည်။ ဓာတ်ခွဲခန်းသည် သက်ဆိုင်ရာ ပြင်ဆင်မှုနှင့် စမ်းသပ်မှု အခြေအနေများကို ချမှတ်ရပါမည်။
ISO 18553:2025polyolefin ပိုက်များ၊ fittings နှင့် compounds များတွင် particle/agglomerate size နှင့် dispersion rating ကို လိပ်စာပေးသည်။ ၎င်း၏ ဖော်ပြထားသော နယ်ပယ်တွင် ထုထည်အားဖြင့် 3% အောက် ကာဗွန်အနက်ရောင် ပါဝင်မှုနှင့် ရောင်ခြယ်ပစ္စည်း 5% အောက် ပါဝင်သည်။ ထိုနယ်ပယ်ကို အလွန်စုစည်းထားသော masterbatch သို့မဟုတ် အဖြည့်စနစ်တိုင်းတွင် အလိုအလျောက် မသုံးပါနှင့်။
အရည်အသွေးမှတ်တမ်းကို လည်ပတ်မှုမှတ်တမ်းမှ ခွဲထုတ်ပါ။
ဖြန့်ဖြူးမှုအတွက်၊ နမူနာများကို မည်သည့်နေရာနှင့် မည်သည့်အချိန်တွင် ယူဆောင်ပြီး မည်သည့် ကိုက်ညီမှုရှိသော တိုင်းတာခြင်းအား သင့်လျော်ကြောင်း သတ်မှတ်ပါ။ ပြန့်ကျဲမှုအတွက်၊ နမူနာပြင်ဆင်မှုနှင့် သက်ဆိုင်ရာစုစည်းမှု သို့မဟုတ် ပုံသဏ္ဍာန်အကဲဖြတ်မှုကို သတ်မှတ်သတ်မှတ်ပါ။ စမ်းသပ်မှုမတိုင်မီ ထုတ်ကုန်သတ်မှတ်ချက်နှင့် ဓာတ်ခွဲခန်းနှင့် လက်ခံမှုစံနှုန်းများကို သဘောတူပါ၊ ရလဒ်ကိုမြင်ပြီးနောက် ဝင်ခွင့်သတ်မှတ်ချက်ကို ရွေးချယ်ပါ။
စွမ်းအင်နှိုင်းယှဥ်မှုများအတွက်၊ အစီရင်ခံထားသောတန်ဖိုးသည် drive input ဖြစ်မဖြစ်၊ ခန့်မှန်းရရှပ်ပါဝါ သို့မဟုတ် ပိုကျယ်သောမျဉ်းကြောင်းတိုင်းတာခြင်းရှိမရှိ ဖော်ပြပြီး mass-flow အခြေခံကို ခွဲခြားသတ်မှတ်ပါ။ "SME" နံပါတ်များနှင့်မတူဘဲ နှိုင်းယှဉ်ခြင်းမပြုပါနှင့် သို့မဟုတ် ပျမ်းမျှစွမ်းအင်ကိန်းဂဏန်းတစ်ခုအား ဒေသတွင်းစိတ်ဖိစီးမှုထိတွေ့မှု၏သက်သေအဖြစ် သဘောထားပါ။ အရည်အသွေးစစ်ဆေးမှုများနှင့် အစားထိုးခြင်းမဟုတ်ဘဲ စွမ်းအင်နှင့် ဝန်အား ပူးတွဲမှတ်တမ်းတင်ပါမည်။
ကျွန်ုပ်တို့၏အကြံပြုချက်- အရည်အသွေး၊ တည်ငြိမ်လက်ခံထားသောထွက်ရှိမှု၊ အရည်ပျော်မှုနှင့် စက်ပိုင်းဆိုင်ရာဝန်အတွက် သီးခြားကော်လံများကို ထိန်းသိမ်းပါ။ သက်ဆိုင်ရာ ကော်လံတိုင်းတွင် သဘောတူညီထားသည့် လိုအပ်ချက်များနှင့် ကိုက်ညီမှသာ ဖွဲ့စည်းမှုအား အတည်ပြုပါ။
အရည်အသွေးနှင့် တာရှည်ခံမှု ရောစပ်မှုအတွက် ဝက်အူပုံစံကို စစ်ဆေးခြင်း။
မသက်ဆိုင်သော ချိန်ညှိမှုများ၏ အစီအစဥ်ထက် ထိန်းချုပ်ထားသော သုံးသပ်ချက်ကို အသုံးပြုပါ။ အောက်ဖော်ပြပါ အလုပ်အသွားအလာသည် ကျွန်ုပ်တို့၏ အဆိုပြုထားသော နည်းလမ်းဖြစ်ပြီး တိုင်ကြားချက်ကို ပေါင်းစပ်ဖွဲ့စည်းမှုအကျဉ်းအဖြစ်သို့ ပြောင်းလဲရန် အဆိုပြုထားသည်။ ၎င်းသည် စက်ထုတ်လုပ်သူ၏ ကန့်သတ်ချက်များအပြင် စက်ရုံ၏ ပြောင်းလဲမှုထိန်းချုပ်မှုနှင့် ဘေးကင်းရေးလုပ်ငန်းစဉ်များအတွက် အစားထိုးလုပ်ဆောင်မှုကို ခွင့်မပြုပါ။
-
ချို့ယွင်းချက်နှင့် လက်ခံမှုပန်းတိုင်ကို သတ်မှတ်ပါ။
ချို့ယွင်းချက်အား ကိုယ်စားလှယ်နမူနာများနှင့် လိုအပ်သော ထုတ်ကုန်သတ်မှတ်ချက်များဖြင့် ဖော်ပြပါ။ လိုင်းမပြောင်းမီ မည်သည့် ဖြန့်ဖြူးမှု၊ ကွဲလွဲမှုနှင့် အချောထည်ပိုင်ဆိုင်မှု တိုင်းတာမှုများကို လက်ခံဆုံးဖြတ်မည်ကို ဆုံးဖြတ်ပါ။
-
နှိုင်းယှဉ်နိုင်သော အခြေခံအချက်များကို မှတ်တမ်းတင်ပါ။
ဖော်မြူလာပြန်လည်ပြင်ဆင်ခြင်း၊ ပါဝင်ပစ္စည်းပုံစံ၊ အစားအစာနှုန်းထားများ၊ ဝက်အူအမြန်နှုန်း၊ တိုင်းတာထားသော အရည်ပျော်အပူချိန်၊ ဖိအားများ၊ drive load နှင့် တည်ငြိမ်လက်ခံထားသော output ကို မှတ်တမ်းတင်ပါ။ တူညီသောလည်ပတ်မှုကာလနှင့် တိုင်းတာမှုတည်နေရာများဖြင့် နမူနာများကို အညွှန်းတပ်ပါ။
-
အစာကျွေးခြင်း၊ အရည်ပျော်ခြင်းနှင့် ဝတ်ဆင်ခြင်းတို့ကို စစ်ဆေးပါ။
feeder ၏ရှေ့နောက်ညီညွတ်မှုကိုစစ်ဆေးပြီးချို့ယွင်းချက်ရှိအမှုန်များကိုခွဲခြားသတ်မှတ်ပါ။ ဝတ်ဆင်မှုဟုသံသယရှိပါက၊ ပြန်လည်ပြင်ဆင်ထားသော ရောစပ်ထားသော ဂျီသြမေတြီကို အကြံပြုခြင်းမပြုမီ အတည်ပြုထားသော စစ်ဆေးရေးလုပ်ထုံးလုပ်နည်းများအောက်တွင် ကိုက်ညီသော ဝက်အူနှင့် စည်တိုင်းတာချက်များကို ရယူပါ။
-
မှန်ကန်သောပြောင်းလဲမှုတစ်ခုကို ရွေးချယ်ပါ။
အပြောင်းအလဲကို ကိုင်တွယ်ဖြေရှင်းရန် ရည်ရွယ်သည့် ယန္တရားကို ဖော်ပြပါ။ ဒြပ်စင်အတိုင်းအတာ၊ ဦးတည်ချက်၊ အစီအစဥ်နှင့် သက်ရောက်မှုရှိသော အင်တာဖေ့စ်များကို မှတ်တမ်းတင်ပါ။ အပြောင်းအလဲနှင့် ၎င်း၏ လုပ်ငန်းလည်ပတ်မှု ကန့်သတ်ချက်များကို တာဝန်ခံမှု လုပ်ငန်းစဉ် အင်ဂျင်နီယာက အတည်ပြုပေးပါ။
-
လုပ်ငန်းစဉ်တည်ငြိမ်ပြီးနောက်နှိုင်းယှဉ်
သဘောတူညီထားသည့် တည်ငြိမ်မှုနှင့် နမူနာလုပ်ထုံးလုပ်နည်းကို အသုံးပြုပါ။ ဖော်မြူလာနှင့် စမ်းသပ်မှုနည်းလမ်းကို တသမတ်တည်းထားပါ၊ ရှောင်လွှဲ၍မရသော ကွဲပြားမှုများကို မှတ်တမ်းတင်ကာ အရည်အသွေး၊ အပူချိန်၊ ဝန်နှင့် လက်ခံထားသော အထွက်များနှင့်အတူ နှိုင်းယှဉ်ပါ။
-
လက်ခံပါ၊ ပြန်လည်ပြင်ဆင်ပါ သို့မဟုတ် အခြေခံအဆင့်သို့ ပြန်သွားပါ။
ကြိုတင်သတ်မှတ်ထားသော အရည်အသွေးနှင့် လည်ပတ်မှုစံနှုန်းများနှင့် ကိုက်ညီမှသာ အပြောင်းအလဲကို လက်ခံပါ။ မအောင်မြင်ပါက၊ တွေ့ရှိချက်များကို ထိန်းသိမ်းထားပြီး အယူအဆအသစ်မပါဘဲ အခြားကန့်သတ်ချက်များကို ထပ်ထည့်မည့်အစား အတည်ပြုထားသော ပြန်လည်ပေးပို့ခြင်း သို့မဟုတ် ပြန်လည်ပြင်ဆင်သည့်လုပ်ငန်းစဉ်ကို လိုက်နာပါ။
အစိတ်အပိုင်းအတိုချုံးအတွက် ကျွန်ုပ်တို့ လိုအပ်သည်များ
စက်အထောက်အထား၊ ဖွဲ့စည်းမှုပုံဆွဲခြင်း၊ အမည်ခံဝက်အူအချင်း၊ အလယ်အကွာအဝေး၊ ရှပ် သို့မဟုတ် ဒရိုက်ချိတ်ဆက်မှုအသေးစိတ်နှင့် တိုင်းတာထားသည့် ဝတ်ဆင်ထားသည့်မြေပုံကို ပေးပို့ပါ။ အထက်ဖော်ပြပါ ပစ္စည်းနှင့် လုပ်ငန်းဆောင်ရွက်မှုမှတ်တမ်းများ ထည့်သွင်းပါ။ အပိုင်းခွဲထားသော စနစ်တစ်ခုအတွက်၊ ဒြပ်စင် sequence ကိုခွဲခြားသတ်မှတ်ပါ။ ဝက်အူတစ်ခုအတွက်၊ ပြီးပြည့်စုံသောပုံတွင် အလုပ်လုပ်သည့်အပိုင်းများကို ခွဲခြားသတ်မှတ်ပါ။ စက်ပိုင်းဆိုင်ရာ အံဝင်ခွင်ကျနှင့် ရောစပ်မှု စွမ်းဆောင်ရည် သီးခြားလက်ခံမှု စစ်ဆေးမှုများ လိုအပ်သည်။
မေးလေ့ရှိသောမေးခွန်းများ
ဖြန့်ဖြူးဖော်စပ်ခြင်းသည် ရောင်ခြယ်ပစ္စည်းစုစည်းမှုကို ဖြိုခွဲနိုင်ပါသလား။
ဖြန့်ဖြူးဖော်စပ်ခြင်းသည် အဓိကအားဖြင့် ပစ္စည်းကို ပြန်လည်ဖြန့်ဝေသည်။ ရရှိနိုင်သော ဖိအားသည် စုစည်းမှုတစ်ခုကို ချိုးဖျက်ရန် လုံလောက်သည်ဟု ၎င်းကိုယ်တိုင်က မသတ်မှတ်ထားပေ။ တကယ့်ဒြပ်စင်တစ်ခုသည် ရောနှောမုဒ်နှစ်ခုလုံးကို အထောက်အကူပြုနိုင်သည်။ ခွဲခြမ်းစိပ်ဖြာလုပ်ဆောင်ရန် လိုအပ်သည်ဆိုသည်ကို မဆုံးဖြတ်မီတွင် ကျန်ရှိသော အစုလိုက်အပုံလိုက်များကို အရောင် သို့မဟုတ် ဖွဲ့စည်းမှု တူညီမှုမှ သီးခြားစီ စစ်ဆေးပါ။
ဝက်အူအမြန်နှုန်း တိုးလာခြင်းသည် ရောစပ်ခြင်းကို အမြဲတိုးတက်စေပါသလား။
နံပါတ် မြန်နှုန်းသည် လည်ပတ်ထည့်သွင်းမှုတစ်ခုဖြစ်ပြီး လက်ခံနိုင်သော ရောစပ်ခြင်းသည် တိုင်းတာထားသော ထုတ်ကုန်ရလဒ်တစ်ခုဖြစ်သည်။ နို့တိုက်ကျွေးမှုအခြေအနေ၊ အမှန်တကယ် အရည်ပျော်သည့်အပူချိန်၊ မောင်းနှင်အားနှင့် သဘောတူညီထားသည့် အရည်အသွေးစစ်ဆေးမှုများနှင့် မြန်နှုန်းပြောင်းလဲမှုကို နှိုင်းယှဉ်ပါ။ လိုအပ်သော ထုတ်ကုန်ဂုဏ်သတ္တိများ သို့မဟုတ် လည်ပတ်မှုကန့်သတ်ချက်များကို မပြည့်မီပါက ပိုမိုမြင့်မားသော rpm ဆက်တင်ကို လက်မခံပါနှင့်။
90-degree နှိပ်နယ်သည့်တုံးများသည် ပြန့်ကျဲသွားစေရန် အမြဲပိုကောင်းပါသလား။
နံပါတ် တုန်လှုပ်ခြင်းထောင့်သည် ဂျီသြမေတြီကိန်းရှင်တစ်ခုသာဖြစ်သည်။ Disc အကျယ်၊ စုစုပေါင်း ဘလောက်အလျား၊ ပို့ဆောင်မှု ဦးတည်ချက်၊ ဖြည့်စွက်မှု အခြေအနေများနှင့် ပတ်ဝန်းကျင်ဖွဲ့စည်းပုံများကိုလည်း ပြန်လည်သုံးသပ်ရန် လိုအပ်ပါသည်။ ကြားနေဘလောက်တစ်ခုသည် ပတ်ဝန်းကျင် လုပ်ငန်းစဉ်၏ လုပ်ဆောင်ချက်အောက်တွင် ပစ္စည်းကို ဖြတ်သန်းနိုင်သည်။ ကြားနေဟူသည်မှာ ပစ္စည်းသည် ငုတ်လျှိုးနေမည်ဟု မဆိုလိုပါ။
သွားများကို ရောစပ်ထားသော ဒြပ်စင်များ ရောနှောခြင်းကိုလည်း ပေးနိုင်ပါသလား။
ဟုတ်ကဲ့၊ ဂျီသြမေတြီနှင့် လည်ပတ်မှုအခြေအနေများပေါ် မူတည်. ဖြန့်ဖြူးမှု ရောနှောမှုအဖြစ် ဖော်ပြထားသည့် ဒြပ်စင်တစ်ခုသည် ဒေသတွင်း ဖိစီးမှုများကို ထုတ်ပေးနိုင်ပါသေးသည်။ အမျိုးအစားအမည်ကို ၎င်း၏စွမ်းဆောင်ရည်၏ ပြီးပြည့်စုံသောဖော်ပြချက်အဖြစ် သတ်မှတ်ခြင်းထက် အမှန်တကယ်ပရိုဖိုင်နှင့် ပစ္စည်းတာဝန်အတွက် အထောက်အထားတောင်းခံပါ။
နှိပ်နယ်တုံးများ ထပ်ထည့်ပြီးနောက် အရောင်အစင်းကြောင်းများ အဘယ်ကြောင့် ကျန်ရှိနေနိုင်သနည်း။
ပိုများသော နှိပ်နယ်တုံးများသည် ၎င်းတို့ကိုယ်တိုင် အကြောင်းရင်းကို ဖော်ထုတ်ခြင်း သို့မဟုတ် ဖယ်ရှားခြင်းမပြုပါ။ ဆေးပမာဏတည်ငြိမ်မှု၊ ဝင်လာသောပါဝင်ပစ္စည်းပုံစံ၊ အရည်ပျော်မှုအခြေအနေများနှင့် နှိုင်းယှဉ်နိုင်သောလုပ်ဆောင်ချက်အောက်တွင် စုဆောင်းထားသော နမူနာများကို စစ်ဆေးပါ။ ထို့နောက် ကျန်ရှိသောပြဿနာမှာ spatial distribution၊ undispersed agglomerates သို့မဟုတ် နောက်ထပ် configuration မပြောင်းလဲမီ အခြားချို့ယွင်းချက်ဖြစ်မဖြစ် ဆုံးဖြတ်ပါ။
ဝက်အူနှစ်ချောင်း ပေါင်းထုတ်ခြင်းတွင် ဝက်အူတုံးဖွဲ့စည်းပုံသည် ဘာကိုဆိုလိုသနည်း။
ဤလမ်းညွှန်ချက်အတွက်၊ အသုံးဝင်သောဖွဲ့စည်းပုံမှာ ၎င်းတို့၏အတိုင်းအတာနှင့် ဦးတည်ချက်အပါအဝင် သယ်ဆောင်ခြင်း၊ နှိပ်နယ်ခြင်းနှင့် ရောနှောခြင်းအပိုင်းများကို axial အစီအစဉ်ဖြစ်သည်။ ပုံတွင် ဤတိကျသော ဝေါဟာရများကို သုံးပါ။ တပ်ဆင်မှုတစ်ခုလုံးကို blade configuration ဟုခေါ်ခြင်းသည် ၎င်း၏လုပ်ဆောင်ခြင်းလုပ်ငန်းဆောင်တာများကို မသတ်မှတ်ပါ သို့မဟုတ် မတူညီသောပေးသွင်းသူများ၏ဒြပ်စင်ကုဒ်များကို အပြန်အလှန်လဲလှယ်နိုင်စေပါသည်။