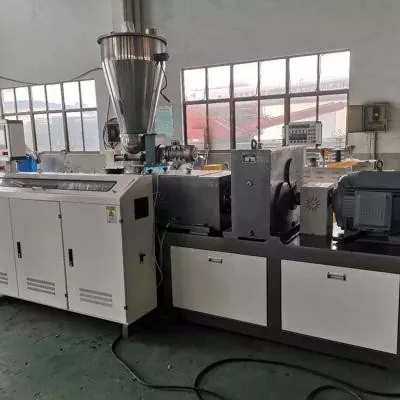
အသုံးဝင်သော ကိုးကားချက်သည် အချင်းနှင့် ဓာတ်ပုံမဟုတ်ဘဲ PVC ဖော်မြူလာနှင့် တပ်ဆင်ထားသော စက်ဖြင့် စတင်သည်။ ဤလမ်းညွှန်ချက်သည် လုပ်ငန်းစဉ်တာဝန်၊ ဝတ်ဆင်ထားသော အစိတ်အပိုင်းများနှင့် လက်ခံမှုပစ်မှတ်ကို စက်ရုံမှ အမှန်တကယ်ထုတ်လုပ်နိုင်သည့် ဝယ်ယူမှုသတ်မှတ်ချက်တစ်ခုအဖြစ် ပြောင်းလဲပေးသည်။
မြင့်မားသော PVC အတွက်၊ phr၊ နို့တိုက်နည်း၊ ထုတ်ကုန်အဆုံး၊ လိုအပ်သောအထွက်၊ ဝက်အူလှည့်ခြင်း၊ အလယ်အကွာအဝေး၊ ချိတ်ဆက်မှုအတိုင်းအတာနှင့် ဝက်အူများနှင့် စည်ပေါက်နှစ်ခုလုံး၏ ဝတ်ဆင်မြေပုံကို သတ်မှတ်ပါ။ နိုက်ထရစ်ထုတ်ခြင်း၊ ခရမ်ပလပ်စတစ် သို့မဟုတ် bimetallic အလွှာကို အမှန်တကယ်ဝတ်ဆင်ရန် တာဝန်ကိုရွေးချယ်ပါ။ စျေးနှုန်းဆုံးဖြတ်ခြင်းဆိုင်ရာအချက်မဖြစ်လာမီ ပုံဆွဲခြင်းနှင့် စစ်ဆေးခြင်းနည်းလမ်းကို အတည်ပြုပါ။

ဝက်အူမဆွေးနွေးမီ extrusion အလုပ်အား သတ်မှတ်ပါ။
“မြင့်မားသော PVC အတွက် အပြိုင်အမွှာဝက်အူ” သည် ထုတ်ကုန်မိသားစုတစ်ခုဖြစ်ပြီး ပြီးပြည့်စုံသော သတ်မှတ်ချက်တစ်ခုမဟုတ်ပါ။ လိုင်းသည် ဖိအားပိုက်၊ ရေနုတ်မြောင်း၊ ပရိုဖိုင်၊ စာရွက် သို့မဟုတ် အမြှုပ်ဘုတ်ပြုလုပ်ခြင်းရှိမရှိ ကျွန်ုပ်တို့အား မပြောပြပါ။ extruder သည် ဒြပ်ပေါင်းကို ပြင်ဆင်နေသည် သို့မဟုတ် ပုံသဏ္ဍာန်သေခြင်းကို တိုက်ရိုက်ကျွေးခြင်းရှိမရှိကိုလည်း ချန်လှပ်ထားသည်။
ထိုထူးခြားချက်သည် စည်တစ်လျှောက် တာဝန်ကို ပြောင်းလဲစေပါသည်။ အစာကျွေးခြင်း၊ ပေါင်းစပ်ခြင်း၊ ဖြန့်ဖြူးခြင်း ရောစပ်ခြင်း၊ ပြိုလဲခြင်း နှင့် ဖိအားများဖြစ်ပေါ်ခြင်းတို့သည် မျဉ်းကြောင်းတိုင်းတွင် တူညီသောနည်းဖြင့် ဖြစ်ပေါ်လေ့မရှိပါ။ ဒရိုက်၊ ဂီယာဘောက်စ်၊ downstream Die နှင့် အအေးခံကိရိယာများသည် ဝက်အူပုံဆွဲခြင်းကို မဖယ်ရှားနိုင်သော ကန့်သတ်ချက်များ ပြဌာန်းထားသည်။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-အဖြည့်ခံရာခိုင်နှုန်းတစ်ခုတည်းမှ ဂျီသြမေတြီပြောင်းလဲမှုကို ကျွန်ုပ်တို့ အတည်ပြုမည်မဟုတ်ပါ။ ပထမဦးစွာ လက်ရှိလိုင်းက ဘာကောင်းသလဲ၊ ဘယ်မှာ မတည်မငြိမ်ဖြစ်မလဲ၊ ဘယ်လိုရလဒ်တွေ ပိုကောင်းလာရမယ်ဆိုတဲ့ မေးခွန်းပါ။ ရှိပြီးသားထုတ်ကုန်ကို လက်ခံနိုင်ပြီး လုပ်ငန်းကို အစားထိုးပါက၊ သက်သေပြထားသော ဂျီသြမေတြီကို ထိန်းသိမ်းခြင်းသည် အထောက်အထားမရှိဘဲ ပြင်းထန်သော ရောစပ်သည့်အင်္ဂါရပ်ကို ထည့်သွင်းခြင်းထက် ပိုမိုလုံခြုံနိုင်သည်။
ရည်ရွယ်ချက်တစ်ခုရွေးချယ်ခြင်းဖြင့် စုံစမ်းမေးမြန်းမှုကို စတင်ပါ- မူလတာဝန်ကို ပြန်လည်ထုတ်လုပ်ပါ၊ တိုင်းတာထားသည့် ဝတ်ဆင်မှုပြဿနာကို ပြုပြင်ပါ သို့မဟုတ် ဖော်မြူလာအသစ်နှင့် ထွက်ရှိမှုအတွက် ဒီဇိုင်းဆွဲပါ။ မရေရာသော တောင်းဆိုချက်တစ်ခုတွင် သုံးခုလုံးကို ပေါင်းစပ်ခြင်းဖြင့် ပေးသွင်းသူအဆိုပြုချက်များကို နှိုင်းယှဉ်ရန် မဖြစ်နိုင်ပေ။



စက်ရုံတစ်ရုံသည် ၎င်းလက်ခံရရှိသည့် ဖော်မြူလာ၏ပတ်လည်တွင်သာ ဒီဇိုင်းထုတ်နိုင်သည်။
PVC အတွက်၊ "30% filler" သည် မတိကျပါ။ ပုံမှန်အားဖြင့် phr အနေဖြင့် ရေးသားထားသော အစေးတစ်ရာလျှင် အစိတ်အပိုင်းများပါ ပါဝင်ပစ္စည်းများကို ဖော်ပြထားပြီး သင့်အတွင်းပိုင်းထိန်းချုပ်မှုစနစ်သည် အလေးချိန်ရာခိုင်နှုန်းကို အသုံးပြုပါက ပြီးပြည့်စုံသော ရောစပ်ဖွဲ့စည်းမှုကိုလည်း ပေးဆောင်ပါသည်။ စကားရပ်နှစ်ခုသည် တူညီသော ပိုင်းခြေကို မမျှဝေပါ။
PVC resin အဆင့်၊ ကယ်လ်စီယမ်ကာဗွန်နိတ် သို့မဟုတ် အခြားအဖြည့်ခံအဆင့်၊ အဖြည့်သွင်းထုတ်လုပ်သူမှ ပံ့ပိုးပေးသော အမှုန်အမွှားအချက်အလက်များ၊ တည်ငြိမ်မှုစနစ်၊ ချောဆီများ၊ စီမံဆောင်ရွက်ပေးသည့်အကူအညီများ၊ အကျိုးသက်ရောက်မှုမွမ်းမံမှုများ၊ ဆိုးဆေးများနှင့် ပြန်လည်အသုံးပြုထားသည့် အကြောင်းအရာများကို မှတ်တမ်းတင်ပါ။ အမှန်တကယ်ခြောက်သွေ့သောရောစပ်မှု၏ အစုလိုက်သိပ်သည်းဆနှင့် ဖြည့်စွက်စာပုံစံကို ထည့်ပါ။ စက်ရုံသည် ချက်ပြုတ်နည်းများကို ပြောင်းလဲပါက အလွယ်ဆုံးအဆင့်ကိုသာ ပေးပို့မည့်အစား လည်ပတ်မှုအပိုင်းကို စာရင်းပြုစုပါ။
အမှုန့်ဖြည့်အမှုန့်များသည် ဝက်အူများကို တသမတ်တည်းရောက်ရှိနေသောကြောင့် ကျန်လိုင်းများသည် အရေးကြီးပါသည်။ ထုတ်ဝေသည့် battenfeld-cincinnati စနစ်တွင်၊ မြေဖြူခဲထိုးသည့်လမ်းကြောင်းသည် ပေါင်းကူးခြင်း၊ မြေထုလိုက်တိုင်းတာခြင်းကို တားဆီးရန်နှင့် မြေဖြူခဲ၏ အစိတ်အပိုင်း 30 မှ 100 အထိ အဆင်ပြေအောင်ပြုလုပ်ထားသော ဝက်အူဂျီသြမေတြီကို အသုံးပြုထားသည်။ ထိုဥပမာသည် ၎င်း၏ twinEX 93-34 လိုင်းအတွက် အတိအကျဖြစ်သည်၊ သို့သော် ဝယ်ယူရေးသင်ခန်းစာမှာ ကျယ်ပြန့်သည်- feeder ဒီဇိုင်းနှင့် screw ဒီဇိုင်းကို အတူတကွ ပြန်လည်သုံးသပ်ရပါမည်။
Additives များကလည်း လုပ်ဆောင်ခြင်းအလုပ်ကို ပြောင်းလဲစေပါသည်။ မြင့်မားသော PVC အခင်းဖော်မြူလာပေါ်တွင် Arkema ၏ထုတ်ဝေသည့်အလုပ်သည် ကယ်လစီယမ်ကာဗွန်နိတ်အဆင့်မြင့်သောအဆင့်တွင် ပေါင်းစပ်လုပ်ဆောင်ခြင်းနှင့် တသမတ်တည်း အရည်ပျော်ခြင်းတို့ဖြင့် သီးခြားလုပ်ဆောင်ခြင်းအကူအညီကို ချိတ်ဆက်ပေးသည်။ တူညီသောဖြည့်သွင်း phr သည် အစေးနှင့် ပေါင်းထည့်သည့်ပက်ကေ့ခ်ျပြောင်းလဲသည့်အခါ ကွဲပြားစွာပြုမူနိုင်ကြောင်း အသုံးဝင်သောသတိပေးချက်တစ်ခုဖြစ်သည်။

မြင့်မားသော PVC ပရောဂျက်အသစ်ကို ပြင်ဆင်နေပါသလား။လိုအပ်ပါက လျှို့ဝှက်ရေးသဘောတူညီချက်တစ်ခုအောက်တွင် စာရွက်ကို ပေးပို့ပါ၊ လိုင်းပုံဆွဲခြင်းနှင့် ပစ်မှတ်ထုတ်ကုန်။ ထို့နောက် သတ်မှတ်ထားသော လုပ်ဆောင်ခြင်းတာဝန်၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ဝက်အူနှင့်စည်ကို ကျွန်ုပ်တို့ ဆွေးနွေးနိုင်ပါသည်။
ဖော်မြူလာနှင့် ပုံဆွဲပေးပို့ပါ။PVC အပြိုင်ထုတ်ကုန်ကိုကြည့်ပါ။လည်ပတ်မှု၊ သန်မာမှုနှင့် စက်မျက်နှာပြင်ကို လော့ခ်ချပါ။
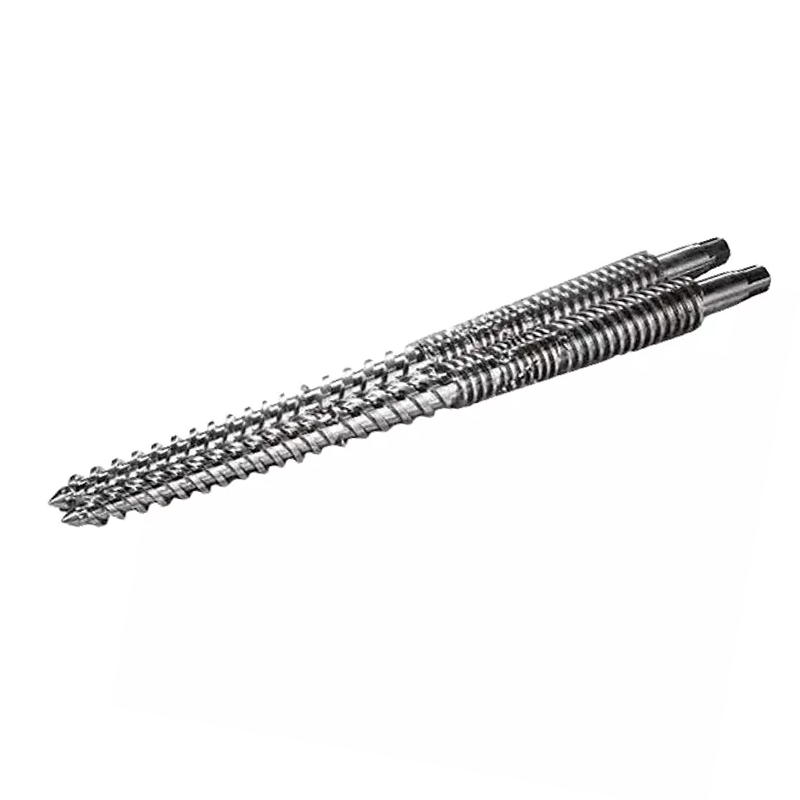
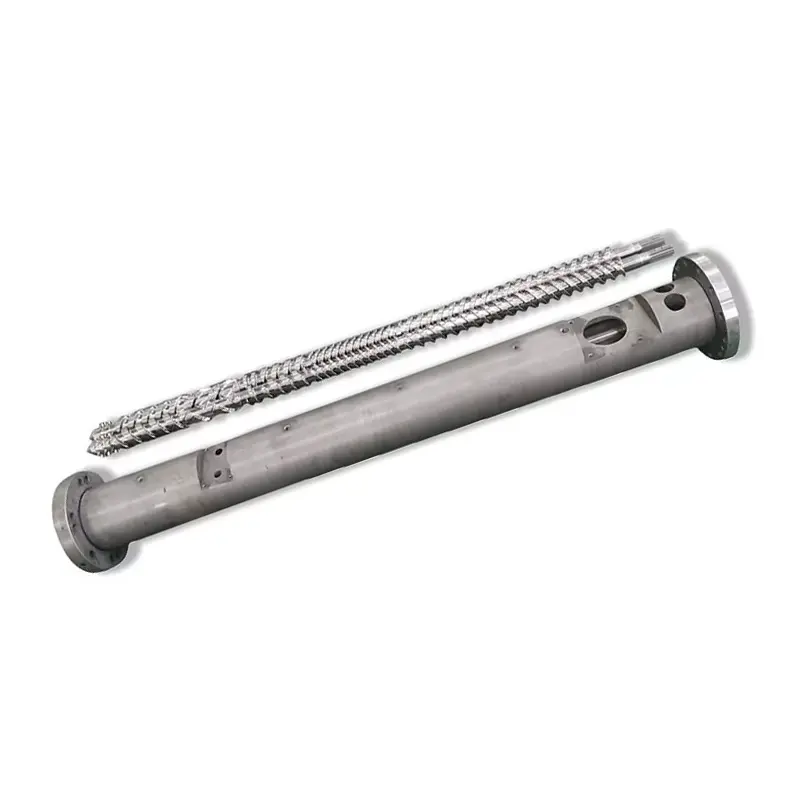
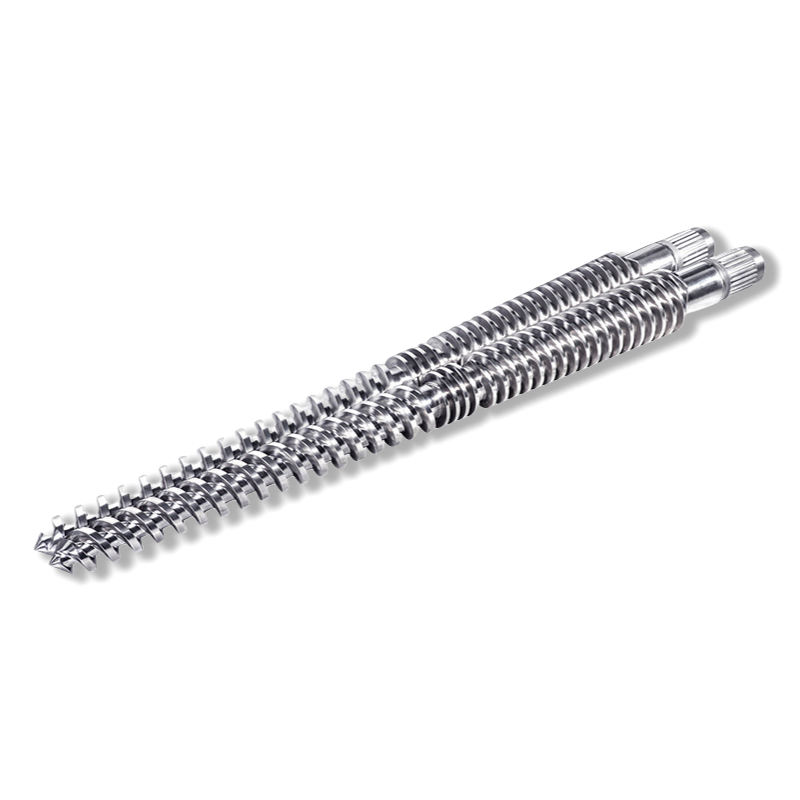
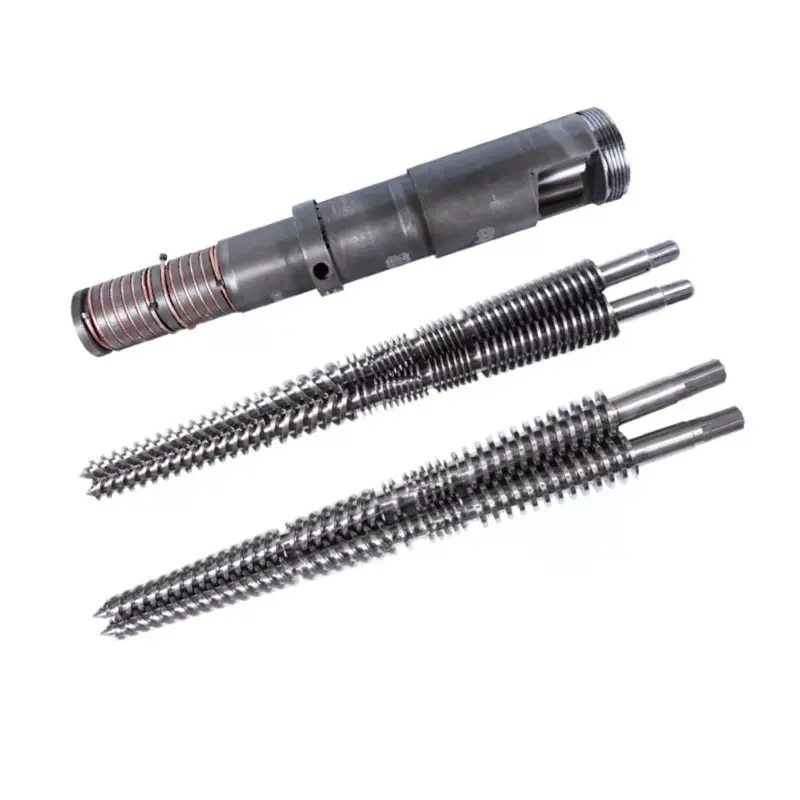
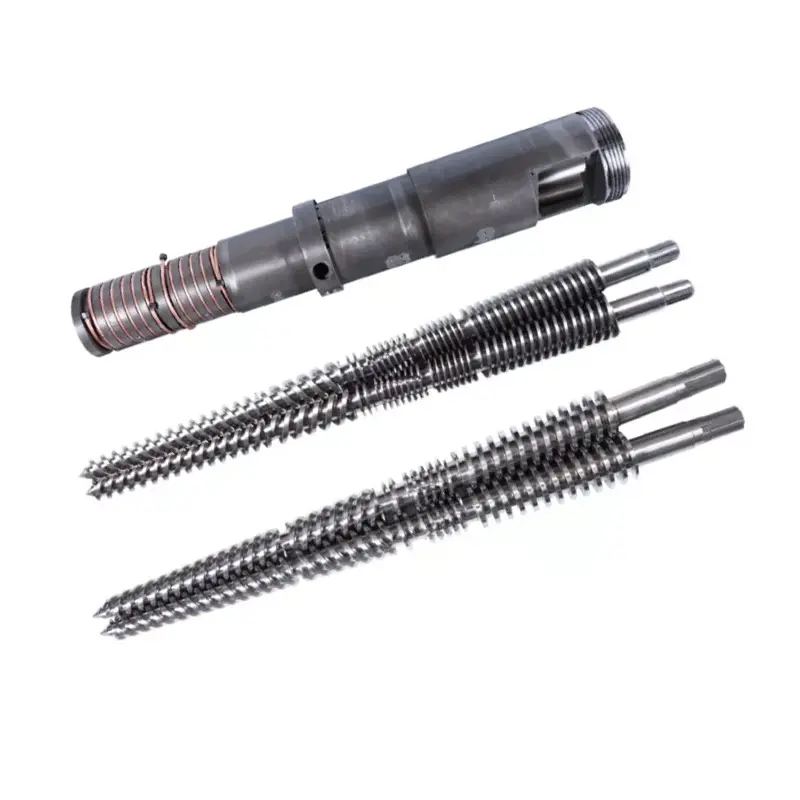
Nanhaiya က နှစ်မျိုးစလုံးကို ထောက်ပံ့ပေးပါတယ်။co-rotating parallel twin screw စည်များနှင့်counter-rotating parallel twin screw စည်များ. ၎င်းတို့သည် မတူညီသော စက်ပိုင်းဆိုင်ရာပုံစံများဖြစ်သည်။ ပေးသွင်းသူသည် ပြီးသွားသော PVC ထုတ်ကုန်၏ ဓာတ်ပုံမှ မှန်ကန်သောအချက်ကို မခန့်မှန်းသင့်ပါ။
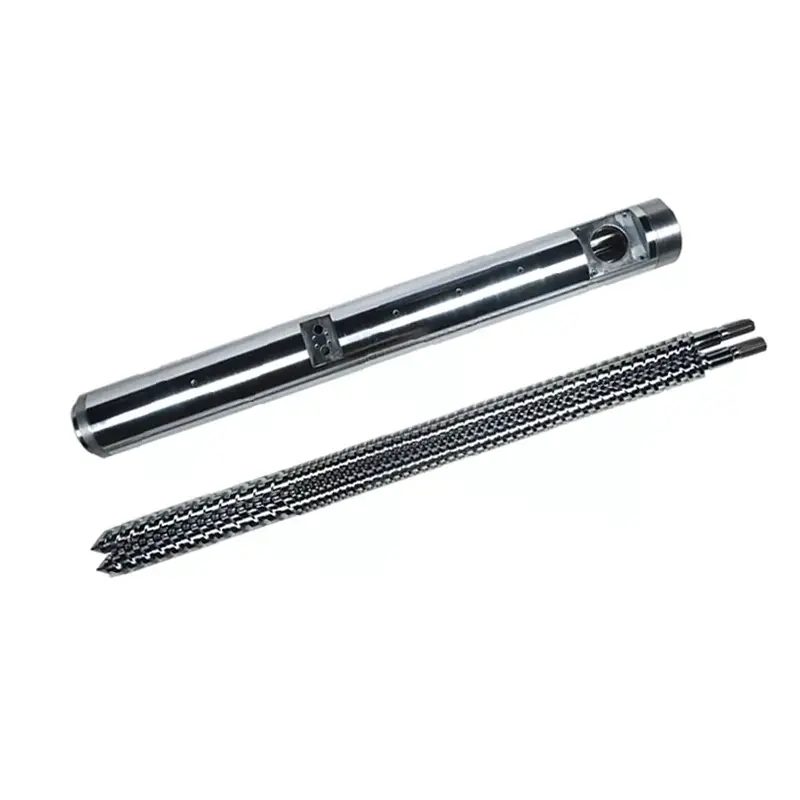
အစားထိုးမှုတစ်ခုအတွက်၊ ပုံတွင်ဖော်ပြထားသောကြည့်ရှုလမ်းညွှန်ချက်ဖြင့်ဝက်အူလှည့်ခြင်းကိုခွဲခြားသတ်မှတ်ပါ။ ဝက်အူလက်သန်မှု၊ အဆင့်အမှတ်များ၊ အလယ်အကွာအဝေး၊ ပြင်ပနှင့် အမြစ်အချင်းများ၊ အလုပ်လုပ်သည့်အရှည်၊ ရိုးတံချိတ်ဆက်မှု၊ spline သို့မဟုတ် သော့အသေးစိတ်၊ တွန်းမျက်နှာများနှင့် စည်၏ပုံ-ရှစ်မုတ် ဂျီသြမေတြီတို့ ပါဝင်ပါသည်။
ထို့နောက် အင်တာဖေ့စ်တိုင်းကို သတ်မှတ်ပါ- အစာအဖွင့်၊ လေဝင်လေထွက်၊ အပူပေးအအေးပေးသည့်ဇုန်၊ သာမိုကွိုင်အပေါက်များ၊ အနားကွပ်ဘောင်ပုံစံ၊ ဂီယာဘောက်စ်မျက်နှာ၊ ဘရိတ်ပန်းကန်ပြား သို့မဟုတ် သေတ္တာချိတ်ဆက်မှု၊ ပံ့ပိုးမှုများနှင့် အလုံးစုံတပ်ဆင်ရေးစာအိတ်။ သေးငယ်သော ချန်လှပ်မှုတစ်ခုသည် လိုင်းအား အံဝင်ခွင်ကျမဖြစ်စေရန် တစ်နည်းတစ်ဖုံ ကောင်းမွန်သော စက်တပ်ဆင်မှုအား ရပ်တန့်စေနိုင်သည်။
| ဧရိယာ | အနည်းဆုံးအထောက်အထား | ဖယ်ရှားရန် သာမာန် မသေချာမှုများ |
|---|---|---|
| ဝက်အူတွဲ | အတည်ပြုထားသော ပုံဆွဲခြင်း၊ ဘယ်ညာ ခွဲခြားသတ်မှတ်ခြင်း၊ လှည့်ခြင်း၊ လက်သန်ခြင်း၊ အဆင့်ဆင့်ခြင်းနှင့် ချိတ်ဆက်ခြင်း | ကြည့်ရှုသူမျက်နှာ ဘယ်အဆုံးသတ်သည်ကို မပြောဘဲ အလှည့်ကျဖော်ပြခဲ့သည်။ |
| စည်ပေါက်များ | အလယ်အကွာအဝေး၊ ပေါက်ပရိုဖိုင်၊ axial အတိုင်းအတာ၊ ဆိပ်ကမ်းများနှင့် အနားကွပ်ဒေတာများ | ပြီးပြည့်စုံသော ပုံ-၈ ပရိုဖိုင်ကို ဖော်ပြရန် အသုံးပြုသော အမည်ခံ ပေါက်အချင်းတစ်ခု |
| ရှင်းလင်းရေး | စမ်းသပ်မှုအခြေအနေဖြင့် သတ်မှတ်ထားသော ဝက်အူမှ ဝက်အူနှင့် ဝက်အူမှ ဝက်အူရှင်းလင်းခြင်းများ | ပေးသွင်းသူသည် ဟောင်းနွမ်းနေသော အစိတ်အပိုင်းများမှ မူလရှင်းလင်းမှုကို ပြန်လည်တည်ဆောက်ရန် မျှော်လင့်ပါသည်။ |
| မျက်နှာပြင်များ | ဂီယာဘောက်စ်၊ အစာကျွေးခြင်း၊ လေဝင်ပေါက်၊ အပူပေးခြင်း၊ အအေးခံခြင်းနှင့် အသေချိတ်ဆက်ခြင်း ပုံများ | အတိုင်းအတာ၊ datums သို့မဟုတ် thread သတ်မှတ်ချက်များမပါဘဲ ဓာတ်ပုံများ |
| စုဝေးထိန်းချုပ်မှု | တွဲနံပါတ်များ၊ အချိန်အမှတ်အသားများ၊ တပ်ဆင်မှုလုပ်ငန်းစဉ်နှင့် စက်ထုတ်လုပ်သူလိုအပ်ချက်များ | ဝက်အူနှစ်ခုကို သီးခြားအပိုပစ္စည်းအဖြစ် သဘောထားသည်။ |
ဝယ်သူသည် ဟောင်းနွမ်းနေသောဝက်အူများကိုသာ ပေးပို့သောအခါ၊ ကျွန်ုပ်တို့သည် ရှိနေသောအရာကို တိုင်းတာနိုင်သော်လည်း ဝတ်ဆင်မှုသည် မြေ၊ လေယာဉ်ပရိုဖိုင်နှင့် ရှင်းလင်းမှုကို ပြောင်းလဲနေပြီဖြစ်သည်။ ကျွန်ုပ်တို့သည် အစိတ်အပိုင်းနှစ်ခုလုံး၏ အတည်ပြုထားသော ပုံဆွဲခြင်း၊ စက်ဒေတာနှင့် တိုင်းတာခြင်းများကို နှစ်သက်သည်။ ဟောင်းနွမ်းနေသည့် ဂျီသြမေတြီကို မူရင်းဒီဇိုင်းဟု ရိုးရိုးသေတ္တာထဲတွင် တစ်ခုတည်းသော နမူနာဖြစ်သောကြောင့် ၎င်းကို ရိုးရိုးရှင်းရှင်း ခေါ်ဆိုမည်မဟုတ်ပါ။


ကတိမတည်ဘဲ စံပြဇယားကို စစ်ဆေးခြင်းကိရိယာအဖြစ် အသုံးပြုပါ။
ကျွန်တော်တို့ရဲ့parallel twin screw ပါဝင်ပါတယ်။၇၅ မှ ၁၃၀ မီလီမီတာအထိ ဘုံမော်ဒယ်ငါးခုကို စာရင်းပြုစုထားသည်။ ထုတ်ဝေထားသော PVC အထွက်နှုန်းများသည် ဝယ်သူအား စတင်သည့်ပလပ်ဖောင်းတစ်ခုအား ခွဲခြားသတ်မှတ်ရန် ကူညီပေးသည်။ ၎င်းတို့သည် ဖော်မြူလာ၊ feeder၊ die နှင့် drive review တို့ကို အစားမထိုးပါ။
| မော်ဒယ် | ဝက်အူချင်း | L/D | PVC အထွက်စွမ်းရည် | ဝက်အူအမြန်နှုန်း | မော်တာမောင်း |
|---|---|---|---|---|---|
| NHY75 | 75 မီလီမီတာ | ၂၆ မှ ၃၆ | 220 မှ 350 ကီလိုဂရမ် / နာရီ | 45 rpm | 45 kW |
| NHY90 | 90 မီလီမီတာ | ၂၆ မှ ၃၆ | 280 မှ 460 ကီလိုဂရမ်/နာရီ | 45 rpm | 55 kW |
| NHY110 | 110 မီလီမီတာ | ၂၆ မှ ၃၆ | 350 မှ 650 ကီလိုဂရမ် / တစ်နာရီ | 45 rpm | 75 kW |
| NHY120 | 120 မီလီမီတာ | ၂၆ မှ ၃၆ | 500 မှ 800 ကီလိုဂရမ် / နာရီ | 45 rpm | 110 kW |
| NHY130 | 130 မီလီမီတာ | ၂၆ မှ ၃၆ | 680 မှ 1,000 ကီလိုဂရမ်/နာရီ | 45 rpm | 132 kW |
ဖြည့်စွက်စာ မြင့်မားသော ဟင်းချက်နည်းသည် အစုလိုက်အစာကျွေးခြင်း၊ ပေါင်းစပ်မှုအမူအကျင့်၊ torque တောင်းဆိုမှု၊ ဝတ်ဆင်မှုနှင့် သေဆုံးမှုဖိအားတို့ကို ပြောင်းလဲနိုင်သည်။ ထို့ကြောင့် ကျွန်ုပ်တို့သည် တစ်ခုရှိသောအခါတွင် တည်ငြိမ်သော လက်ရှိထုတ်လုပ်မှုမှတ်တမ်းကို တောင်းဆိုပါသည်။ ၎င်းသည် လိုချင်သော output တစ်ခုတည်းထက် များစွာသာလွန်သော အရွယ်အစား ရည်ညွှန်းချက်ကို ပေးဆောင်သည်။
ရှိပြီးသား extruder အတွက်၊ ဂီယာဘောက်စ်နှင့် စည်ကြားခံ့ဒ်သည် ကတ်တလောက်မပြုလုပ်မီ အရွယ်အစားကို ပုံမှန်အားဖြင့် ဆုံးဖြတ်သည်။ လိုင်းအသစ်အတွက်၊ အထွက်ပစ်မှတ်သည် အမည်ရှိ ဟင်းချက်နည်းနှင့် ထုတ်ကုန်လက်ခံမှုစံနှုန်းနှင့် ချိတ်ဆက်ရပါမည်။ လက်ခံထားသော ဖော်မြူလာနှင့် ထုတ်ကုန်မပါဘဲ ကီလိုဂရမ်/နာရီကို ကိုးကားဖော်ပြထားပါက၊ နံပါတ်ကို လိုက်နာရန် ခက်ခဲသည်။
ဝတ်ဆင်မှုမြေပုံမှ အကာအကွယ်ကို ရွေးချယ်ပါ။
ဟိNanhaiya PVC အပြိုင်အမွှာဝက်အူစည်၎င်း၏စာရင်းဝင်အခြေခံပစ္စည်းအဖြစ် 38CrMoAlA ကိုအသုံးပြုပြီး nitrided၊ chrome-plated နှင့် bimetallic သတ်မှတ်ချက်များကို ပေးဆောင်သည်။ ဒါတွေက မတူညီတဲ့ ဆောက်လုပ်ရေးတွေပါ။ ၎င်းတို့ကို အကြီးမားဆုံး မာကျောမှု နံပါတ်တစ်ခုတည်းဖြင့် နှိုင်းယှဉ်ခြင်းသည် ဝယ်ယူမှု အလေ့အကျင့် ညံ့ဖျင်းပါသည်။
| ပစ္စည်းဥစ္စာ | ထုတ်ဝေတန်ဖိုး | ဒါကို အစဉ်လိုက်လုပ်ပါ။ |
|---|---|---|
| အခြေခံပစ္စည်း | 38CrMoAlA | အစိတ်အပိုင်း၊ စတီးတန်းနှင့် လိုအပ်သော ပစ္စည်းစာရွက်စာတမ်း |
| အပူကုသမှု မာကျောမှု | HB260 မှ 320 အထိ | စမ်းသပ်တည်နေရာ၊ နည်းလမ်းနှင့်လက်ခံမှုမှတ်တမ်း |
| Nitriding မာကျောမှု | HV950 မှ 1000 ထိ | မျက်နှာပြင်၊ တိုင်းတာမှုနည်းလမ်းနှင့် လက်ခံမှတ်များ |
| Nitriding အတိမ်အနက် | 0.50 မှ 0.70 မီလီမီတာ | Case-depth အဓိပ္ပါယ်ဖွင့်ဆိုချက်နှင့် အတည်ပြုနည်းလမ်း |
| Nitriding ကြွပ်ဆတ်မှု | အဆင့် ၁ သို့မဟုတ် အောက် | အသုံးပြုနိုင်သော စမ်းသပ်နည်းနှင့် မှတ်တမ်း |
| ကြမ်းတမ်းခြင်း။ | Ra0.4 | မျက်နှာပြင်၊ ဦးတည်ချက်၊ ဖြတ်တောက်မှုနှင့် တူရိယာ |
| ဝက်အူဖြောင့်ခြင်း။ | 0.015 မီလီမီတာ | Datum၊ တိုင်းတာသောအရှည်၊ ပံ့ပိုးမှုအခြေအနေနှင့် နည်းလမ်း |
| Chrome အဖြစ်လည်းကောင်း မာကျောသည်။ | HV 950 နှင့်အထက် | ချထားတဲ့နေရာနဲ့ စစ်ဆေးရေးနေရာ |
| Chrome အထူ | 0.05 မှ 0.10 မီလီမီတာ | ပုံဆွဲဇုန်များနှင့် အချောအထူလိုအပ်ချက် |
| Bimetal မာကျောမှု | HRC60 မှ 65 အထိ | အလွိုင်းဧရိယာ၊ အလွှာအထောက်အထားနှင့် စမ်းသပ်တည်နေရာ |
| Bimetal အတိမ်အနက် | 2.0 မှ 3.0 မီလီမီတာ | အကာအကွယ်ဇုန်များနှင့် အတိမ်အနက် စိစစ်ခြင်း။ |
HV နှင့် HRC သည် ကွဲပြားသော မာကျောမှုစကေးများဖြစ်ပြီး စာရင်းသွင်းထားသော အလွှာ၏အတိမ်အနက်မှာလည်း အလွန်ကွာခြားပါသည်။ ပါးလွှာသော မာကျောသော မျက်နှာပြင်နှင့် ပိုမိုနက်ရှိုင်းသော သတ္တုစပ်အလွှာကို ဆဲလ်တစ်ခုဖတ်ခြင်းဖြင့် အဆင့်သတ်မှတ်၍ မရပါ။ ကိုးကားချက်သည် အစိတ်အပိုင်း၊ အတိအကျ ကာကွယ်ထားသောဇုန်များ၊ ကုသမှုပြီးနောက် ပြီးမြောက်သည့်အတိုင်းအတာနှင့် လက်ခံမှုအတွက် အသုံးပြုသည့်စာရွက်စာတမ်းကို ခွဲခြားသတ်မှတ်သင့်သည်။
Filler အမည်မှာလည်း မလုံလောက်ပါ။ သယ်ဆောင်ခြင်း၊ အမှုန်အမွှားဂုဏ်သတ္တိများ၊ စုစည်းမှု၊ ပြန်လည်အသုံးပြုထားသော ညစ်ညမ်းမှုနှင့် ဒေသဆိုင်ရာဖိအားများသည် ဝတ်ဆင်မှုပုံစံအပေါ် လွှမ်းမိုးမှုရှိသည်။ Coperion ၏ ပေါင်းစပ်ပစ္စည်းများအတွက် ၀တ်ဆင်ခြင်းလမ်းညွှန်သည် ပြင်းထန်သောဖိအားပေးဇုန်များအဖြစ် အရည်ပျော်ခြင်း၊ အညစ်အကြေးရောစပ်ခြင်းနှင့် ဖိအားများတည်ဆောက်ခြင်းကို မီးမောင်းထိုးပြသည်။ အစားထိုးအမှာစာအတွက် အသုံးဝင်သောနိယာမမှာ လုပ်ငန်းစဉ်နှင့် တိုင်းတာသတ်မှတ်သည့်ဇုန်များကို ကာကွယ်ရန်ဖြစ်သည်။


RFQ တွင် nitriding သို့မဟုတ် bimetallic ကာကွယ်မှု ပါ၀င်ခြင်း ရှိ၊ မရှိ မသေချာပါ။ဓာတ်ပုံများနှင့် ဝက်အူများနှင့် စည်နှစ်ခုလုံး၏ တိုင်းတာမှုမြေပုံတစ်ခု ပေးပို့ပါ။ အဖြည့်ခံအဆင့်၊ phr နှင့် ထုတ်လုပ်မှုမှတ်တမ်းတို့ကို ထည့်သွင်းထားသောကြောင့် မျက်နှာပြင်အဆိုပြုချက်တွင် တိကျသောအကြောင်းပြချက်ရှိသည်။
ပစ္စည်းနှင့်ကုသမှုအကြောင်းမေးပါ။Nanhaiya ထုတ်လုပ်ရေးကိရိယာများကိုကြည့်ပါ။အမည်ပေးထားသည့် အနေအထားတွင် ဝက်အူများနှင့် ပေါက်နှစ်ခုလုံးကို တိုင်းတာပါ။
ဝတ်ဆင်မှုအစီရင်ခံစာသည် တန်ဖိုးတိုင်းကို မည်သည့်နေရာသို့ ယူဆောင်သွားသည်ကို ပြသသင့်သည်။ အစိတ်အပိုင်းများကို သန့်ရှင်းပါ၊ တည်ငြိမ်သော စစ်ဆေးရေးအပူချိန်သို့ ရောက်ရှိစေရန်၊ ဖိဒ်အဆုံးနှင့် နံပါတ် axial stations များကို အမှတ်အသားပြုပါ။ သဘောတူထားသောနည်းလမ်းကို အသုံးပြု၍ ဝက်အူနှစ်ခုစလုံး၊ စည်အမြှေးနှစ်ခုလုံးနှင့် အရေးကြီးသောဝက်အူမှဝက်အူဆက်နွယ်မှုကို တိုင်းတာပါ။
၎င်း၏ ZSK နှင့် STS စည်များအတွက် Coperion ၏ ထုတ်ဝေထားသော ရောဂါရှာဖွေရေးချဉ်းကပ်မှုသည် သန့်ရှင်းအေးမြသောစည်များကို တောင်းဆိုပြီး အချို့အရွယ်အစားရှိ ဗီဒီယိုစစ်ဆေးခြင်းနှင့်အတူ bore တိုင်းတာခြင်းကို ပေါင်းစပ်ထားသည်။ သင့်စက်ကိရိယာနှင့် နည်းလမ်းသည် ကွဲပြားနိုင်သော်လည်း စည်းကမ်းသည် ကောင်းမွန်သည်- အတိုင်းအတာနှင့် မျက်နှာပြင်အခြေအနေတို့ကို အတူတကွ မှတ်တမ်းတင်ထားသင့်သည်။
| မှတ်တမ်း | အစီရင်ခံစာမှာ ဘာကြောင့် ပါဝင်တာလဲ။ | ဆုံးဖြတ်ချက်ကို ထောက်ခံသည်။ |
|---|---|---|
| Axial ဘူတာမြေပုံ | အနည်းဆုံး သို့မဟုတ် အမြင့်ဆုံးတန်ဖိုးကို ၎င်း၏တည်နေရာ မဆုံးရှုံးစေရန် တားဆီးသည်။ | ဒေသဆိုင်ရာ ပြုပြင်မှု၊ ဇုန်ကာကွယ်ရေး သို့မဟုတ် အပြည့်အဝ အစားထိုးမှု |
| ဝက်အူ profile နှစ်ခုလုံး | အချိုးမညီသော ဝတ်ဆင်မှုကို ပြသပြီး ဘယ်/ညာ အထောက်အထားကို ထိန်းသိမ်းထားသည်။ | အစိတ်အပိုင်းတစ်ခု၊ အတွဲကို အစားထိုးပါ သို့မဟုတ် ချိန်ညှိမှုကို စုံစမ်းစစ်ဆေးပါ။ |
| နှစ်ဖက်လုံး စည် lobes | ဝက်အူအသစ်သည် အလွန်အကျွံ ဖောက်ထွင်းရှင်းလင်းမှုဖြင့် လည်ပတ်နေဦးမည်ကို ဖော်ပြသည်။ | ဝက်အူများနှင့် ကိုက်ညီသော ဝက်အူနှင့် စည်အစုံကို သာယှဉ်သည်။ |
| မျက်နှာပြင်ပုံများ | စာရွက်စာတမ်းများ အမှတ်ပေးခြင်း၊ pitting၊ coating loss နှင့် material deposits | မျက်နှာပြင် သို့မဟုတ် သန့်ရှင်းရေးပြဿနာမှ အတိုင်းအတာ ဝတ်ဆင်မှုကို ခွဲခြားပါ။ |
| လည်ပတ်လမ်းကြောင်းသစ် | ပကတိအခြေအနေအား အထွက်၊ ဝန်၊ ဖိအားနှင့် ထုတ်ကုန်အရည်အသွေးတို့နှင့် ချိတ်ဆက်သည်။ | ဝတ်ဆင်မှုသည် ထုတ်လုပ်မှုပြဿနာဖြစ်စေကြောင်း အတည်ပြုပါ။ |
အထွက်ကျခြင်း၊ မတည်ငြိမ်သောဖိအား၊ အပူလွန်ကဲခြင်းနှင့် ထုတ်ကုန်ပုံသဏ္ဍာန် ညံ့ဖျင်းခြင်းသည် စစ်ဆေးခြင်းကို အကြောင်းပြနိုင်သော်လည်း ဝက်အူပွန်းကြောင်း သက်သေမပြနိုင်ပါ။ လက်ရှိစာကြောင်းကို တည်ငြိမ်သောရည်ညွှန်းချက်စာရွက်ဖြင့် နှိုင်းယှဉ်ပါ။ အစိတ်အပိုင်းတစ်ခုအား အပြစ်မတင်မီ အစာကျွေးခြင်း၊ အပူပေးကိရိယာများ၊ အာရုံခံကိရိယာများ၊ လေဝင်လေထွက်၊ ကန့်သတ်ချက်နှင့် မောင်းနှင်မှုအခြေအနေတို့ကို စစ်ဆေးပါ။
စည်ပိုင်း စုတ်ပြဲသွားပါက၊ ဝက်အူအသစ်များသာ တပ်ဆင်ခြင်းသည် ပထမနေ့မှစပြီး ရည်ရွယ်ထားသည့် အခြေအနေအပြင်ဘက်တွင် အလုပ်လုပ်သော ရှင်းလင်းမှုကို ချန်ထားနိုင်သည်။ အစိတ်အပိုင်းအသစ်များသည် ကျွန်ုပ်တို့မတိုင်းတာရသေးသော ကင်းရှင်းမှုကို ပြန်လည်ရရှိစေနိုင်သည်ဟု ဝယ်သူအားပြောပြသည်ထက် ဝက်အူများသီးသန့်မှာယူမှုကို ကျွန်ုပ်တို့ဆုံးရှုံးလိုပါသည်။
အလွိုင်းတံဆိပ်ဖြင့်မဟုတ်ဘဲ နယ်ပယ်အလိုက် ကိုးကားချက်များကို နှိုင်းယှဉ်ပါ။
ပေးသွင်းသူတိုင်းကို တူညီသော စုံစမ်းစစ်ဆေးရေးစာရွက်ပေါ်တွင် တင်ပါ။ ကိုးကားချက်တစ်ခုတွင် စည်၊ ဝက်အူတွဲ၊ ကုသမှု၊ စစ်ဆေးရေးအစီရင်ခံစာများနှင့် ပို့ဆောင်မှုကာကွယ်မှု ပါ၀င်ပါက အခြားစာရင်းတွင် "bimetal twin screw" သာပါဝင်ပါက၊ ဈေးနှုန်းများသည် နှိုင်းယှဉ်၍မရပါ။
| ကိုးကားလိုင်း | လက်ခံနိုင်သော အဓိပ္ပါယ် | ကိုးကားချက်ကို ပြန်ပေးရန် အကြောင်းပြချက် |
|---|---|---|
| အစိတ်အပိုင်းနယ်ပယ် | ဘယ်ဝက်အူ၊ ညာဘက်ဝက်အူ၊ စည်၊ ဆက်စပ်ပစ္စည်းများနှင့် အမည်ရှိပစ္စည်းများကို ဖယ်ထုတ်ထားသည်။ | ထောက်ပံ့ကြေးငွေတောင်းခံလွှာမပါဘဲ "တစ်စုံ" |
| ဂျီသြမေတြီ | ပြန်လည်ပြင်ဆင်ရေးဆွဲခြင်းနှင့် အရေးကြီးသောအတိုင်းအတာများကို ဖော်ပြထားပါသည်။ | အချင်းနှင့် L/D သာ |
| ပစ္စည်း | အခြေခံစတီးလ်နှင့် ကုသရေး သို့မဟုတ် အလွိုင်းဇုန်များကို ဖော်ထုတ်ခဲ့သည်။ | အဆင့် သို့မဟုတ် တည်နေရာမပါဘဲ "ပရီမီယံသတ္တုစပ်" |
| စစ်ဆေးရေး | အတိုင်းအတာများ၊ နည်းစနစ်များ၊ မှတ်တမ်းများနှင့် လက်ခံမှတ်များ သဘောတူညီခဲ့ကြသည်။ | တိုင်းတာနိုင်သော စံနှုန်းများမပါဘဲ "မြင့်မားသောတိကျမှု" |
| စွမ်းဆောင်ရည်စမ်း | ကြော်ခြင်း၊ အစာကျွေးခြင်း၊ သေဆုံးခြင်း၊ အထွက်ပြတင်းပေါက်၊ စက်ကန့်သတ်ချက်များနှင့် ထုတ်ကုန်စစ်ဆေးမှုများကို သတ်မှတ်ပေးပါသည်။ | စမ်းသပ်မှုအခြေအနေမရှိဘဲ ကတိကဝတ်ပြုခြင်း။ |
| ကူးသန်းရောင်းဝယ်ရေးနယ်ပယ် | စျေးနှုန်းအခြေခံ၊ ထုပ်ပိုးမှု၊ ပေးပို့မှုအခြေခံ၊ စာရွက်စာတမ်းများနှင့် ဝန်ဆောင်မှုအပိုင်းများကို ဖော်ပြထားပါသည်။ | မဖြေရှင်းရသေးသော နည်းပညာဆိုင်ရာ ချန်လှပ်ထားသော ယူနစ်စျေးနှုန်းများ |
လိုအပ်ချက်တစ်ခုအား တိတ်တဆိတ်အစားထိုးမည့်အစား သင့်ပုံဆွဲမှသွေဖည်မှုတိုင်းကို အမှတ်အသားပြုရန် ပေးသွင်းသူကို တောင်းဆိုပါ။ အဆိုပြုထားသော တိုးတက်မှုသည် အဖိုးတန်သော်လည်း အကြောင်းပြချက်တစ်ခုဖြင့် ပြန်လည်ပြင်ဆင်မှုအဖြစ် ပေါ်လာသင့်သည်။ ၎င်းသည် လအကြာတွင် စက်သို့ အစိတ်အပိုင်းရောက်ရှိသည့်အခါ ဝယ်ယူမှု၊ ပြုပြင်ထိန်းသိမ်းမှုနှင့် ထုတ်လုပ်သူကို ကာကွယ်ပေးသည်။


ထုတ်လုပ်ခြင်းမပြုမီ စစ်ဆေးခြင်းနှင့် ခန့်အပ်ခြင်းဆိုင်ရာ သဘောတူညီရမည်။
အတည်ပြုထားသောပုံသည် ဝယ်ယူမှု၏ဗဟိုဖြစ်သည်။ ပစ္စည်းလိုအပ်ချက်၊ မျက်နှာပြင်-ကုသရေးဇုန်များ၊ အတိုင်းအတာ အစီရင်ခံစာ၊ မာကျောမှု သို့မဟုတ် အလွှာအတည်ပြုခြင်းနည်းလမ်း၊ တွဲသတ်မှတ်ခြင်းနှင့် ထုပ်ပိုးမှုလိုအပ်ချက်များကို ပူးတွဲပါ။ သင်္ဘောဖြင့် လိုက်ပါမည့် စာရွက်စာတမ်းများကို သတ်မှတ်ပါ။
တပ်ဆင်မှုအတွက်၊ extruder ထုတ်လုပ်သူ၏ ချိန်ညှိမှု၊ ရှင်းလင်းမှု၊ အပူပေးခြင်းနှင့် စတင်သည့် လုပ်ထုံးလုပ်နည်းများကို လိုက်နာပါ။ စက်လုပ်ထုံးလုပ်နည်းအရ လိုအပ်သလို မလှည့်နိုင်သော ဝက်အူအတွဲကို အတင်းမတွန်းပါနှင့်။ Drive torque ကို အသုံးမပြုမီ အံဝင်ခွင်ကျ၊ အချိန်နှင့် တပ်ဆင်မှုကို စစ်ဆေးပါ။
ထုတ်လုပ်မှုလက်ခံစမ်းသပ်မှုတွင် အမည်ဖော်မြူလာနှင့် ဖိဒ်အခြေအနေတစ်ခု လိုအပ်သည်။ အမှန်တကယ်ထွက်ရှိမှု၊ ဝက်အူအမြန်နှုန်း၊ မော်တာဝန် သို့မဟုတ် torque ညွှန်ပြမှု၊ ဦးခေါင်းဖိအား၊ အပူချိန်အပြုအမူ၊ လေဝင်ပေါက်အခြေအနေနှင့် ထုတ်ကုန်ပြီးစီးမှုစစ်ဆေးမှုများကို မှတ်တမ်းတင်ပါ။ ထုတ်ကုန်သည် ပိုက် သို့မဟုတ် ပရိုဖိုင်ဖြစ်ပါက၊ အထွက်အား ရောင်းချနိုင်မှု ရှိ၊ မရှိ ဆုံးဖြတ်သည့် အတိုင်းအတာနှင့် အသွင်အပြင် သတ်မှတ်ချက်များ ထည့်သွင်းပါ။

ကျွန်ုပ်တို့ထံမှ အင်ဂျင်နီယာလုပ်နိုင်သော မြင့်မားသော PVC RFQ ကို ပေးပို့ပါ။
စက်မော်ဒယ်၊ ပုံဆွဲခြင်း၊ လည်ပတ်ခြင်းနှင့် အဆင့်ဆင့်ပြုလုပ်ခြင်းအသေးစိတ်များ၊ phr တွင် ဖြည့်စွက်စာအဆင့်၊ ပြန်လည်အသုံးပြုထားသော အကြောင်းအရာ၊ လက်ရှိလည်ပတ်မှုမှတ်တမ်း၊ ထုတ်ကုန်ပစ်မှတ်နှင့် ဝတ်ဆင်မှုအတိုင်းအတာများ ထည့်သွင်းပါ။ မှန်ကန်သော အစားထိုးမှု လိုအပ်သည် သို့မဟုတ် မှတ်တမ်းတင်ထားသော ဂျီသြမေတြီ ပြန်လည်သုံးသပ်မှု လိုအပ်သည်ဆိုသည်ကို ကျွန်ုပ်တို့အား ပြောပြပါ။
RFQ အထုပ်ကို အီးမေးလ်ပို့ပါ။WhatsApp တွင် ဆွေးနွေးပါ။စုံစမ်းရေးစာမျက်နှာကိုဖွင့်ပါ။
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ထုတ်ကုန်များအပြိုင်အမွှာဝက်အူများ | PVC အပြိုင်အမွှာဝက်အူစည် | PVC ပိုက်အပြိုင်ဝက်အူစည်
အီးမေးလ်-info@nhyscrew.com
ဖုန်း-+86-13505809643| မိုဘိုင်း-+86-13587082002
Block C၊ အမှတ် 2 အနောက်အပိုင်း၊ Xingzhou Avenue၊ Dinghai ခရိုင်၊ Zhoushan မြို့၊ Zhejiang ပြည်နယ်၊ China။
ဝန်ဆောင်မှုအချက်အလက် | ထုတ်လုပ်ရေးပစ္စည်းများ | ကုမ္ပဏီအကြောင်း
မေးလေ့ရှိသောမေးခွန်းများ
မြင့်မားသော PVC အပြိုင်အမွှာဝက်အူစည်ကို ကိုးကားရန် အဘယ်အချက်အလက် လိုအပ်သနည်း။
စက်ထုတ်လုပ်သူနှင့် မော်ဒယ်၊ ရှိပြီးသား ပုံများ၊ ဝက်အူလှည့်ခြင်း၊ အလယ်အကွာအဝေး၊ ချိတ်ဆက်မှုအသေးစိတ်၊ PVC ဖော်မြူလာ အပြည့်အစုံ၊ phr တွင် အဖြည့်ထည့်ခြင်း၊ ပြန်လည်အသုံးပြုထားသော အကြောင်းအရာ၊ ထုတ်ကုန်နှင့် သေဆုံးမှု အချက်အလက်၊ အထွက်ပစ်မှတ်၊ လည်ပတ်မှုမှတ်တမ်းများနှင့် အစိတ်အပိုင်းဟောင်းများကို တိုင်းတာမှုများကို ပေးပို့ပါ။ သင်ဖြေရှင်းရန်ကြိုးစားနေသော ရှုံးနိမ့်မှု သို့မဟုတ် တိုးတက်မှုကို ဖော်ပြပါ။
ဘယ်အဖြည့်ခံအဆင့်ကို မြင့်မားတဲ့ PVC အဖြစ်ရေတွက်ပါသလဲ။
universal purchasing အဆင့် မရှိပါ။ ပါဝင်ပစ္စည်းတစ်ခုစီကို အစေးတစ်ရာလျှင် အစိတ်အပိုင်းတစ်ခုစီဖြင့် ဖော်ပြပြီး ရောစပ်ဖွဲ့စည်းမှုကို ဖြည့်ဆည်းပေးသည်။ ကယ်လ်စီယမ်ကာဗွန်နိတ်မြင့်မားသော မြင့်မားသောဖော်ပြချက်ကဲ့သို့ phr ကို အစားမထိုးပါနှင့်၊ အဘယ်ကြောင့်ဆိုသော် ထိုတံဆိပ်ပါသော ချက်ပြုတ်နည်းနှစ်ခုသည် မတူညီသော အစာကျွေးခြင်း၊ ပေါင်းစပ်ခြင်းနှင့် ဝတ်ဆင်ခြင်းတာဝန်များကို ဖန်တီးနိုင်သောကြောင့် ဖြစ်သည်။
Bimetallic ဝက်အူသည် PVC ဖြည့်ထားသော နိုက်ထရစ်ဝက်အူထက် အမြဲပိုကောင်းပါသလား။
နံပါတ်။ ကုသမှုရွေးချယ်မှုသည် အဖြည့်ခံဝိသေသလက္ခဏာများ၊ တင်ခြင်း၊ ညစ်ညမ်းစေသောပစ္စည်းများ၊ ဝတ်ဆင်တည်နေရာ၊ ဂျီသြမေတြီနှင့် လိုအပ်သော ပြုပြင်ထိန်းသိမ်းမှုအစီအစဉ်အပေါ် မူတည်ပါသည်။ Nitriding၊ chrome plating နှင့် bimetallic အလွှာများသည် မာကျောမှုစကေးနှင့် အလွှာအနက်တွင် ကွဲပြားသည်၊ ထို့ကြောင့် မာကျောမှုနံပါတ်တစ်ခုထက် ပြီးပြည့်စုံသောသတ်မှတ်ချက်ကို နှိုင်းယှဉ်ပါ။
Nanhaiya ၏မော်ဒယ်စားပွဲတစ်ခုတည်းမှဝက်အူအရွယ်အစားကိုရွေးချယ်နိုင်ပါသလား။
မော်ဒယ်ဇယားကို ကနဦးအပိုင်းအခြားအဖြစ် အသုံးပြုပါ။ နောက်ဆုံးအရွယ်အစား အရွယ်အစားသည် အမှန်တကယ် ဖော်မြူလာ၊ နို့တိုက်ကျွေးသည့်နည်းလမ်း၊ ထုတ်ကုန်၊ သေဆုံးမှု ခံနိုင်ရည်ရှိမှု၊ မောင်းနှင်မှု ကန့်သတ်ချက်များနှင့် လက်ခံမှု ရလဒ်အတွက် ထည့်သွင်းတွက်ချက်ရမည်ဖြစ်သည်။ အမည်ခံအချင်း သို့မဟုတ် ကတ်တလောက်စွမ်းရည်သည် ပြီးပြည့်စုံသော လုပ်ငန်းစဉ်တာဝန်ကို သတ်မှတ်မထားပါ။
တစ်ခုတည်းသောထုတ်လုပ်ရေးရည်ညွှန်းအဖြစ် ဟောင်းနွမ်းနေသောဝက်အူများကို ပေးပို့နိုင်ပါသလား။
အဲဒါကို ကျွန်တော်တို့ မထောက်ခံပါဘူး။ ဝတ်ဆင်ထားသောနမူနာတစ်ခုသည် မူရင်းဂျီသြမေတြီနှင့် ဝန်ဆောင်မှုတွင် စုဆောင်းမိသော ပျက်စီးမှုများကို မှတ်တမ်းတင်သည်။ ရနိုင်သည့်အခါတွင် အတည်ပြုထားသော ပုံများကို ဖြည့်သွင်းပါ၊ ထို့နောက် သန့်ရှင်းသော တိုင်းတာမှုများ၊ ဓာတ်ပုံများနှင့် လည်ပတ်မှုမှတ်တမ်းကို ပံ့ပိုးပေးခြင်းဖြင့် အစားထိုးသည် ဒီဇိုင်းအဖြစ် ဝတ်ဆင်မှုကို ထပ်မပွားစေပါ။
ဝက်အူများကိုသာ အစားထိုးပြီး စည်ဟောင်းကို သိမ်းဆည်းနိုင်ပါသလား။
သတ်မှတ်ထားသော axial အနေအထားတွင် screw နှစ်ခုလုံးနှင့် barrel bores နှစ်ခုလုံးကိုတိုင်းတာပြီးနောက်မှသာ။ ဟောင်းနွမ်းနေသောစည်အတွင်းတွင် လည်ပတ်နေသောဝက်အူအသစ်များသည် အလွန်အကျွံရှင်းလင်းခြင်းနှင့် မတည်မငြိမ်ထွက်ရှိမှုကို ထိန်းသိမ်းထားနိုင်သည်။ ဆုံးဖြတ်ချက်သည် ကိုက်ညီသော ၀တ်စားဆင်ယင်မှုအစီရင်ခံစာနှင့် စက်ထုတ်လုပ်သူ၏ တပ်ဆင်မှုလိုအပ်ချက်များကို လိုက်နာသင့်သည်။
Nanhaiya သည် ပူးတွဲလှည့်ခြင်းနှင့် တန်ပြန်လှည့်ခြင်း မျဉ်းပြိုင်အမွှာဝက်အူစည်များကို ထောက်ပံ့ပေးပါသလား။
ဟုတ်ကဲ့။ Nanhaiya သည် ပူးတွဲလှည့်ခြင်းနှင့် တန်ပြန်လှည့်ခြင်း အပြိုင်အမွှာဝက်အူစည် ထုတ်ကုန်များကို စာရင်းပြုစုထားသည်။ အစားထိုးစုံစမ်းမေးမြန်းမှုတစ်ခုသည် ထည့်သွင်းထားသည့်ဖွဲ့စည်းပုံပုံစံ၊ လည်ပတ်မှုရှုထောင့်၊ ဟန်ချက်ညီမှု၊ အဆင့်ဆင့်လုပ်ဆောင်ခြင်းနှင့် ဒရိုက်ချိတ်ဆက်မှုတို့ကို ပေးသွင်းသူကို ပစ္စည်းအမည်မှ ခေါ်ယူခိုင်းခြင်းထက် ၎င်းတို့ကို ခွဲခြားသတ်မှတ်ရပါမည်။
တပ်ဆင်ပြီးနောက် output ကိုမည်သို့လက်ခံသင့်သနည်း။
ဟင်းချက်နည်း၊ နို့တိုက်နည်း၊ သေဆုံးမှု၊ အထွက်ပြတင်းပေါက်၊ ထုတ်ကုန်အရည်အသွေး စစ်ဆေးမှုများနှင့် မထုတ်လုပ်မီ စက်ကန့်သတ်ချက်များကို သဘောတူပါ။ လုပ်ငန်းဆောင်ရွက်နေစဉ်အတွင်း အမှန်တကယ် ဖြတ်သန်းမှု၊ ဝန်၊ ဖိအား၊ အပူချိန် အပြုအမူနှင့် ထုတ်ကုန်အရည်အသွေးတို့ကို ထိုသဘောတူထားသည့် အခြေအနေအောက်တွင် မှတ်တမ်းတင်ပါ။ ကတ်တလောက်ဒေတာသည် သတ်မှတ်ထားသော လက်ခံမှုစမ်းသပ်မှုကို အစားထိုးခြင်းမပြုသင့်ပါ။
လည်ပတ်မှုအခြေခံမူများအတွက် ကျွန်ုပ်တို့နှင့်အတူ ဆက်လက်လုပ်ဆောင်ပါ။အပြိုင်အမွှာဝက်အူ extruder လမ်းညွှန်. ပိုမိုကျယ်ပြန့်သော extruder အမျိုးအစားများကို နှိုင်းယှဉ်ရန်အတွက်၊ ကိုကြည့်ပါ။twin screw extruder ရွေးချယ်ရေးလမ်းညွှန်.