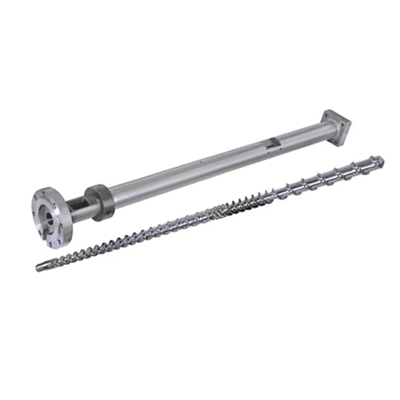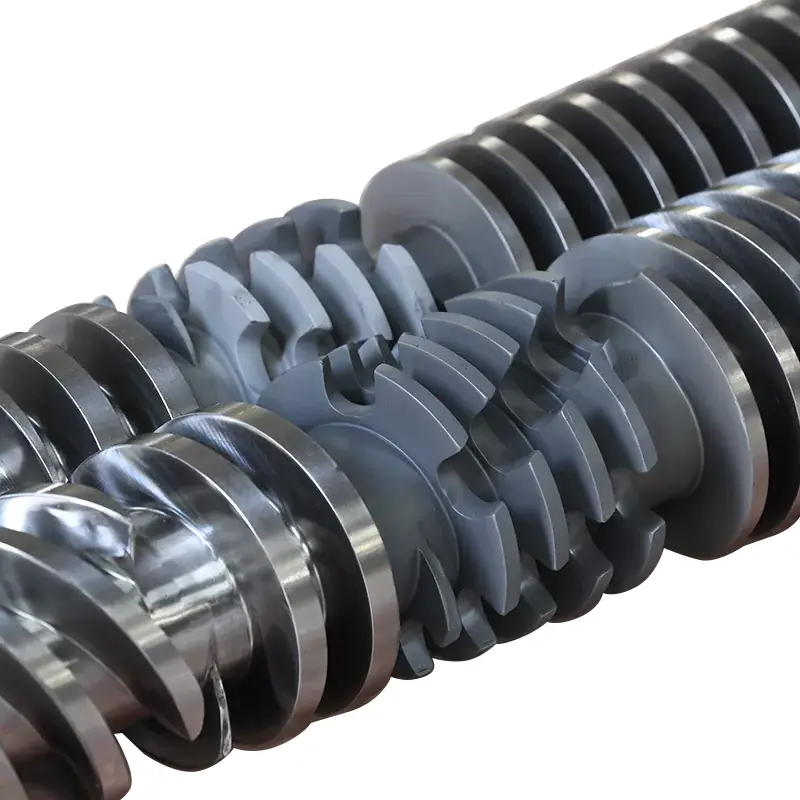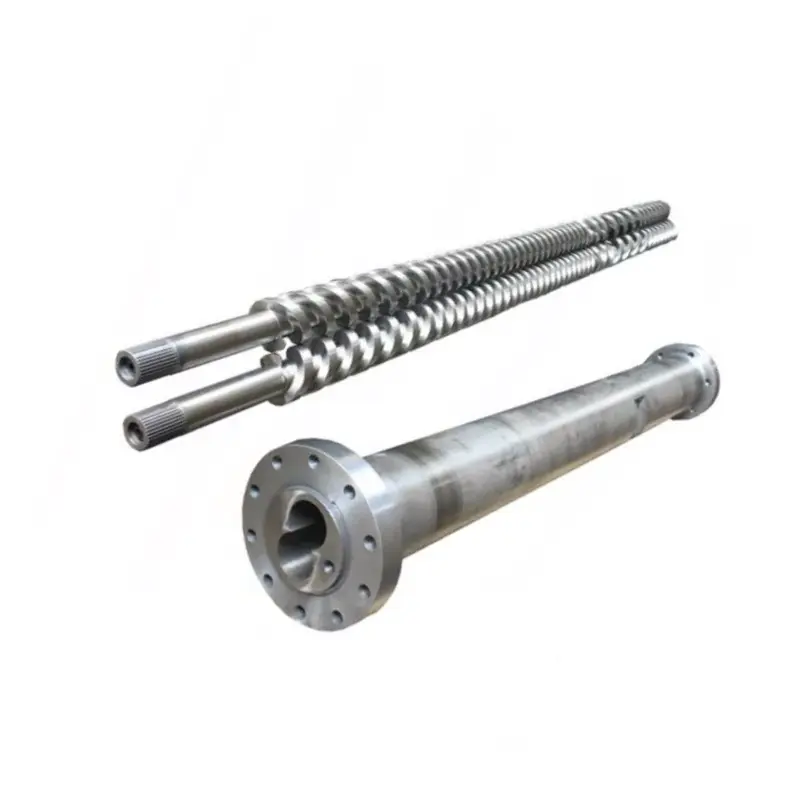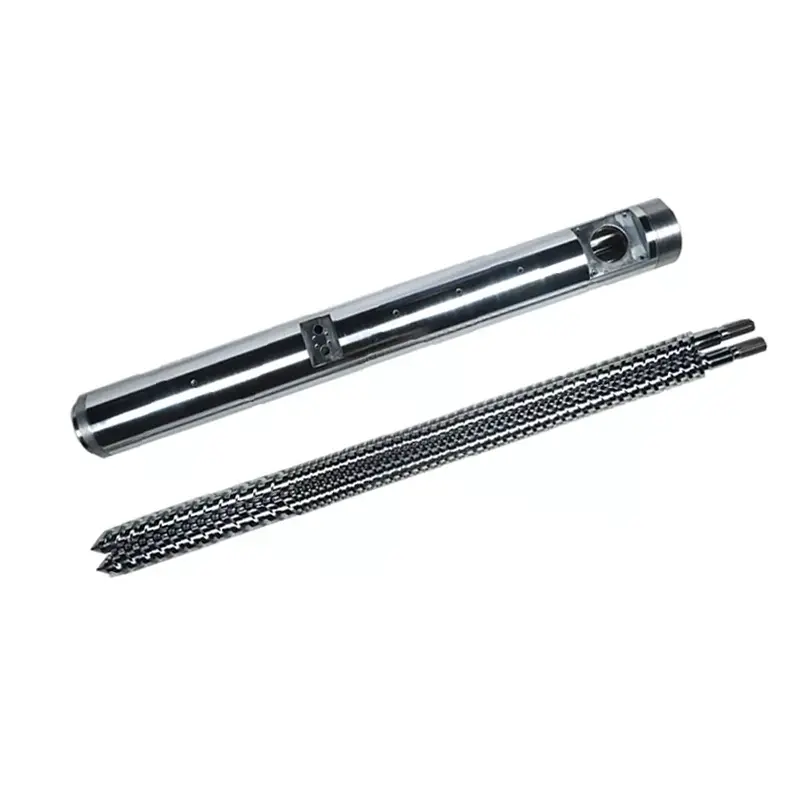
နှေးကွေးသော ပြန်လည်ရယူရေး အချိန်တိုင်းကိရိယာသည် အစာကျွေးခြင်းပြဿနာ၊ ပြောင်းလဲထားသော လုပ်ငန်းစဉ် သို့မဟုတ် ဟောင်းနွမ်းနေသော ဟာ့ဒ်ဝဲကို ညွှန်ပြနိုင်သည်။ အသုံးဝင်သောရောဂါရှာဖွေခြင်းသည် သင့်အား မည်သည့်အရာဖြစ်သည်ကို ပြောပြသည်၊ ၎င်းသည် သင့်အား စက်လည်ပတ်ချိန်ကို အမှန်တကယ် ကုန်ကျစေခြင်းရှိမရှိကို ပြောပြသည်။
ဆေးထိုးခြင်း ဝက်အူပြန်လည်ရယူခြင်းသည် အလွန်ကြာပါက၊ ၎င်းသည် စက်ဝန်းနှောင့်နှေးကြောင်း ဦးစွာအတည်ပြုပါ။ ထို့နောက် တည်ငြိမ်သောရည်ညွှန်းမှုလည်ပတ်မှုနှင့်ပတ်သက်၍ ဖိဒ်အဆက်ပြတ်မှု၊ အမှန်တကယ်ဝက်အူအမြန်နှုန်း၊ နောက်ပြန်ဖိအားနှင့် အပူချိန်တို့ကို စစ်ဆေးပါ။ ထိုစစ်ဆေးမှုများသည် ဆုံးရှုံးမှုကို မရှင်းပြသောအခါတွင် ဂျီသြမေတြီကို စစ်ဆေးပြီး ဝတ်ဆင်ပါ။ ကန့်သတ်လုပ်ဆောင်ချက်ကို ဖော်ထုတ်ပြီးမှသာ အစိတ်အပိုင်းများကို အစားထိုးပါ။

ပထမဦးစွာ၊ ပြန်လည်နာလန်ထူခြင်းသည် သံသရာ၏ အရေးကြီးသောလမ်းကြောင်းပေါ်တွင် ရှိ၊မရှိ သတ်မှတ်ပါ။
ဝက်အူပြန်လည်ရယူခြင်းသည် ပလပ်စတစ်ပြုလုပ်ခြင်းနှင့် တိုင်းတာခြင်းအဆင့်ဖြစ်သည်- ဝက်အူသည် လှည့်ပြီး၊ နောက်ရိုက်ချက်အား ပြင်ဆင်ပြီး ၎င်း၏ရှေ့တွင် အရည်ပျော်ကျကာ ပြန်နုတ်သည်။ ဝက်အူသည် ထိုထိုးချက်အား ပေးပို့ရန်အတွက် ရှေ့သို့ရွေ့သွားသောအခါ ဆေးထိုးခြင်းနှင့် ကွဲပြားသည်။ အထူးသဖြင့် နှောင့်နှေးခြင်း သို့မဟုတ် ချုံ့ခြင်းပါဝင်ခြင်းရှိမရှိ သင့်ထိန်းချုပ်ကိရိယာ၏ အချိန်တိုင်းကိရိယာ၏ အဓိပ္ပါယ်ကို စစ်ဆေးပါ။
ပြန်လည်ရယူခြင်းသည် မကြာခဏ အအေးပေးသည့် အစီအစဉ်၏ အစိတ်အပိုင်းကို ထပ်နေပါသည်။ စုစုပေါင်းစက်ဝန်းအချိန်အပေါ် ၎င်း၏အကျိုးသက်ရောက်မှုသည် ပြန်လည်ရယူသည့်အခါ ပြန်လည်စတင်သည့်အချိန်နှင့် မည်သည့်စက်လုပ်ဆောင်မှုပြီးဆုံးရန် စောင့်ဆိုင်းရမည်နည်း။ ပြန်လည်ရယူခြင်းမှ ဖယ်ရှားလိုက်သည့် စက္ကန့်တိုင်းသည် စက်ဝိုင်းမှ တစ်စက္ကန့်ကို ဖယ်ရှားသည်ဟု ယူဆရမည့်အစား sequence trace ကိုဖတ်ပါ။
| ပြန်လည်ထူထောင်ရေးကာလ | ပြတင်းပေါက်ကနေ စောင့်နေလိုက်ပါ။ | အပြောင်းအလဲက ဘာကို ဆိုလိုတာလဲ။ |
|---|---|---|
| 12 စက္ကန့် | 2 စက္ကန့် | ပြန်လည်ရယူခြင်းသည် နောက်လုပ်ဆောင်ချက်ကို နှောင့်နှေးစေသည်။ |
| ၉ စက္ကန့် | ၀ စက္ကန့် | 3 စက္ကန့်ပြန်လည်နာလန်ထူတိုးတက်မှုသည်စောင့်ဆိုင်းခြင်း 2 စက္ကန့်ကိုဖယ်ရှားသည်။ |
| 7 စက္ကန့် | ၀ စက္ကန့် | ပြန်လည်ရယူခြင်းမှ နောက်ထပ် 2 စက္ကန့်အကြာတွင် ဤဥပမာတွင် နောက်ထပ် လည်ပတ်မှုကို လျှော့ချမည်မဟုတ်ပါ။ |
ကျွန်ုပ်တို့၏ ပထမမေးခွန်းမှာ စက်သည် အရည်ပျော်ခြင်းကို စောင့်ဆိုင်းနေသလား သို့မဟုတ် သင်လျှော့ချလိုသော နံပါတ်တစ်ခုကို ရိုးရိုးရှင်းရှင်း တင်ပြခြင်း ဖြစ်သည်။ ပြန်လည်ရယူခြင်းသည် ရရှိနိုင်သောဝင်းဒိုးအတွင်း အဆင်ပြေပြေဖြစ်နေပြီဆိုလျှင်၊ ကျွန်ုပ်တို့သည် ပိုမိုမြင့်မားသောအထွက်ဝက်အူကို အကြံပြုခြင်းမပြုမီ ညီညွတ်မှုနှင့် အရည်ပျော်သည့်အရည်အသွေးကို အာရုံစိုက်ပါမည်။
စည်းဝေးပွဲ၏ ပိုမိုကျယ်ပြန့်သော ရှင်းလင်းချက်အတွက် ကျွန်ုပ်တို့ကို ကြည့်ပါ။ဆေးထိုးပုံသွင်းဝက်အူစည်လမ်းညွှန်. ဤတွင်၊ ရည်ရွယ်ချက်မှာ ပိုမိုကျဉ်းမြောင်းသည်- ဘာကြောင့် ပြန်လည်ထူထောင်ရေးက ပြောင်းလဲသွားသည်ကို ဖော်ထုတ်ရန်နှင့် သက်သေအထောက်အထားများက ပံ့ပိုးပေးသည့် လုပ်ဆောင်ချက်ကို ဖော်ထုတ်ပါ။
ရုတ်ချည်းပြောင်းလဲခြင်းနှင့် တဖြည်းဖြည်းကျဆင်းခြင်းသည် ကွဲပြားခြားနားသောအစပြုသည့်အချက်များ လိုအပ်သည်။
စက်ကိုမချိန်ညှိမီ ရည်ညွှန်းချက်ကို သိမ်းဆည်းပါ။ တူညီသောအစေးအဆင့်၊ ပြန်ကြိတ်အချိုး၊ ရိုက်ချက်သတ်မှတ်မှု၊ မှိုနှင့် အပူချိန်အခြေအနေတို့ကို နှိုင်းယှဉ်ပါ။ တစ်ဦးချင်းစီ လည်ပတ်မှုများအပြင် ပျမ်းမျှအား မှတ်တမ်းတင်ပါ။ ပျမ်းမျှအားဖြင့် လက်ခံနိုင်ဖွယ်ရှိပုံပေါ်သည့်တိုင် ရံဖန်ရံခါ အလွန်နှေးကွေးသော ပြန်လည်ရယူခြင်းသည် ထုတ်လုပ်မှုကို အနှောင့်အယှက်ဖြစ်စေနိုင်သည်။
| သတိပြုမိသောပုံစံ | ဦးစွာစစ်ဆေးပါ။ | မှတ်တမ်းတင်ထိုက်သော အထောက်အထား |
|---|---|---|
| ပစ္စည်း သို့မဟုတ် ဟင်းချက်နည်းပြောင်းပြီးနောက် ရုတ်တရက် တိုးလာသည်။ | ဖြည့်စွက်စာပုံစံ၊ ပြန်ကြိတ်၊ အခြောက်ခံသည့်အခြေအနေနှင့် လွှဲပြောင်းထားသော ဆက်တင်များ | ပစ္စည်းအမြောက်အမြား၊ ရောစပ်အချိုးအစား၊ အမှုန်အမွှားအခြေအနေနှင့် လုပ်ငန်းစဉ်မှတ်တမ်းများ မတိုင်မီ/အပြီး |
| ၎င်းတို့ကြားတွင် ပုံမှန်စက်ဝန်းများဖြင့် နှေးကွေးသော စက်ဝန်းများ | အနှောင့်အယှက်ပေးခြင်း၊ ပေါင်းကူးခြင်းနှင့် အမှန်တကယ် မြန်နှုန်းကွဲပြားခြင်း | ပြန်လည်ရယူခြင်းခြေရာခံခြင်း၊ loader လုပ်ဆောင်ချက်နှင့် တူညီသောသံသရာအတွက် အမှန်တကယ် RPM |
| တည်ငြိမ်သော တာဝန်အောက်တွင် ပြန်လည်ထူထောင်ရေးမှာ တဖြည်းဖြည်း ပိုဆိုးလာသည်။ | လည်ပတ်မှုအခြေအနေများကိုစစ်ဆေးပါ၊ ထို့နောက်ဝတ်ဆင်မှုကိုစစ်ဆေးပါ။ | သမိုင်းဝင် ပြန်လည်ရယူရေးဒေတာနှင့် ဝက်အူ/စည် အတိုင်းအတာများကို တိုင်းတာသည်။ |
| အမိန့်အောက်တွင် မြင့်မားသော load နှင့် အမှန်တကယ် RPM | စက်မောင်းခြင်း၊ torque ကန့်သတ်ချက်နှင့် အပူအခြေအနေ | အမှန်တကယ်နှင့် RPM အမိန့်ပေးထားသော၊ လမ်းကြောင်းသစ်နှင့် စက်နှိုးစက်များတင်ပါ။ |
| အစိတ်အပိုင်းတစ်ခုကို အစားထိုးပြီးတာနဲ့ ပြဿနာက ချက်ချင်းစတယ်။ | အစိတ်အပိုင်း အထောက်အထား၊ အတိုင်းအတာ၊ ဂျီသြမေတြီနှင့် တပ်ဆင်မှု | ပုံဆွဲပြန်လည်ပြင်ဆင်မှု၊ တပ်ဆင်ထားသော အစိတ်အပိုင်းများနှင့် ခန့်အပ်ခြင်းဆက်တင်များကို အတည်ပြုခဲ့သည်။ |
ဤပုံစံများသည် စုံစမ်းစစ်ဆေးရေးအမိန့်ကို ဆုံးဖြတ်သည်။ ဘယ်သူကမှ သူ့ဘာသာသူ သက်သေမပြဘူး။ ဆူညံသံ၊ အမှတ်ပေးသံ သို့မဟုတ် ပုံမှန်မဟုတ်သော ဝန်များပါရှိသော ရုတ်ခြည်း ချို့ယွင်းချက်သည် အချိန်အချိန်သည် အစပိုင်းတွင် လုပ်ငန်းစဉ်ပြဿနာတစ်ခုနှင့် ဆင်တူနေသော်လည်း အချိန်ကိုက်သည် စက်-ဝန်ဆောင်မှုကို အာရုံစိုက်ရန် လိုအပ်ပါသည်။
အလုံးများသည် ဝက်အူသို့ အဆက်မပြတ်ရောက်ရှိကြောင်း အတည်ပြုပါ။
ဝက်အူကို အစာကျွေးနေတယ်ဆိုတာကို မသတ်မှတ်ထားပါဘူး။ loader၊ shutoff slide၊ material path နှင့် feed-throat cooling ကို စစ်ဆေးပါ။ ဖိသိပ်မှုအပိုင်းကို မပြောင်းမီ သို့မဟုတ် ဝက်အူအသစ်ကို မှာယူခြင်းမပြုမီ နှေးကွေးသော စက်ဝန်းများနှင့် တိုက်ဆိုင်သည့် အနှောင့်အယှက်တစ်ခုကို ရှာဖွေပါ။
Asahi Kasei ရဲ့အစာ-လည်ချောင်းပေါင်းကူးခြင်းအတွက် Asaclean လမ်းညွှန်ချက်အနောက်စည်ဇုံအနီးရှိ အပူသည် အစေ့များကို အချိန်မတိုင်မီ ပျော့ပြောင်းစေပုံကို ရှင်းပြသည်။ အလုံးများသည် အစေးအပေါ်တွင်ကျန်ရှိနေသော်လည်း ဝက်အူကို ဝက်အူကို ပိတ်ဆို့စေပြီး ပိတ်ဆို့နိုင်သည်။
ဖိဒ်တွင် ဘာတွေပြောင်းလဲသွားသည်ကို စစ်ဆေးပါ။ ကွဲပြားခြားနားသော ကောက်ညှင်းအချိုးအစား၊ ဒဏ်ငွေများ သို့မဟုတ် မမှန်သော အမှုန်များသည် အာရုံစူးစိုက်မှု ခံထိုက်သည်။ Celanese သည် အထူးသဖြင့် ၎င်း၏အမှုန်အမွှားများ၏ အရည်အသွေးကို အစားအစာကျွေးခြင်းနှင့် ပြန်လည်ရယူခြင်းဆိုင်ရာ ပြဿနာများနှင့် ချိတ်ဆက်ပေးသည်။Vectra® LCP လုပ်ဆောင်ခြင်းလမ်းညွှန်. ၎င်း၏ အကြံပြုချက်များသည် ပစ္စည်းဆိုင်ရာ သီးသန့်ဖြစ်သော်လည်း၊ ၎င်းတို့သည် အစေးအမည်သာမဟုတ်ဘဲ အမှုန်အမွှားအခြေအနေများကို မှတ်တမ်းတင်ရန် ခိုင်မာသောအကြောင်းပြချက်တစ်ခုပေးပါသည်။
ပြန်လည်ရှာဖွေရေး ပြောင်းလဲမှုပြီးနောက် ပြန်လည်ရယူခြင်းသည် ဆိုးရွားပါက၊ ဟာ့ဒ်ဝဲမပြောင်းမီ အတည်ပြုထားသော ရည်ညွှန်းစာနှင့် နှိုင်းယှဉ်ပါမည်။ ပြန်လည်ရယူခြင်းအမူအကျင့်ဟောင်း ပြန်တက်လာပါက၊ ဖိဒ်စုံစမ်းစစ်ဆေးမှုသည် ဦးစားပေးဖြစ်သည်။ ထိုရလဒ်သည် စက်ရုံအား "မြန်သောဝက်အူ" တောင်းခံခြင်းထက် များစွာသာလွန်ကောင်းမွန်သော ဦးတည်ချက်ကိုပေးသည်။
အခြောက်ခံခြင်းသည် အစေးပေးသွင်းသူ၏ လိုအပ်ချက်များနှင့် ပြည့်မီရန် လိုအပ်ပါသည်။ အစိုဓာတ်သည် အချိန်ကိုက်ပြဿနာတိုင်းအတွက် ရှင်းလင်းချက်ဖြစ်သည်ဟု မယူဆပါနှင့်၊ သို့မဟုတ် လက်ခံနိုင်သော ပြန်လည်ရယူခြင်းသည် အစေးလုံလောက်စွာခြောက်သွေ့ကြောင်း သက်သေပြနေသည်။ စွမ်းဆောင်ရည်နှင့် နောက်ဆုံးအပိုင်း အရည်အသွေးတို့ကို သီးခြားစစ်ဆေးရန် လိုအပ်ပါသည်။
အမှန်တကယ်အမြန်နှုန်း၊ နောက်ပြန်ဖိအားနှင့် အရည်ပျော်အပူချိန်တို့ကို အတူတူစစ်ဆေးပါ။
သတ်မှတ်မှတ်ကိုသာမက အမှန်တကယ် RPM ကိုဖတ်ပါ။
အမိန့်ကို မပြောင်းလဲသော်လည်း ဝက်အူသည် ပို၍နှေးကွေးနေပါက၊ စက်၏လည်ပတ်မှုကန့်သတ်ချက်နှင့် drive အပြုအမူကို စစ်ဆေးပါ။ ဂျီသြမေတြီ အကြံပြုချက်သည် တောင်းဆိုထားသော နှင့် ပေးပို့သည့် အမြန်နှုန်းကြားတွင် မရှင်းပြနိုင်သော ကွာဟချက်ကို ဖြေရှင်းမပေးနိုင်ပါ။ အထူးသဖြင့် နှေးကွေးမှုစတင်သည့်နေရာမှ ပြန်လည်ထူထောင်ရေးလေဖြတ်ခြင်းမှတစ်ဆင့် အမှန်တကယ်အမြန်နှုန်းကို မှတ်တမ်းတင်ပါ။
RPM သည် များစွာအဓိပ္ပာယ်ရှိစေရန် ဝက်အူအချင်းလည်း လိုအပ်သည်။ ကျွန်တော်တို့ရဲ့ဆေးထိုးခြင်း ဝက်အူတွေ ပါဝင်ပါတယ်။အချင်း 30 မှ 170 မီလီမီတာ ပါဝင်သည်။ မတူညီသော အချင်းများကြားတွင် လှည့်ပတ်-အမြန်နှုန်း ဆက်တင်ကို လွှဲပြောင်းခြင်းသည် ဝက်အူမျက်နှာပြင်ရှိ အရံအမြန်နှုန်းကို ပြောင်းလဲစေသည်။
အနားသတ်အမြန်နှုန်း၊ m/s = π × အချင်း၊ mm × RPM ÷ 60,000
100 RPM တွင်၊ 40 mm ဝက်အူသည် 0.209 m/s ခန့်ရှိ၊ 60 mm ဝက်အူသည် 0.314 m/s ခန့် ရောက်ရှိသည်။ ၎င်းတို့သည် တွက်ချက်ထားသော ဥပမာများ၊ အကြံပြုထားသော ဆက်တင်များ သို့မဟုတ် အရည်ကျိုမှုနှုန်းကို တိုက်ရိုက်တွက်ချက်ခြင်းမဟုတ်ပါ။
အမှန်တကယ် အစေးအဆင့်၏ လုပ်ဆောင်မှုလမ်းညွှန်ချက်နှင့် အမြန်နှုန်းကို ဆုံးဖြတ်ရန် စက်ကန့်သတ်ချက်များကို အသုံးပြုပါ။ စက်က ၎င်းကို ထုတ်ပေးနိုင်ပြီး ရလဒ် အရည်ပျော်မှုကို လက်ခံနိုင်မှသာလျှင် RPM တိုးခြင်းသည် အသုံးဝင်ပါသည်။
အဘယ်ကြောင့် နောက်ကျောဖိအားကို ၎င်းနေရာတွင် သတ်မှတ်ကြောင်း ရှာဖွေပါ။
ပြန်လည်ရယူစဉ်အတွင်း နောက်ကျောဖိအားသည် ဝက်အူပြန်ဆုတ်ခြင်းကို ခံနိုင်ရည်ရှိပြီး ပစ္စည်းကို ပလပ်စတစ်ပြုလုပ်ပုံအပေါ် သက်ရောက်မှုရှိသည်။ ရောစပ်ခြင်း သို့မဟုတ် တိုင်းတာခြင်းဆိုင်ရာ စိုးရိမ်ပူပန်မှုကို ပြုပြင်ရန် တိုးလာပါက၊ အချိန်တိုင်းကိရိယာကို ပိုမိုကောင်းမွန်စေရန် လျှော့ချခြင်းသည် အရည်အသွေးပြဿနာကို ပြန်လည်ရရှိစေမည်ဖြစ်သည်။ စက်များကိုမနှိုင်းယှဉ်မီ ပြသထားသောဖိအားသည် ဟိုက်ဒရောလစ် သို့မဟုတ် တိကျသောပလပ်စတစ်ဖိအား ဟုတ်မဟုတ် အတည်ပြုပါ။
universal back-pressure အကြံပြုချက်သည် အထူးသဖြင့် အကူအညီမဖြစ်ပါ။ Vectra LCP အတွက်၊Celanese သည် အနည်းဆုံး နောက်ကျောဖိအားကို 5-15 bar အတိအကျသတ်မှတ်သည်။နှင့် အလွန်အကျွံဖိအားဖြင့် အပူလွန်ကဲခြင်းနှင့် ဖိုင်ဘာပျက်စီးခြင်းအကြောင်း သတိပေးသည်။ ၎င်းသည် PP၊ ABS သို့မဟုတ် PC လုပ်ငန်းစဉ်သို့ ကူးယူရန် ဆက်တင်မဟုတ်ဘဲ Vectra အတွက် လမ်းညွှန်ချက်ဖြစ်သည်။
ပိုမိုမြန်ဆန်သော ဆက်တင်ကို လက်မခံမီ အရည်ပျော်မှုကို စစ်ဆေးပါ။
Barrel setpoints များသည် အရည်ပျော်ခြင်း၏ အပူအအေးအခြေအနေကို အပြည့်အစုံဖော်ပြခြင်းမရှိပေ။ အတည်ပြုထားသော အရည်ပျော်-အပူချိန် တိုင်းတာခြင်းဆိုင်ရာ လုပ်ထုံးလုပ်နည်းကို လိုက်နာပါ၊ အပူပေးကိရိယာနှင့် အာရုံခံစနစ်တို့ကို စစ်ဆေးအတည်ပြုပြီး ထိန်းချုပ်ထားသော ပြောင်းလဲမှုတစ်ခုပြီးနောက် အစိတ်အပိုင်းအရည်အသွေးကို နှိုင်းယှဉ်ပါ။ အရောင်ဖျော့ခြင်း၊ အရည်ကျိုမထားသော ပစ္စည်း သို့မဟုတ် လိုက်လျောညီထွေ ညံ့ဖျင်းသော ပြန်လည်ထူထောင်ရေးအချိန်တိုတိုသည် အောင်မြင်သော ချိန်ညှိမှုမဟုတ်ပါ။
တစ်ကြိမ်လျှင် သက်ဆိုင်ရာ ကိန်းရှင်တစ်ခုကို ပြောင်းလဲပြီး လုပ်ငန်းစဉ်ကို တည်ငြိမ်စေရန် ခွင့်ပြုပါ။ ဟိVectra ပြဿနာဖြေရှင်းခြင်းလမ်းညွှန်ဤတူညီသောအဆင့်သတ်မှတ်ချဉ်းကပ်နည်းကိုအသုံးပြုသည်။ သင်အမှန်တကယ်သုံးသည့်ပစ္စည်းအတွက် အတည်ပြုထားသော လည်ပတ်ဝင်းဒိုးအတွင်း အစမ်းကို သိမ်းဆည်းထားပါ။
ယိုစိမ့်နေသော စစ်ဆေးကွင်းမှ ဟောင်းနွမ်းနေသော သယ်ယူပို့ဆောင်ရေးအပိုင်းကို ခွဲထုတ်ပါ။
အစာကျွေးခြင်းနှင့် လည်ပတ်မှုအခြေအနေများသည် နှိုင်းယှဉ်နိုင်သော်လည်း ပြန်လည်ကောင်းမွန်လာသောအခါတွင် ဝက်အူနှင့်စည်၏အခြေအနေသည် စစ်ဆေးခံရထိုက်ပါသည်။ ပုံဆွဲခြင်း သို့မဟုတ် သတ်မှတ်ထားသော စစ်ဆေးရေးကန့်သတ်ချက်များနှင့် ဆန့်ကျင်၍ သတ်မှတ်ထားသော အနေအထားတွင် ပေါက်သော အချင်းနှင့် စည်အပြင်ဘက်ရှိ ပျံသန်းမှုကို တိုင်းတာပါ။ မျက်နှာပြင်ပျက်စီးမှုနှင့် အတိုင်းအတာများကို စစ်ဆေးပါ။
ဝက်အူရှေ့ တပ်ဆင်မှုတွင် မတူညီသော စမ်းသပ်မှုတစ်ခု လိုအပ်သည်။ ပြန်လည်ထူထောင်ရေးကာလအတွင်း၊ ပြန်မလာသောအဆို့ရှင်သည် ရှေ့သို့ရွေ့လျားရန် အရည်ပျော်မှုကို ခွင့်ပြုသည်။ ဆေးထိုးနေစဉ်အတွင်း၊ ၎င်းသည် နောက်ပြန်စီးဆင်းမှုကို တားဆီးသင့်သည်။ ပေါက်ကြားသောအဆို့ရှင်သည် ရိုက်ချက်၏ညီညွတ်မှုကို ထိခိုက်စေနိုင်သော်လည်း ၎င်းသည် ဝက်အူ၏ပလပ်စတစ်ပြုလုပ်ခြင်းအပိုင်း ဟောင်းနွမ်းသွားသည်ကို မသတ်မှတ်ထားပေ။


ကူရှင် သို့မဟုတ် ရိုက်ချက်အလေးချိန်လည်း ကွဲပြားပါက၊ စုံစမ်းစစ်ဆေးမှုတွင် စက်ထုတ်လုပ်သူ၏ ပြန်မလာသော အဆို့ရှင်စစ်ဆေးမှုကို ထည့်သွင်းပါ။ ကျွန်တော်တို့ရဲ့screw tip ရွေးချယ်ရေးလမ်းညွှန်လက်စွပ်၊ ထိုင်ခုံနှင့် မိတ်လိုက်သည့်အတိုင်းအတာများကို ပိုမိုအသေးစိတ်ဖော်ပြထားသည်။
နှေးကွေးသောအချိန်တိုင်းကိရိယာတစ်ခုတည်းတွင် ဝက်အူနှင့်စည်ကို အပြည့်အ၀ အစားထိုးခြင်းအား ကျွန်ုပ်တို့ ခွင့်ပြုမည်မဟုတ်ပါ။ အပြန်အလှန်အားဖြင့် ဝက်အူအသစ်သည် ထွက်ပေါ်လာသော အံဝင်ခွင်ကျကို မစစ်ဆေးဘဲ ဟောင်းနွမ်းနေသောစည်ထဲသို့ မဝင်သင့်ပါ။ အကြံပြုချက်သို့ရောက်ရှိရန် အသုံးပြုသည့် အတိုင်းအတာနှင့် ဝတ်ဆင်မှုကန့်သတ်ချက်များကို ခွဲခြားသတ်မှတ်သည့် အတိုင်းအတာအစီရင်ခံစာကို တောင်းဆိုပါ။
မတူညီသောဝက်အူဒီဇိုင်းသည် မည်သည့်အချိန်တွင် အဓိပ္ပာယ်ရှိသနည်း။
လက်ခံနိုင်သောလည်ပတ်မှုအခြေအနေများအတွင်း လက်ရှိဂျီသြမေတြီသည် ရည်ရွယ်ထားသည့်တာဝန်ကို မပြည့်မီသောအခါတွင် ဒီဇိုင်းပြန်လည်သုံးသပ်ခြင်းသည် အသုံးဝင်ပါသည်။ ၎င်းသည် အစေးပြောင်းလဲမှု၊ ပိုကြီးသော ရိုက်ချက် လိုအပ်ချက်များ သို့မဟုတ် ပိုတိုသော ပြန်လည်ရယူရေးဝင်းဒိုးကို လိုက်နာနိုင်သည်။ ယိုယွင်းပျက်စီးသွားသော ယခင်အောင်မြင်ခဲ့သော လုပ်ငန်းစဉ်ကို ပြန်လည်ထူထောင်ခြင်းမှ သီးခြားထားရှိပါ။
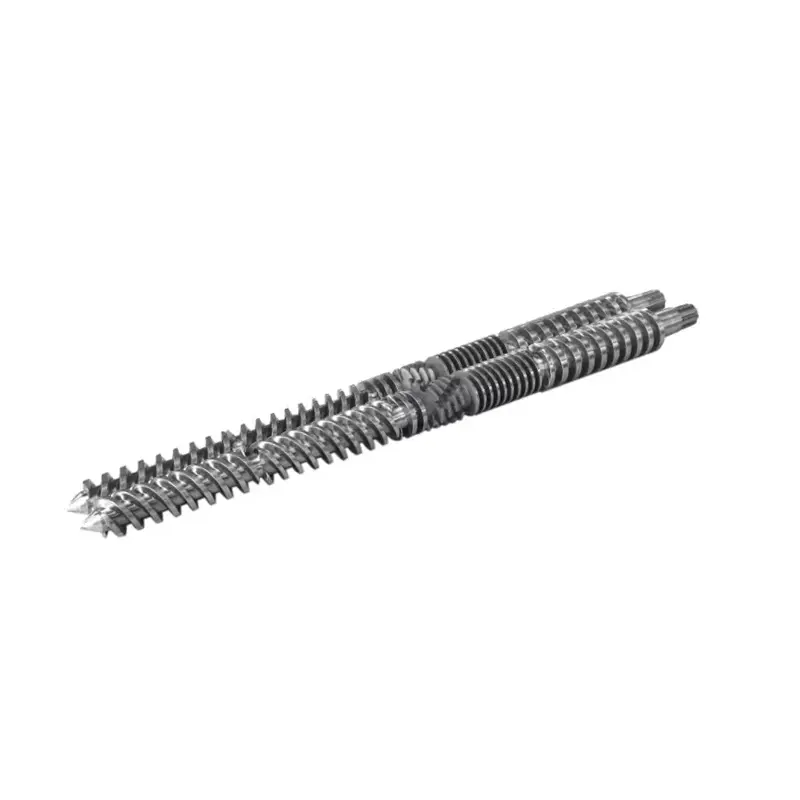
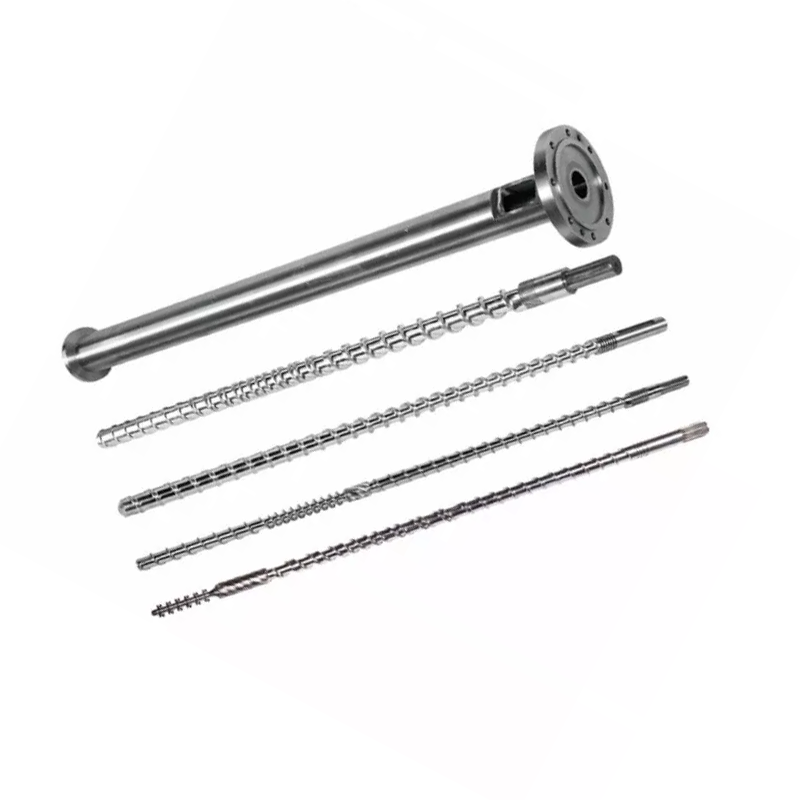
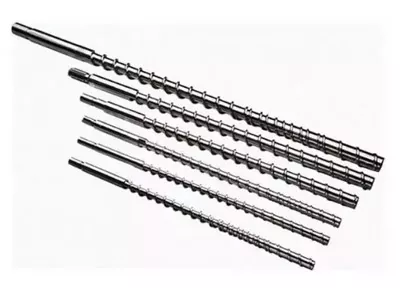
ကျွန်ုပ်တို့၏ ဆေးထိုးဝက်အူ ထုတ်ကုန်မိသားစုနှစ်ခုသည် သက်ဆိုင်ရာ ဒီဇိုင်းရွေးချယ်မှုအား သရုပ်ဖော်သည်-
| Nanhaiya ဒီဇိုင်း | နှိမ်ချမှုအပိုင်း | သုံးသပ်ချက်တွင် ၎င်းကို ကျွန်ုပ်တို့ မည်သို့အသုံးပြုမည်နည်း။ |
|---|---|---|
| တဖြည်းဖြည်း ဆေးထိုးခြင်း ဝက်အူ | ပုံမှန်အားဖြင့် ဝက်အူအရှည် စုစုပေါင်း၏ 40%-60%၊ ထုတ်ကုန်ဖော်ပြချက်တွင် ခန့်မှန်းခြေ 50% | ထိန်းချုပ်ထားသော ပလပ်စတစ်ပြုလုပ်ခြင်း လိုအပ်သော တာဝန်များအတွက် ပိုရှည်၊ ချန်နယ်အတိမ်အနက်ကို တဖြည်းဖြည်း လျှော့ချခြင်း။ အတိအကျအစေး၊ ပစ်ချက်နှင့်အပူအပြုအမူကိုအကဲဖြတ်ပါ။ |
| Mutant ဆေးထိုးအပ်ဝက်အူ(ရုတ်တရက် ချုံ့ထားတာ) | စုစုပေါင်းဝက်အူအရှည်၏ 5%-15% ခန့် | ချန်နယ်အနက်ကို ပိုမိုပြတ်သားစွာ လျှော့ချခြင်းဖြင့် ပိုတိုသော အသွင်ကူးပြောင်းမှု။ စွမ်းရည်ကန့်သတ်ချက်ကို ဖြေရှင်းရန် ၎င်းကိုမရွေးချယ်မီ အရည်ပျော်မှုတာဝန်နှင့် အပူတူညီမှုကို အကဲဖြတ်ပါ။ |
ကျွန်ုပ်တို့၏ တစ်စတစ်စ ဒီဇိုင်းသည် PS၊ PC နှင့် ABS အပါအဝင် အပလီကေးရှင်းများကို အကျုံးဝင်သည်။ ရုတ်ခြည်း ဖိသိပ်မှု မိသားစုတွင် PE နှင့် PP ကဲ့သို့သော အပလီကေးရှင်းများ ပါဝင်သည်။ ဤထုတ်ကုန်လမ်းကြောင်းများသည် ဆွေးနွေးမှုကို စတင်ရန် ကူညီပေးသည်။ ၎င်းတို့သည် သစ်စေးအဆင့်နှင့် စက်ပြန်လည်သုံးသပ်ခြင်း အထူးသဖြင့် အဖြည့်ခံများ၊ ပြန်ကြိတ်ခြင်း သို့မဟုတ် လိုအပ်ချက်ရှိသော အရည်အသွေးသတ်မှတ်ချက်များဖြင့် အစားထိုးခြင်းမပြုပါ။

ပိတ်ဆို့ထားသော အစာစားလည်ချောင်း မဟုတ်ဘဲ မျက်နှာပြင် ကုသမှု လိပ်စာများ ဝတ်ဆင်ခြင်း။
ထုတ်ကုန်မိသားစုနှစ်ခုစလုံးသည် 38CrMoAlA သံမဏိကိုအသုံးပြုသည်။ ၎င်းတို့၏ ထုတ်ကုန်အသေးစိတ် သတ်မှတ်ချက်များတွင် ဝတ်ဆင်မှုကို စစ်ဆေးဖော်ထုတ်သည့်အခါ အစားထိုးဆွေးနွေးမှုတွင် ပါဝင်သည့် အောက်ပါကုသမှုရွေးချယ်စရာများ ပါဝင်သည်-
| ပစ္စည်းဥစ္စာ | ထုတ်ကုန်အသေးစိတ်တန်ဖိုး | စုံစမ်းမေးမြန်းခြင်းအတွက် ဘာကိုဆိုလိုသနည်း။ |
|---|---|---|
| Nitriding မာကျောမှု | HV900-1100 | ကုသထားသော မျက်နှာပြင်များနှင့် စစ်ဆေးရေးလိုအပ်ချက်ကို သတ်မှတ်ပါ။ |
| Nitriding အတိမ်အနက် | 0.5-0.8 မီလီမီတာ | ရွေးချယ်ထားသောကုသမှုကိုခွဲခြားသတ်မှတ်ပါ။ နက်နက်ရှိုင်းရှိုင်း တစ်ခုတည်းမှ ဝန်ဆောင်မှု သက်တမ်းကို မခန့်မှန်းပါနှင့်။ |
| နီကယ်-တန်စတင် သတ္တုစပ် မာကျောမှု | HRC55-62 | သတ္တုစပ်ကို အမှန်တကယ် အစေး၊ အဖြည့်ခံနှင့် ဝတ်ဆင်မှုပုံစံဖြင့် ပြန်လည်သုံးသပ်ပါ။ |
| အလွိုင်းအလွှာအနက် | 0.8-2.0 မီလီမီတာ | သဘောတူထားသော အစိတ်အပိုင်းသတ်မှတ်ချက်တွင် အားဖြည့်ဧရိယာများကို သတ်မှတ်ပါ။ |
ကျွန်တော်တို့ရဲ့တဖြည်းဖြည်းဝက်အူထုတ်ကုန်အသေးစိတ်နီကယ်-ထွန်စတင် သတ္တုစပ်ဖြင့် ထိခိုက်လွယ်သော ဧရိယာများကို အားဖြည့်ပေးကြောင်း ဖော်ပြပါ။ စက်ရုံရှုထောင့်မှ အဆိုပြုထားသော အကာအကွယ်သည် တိုင်းတာထားသော ဝတ်ဆင်မှုနှင့် ကိုက်ညီမှုရှိစေလိုပါသည်။ ပိုစျေးကြီးသော မျက်နှာပြင်သည် အစေးနှင့် ကိုက်ညီသော ဝက်အူ၏ ဂျီသြမေတြီကို မလုံလောက်သော အစာကျွေးခြင်း သို့မဟုတ် ပြုပြင်၍မရပါ။


ရောဂါရှာဖွေခြင်းကို သီးခြားလုပ်ဆောင်ချက်အဖြစ် ပြောင်းလဲပါ။
ထောက်ခံချက် အထောက်အထား ခွင့်ပြုသလောက် ကျဉ်းအောင်ထားပါ။ ဖိဒ် ပြတ်တောက်မှုတစ်ခုသည် ဖိဒ်စနစ် အမှားပြင်ဆင်မှုကို တောင်းဆိုသည်။ စက်၏ အရှိန်အဟုန်ဖြင့် အမိန့်ပေးခြင်းသည် စက်ပြန်လည်သုံးသပ်ခြင်းအတွက် ခေါ်ဆိုမှုများကို မထိန်းသိမ်းနိုင်ပါ။ အတည်ပြုထားသော အဆို့ရှင်ယိုစိမ့်မှုသည် အဆို့ရှင်နှင့် ကြားခံအကဲဖြတ်မှုကို တောင်းဆိုသည်။ တိုင်းတာထားသောဝက်အူ သို့မဟုတ် စည်ပိုင်းဝတ်ဆင်မှုသည် အစိတ်အပိုင်းအစားထိုးမှု သို့မဟုတ် အရည်အချင်းပြည့်မီသော ပြန်လည်ပြင်ဆင်မှုအကဲဖြတ်ခြင်းကို ပံ့ပိုးပေးသည်။
စည်းဝေးပွဲသည် လက်ခံနိုင်သောအခြေအနေတွင်ရှိသော်လည်း ထုတ်လုပ်မှုတာဝန်အသစ်သည် ၎င်း၏လက်တွေ့ကျသော ပလပ်စတစ်ပြုလုပ်နိုင်စွမ်းထက် ကျော်လွန်နေပါက ဒီဇိုင်းအကျဉ်းကို ပေးပို့ပါ။ Nanhaiya သည် စိတ်ကြိုက်ဝက်အူဒီဇိုင်း၊ စက်ပြုလုပ်ခြင်းနှင့် အလွိုင်းဖြန်းဂဟေဆော်ခြင်းကို ပံ့ပိုးပေးသည်။ ကျွန်တော်တို့ရဲ့ထုတ်လုပ်မှုပစ္စည်းများ6 မီတာအထိ ရှည်လျားသော workpieces များအတွက် CNC lathes နှင့် ရှုပ်ထွေးသော ပျံသန်းမှုများနှင့် flange တည်ဆောက်ပုံများအတွက် ဝင်ရိုးငါးခုပါ၀င်သည်။

ပြဿနာကို ရှင်းပြသော မှတ်တမ်းကို ပေးပို့ပါ။
- စက်ထုတ်လုပ်သူနှင့် မော်ဒယ်၊ ဝက်အူအချင်း၊ တပ်ဆင်ပုံဆွဲခြင်းနှင့် တပ်ဆင်ထားသော ဝက်အူထိပ်အသေးစိတ်။
- အစေးအဆင့်၊ အဖြည့်ခံတင်မှု၊ ပြန်ကြိတ်အချိုးနှင့် အမှုန်အခြေအနေ။
- ပြန်လည်ရယူသည့်အချိန်၊ အမှန်တကယ်နှင့် အမိန့်ပေးထားသော RPM၊ ၎င်း၏ဖိအားအခြေခံဖြင့် နောက်ပြန်ဖိအား၊ နှင့် load သို့မဟုတ် အချက်ပေးမှတ်တမ်းများ။
- ရိုက်ချက်ဆက်တင်၊ ကူရှင်၊ အစိတ်အပိုင်းနှင့် အပြေးသမားအလေးချိန်၊ အပူချိန်မှတ်တမ်းများနှင့် ရရှိနိုင်သော ပြန်လည်ရယူရေးဝင်းဒိုး။
- စမ်းသပ်ပြီးသား အပြောင်းအလဲများ၊ အစိတ်အပိုင်း အရည်အသွေးအပေါ် ၎င်းတို့၏ အကျိုးသက်ရောက်မှုနှင့် မည်သည့်အတိုင်းအတာ ဝတ်ဆင်မှု အစီရင်ခံစာ။
တာဝန်ပေးခြင်းအတွက်၊ အစေး၊ ရိုက်ချက်၊ လည်ပတ်မှုပြတင်းပေါက်နှင့် လက်ခံနိုင်သော အစိတ်အပိုင်း အရည်အသွေးကို သဘောတူပါ။ ထို့နောက် ပြန်လည်ရယူခြင်း ထပ်တလဲလဲနိုင်မှုနှင့် အမှန်တကယ် စုစုပေါင်းလည်ပတ်ချိန်ကို နှိုင်းယှဉ်ပါ။ ထုတ်လုပ်မှုမှိုသည် စောင့်ဆိုင်းဆဲ သို့မဟုတ် အစိတ်အပိုင်းများကို စစ်ဆေးခြင်း ပျက်ကွက်ပါက ပိုမိုလျင်မြန်သော သီးခြားပလပ်စတစ်ပြုလုပ်ခြင်း စမ်းသပ်မှုသည် မလုံလောက်ပါ။

အတည်ပြုထားသော ပြန်လည်ရယူရေးကန့်သတ်ချက်အတွက် ဝက်အူ သို့မဟုတ် စည် အဆိုပြုချက် လိုအပ်ပါသလား။
ပြောင်းလဲထားသည်များနှင့် သင့်လိုင်းအောင်မြင်ရန် လိုအပ်သည်များအပါအဝင် ပုံဆွဲခြင်းနှင့် လည်ပတ်မှုမှတ်တမ်းကို Nanhaiya ပေးပို့ပါ။ သင်သည် မူလတာဝန်ကို ပြန်လည်ရယူနေသလား သို့မဟုတ် မတူညီသောပစ္စည်း သို့မဟုတ် စက်ဝန်းလိုအပ်ချက်အတွက် ပြင်ဆင်ခြင်းရှိမရှိ ကျွန်ုပ်တို့အား ပြောပြပါ။
သင်၏ပုံဆွဲခြင်းနှင့် လုပ်ငန်းစဉ်ဒေတာကို ပေးပို့ပါ။ဆေးထိုးပုံသွင်းဝက်အူများကိုကြည့်ပါ။WhatsApp တွင် ဆွေးနွေးပါ။
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
အီးမေးလ်-info@nhyscrew.com
ဖုန်း-+86-13505809643| မိုဘိုင်း-+86-13587082002
Block C၊ အမှတ် 2 အနောက်အပိုင်း၊ Xingzhou Avenue၊ Dinghai ခရိုင်၊ Zhoushan မြို့၊ Zhejiang ပြည်နယ်၊ China။
Nanhaiya ကိုဆက်သွယ်ပါ။
မေးလေ့ရှိသောမေးခွန်းများ
ပုံမှန်ဆေးထိုးခြင်းဝက်အူပြန်လည်ရယူချိန်ကဘာလဲ။
universal number မရှိပါ။ ပြန်လည်ရယူချိန်သည် အစေး၊ ရိုက်ချက်လိုအပ်ချက်၊ ဝက်အူဂျီသြမေတြီ၊ စက်စွမ်းရည်နှင့် လည်ပတ်မှုဆက်တင်များပေါ်တွင် မူတည်သည်။ ၎င်းကို အမှန်တကယ် စက်အစီအစဥ်တွင် ရနိုင်သော အချိန်နှင့် တူညီသော ပစ္စည်းနှင့် ရိုက်ချက်တို့ကို အသုံးပြု၍ တည်ငြိမ်သော ရည်ညွှန်းမှုဖြင့် လည်ပတ်ပါ။
ပိုမြန်သောဝက်အူပြန်လည်ရယူခြင်းသည် စက်လည်ပတ်ချိန်ကို အမြဲတိုစေပါသလား။
နံပါတ်။ မပြီးဆုံးသေးသော ပြန်လည်ရယူခြင်းသည် နောက်ခွင့်ပြုထားသော စက်လုပ်ဆောင်ချက်ကို နှောင့်နှေးနေမှသာ လည်ပတ်မှုကို တိုစေပါသည်။ ပြန်လည်ရယူခြင်းသည် ရနိုင်သော ထပ်နေသည့်ဝင်းဒိုးအတွင်း ပြီးသွားပါက၊ ၎င်းကို ပိုမိုမြန်ဆန်စေခြင်းဖြင့် စုစုပေါင်း စက်ဝန်းအချိန်ကို မပြောင်းလဲဘဲ ထားခဲ့နိုင်ပါသည်။
ဝက်အူသည် အဘယ်ကြောင့် လှည့်ရသော်လည်း အလွန်နှေးကွေးစွာ ပြန်ဆုတ်ရသနည်း။
resin ဝက်အူသို့ရောက်ရှိခြင်းရှိမရှိ၊ နောက်ပြန်ဖိအားပြောင်းလဲခြင်းရှိမရှိနှင့် အမှန်တကယ်ဝက်အူအမြန်နှုန်းသည် အမိန့်ပေးချက်နှင့် ကိုက်ညီမှုရှိမရှိ စစ်ဆေးပါ။ ကျွေးမွေးခြင်းပေါင်းကူးခြင်း၊ တသမတ်တည်းပြန်လှန်ခြင်း၊ လုပ်ငန်းစဉ်အခြေအနေများနှင့် စုတ်ပြဲနေသောအစိတ်အပိုင်းများကို စုံစမ်းစစ်ဆေးရန် အကိုင်းအခက်များ ဖြစ်နိုင်သည်။ လှည့်ခြင်းတစ်ခုတည်းက ဝက်အူသည် လုံလောက်သောပစ္စည်းကို သယ်ဆောင်ကြောင်း သက်သေမပြပါ။
နှေးကွေးသော ပြန်လည်ရယူခြင်းကို ဖြေရှင်းရန် RPM ကို တိုးမြှင့်သင့်ပါသလား။
နို့တိုက်ကျွေးမှု၊ အမှန်တကယ်အမြန်နှုန်း၊ နောက်ပြန်ဖိအားနှင့် အစေး၏လုပ်ဆောင်မှုကန့်သတ်ချက်များကို စစ်ဆေးပြီးနောက်မှသာ။ အရည်ပျော်သည့်အရည်အသွေး၊ အမှန်တကယ် အရည်ပျော်သည့်အပူချိန်နှင့် ထပ်တလဲလဲဖြစ်နိုင်မှုအပြင် ပြန်လည်ရယူချိန်ဖြင့် မည်သည့်ပြောင်းလဲမှုကိုမဆို စစ်ဆေးပါ။ မဖြေရှင်းရသေးသော အစာကျွေးခြင်း သို့မဟုတ် ဝတ်ဆင်ခြင်းပြဿနာကို ဖုံးကွယ်ရန် ပိုမိုအရှိန်အဟုန်ကို မသုံးပါနှင့်။
ပေါက်ကြားနေသည့် စစ်ဆေးကွင်းတစ်ခုက ဝက်အူတစ်ခုလုံး ပွန်းနေကြောင်း သက်သေပြပါသလား။
နံပါတ်၊ စစ်ဆေးသည့်ကွင်း တံဆိပ်ခတ်ခြင်းနှင့် ဝက်အူစည် သယ်ဆောင်ခြင်းတို့သည် မတူညီသော လုပ်ဆောင်ချက်များဖြစ်သည်။ စက်ထုတ်လုပ်သူ၏ အဆို့ရှင်စမ်းသပ်မှုဖြင့် ကူရှင် သို့မဟုတ် ရိုက်ချက်အလေးချိန်ကွဲလွဲမှုကို စုံစမ်းစစ်ဆေးပြီး ဝက်အူနှင့် စည်ပိုင်းဝတ်ဆင်မှုကို တည်ဆောက်ရန်အတွက် အတိုင်းအတာစစ်ဆေးခြင်းကို အသုံးပြုပါ။
Nanhaiya သည် အစားထိုးရန် ဘာကို အကဲဖြတ်ရန် လိုအပ်သနည်း။
စက်မော်ဒယ်၊ ဝက်အူအချင်းနှင့် ပုံဆွဲခြင်း၊ အစေးအဆင့်နှင့် အဖြည့်ခံ၊ အသေးစိတ်အချက်အလက်များကို ပြန်လည်ကြိတ်ခွဲခြင်း၊ အမှန်တကယ် ပြန်လည်ရယူခြင်းမှတ်တမ်းများ၊ ဝက်အူအမြန်နှုန်းနှင့် နောက်ပြန်ဖိအားဆက်တင်များ၊ အပူချိန်မှတ်တမ်းများနှင့် မည်သည့်ဝတ်ဆင်မှုအတိုင်းအတာများကိုမဆို ပေးပို့ပါ။ လိုအပ်သော စက်ဝန်းနှင့် တစ်စိတ်တစ်ပိုင်း အရည်အသွေး စံနှုန်းများ ပါဝင်သဖြင့် အစားထိုးမှုတွင် သတ်မှတ်ထားသော အလုပ်တစ်ခု ရှိသည်။
နှင့်အတူဆက်လက်ဆေးထိုးထည့်ခြင်းဝက်အူစည်ရွေးချယ်ရေးလမ်းညွှန်သို့မဟုတ် စစ်ဆေးပါ။screw tip နှင့် check-ring အစားထိုးစစ်ဆေးမှုစာရင်းသက်သေက ရှေ့ဆုံး စည်းဝေးပွဲကို ညွှန်ပြရင်။