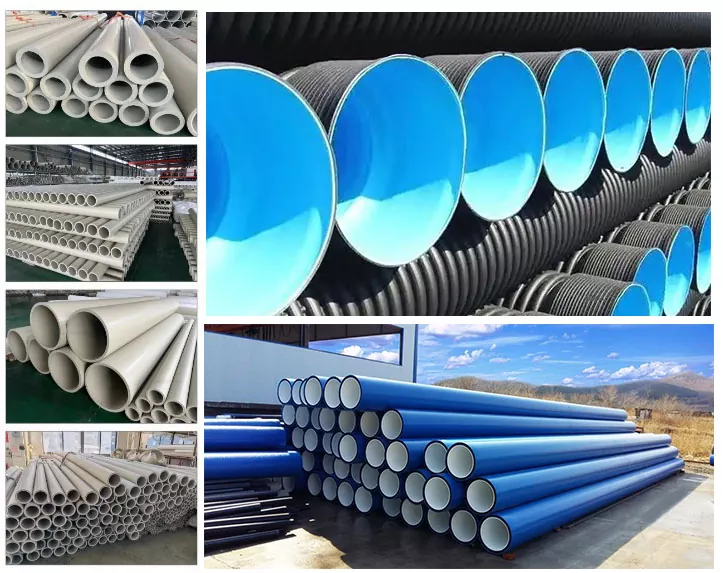
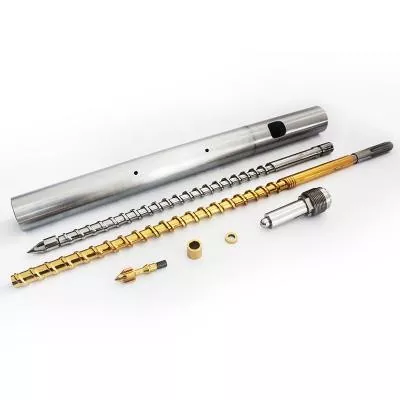
ပိုက်အသေခေါင်းသည် အမည်ခံအချင်းထက် ပိုနေရပါမည်။ ၎င်းသည် ပေါ်လီမာ၊ ဖော်မြူလာ၊ ပိုက်စံ၊ အထွက်၊ extruder ချိတ်ဆက်မှု၊ ချိန်ညှိစနစ်နှင့် သင်၏အော်ပရေတာများ၏ အရွယ်အစားကို ပြောင်းလဲပုံနှင့် ကိုက်ညီရန် လိုအပ်သည်။ ဤလမ်းညွှန်သည် အဆိုပါသွင်းအားစုများကို PVC၊ PE၊ CPVC၊ PP နှင့် PPR ပိုက်ထုတ်လုပ်ခြင်းအတွက် ဝယ်ယူမှုသတ်မှတ်ချက်တစ်ခုအဖြစ်သို့ ပြောင်းလဲပေးပါသည်။


တစ်ခုဝယ်ပိုက် extrusion အသေဦးခေါင်း၊ ပေးသွင်းသူထံ လိုက်ဖက်သော ဒေတာအတွဲငါးခု- ပစ္စည်းနှင့် ဖော်မြူလာ၊ ပိုက်စံ၊ အချင်းနှင့် နံရံအကွာအဝေး၊ အထွက်နှင့်လိုင်းအမြန်နှုန်း; extruder flange နှင့် အရည်ပျော်-ဝင်ပေါက် interface; နှင့် downstream calibrator၊ vacuum၊ cooling နှင့် haul-off အစီအစဉ်။ "PVC ပိုက်၊ 110 မီလီမီတာ" ကိုသာပေးသော တောင်းဆိုချက်သည် အင်ဂျင်နီယာအတွက် အဆင်သင့်မဖြစ်သေးပါ။
အရေးကြီးဆုံးအချက်မှာ စာချုပ်လက်ခံမှုအခြေအနေဖြစ်သည်။ အမှန်တကယ်ထုတ်လုပ်သည့်ပစ္စည်း၊ ပိုက်အရွယ်အစား၊ တည်ငြိမ်သောထွက်ရှိမှု၊ လိုင်းအမြန်နှုန်း၊ အပူနှင့်အာရုံခံစနစ်ထည့်သွင်းမှု၊ ခွင့်ပြုနိုင်သော နံရံပုံစံကွဲလွဲမှု၊ ပြင်ပအချင်း၊ ဘဲဥပုံ၊ မျက်နှာပြင်အခြေအနေနှင့် လိုအပ်သောထုတ်ကုန်စမ်းသပ်မှုများကို အမည်ပေးပါ။ အသေခံခေါင်းသည် ပူသောအရည်ပျော်မှုကို ပုံသဏ္ဍာန်ပြုသော်လည်း ၎င်းသည် နောက်ဆုံးအအေးခံပိုက်ကို သူ့ဘာသာသူ အာမမခံနိုင်ပါ။
ပထမ ဆုံး ဖြတ် ချက် မှာ အ ချင်း အ ချင်း မ သတ် ပါ
ပထမဆုံးဖြတ်ချက်မှာ ထုတ်လုပ်မှုစာအိတ်ဖြစ်သည်။ ဦးခေါင်းတစ်လုံးသည် ပြောင်းလဲနိုင်သော သေသေများနှင့် mandrels များဖြင့် အနီးနားရှိ အရွယ်အစားအုပ်စုတစ်စုကို လုပ်ဆောင်နိုင်သည်။ အလွန်ကျယ်ပြန့်သော အရွယ်အစားအပိုင်းအခြားသည် စီးဆင်းမှု၊ နေထိုင်ချိန်၊ ချိန်ညှိမှု၊ ဦးခေါင်းဖိအားနှင့် ပြောင်းလဲခြင်းလုပ်ငန်းတို့တွင် အပေးအယူများကို ထုတ်ပေးနိုင်သည်။ မှန်ကန်သောအကွာအဝေးသည် ပစ္စည်းနှင့် နှုန်းထားပေါ်တွင်မူတည်သည်၊ မည်သည့်ထည့်သွင်းမှုများသည် ခန္ဓာကိုယ်အတွင်း၌ ရုပ်ပိုင်းဆိုင်ရာ အံဝင်ခွင်ကျဖြစ်စေနိုင်သည်ပေါ်တွင်သာ မူတည်ပါသည်။
ကျွန်ုပ်တို့သည် စုံစမ်းမှုတိုင်းကို နယ်နိမိတ်သုံးမျိုးခွဲထားသည်။ ထုတ်ကုန်နယ်နိမိတ်သည် ပိုက်ပစ္စည်းများ၊ စံသတ်မှတ်ချက်၊ အချင်းနှင့် နံရံများ ပါဝင်သည်။ လုပ်ငန်းစဉ်နယ်နိမိတ်သည် အထွက်၊ အမြန်နှုန်း၊ အပူချိန်နှင့် ဖိအားများ ပါဝင်သည်။ စက်ပိုင်းနယ်နိမိတ်သည် အနားကွပ်၊ အလယ်လိုင်း၊ အပူပေးကိရိယာများ၊ အာရုံခံကိရိယာများ၊ ရုတ်သိမ်းခြင်းနှင့် ရေအောက်ပိုင်း အနေအထားတို့ကို ဖုံးလွှမ်းထားသည်။
| ဝယ်သူထည့်သွင်းမှု | အဘယ့်ကြောင့်ဆိုသော် သေမင်း၏ဦးခေါင်းကို ပြောင်းလဲရခြင်း | အထောက်အထားများ ပေးပို့ရန် |
|---|---|---|
| ပိုလီမာနှင့် ဖော်မြူလာ အပြည့်အစုံ | ပျစ်ခဲမှု၊ အပူဒဏ်ခံနိုင်မှု၊ ချော်မှု၊ ဝတ်ဆင်မှု၊ သံချေးတက်နိုင်ခြေ၊ နေထိုင်ချိန်ကန့်သတ်ချက်နှင့် သန့်ရှင်းရေးနည်းလမ်းကို ပြောင်းလဲသည် | အစေးအဆင့် ဒေတာစာရွက်၊ ဖော်မြူလာ ရာခိုင်နှုန်းများနှင့် နမူနာ |
| ပိုက်စံနှင့်လျှောက်လွှာ | လိုင်းထုတ်လုပ်ပြီး စမ်းသပ်ရမည့် ကုန်ချောကို သတ်မှတ်သည်။ | စံချိန်စံညွှန်းအတိအကျ၊ ထုတ်ဝေမှု၊ စျေးကွက်နှင့် အတွင်းပုံဆွဲခြင်း။ |
| OD၊ နံရံ၊ SDR သို့မဟုတ် အချိန်ဇယားအပိုင်းအခြား | annular flow area၊ tooling family နှင့် လက်တွေ့ကျသောပြောင်းလဲမှုအပိုင်းအပိုင်းအခြားကို သတ်မှတ်ပေးသည် | အနိမ့်ဆုံး၊ ပုံမှန်နှင့် အများဆုံးထုတ်ကုန်များပါရှိသော အရွယ်အစားဇယား |
| အသားတင်အထွက်နှင့် လိုင်းအမြန်နှုန်း | စီးဆင်းမှုအလျင်၊ ဖိအား၊ အပူခံဝန်၊ နေထိုင်ချိန်နှင့် ရေစုန်အအေးပေးသည့် လိုအပ်ချက်တို့ကို ပြောင်းလဲသည်။ | အရေးကြီးသောအရွယ်အစားတစ်ခုစီအတွက် တည်ငြိမ်ရောင်းချနိုင်သော ကီလိုဂရမ်/နာရီ |
| Extruder နှင့် adapter ကြားခံ | Inlet Geometry၊ bolt ပုံစံ၊ မှတ်ပုံတင်၊ တံဆိပ်၊ အလယ်အမြင့်နှင့် ပံ့ပိုးမှုတို့ကို ဆုံးဖြတ်သည်။ | ထိန်းချုပ်ထားသော ပုံဆွဲခြင်းနှင့် လက်ရှိစက်၏ တိုင်းတာထားသော ဓာတ်ပုံများ |
| ချိန်ညှိခြင်းနှင့် အအေးပေးစနစ် | ဆွဲချခြင်း၊ နောက်ဆုံး OD၊ ဘဲဥပုံ၊ နံရံဖြန့်ဝေခြင်းနှင့် စတင်သည့်အပြုအမူအပေါ် သက်ရောက်မှုရှိသည်။ | Calibrator ပုံများ၊ ဖုန်စုပ်ကန်ဒေတာ၊ အအေးခံသည့် အရှည်နှင့် ခရီးအသွားအလာ အနေအထား |
| ပြောင်းလဲခြင်းအစီအစဉ် | မည်သည့်အစိတ်အပိုင်းများကို ဖြုတ်တပ်၍ရနိုင်သနည်း၊ ၎င်းတို့ကို ဗဟိုပြုထားပုံနှင့် အော်ပရေတာများက ၎င်းတို့ကို မည်ကဲ့သို့ လုံခြုံစွာ ကိုင်တွယ်ပုံကို ဆုံးဖြတ်သတ်မှတ်သည်။ | ကြိမ်နှုန်း၊ သန့်ရှင်းရေးနည်းလမ်း၊ ကရိန်းစွမ်းရည်နှင့် ပစ်မှတ်စက်ရပ်ချိန်တို့ကို ပြောင်းလဲပါ။ |
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-ကျွန်ုပ်တို့သည် အမည်ခံပိုက်အချင်းကို လုံလောက်သောသေ-ဦးခေါင်းသတ်မှတ်ချက်အဖြစ် မမှတ်ယူပါ။ ဝယ်သူတစ်ဦးက ကျွန်ုပ်တို့အား အစေးအမည်နှင့် OD ကိုသာ ပေးမည်ဆိုပါက၊ စီးဆင်းမှုလမ်းကြောင်းကို မပြုပြင်မီ နံရံစီးရီး၊ ဖော်မြူလာ၊ အထွက်၊ extruder interface နှင့် အရွယ်အစားနည်းလမ်းတို့ကို တောင်းဆိုပါသည်။ ပျောက်ဆုံးနေသော သွင်းအားစုများအပေါ် အခြေခံ၍ လျင်မြန်သော ကိုးကားချက်သည် များသောအားဖြင့် အဖြေမရသေးသော မေးခွန်းများကို ရာထူးခန့်အပ်ခြင်းသို့ လှုံ့ဆော်ပေးသည်။



အချောပိုက်စံဖြင့် စတင်ပါ။
အသေခေါင်းသည် ထုတ်လုပ်မှုကိရိယာဖြစ်သည်။ ပိုက်လက်မှတ် မဟုတ်ပါ။ ဝယ်သူသည် တိကျသော ထုတ်ကုန်စံနှုန်းနှင့် ထုတ်ဝေမှုကို ခွဲခြားသတ်မှတ်ရမည်ဖြစ်ပြီး ပေးသွင်းသူက ပိုက်စာအိတ်ကို စီးဆင်းမှုလမ်းကြောင်း၊ ကိရိယာအစုံနှင့် ချိန်ညှိမှုနည်းလမ်းအဖြစ် ဘာသာပြန်ဆိုရမည်ဖြစ်သည်။ ၎င်း၏စျေးကွက်နှင့်လျှောက်လွှာအတွက်လိုအပ်သောစမ်းသပ်မှုများအားဖြင့်အချောပိုက်ပေါ်တွင်နောက်ဆုံးလိုက်နာမှုကိုသက်သေပြသည်။
ဘုံရေပိုက်ပရောဂျက်များအတွက် အသုံးဝင်သော တရားဝင်ကိုးကားချက် သုံးခုဖြစ်သည်။PVC-U ပိုက်များအတွက် ISO 1452-2:2009, PE ပိုက်များအတွက် ISO 4427-2:2019နှင့်ISO 15874-2:2013 ရေပူနှင့်ရေအေးတပ်ဆင်ခြင်းများတွင်အသုံးပြုသော PP ပိုက်များအတွက်. စာချုပ်ပြင်ဆင်သောအခါတွင် လက်ရှိထုတ်ဝေမှု၊ ပြင်ဆင်ချက်များနှင့် နိုင်ငံတော်၏မွေးစားခြင်းကို စစ်ဆေးပါ။
| ပိုက်မိသားစု | တရားဝင်စတင်ကိုးကား | Die-head RFQ ၏အချက်အလက်များ လိုအပ်နေသေးသည်။ |
|---|---|---|
| PVC-U ဖိအားပိုက် | ISO 1452-2 သို့မဟုတ် လိုအပ်သော နိုင်ငံတော်နှင့် ညီမျှသည်။ | PVC ခြောက်သွေ့သောဖော်မြူလာ၊ ပိုက်စီးရီး၊ အမည်ခံ OD၊ နံရံစားပွဲ၊ socketing စရိတ်၊ အထွက်၊ လိုင်းအမြန်နှုန်းနှင့် မျက်နှာပြင်လိုအပ်ချက်များ |
| PE ဖိအားပိုက် | ISO 4427-2 သို့မဟုတ် လိုအပ်သော နိုင်ငံတော်နှင့် ညီမျှသည်။ | တိကျသော PE ဒြပ်ပေါင်း၊ SDR အကွာအဝေး၊ OD အကွာအဝေး၊ အစိုင်အခဲ သို့မဟုတ် ပူးတွဲ extruded တည်ဆောက်မှု၊ အစင်း သို့မဟုတ် အလွှာအစီအစဉ်၊ အထွက်နှင့် အအေးပေးစနစ် |
| PP သို့မဟုတ် PPR ရေပူရေအေးပိုက် | ISO 15874-2 သို့မဟုတ် လိုအပ်သော နိုင်ငံတော်နှင့် ညီမျှသည်။ | တိကျသော PP အဆင့်၊ ပိုက်အတိုင်းအတာ အတန်းအစား၊ ဝန်ဆောင်မှုလျှောက်လွှာ၊ အလွှာတည်ဆောက်မှု၊ အချင်းနှင့် နံရံအကွာအဝေး၊ အထွက်နှင့် ချိန်ညှိနည်း |
| လျှပ်စစ်ပြွန် သို့မဟုတ် စက်မှုပြွန် | ဝယ်သူ၏ သက်ဆိုင်ရာနိုင်ငံ၊ စက်မှုလုပ်ငန်း သို့မဟုတ် ဖောက်သည်သတ်မှတ်ချက် | ပစ္စည်းဖော်မြူလာ၊ တောင့်တင်းမှု သို့မဟုတ် လုပ်ဆောင်နိုင်သော ပစ်မှတ်၊ ဂျီသြမေတြီ၊ အရောင်၊ ပုံနှိပ် သို့မဟုတ် အစင်းကြောင်းများ၊ စမ်းသပ်မှုအစီအစဉ်နှင့် ခွင့်ပြုနိုင်သော မျက်နှာပြင်ချို့ယွင်းချက်များ |
RFQ တွင် "နိုင်ငံတကာစံနှုန်းအတိုင်း" မရေးပါနှင့်။စာရွက်စာတမ်း၊ အပိုင်း၊ ထုတ်ဝေမှုနှင့် ဒေသဆိုင်ရာ မွေးစားခြင်းတို့ကို အမည်ပေးပါ။ ထို့နောက် သင်၏အချောထည်ပုံဆွဲခြင်းနှင့် စစ်ဆေးခြင်းအစီအစဉ်ကို ပူးတွဲပါ။ အလားတူ အမည်ခံအရွယ်အစားများသည် မတူညီသော နံရံအကွာအဝေးများ၊ စမ်းသပ်မှုအခြေအနေများနှင့် ခွဲခြားသတ်မှတ်ခြင်း လိုအပ်ချက်များ ရှိနိုင်ပါသည်။
နောက်တစ်ခုက ခွဲခွာဖို့ အရေးကြီးတယ်။ သောက်သုံးနိုင်သောရေခွင့်ပြုချက်သည် ပိုက်အချောထည်ပစ္စည်းများနှင့် ၎င်း၏စိုစွတ်သောပစ္စည်းများနှင့် သက်ဆိုင်ပါသည်။ နန်ဟိုင်ယာမှ အသေခေါင်းကို မှာယူခြင်းသည် သောက်ရေခွင့်ပြုချက်ကို ဝယ်သူ၏ပိုက်သို့ လွှဲပြောင်းပေးခြင်း မဟုတ်ပါ။ အစေးခွင့်ပြုချက်၊ ပေါင်းစပ်ထိန်းချုပ်မှု၊ ထုတ်လုပ်မှုမှတ်တမ်းများနှင့် ပြင်ပကုမ္ပဏီအသိအမှတ်ပြုလက်မှတ်များသည် ပိုက်ထုတ်လုပ်သူ၏ လိုက်နာမှုစနစ်၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ကျန်ရှိနေပါသည်။
PVC သို့မဟုတ် PE သက်သက်မဟုတ်ဘဲ တကယ့်ဖော်မြူလာကို သတ်မှတ်ပါ။
Nanhaiya ရဲ့ပိုက် extrusion အသေဦးခေါင်းဖြည့်စွက်ပစ္စည်းများ၊ PE၊ CPVC နှင့် PP တို့ဖြင့် PVC အတွက် ကမ်းလှမ်းထားသည်။ ထိုအမည်များသည် ရုပ်ဝတ္ထုမိသားစုများကို အဓိပ္ပာယ်ဖွင့်ဆိုသည်။ အရည်ပျော်ခြင်း ၊ အဖြည့်ခံစနစ် ၊ တည်ငြိမ်မှုစနစ် ၊ ပြန်လည်အသုံးပြုထားသော အကြောင်းအရာ ၊ လုပ်ဆောင်ခြင်း ဝင်းဒိုး သို့မဟုတ် ကွဲထွက်မည့် သဘောထားကို ၎င်းတို့က ကျွန်ုပ်တို့အား မပြောပြပါ။
PVC အတွက်၊ အလေးချိန်နှင့် ရောစပ်မှုအခြေအနေအလိုက် အခြောက်လှန်းထားသော စာရွက်အပြည့်အစုံကို ပေးပို့ပါ။ ကယ်လ်စီယမ်ကာဗွန်နိတ်အဆင့်နှင့် အမှုန်အမွှားကုသမှု၊ ချောဆီချိန်ခွင်လျှာ၊ တည်ငြိမ်မှုစနစ်၊ အကျိုးသက်ရောက်မှုကို ပြုပြင်မွမ်းမံမှု၊ လုပ်ဆောင်မှုအကူအညီ၊ ရောင်ခြယ်ပစ္စည်းနှင့် ပြန်လည်လုပ်ဆောင်မှုရာခိုင်နှုန်းအားလုံးသည် နံရံအသွင်အပြင်၊ ဦးခေါင်းဖိအားနှင့် အပ်ငွေ၏အပြုအမူတို့ကို ပြောင်းလဲနိုင်သည်။
PE သို့မဟုတ် PPR အတွက်၊ အတိအကျ ပေါင်းစပ်အဆင့်နှင့် လက်ရှိ ပေးသွင်းသူဒေတာစာရွက်ကို ပေးပို့ပါ။ ထိုအဆင့်၊ သိပ်သည်းဆ၊ ပေါင်းထည့်သော၊ ကာဗွန်-အနက်ရောင် သို့မဟုတ် အရောင်စနစ်အတွက် ထုတ်ပြန်ထားသည့်အတိုင်း အရည်ပျော်ခြင်း သို့မဟုတ် ပျစ်စိုင်အချက်အလက်များကို ထည့်သွင်းပါ၊ ကန့်သတ်ချက်နှင့် ခွဲခြားသတ်မှတ်ထားသော အစင်းကြောင်းများ သို့မဟုတ် လုပ်ငန်းသုံးအလွှာများကို ပူးတွဲ extruded လုပ်ထားခြင်းရှိမရှိ ထည့်သွင်းပါ။
PVC နှင့် CPVC
အပူမှတ်တမ်းနှင့် နေထိုင်ချိန်ကို အနီးကပ် အာရုံစိုက်သင့်သည်။ စီးဆင်းမှုလမ်းကြောင်းသည် မလိုအပ်ဘဲ ဖိထားခြင်းကို ရှောင်ရှားသင့်ပြီး အပူပေးအစီအစဉ်သည် ထိန်းချုပ်ထားသော စတင်ခြင်းနှင့် သန့်ရှင်းရေးကို ပံ့ပိုးပေးရပါမည်။ ထုတ်လုပ်ခြင်းမပြုမီ ဖော်မြူလာပြောင်းလဲမှုများကို ထုတ်ဖော်သင့်သည်။
PE
အဆင့်၊ အရည်ပျော် ခွန်အား၊ အထွက် နှင့် အအေးခံနိုင်မှုတို့ ပေါင်းစပ်လုပ်ဆောင်သည်။ မြင့်မားသော PE ဦးခေါင်းသည် ပိုကြီးသော အဝိုင်းကွာဟမှုကို ရိုးရှင်းစွာ မဟုတ်ဘဲ တည်ငြိမ်သော ပတ်ပတ်လည် စီးဆင်းမှုနှင့် သင့်လျော်သော အရွယ်အစားစနစ် လိုအပ်ပါသည်။
PP နှင့် PPR
အစေးနှင့် ဝန်ဆောင်မှုထုတ်ကုန်အတိအကျကို ဖော်ပြပါ။ ရေပူရေအေးပိုက်၊ စက်မှုပြွန်နှင့် အလွှာပေါင်းများစွာ တည်ဆောက်ရာတွင် မတူညီသော ကိရိယာတန်ဆာပလာများ၊ အအေးခံခြင်းနှင့် လက်ခံမှုအခြေအနေများ လိုအပ်နိုင်သည်။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-ကိရိယာကို အတည်ပြုပြီးနောက် ထုတ်လုပ်ရေးအဖွဲ့သည် အဖြည့်ခံ၊ အစေးအဆင့် သို့မဟုတ် ပြန်လည်အသုံးပြုသည့် ရာခိုင်နှုန်းကို ပြောင်းလဲသောအခါ၊ သေဆုံးမှုသည် ရုတ်တရက် မမှန်ပါ။ လုပ်ငန်းစဉ်ထည့်သွင်းမှု ပြောင်းလဲသွားပါပြီ။ ကျွန်ုပ်တို့သည် နည်းပညာဆိုင်ရာသဘောတူညီချက်တွင် ရည်ညွှန်းဖွဲ့စည်းမှုပုံစံကို မှတ်တမ်းတင်ထားသောကြောင့် အနာဂတ်ပြဿနာဖြေရှင်းခြင်းသည် သိရှိထားသည့်အခြေအနေမှစတင်သည်။

အသေအဖွင့်သည် နောက်ဆုံးပိုက်အရွယ်အစားမဟုတ်ပါ။
ပူပြင်းသော အဝိုင်းပုံအရည်ပျော်ခြင်းသည် အသေကို မစွန့်ဘဲ ဂျီဩမေတြီအတိုင်း ပုံသေရှိနေစေပါသည်။ ၎င်းသည် ထွက်ပေါက်တွင် ဖောင်းလာကာ၊ ဆွဲချွတ်မှုအောက်တွင် ဆွဲချကာ၊ ချိန်ညှိကိရိယာကို ဆက်သွယ်ကာ၊ အအေးခံနေစဉ်အတွင်း ကျုံ့သွားပြီး ၎င်း၏ အပူချိန် ညီမျှသည်နှင့်အမျှ ဆက်လက်ပြောင်းလဲသွားနိုင်သည်။ ထို့ကြောင့် အမည်ခံ 110 မီလီမီတာ ပိုက်သည် 110 မီလီမီတာ အဖွင့်အပိတ်ကို အလိုအလျောက် အသုံးမပြုပေ။
နောက်ဆုံးရလဒ်သည် စနစ်တစ်ခုမှ ထွက်ပေါ်လာသည်- extruder output၊ အရည်ပျော်သည့်အပူချိန်နှင့် ဖိအား၊ die နှင့် mandrel ဂျီသြမေတြီ၊ circumferential heat balance၊ centering၊ air path၊ calibrator၊ vacuum၊ cooling and debul-off speed။ ဤအစိတ်အပိုင်းများကို မတူညီသော ပေးသွင်းသူများထံမှ ဝယ်ယူပါက၊ ဝယ်ယူသူသည် ထိန်းချုပ်ထားသော အင်တာဖေ့စ်ပုံဆွဲတစ်ခုနှင့် လက်ခံမှုဆိုင်ရာ မက်ထရစ်တစ်ခုတို့ကို သတ်မှတ်ပေးသင့်သည်။
| ထိန်းချုပ်မှုဒြပ်စင် | ဘယ်အရာက တိုက်ရိုက်လွှမ်းမိုးလဲ။ | ဘယ်အရာမဆို သက်သေပြလို့မရဘူး |
|---|---|---|
| Die နှင့် mandrel လမ်းကြောင်း | Annular အရည်ပျော်ဖြန့်ဖြူးမှု၊ ဖိအားဆုံးရှုံးမှု၊ နေထိုင်မှုအပြုအမူနှင့် ကနဦးပြွန်ပုံသဏ္ဍာန် | နောက်ဆုံး အေးသော OD၊ နံရံ၊ ဘဲဥပုံ သို့မဟုတ် ဖိအား စွမ်းဆောင်ရည် |
| Mandrel ကို ဗဟိုပြု၍ ချိန်ညှိခြင်း။ | ကနဦး ပတ်ပတ်လည် ကွာဟချက်နှင့် နံရံဖြန့်ဝေမှု တည့်မတ်ခြင်း။ | အပူချိန်၊ စီးဆင်းမှု သို့မဟုတ် မြစ်အောက်ပိုင်း ချိန်ညှိမှု ဆက်လက် လွင့်နေသည့်အခါ တည်ငြိမ်သော ရလဒ်တစ်ခု |
| အပူပေးဇုန်အစီအစဉ် | ဦးခေါင်းတစ်လျှောက်နှင့် ပတ်ပတ်လည်တွင် အပူဓာတ်ထိန်းပါ။ | သတ်မှတ်ထားသော တိုင်းတာမှုနည်းလမ်းမပါဘဲ အမှန်တကယ် အရည်ပျော်သည့် အပူချိန် |
| Calibrator နှင့် Vacuum Tank | ပြင်ပအရွယ်အစား၊ စောစီးစွာ အအေးခံခြင်းနှင့် ပုံသဏ္ဍာန်ကို ပံ့ပိုးပေးခြင်း | ဝင်လာသော အရည်ပျော်ပြွန် မတည်မငြိမ်ဖြစ်သောအခါ နံရံသည် တူညီသည်။ |
| အအေးခံစနစ် | ခိုင်မာမှုနှုန်း၊ အတိုင်းအတာတည်ငြိမ်မှုနှင့် ကျန်ရှိသော အပူကို ဖယ်ရှားခြင်း။ | ရေအပူချိန် သို့မဟုတ် စီးဆင်းမှုကို ထိန်းချုပ်မထားသည့်အခါ ကောင်းမွန်သော ဂျီသြမေတြီ |
| တစီးကို ဖြတ်သည်။ | လိုင်းအမြန်နှုန်း၊ ဆွဲချခြင်းနှင့် တည်ငြိမ်သောသယ်ယူပို့ဆောင်ရေး | ဆွဲကိရိယာ မှားယွင်းနေသည် သို့မဟုတ် အရှိန်အတက်အကျရှိသည့်အခါ အတိုင်းအတာများကို မှန်ကန်စေသည်။ |
အသုံးဝင်သော အရွယ်အစား စည်းမျဉ်း-အသေးငယ်ဆုံးနှင့် အကြီးဆုံးပိုက်ကို သတ်မှတ်သော်လည်း အင်ဂျင်နီယာသည် လည်ပတ်ရခက်ခဲသော ထောင့်များဖြစ်သည်။ ၎င်းတို့သည် မြင့်မားသောထွက်ရှိမှုတွင် အကြီးဆုံးပိုက်များ၊ မြင့်မားသောလိုင်းအမြန်နှုန်းဖြင့် အပါးလွှာဆုံးနံရံ၊ နေထိုင်ချိန်ကိုတိုးပေးသည့် အထွက်နှုန်းနည်းသော သေးငယ်သောအရွယ်အစားနှင့် အတင်းကြပ်ဆုံးနံရံ သို့မဟုတ် မျက်နှာပြင်လိုအပ်ချက်ရှိသော ထုတ်ကုန်များဖြစ်သည်။


Nanhaiya သည် ချိန်ညှိနိုင်သော mandrels၊ cooling-channel ရွေးချယ်မှုများနှင့် ၎င်း၏ pipe die-head range တွင် အစားထိုးနိုင်သော liners များကို ပေးပါသည်။ သတ်မှတ်အကြောင်းပြချက်အတွက် ထိုရွေးချယ်မှုများကို အသုံးပြုပါ။ အော်ပရေတာများတွင် ထပ်ခါတလဲလဲ ဗဟိုပြုသည့်နည်းလမ်းရှိသောအခါ ချိန်ညှိခြင်းသည် အသုံးဝင်သည်။ အစားထိုးနိုင်သော ၀တ်ဆင်သည့် အစိတ်အပိုင်းများသည် ၎င်းတို့၏ နယ်ပယ်၊ အပိုပမာဏနှင့် အစားထိုးမှုလုပ်ငန်းစဉ် ရှင်းလင်းသောအခါတွင် အသုံးဝင်သည်။
စက်မစတင်မီ extruder interface ကို လော့ခ်ချပါ။
ပိုက်သေတ္တာသည် ကောင်းမွန်သောအတွင်းပိုင်းစီးဆင်းမှုလမ်းကြောင်းရှိနိုင်ပြီး အဝင်၊ မှတ်ပုံတင်ခြင်း၊ ဘောလ်ပုံစံ၊ တံဆိပ် သို့မဟုတ် အလယ်ဗဟိုအမြင့်ဟု ယူဆသောကြောင့် တပ်ဆင်ရန် ပျက်ကွက်ဆဲဖြစ်သည်။ စက်ရုပ်ပုံများသည် ဟောင်းနိုင်သည်၊ မွမ်းမံထားသော သို့မဟုတ် မရရှိနိုင်သောကြောင့် အစားထိုးပရောဂျက်များသည် အထူးသဖြင့် အားနည်းချက်ရှိသည်။
ကျွန်ုပ်တို့သည် အထောက်အထားပုံစံသုံးမျိုးအား နှစ်သက်သည်- မူရင်းထိန်းချုပ်ထားသောပုံဆွဲမှု၊ လတ်ဆတ်သောတိုင်းတာမှုများနှင့် စကေးကိုးကားမှုနှင့်အတူ ရှင်းလင်းသောဓာတ်ပုံများ။ သုံးဦးသဘောမတူပါက ထုတ်လုပ်မှုပုံစံကို မထုတ်ပြန်မီ ပဋိပက္ခကို ဖြေရှင်းပါ။
- Extruder ပြုလုပ်ခြင်း၊ မော်ဒယ်နှင့် ဝက်အူပုံစံဖွဲ့စည်းမှု
- ဝက်အူအချင်းနှင့် အဆင့်သတ်မှတ်ထားသော အထွက်အပိုင်းအခြား
- Discharge သို့မဟုတ် adapter flange ပုံဆွဲခြင်း။
- အချင်း၊ အတိမ်အနက်နှင့် သည်းခံနိုင်မှုကို မှတ်ပုံတင်ပါ။
- Bolt ပမာဏ၊ ချည်မျှင်၊ အစေးစက်ဝိုင်းနှင့် တိမ်းညွှတ်မှု
- အလုံပိတ်-မျက်နှာဂျီဩမေတြီနှင့် gasket နည်းလမ်း
- အရည်ဝင်-အချင်းနှင့် ကူးပြောင်းမှု အရှည်
- လိုအပ်သော breaker plate သို့မဟုတ် screen interface
- Pressure-sensor port အရွယ်အစားနှင့် တည်နေရာ
- အရည်ပျော်-အပူချိန် အာရုံခံကိရိယာ အမျိုးအစားနှင့် ထည့်သွင်းခြင်း။
- အပူပေးကိရိယာ ဗို့အား၊ ကြိမ်နှုန်း၊ ပါဝါနှင့် ချိတ်ဆက်ကိရိယာများ
- Thermocouple အမျိုးအစားနှင့် controller လိုက်ဖက်မှု
- Die-head center အမြင့် နှင့် flow direction
- ဘောင်၊ ဘီးများ၊ သံလမ်းများ သို့မဟုတ် lifting point များကို ပံ့ပိုးပါ။
- တပ်ဆင်ခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းခြင်း ကင်းရှင်းခြင်းတို့ကို ရရှိနိုင်ပါသည်။
- ချိန်ညှိကိရိယာသို့ အကွာအဝေးနှင့် ချိန်ညှိမှုကို ရည်ညွှန်းသည်။
Nanhaiya သည် စိတ်ကြိုက်ပြင်ဆင်နိုင်သည်။barrel flanges များနှင့် die-head အစိတ်အပိုင်းများ၊ ထို့ကြောင့် adapter အား တပ်ဆင်မှု အံ့သြဖွယ်အဖြစ် ချန်ထားမည့်အစား ခေါင်းနှင့် ဆွေးနွေးနိုင်ပါသည်။ ပြီးပြည့်စုံသော လိုင်းပရောဂျက်တစ်ခုအတွက်၊ ရွေးချယ်ထားသည့်အရာနှင့် die interface ကို ချိန်ညှိပါ။ပလပ်စတစ် extruder စက်ထိန်းချုပ်မှုများနှင့် ရေစုန်ပစ္စည်းများ။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-အနားကွပ်တစ်ခု၏ ဖုန်းဓာတ်ပုံသည် အဆင်အပြင်ကို နားလည်ရန် ကူညီပေးသော်လည်း ၎င်းသည် bolt စက်ဝိုင်း သို့မဟုတ် မှတ်ပုံတင်ရန် အံဝင်ခွင်ကျဖြစ်ကြောင်း မသတ်မှတ်ထားပေ။ မေးခွန်းများကို ရှာဖွေရန် ဓာတ်ပုံကို အသုံးပြုသည်။ ကျွန်ုပ်တို့သည် သတ္တုဖြတ်ရန် လက်မှတ်ရေးထိုးထားသော ပန်းချီကားကို အသုံးပြုသည်။ အဆိုပါ ခြားနားချက်သည် တပ်ဆင်မှုတစ်ခုလုံးကို နှောင့်နှေးစေမည့် သေးငယ်သော အင်တာဖေ့စ်အမှားကို တားဆီးပေးသည်။


ဆောက်လုပ်ရေးလုပ်ငန်းသုံးပစ္စည်းများနှင့် သန့်ရှင်းရေးတာဝန်ကို ရွေးချယ်ပါ။
Nanhaiya ၏သီးသန့်ပိုက်အသေခေါင်းသည် ခိုင်မာသောမျက်နှာပြင်များဖြင့် ခိုင်မာသောအလွိုင်းသံမဏိကိုအသုံးပြုထားပြီး တိကျသော CNC စက်နှင့် အပူကုသမှုဖြင့် ထုတ်လုပ်ထားသည်။ ၎င်း၏အထွေထွေextruder အသေခေါင်းစာမျက်နှာတွင် 38CrMoAl၊ nitriding နှင့် HV950 မှ HV1000 ၏ မျက်နှာပြင် မာကျောမှုတို့ကို ဖော်ပြထားပါသည်။
ထိုတန်ဖိုးများသည် စတင်သည့်ဒေတာအတွက် အသုံးဝင်သော်လည်း အတည်ပြုထားသော သတ်မှတ်ချက်များသည် အစိတ်အပိုင်းပစ္စည်းအတိအကျ၊ ကုသမှုအတိုင်းအတာ၊ ပြီးသော မာကျောမှုစံနှုန်း၊ စီးဆင်းမှုအပေါ်လွှာ အပြီးသတ်မှု၊ အတိုင်းအတာစစ်ဆေးခြင်းနှင့် သံချေးတက်ခြင်းဆိုင်ရာ လိုအပ်ချက်များကို ခွဲခြားသတ်မှတ်ထားသင့်သည်။ အစိတ်အပိုင်းတစ်ခုရှိ မာကျောမှုတန်ဖိုးကို တွယ်ကပ်၊ အပူပေးကိရိယာတစ်ခုစီတိုင်းသို့ ကူးယူခြင်းမပြုသင့်ပါ။
| ဝန်ဆောင်မှုအခြေအနေ | ဝယ်ယူရေးကိစ္စ | quotation တွင် အဘယ်အရာကို သတ်မှတ်ရမည်နည်း။ |
|---|---|---|
| PVC အပြည့် | Abrasive mineral filler, deposits နှင့် cleans frequency | ဖော်မြူလာ၊ အဖြည့်ခံအဆင့်၊ စိုစွတ်သောအစိတ်အပိုင်းနှင့် ကုသမှု၊ အစားထိုးနိုင်သော ဝတ်ဆင်နိုင်သော အတိုင်းအတာနှင့် သန့်ရှင်းရေးနည်းလမ်း |
| CPVC သို့မဟုတ် အပူဒဏ်မခံနိုင်သော ဒြပ်ပေါင်း | အပူမှတ်တမ်း၊ ကိုင်စွဲခြင်းနှင့် ပစ္စည်းပျက်စီးခြင်း။ | လုပ်ဆောင်နေသည့် ပြတင်းပေါက်၊ စီးဆင်းမှုလမ်းကြောင်းအယူအဆ၊ အပူပေးသည့်ဇုန်များ၊ အာရုံခံအချက်များ၊ စတင်ခြင်းနှင့် ပိတ်ခြင်းလုပ်ငန်းစဉ် |
| ကာဗွန်-အနက်ရောင် PE | တည်ငြိမ်သောဖြန့်ဖြူးမှု၊ မျက်နှာပြင်အရည်အသွေးနှင့် တာရှည်လည်ပတ်မှု | ဒြပ်ပေါင်းအဆင့်၊ အထွက်အကွာအဝေး၊ ဖိအားပြတင်းပေါက်၊ အပူပေးစနစ်နှင့် သန့်ရှင်းရေးဝင်ရောက်မှု |
| ပြန်လည်အသုံးပြုထားသော အကြောင်းအရာ | ညစ်ညမ်းခြင်း၊ ပျစ်ပျစ်ကွဲလွဲခြင်းနှင့် အညစ်အကြေးအမှုန်များ | ရင်းမြစ်၊ အများဆုံးရာခိုင်နှုန်း၊ filtration အစီအစဉ်၊ နမူနာ၊ မျှော်မှန်းထားသော ပြောင်းလဲမှုနှင့် လက်ခံမှု ကန့်သတ်ချက်များ |
| မကြာခဏ အရောင်ပြောင်းခြင်း။ | ကိုင်ခြင်း၊ ဝင်ရောက်ခြင်း၊ ပြောင်းလဲခြင်း အစိတ်အပိုင်း ကိုင်တွယ်ခြင်းနှင့် အပိုင်းအစများ | အရောင်အသွေးအစီအစဥ်၊ သန့်ရှင်းရေးပစ္စည်း၊ ခွင့်ပြုထားသော ပြောင်းလဲချိန်၊ သုတ်သင်ရှင်းလင်းခြင်းနှင့် ဖယ်ရှားနိုင်သော အစိတ်အပိုင်းများ |
Harder သည် ပြီးပြည့်စုံသော ဗျူဟာတစ်ခုမဟုတ်ပါ။မျက်နှာပြင် မာကျောမှု၊ အနက်ရောင်၊ အလွှာကြမ်းပြင်၊ သံချေးတက်မှု အပြုအမူ၊ ပြီးစီးမှုနှင့် ပြုပြင်မှုနည်းလမ်းတို့သည် အစိတ်အပိုင်းနှင့် လုပ်ငန်းစဉ်နှင့် ကိုက်ညီရမည်။ ကုသသည့်အရာ၊ မည်ကဲ့သို့စစ်ဆေးကြောင်းနှင့် မည်သည့်စစ်ဆေးရေးမှတ်တမ်းပါရှိသည့်အမိန့်ကို စာရင်းပြုစုရန် ပေးသွင်းသူကိုမေးပါ။


Nanhaiya ၏သုံးသပ်ချက်ထုတ်လုပ်မှုပစ္စည်းများ, လက်မှတ်များနှင့်နည်းပညာပိုင်းဆိုင်ရာဝန်ဆောင်မှုပေးသွင်းသူ အရည်အချင်းစစ်ကာလအတွင်း။ တပ်ဆင်ခြင်းဆိုင်ရာ လမ်းညွှန်ချက်နှင့် ရေရှည်ပြုပြင်ထိန်းသိမ်းမှုဆိုင်ရာ အကြံပြုချက်များကို သဘောတူညီထားသည့် ပံ့ပိုးမှုနယ်ပယ်တွင် ထည့်သွင်းနိုင်သည်။
ဝယ်ယူမှုတွက်ချက်မှု၏ တစ်စိတ်တစ်ပိုင်းကို အရွယ်အစားပြောင်းလဲခြင်းပြုလုပ်ပါ။
ပြောင်းလဲမှုတိုင်းသည် ကရိန်းနှင့်ချိတ်ဆက်ကာ၊ အပူပေးစက်များကို ပျက်စီးစေခြင်း သို့မဟုတ် ထပ်ခါတလဲလဲ အစမ်းသုံးခြင်းနှင့် အမှားအယွင်းကို ဗဟိုပြုခြင်း လိုအပ်ပါက နိမ့်သောကိရိယာစျေးနှုန်းသည် စျေးကြီးနိုင်ပါသည်။ သေတ္တာနှင့် မန်ဒယ်လ်ကို မည်ကဲ့သို့ ဖယ်ရှားသနည်း၊ ပူသော အစိတ်အပိုင်းများ ထားရှိရာ နေရာ၊ တွယ်ကပ်များကို ကိုင်တွယ်နည်း၊ ချိန်ညှိမှုကို ပြန်လည်မည်ကဲ့သို့ ပြန်လည်ထားရှိကာ မည်သည့် တံဆိပ်တုံးများ သို့မဟုတ် အသုံးအဆောင်များကို အစားထိုးမည်ကို မေးမြန်းပါ။
| အပြောင်းအလဲမေးခွန်း | ဝယ်သူဘာကြောင့် ဂရုစိုက်သင့်တာလဲ။ | စာချုပ်အထွက် |
|---|---|---|
| ဘယ်အရွယ်အစားတွေက ခန္ဓာကိုယ်တစ်ခုနဲ့တစ်ခု ခွဲဝေပေးမလဲ။ | ဦးခေါင်းအရေအတွက်အစစ်အမှန်နှင့် ပြောင်းလဲမှုအပိုင်းအစုံများကို ပြသည်။ | ပိုက် OD၊ နံရံအကွာအဝေးနှင့် ပစ္စည်းတို့ဖြင့် လိုက်ဖက်ညီသော မက်ထရစ် |
| ဖယ်ရှားခြင်းမပြုမီ အဘယ်အရာကို အအေးခံသင့်သနည်း။ | စက်ရပ်ချိန်နှင့် ကိုင်တွယ်မှုဘေးကင်းရေးကို ထိခိုက်စေသည်။ | အပူချိန်နှင့် ကိုင်တွယ်ပုံအဆင့်ဆင့်ကို ရေးသားထားသည်။ |
| သေခြင်းနှင့် မန်ဒဲလ်ကို မည်သို့ဗဟိုပြုသနည်း။ | စတင်ခြင်းအပိုင်းအစများနှင့် နံရံပြင်ဆင်ခြင်းကို အကျိုးသက်ရောက်သည်။ | ချိန်ညှိမှု ပုံကြမ်း၊ ရည်ညွှန်းရာထူးများနှင့် လေ့ကျင့်ရေး |
| မည်သည့်ကိရိယာများနှင့် ရုတ်သိမ်းသည့်ကိရိယာများ လိုအပ်သနည်း။ | မလုံခြုံသော ကြံဖန်ဖန် ကိုင်တွယ်ခြင်းကို တားဆီးသည်။ | ကိရိယာစာရင်း၊ အစိတ်အပိုင်းအလေးများ၊ ရုတ်သိမ်းသည့်အချက်များနှင့် တပ်ဆင်ပုံများ |
| ဘယ်အစိတ်အပိုင်းတွေက ပုံမှန်အပိုပစ္စည်းလဲ။ | ချည်မျှင်၊ တံဆိပ်၊ အပူပေးကိရိယာ သို့မဟုတ် အာရုံခံကိရိယာ ပျက်စီးပြီးနောက် စက်ရပ်ချိန်ကို လျှော့ချသည်။ | ပစ္စည်းအလိုက် စျေးနှုန်းသတ်မှတ်ထားသော နှစ်နှစ်အကြံပြုထားသော အပိုပစ္စည်းစာရင်း |
| စီးဆင်းမှုလမ်းကြောင်းကို ဘယ်လို သန့်စင်မလဲ။ | လုပ်သားအပြောင်းအလဲ၊ မျက်နှာပြင်အန္တရာယ်နှင့် အရောင်ပြောင်းလဲခြင်းအပိုင်းအစ | သန့်ရှင်းရေးကိရိယာများ၊ ပစ္စည်းများနှင့် ဖြုတ်တပ်ခြင်း အဆင့်များကို အတည်ပြုခဲ့သည်။ |
ရောစပ်ထားသော ထုတ်ကုန်အချိန်ဇယားအတွက်၊ အပြောင်းအလဲကုန်ကျစရိတ်ကို နာရီများ၊ လုပ်အားနှင့် စတင်သည့်အပိုင်းအစဖြင့် တွက်ချက်ပါ။ အပင်တစ်ပင်သည် တစ်ပတ်လျှင် အကွာအဝေးရှိ ပိုက်အရွယ်အစားနှစ်ခုကြားတွင် အကြိမ်ပေါင်းများစွာ ပြောင်းလဲပါက၊ ပြီးပြည့်စုံသော ခေါင်းနှစ်လုံးသည် ထည့်သွင်းမှုများစွာပါရှိသော ကိုယ်ထည်တစ်ခုထက် ထုတ်လုပ်မှုအချိန်ကို ပိုမိုကာကွယ်ပေးနိုင်သည်။ အပြောင်းအလဲများ မကြာခဏဖြစ်ပြီး အပိုင်းအခြားသည် ကျစ်လျစ်ပါက၊ မျှဝေထားသော ကိုယ်ထည်သည် ဆင်ခြင်တုံတရားရှိနိုင်ပါသည်။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-ကိရိယာတန်ဆာပလာကို ဘယ်သူတွေပြောင်းမလဲ၊ ဘယ်ပစ္စည်းကိရိယာတွေ ရနိုင်မလဲလို့ မေးပါတယ်။ သန့်ရှင်းသော ပရိဘောဂခုံတန်းလျားပေါ်တွင် အလုပ်လုပ်သော ဒီဇိုင်းသည် ပူသော extruder နှင့် ဖုန်စုပ်ကန်ဘေးတွင် အဆင်မပြေနိုင်ပါ။ အော်ပရေတာဝင်ရောက်ခွင့်သည် အရောင်းအပြီးအသေးစိတ်မဟုတ်ဘဲ အင်ဂျင်နီယာထည့်သွင်းမှုတစ်ခုဖြစ်သည်။

တာဝန်ရှိသည့်လုပ်ငန်းစဉ်ဇုန်ကိုရှာဖွေရန် ပိုက်ချို့ယွင်းချက်များကို အသုံးပြုပါ။
ပိုက်တစ်ခုသည် သတ်မှတ်ချက်မှ ပျက်သွားသောအခါ၊ အော်ပရေတာများသည် ၎င်း၏ဗဟိုရှိ bolts များကို မြင်နိုင်သောကြောင့် အသေကို ဦးစွာ ချိန်ညှိလေ့ရှိသည်။ ၎င်းသည် အပူချိန်၊ extruder သို့မဟုတ် downstream ပြဿနာကို ဖုံးကွယ်ထားစဉ် စာဖတ်ခြင်းတစ်ခုအား ယာယီတိုးတက်စေနိုင်သည်။ အပြောင်းအလဲများစွာကို တစ်ကြိမ်တည်းမပြုလုပ်မီ လုံးပတ်နှင့် ပိုက်အရှည်တစ်လျှောက် ချို့ယွင်းချက်များကို မှတ်တမ်းတင်ပါ။
| အပြစ်အနာအဆာများကို တွေ့ရှိရပေသည်။ | ခေါင်းကိုက်စစ်ဆေးမှုများ | ရေဆန်နှင့် မြစ်အောက်ပိုင်း စစ်ဆေးမှုများ | သင်ခန်းစာဝယ်ယူခြင်း။ |
|---|---|---|---|
| တစ်ဖက်က တသမတ်တည်း ပိုထူလာတယ်။ | Mandrel ကိုဗဟိုပြုခြင်း၊ စီးဆင်းလမ်းကြောင်းသိုက်များ၊ ပျက်စီးခြင်း၊ အပူပေးချိန်ခွင်လျှာနှင့် တပ်ဆင်မှု ချိန်ညှိခြင်း။ | Extruder တစ်ဟုန်ထိုး တက်လာခြင်း၊ ချိန်ညှိညှိခြင်း၊ လေဟာနယ် ဖြန့်ဖြူးခြင်း၊ အအေးခံခြင်းနှင့် ဆွဲနုတ်ခြင်း ညှိခြင်း | လက်လှမ်းမီနိုင်သော အလယ်ဗဟို၊ အပူချိန်ဇုန်များနှင့် ချိန်ညှိမှု ရည်ညွှန်းချက် လိုအပ်သည်။ |
| တံတိုင်းနှင့် ပိုက်တစ်လျှောက်တွင် ပြောင်းလဲနေသည်။ | လျော့ရဲသော ချိန်ညှိမှု၊ အပူစက်ဘီးစီးခြင်း၊ မတည်မငြိမ် ဖိအား သို့မဟုတ် မညီညာသော စီးဆင်းမှု | အစာကျွေးခြင်း၊ ဝက်အူအထွက်၊ လိုင်းအမြန်နှုန်းထိန်းချုပ်မှု၊ လေဟာနယ်နှင့် ရေ-အပူချိန်တည်ငြိမ်မှု | အတိုင်းအတာ တိုတောင်းသော အတိုင်းအတာတစ်ခုမျှ မဟုတ်ဘဲ တည်ငြိမ်သော လည်ပတ်ဝင်းဒိုးကို လက်ခံပါ။ |
| ရှည်လျားသောမျက်နှာပြင်လိုင်းများ | ညစ်ညမ်းမှု၊ အပ်နှံမှု၊ ခြစ်ရာ သို့မဟုတ် ပျက်စီးနေသော နှုတ်ခမ်းမျက်နှာပြင် | အရည်မပျော်သောအမှုန်များ၊ စစ်ထုတ်ခြင်း၊ ချိန်ညှိပျက်စီးမှုနှင့် ကိုင်တွယ်မှုအမှတ်အသားများ | သန့်ရှင်းရေးကိရိယာများ၊ စစ်ထုတ်မှုအစီအစဉ်၊ မျက်နှာပြင်စစ်ဆေးခြင်းနှင့် အပိုကိရိယာတန်ဆာပလာများကို သတ်မှတ်ပါ။ |
| အဝါရောင်၊ အညိုရောင် သို့မဟုတ် အနက်ရောင် အစင်းကြောင်းများ | သေနေသောဇုန်များ၊ သိုက်များ၊ ဒေသအပူလွန်ကဲမှုနှင့် ရှည်လျားသောနေထိုင်မှုအချိန် | ညစ်ညမ်းသောအစာများ၊ စည်သိုက်များ၊ ဝက်အူဝတ်ဆင်ခြင်းနှင့် ပိတ်ခြင်းအလေ့အကျင့် | ဂျီသြမေတြီဟောင်းကို မကူးမီ အရည်ပျော်သည့်လမ်းကြောင်း အပြည့်အစုံနှင့် သန့်ရှင်းရေးလုပ်ရိုးလုပ်စဉ်ကို ပြန်လည်သုံးသပ်ပါ။ |
| မြင့်မားသောဦးခေါင်းဖိအား | ကန့်သတ်ထားသော annular ကွာဟမှု၊ အပူချိန်နိမ့်ခြင်း၊ ပိတ်ဆို့ခြင်း သို့မဟုတ် မသင့်လျော်သော စီးဆင်းမှုလမ်းကြောင်း | မျက်နှာပြင် ကန့်သတ်ချက်၊ ပစ္စည်း viscosity၊ အထွက်ဝယ်လိုအားနှင့် အာရုံခံကိရိယာ အခြေအနေ | သတ်မှတ်ချက်တွင် ဖိအားတိုင်းတာခြင်းအမှတ်နှင့် လည်ပတ်မှုကန့်သတ်ချက်ကို ဖော်ပြပါ။ |
| ပိုက်ပုံသဏ္ဍာန် | မညီမညာထွက်ပေါက် သို့မဟုတ် ကနဦးပြွန်အနေအထား | Calibrator ဝတ်ဆင်ခြင်း၊ လေဟာနယ်၊ အအေးခံချိန်ခွင်လျှာ၊ ပံ့ပိုးမှု နှင့် ဆွဲနုတ်ချိန်ညှိခြင်း။ | နောက်ဆုံးပုံသဏ္ဍာန်သည် ပြီးပြည့်စုံသော လိုင်းလက်ခံမှုစမ်းသပ်မှုတွင် ပါဝင်ပါသည်။ |
| အတွင်းမျက်နှာပြင် ကြမ်းတမ်းခြင်း။ | Mandrel အပြီးသတ်၊ အနည်အနှစ်၊ အပူချိန်နှင့် စီးဆင်းမှုအပြုအမူ | ပစ္စည်းအစိုဓာတ်၊ ကွဲလွဲမှု၊ ပြိုကွဲမှုနှင့် အထွက်တည်ငြိမ်မှု | နမူနာခွင့်ပြုချက်တွင် အတွင်းပိုင်းနှင့် ပြင်ပမျက်နှာပြင် စံသတ်မှတ်ချက်နှစ်ခုစလုံးကို ထည့်သွင်းပါ။ |
ပြောင်းလဲခြင်း စည်းမျဉ်း-အခြေခံလိုင်းကို မှတ်တမ်းတင်ပါ၊ ထိန်းချုပ်ထားသော ကိန်းရှင်တစ်ခုကို ပြောင်းပါ၊ ပစ္စည်းသည် လိုင်းဖြတ်သွားစေရန် စောင့်ပါ၊ ထိခိုက်သည့်ပိုက်ကို အမှတ်အသားလုပ်ပြီး ထပ်မံတိုင်းတာပါ။ အပူချိန်ကို ကျပန်း ချိန်ညှိခြင်း၊ ဗဟိုပြုခြင်း၊ လေဟာနယ် နှင့် တပြိုင်နက်တည်း ထွက်ခွာသွားခြင်းသည် အကြောင်းရင်းကို ဖော်ထုတ်ရန် လိုအပ်သော အထောက်အထားများကို ပျက်ပြားစေသည်။
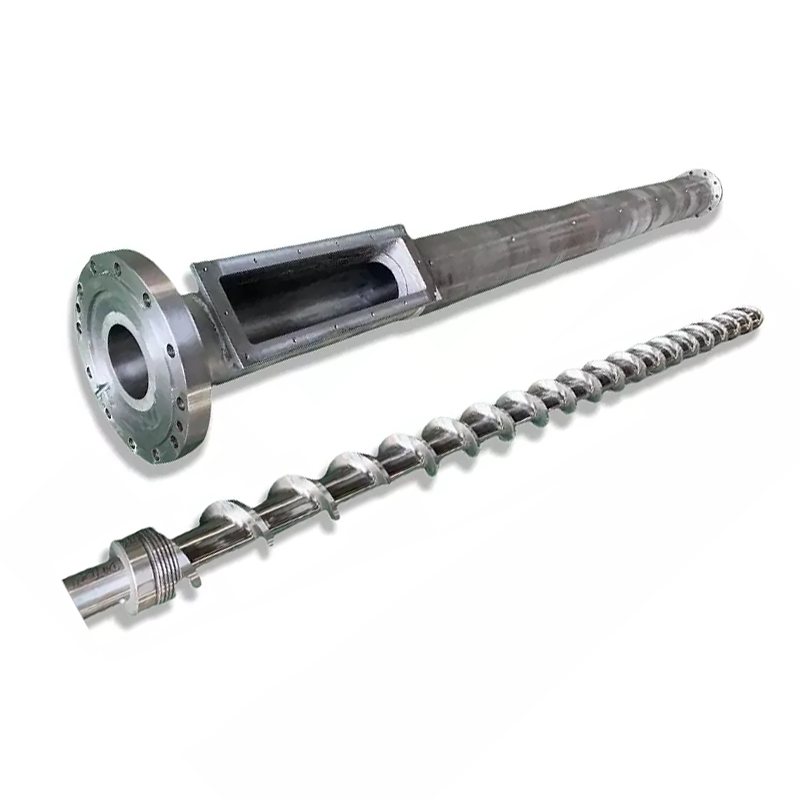
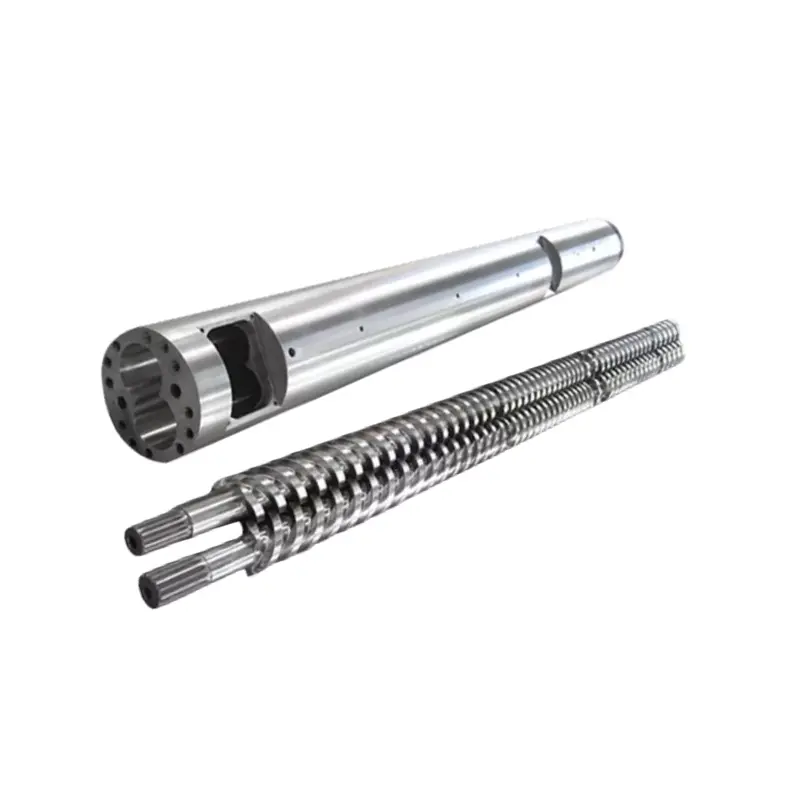
ဦးခေါင်းရှေ့တွင် အထွက် သို့မဟုတ် အရည်ပျော်မှု ဖိအားမတည်ငြိမ်ပါက ဝက်အူနှင့် စည်ကို စစ်ဆေးပါ။ Nanhaiya ထောက်ပံ့ရေးပစ္စည်းများPVC ပိုက်တစ်ခုတည်း screw နှစ်ခု, PVC ပိုက်အပြိုင်ဝက်အူစည်နှင့်PVC ပိုက် conical twin-screw စည်များ. ပလတ်စတစ်ဆာဂျရီ အပိုင်းအတွက် လျော်ကြေးပေးရန် အံစာတုံးကို ဒီဇိုင်းမွမ်းမံပြင်ဆင်ခြင်းမပြုသင့်ပါ။

Pipe extrusion die head RFQ checklist
ပြည့်စုံသော RFQ သည် ဝယ်သူအား နိမ့်သောအခြေခံစျေးနှုန်းကို ပါဝင်သော quotation ဖြင့် နှိုင်းယှဉ်မည့်အစား အင်ဂျင်နီယာနယ်ပယ်ကို နှိုင်းယှဉ်နိုင်စေပါသည်။ အောက်ပါအရာများကို ပြန်လည်ပြင်ဆင်ထိန်းချုပ်ထားသော ပက်ကေ့ခ်ျတစ်ခုတွင် ထည့်ပါ။
- ထုတ်ကုန်များကိုခွဲခြားသတ်မှတ်ပါ။ပိုက်တိုင်းတွင် OD၊ နံရံအကွာအဝေး၊ SDR သို့မဟုတ် အချိန်ဇယား၊ အလွှာတည်ဆောက်မှု၊ အရောင်နှင့် အပလီကေးရှင်းအားလုံးကို စာရင်းပြုစုပါ။ ပုံမှန်ထုတ်ကုန်နှင့် အခက်ခဲဆုံးအရွယ်အစားကို အမှတ်အသားပြုပါ။
- စံအမည်။တိကျသောစံနှုန်း၊ အစိတ်အပိုင်း၊ ထုတ်ဝေမှု၊ အမျိုးသားမွေးစားမှုနှင့် ပြည်တွင်းရေးပုံများကို ပေးပါ။ ပိုက်အချောစစ်ဆေးရေး အစီအစဉ်ကို ပူးတွဲပါ။
- ပစ္စည်းကို ထုတ်ဖော်ပါ။PVC ဖော်မြူလာ အပြည့်အစုံ သို့မဟုတ် တိကျသော PE၊ PP သို့မဟုတ် PPR အဆင့်၊ ဖြည့်စွက်ပစ္စည်းများ၊ အဖြည့်ခံ၊ ရောင်ခြယ်ပစ္စည်း၊ ပြန်လည်အသုံးပြုထားသော အကြောင်းအရာနှင့် ပေးသွင်းသူဒေတာစာရွက်များကို ပေးပါ။
- နှုန်းသတ်မှတ်ပါ။အရေးကြီးသောထုတ်ကုန်တစ်ခုစီအတွက် အသားတင်ရောင်းချနိုင်သောထွက်ရှိမှုနှင့် လိုင်းအမြန်နှုန်းအပြင် ရရှိနိုင်သောအအေးခံနိုင်စွမ်းနှင့် ပုံမှန်လည်ပတ်မှုအချိန်ဇယားကိုပေးပါ။
- extruder ကိုဖော်ပြပါ။ပြည်နယ်တစ်ခုတည်း၊ အပြိုင်အမွှာ သို့မဟုတ် ပုံဆောင်အမွှာဝက်အူ။ ဝက်အူအချင်း; မော်တာစွမ်းအား; ပုံမှန်အရည်ပျော်ဖိအားနှင့်အပူချိန်; adapter အပြင်အဆင်; နှင့် လက်ရှိလုပ်ငန်းစဉ်ကန့်သတ်ချက်များ။
- အင်တာဖေ့စ်ကို ထိန်းချုပ်ပါ။အနားကွပ်ကို ပူးတွဲပါ၊ မှတ်ပုံတင်ရန်၊ ဘော့လုံးအဝိုင်း၊ တံဆိပ်ခတ်ထားသော မျက်နှာ၊ ဝင်ပေါက်အရည်ပျော်မှု၊ အလယ်ဗဟိုအမြင့်၊ အာရုံခံအပေါက်နှင့် ပံ့ပိုးပုံများရေးဆွဲပါ။
- လျှပ်စစ်အသေးစိတ်အချက်အလက်များကိုသတ်မှတ်ပါ။အပူပေးကိရိယာ ဗို့အားနှင့် ကြိမ်နှုန်း၊ သာမိုကွိုင်အမျိုးအစား၊ ချိတ်ဆက်ကိရိယာ စံနှုန်း၊ ထိန်းချုပ်ကိရိယာ လိုက်ဖက်ညီမှု၊ ကေဘယ်အရှည်နှင့် အန္တရာယ်ရှိသော ဧရိယာ လိုအပ်ချက်တို့ကို စာရင်းပြုစုပါ။
- ရေစုန်မျဉ်းကို ပြပါ။ချိန်ညှိသည့်အတိုင်းအတာ၊ လေဟာနယ်ကန်၊ အအေးခံသည့်အရှည်၊ မှုတ်ဆေး သို့မဟုတ် နှစ်မြှုပ်ခြင်းအစီအစဉ်၊ ဆွဲနုတ်သည့်အမျိုးအစား၊ အလယ်လိုင်းနှင့် သေထွက်ပေါက်မှ အကွာအဝေးတို့ ပါဝင်ပါသည်။
- ပြောင်းလဲခြင်းနယ်ပယ်ကို ရွေးချယ်ပါ။အပြောင်းအလဲ-အပိုင်းအစုံများ၊ အပိုအပူပေးကိရိယာများနှင့် အာရုံခံကိရိယာများ၊ ဖျံများ၊ တွယ်ကပ်ကိရိယာများ၊ ကိုင်တွယ်ကိရိယာများ၊ သိုလှောင်ခန်းများနှင့် အလိုရှိသော အရွယ်အစားပြောင်းလဲခြင်းလုပ်ငန်းစဉ်များကို စာရင်းပြုစုပါ။
- စာရွက်စာတမ်းများကိုသတ်မှတ်ပါ။တပ်ဆင်ခြင်းနှင့် တစ်စိတ်တစ်ပိုင်း ပုံဆွဲခြင်း၊ ပစ္စည်းများ ဘေလ်၊ ပစ္စည်းနှင့် အပူကုသမှု မှတ်တမ်းများ၊ အတိုင်းအတာ စစ်ဆေးခြင်း၊ လျှပ်စစ်စာရင်း၊ လည်ပတ်မှု ညွှန်ကြားချက်များနှင့် အပိုပစ္စည်းစာရင်းကို တောင်းဆိုပါ။
- လက်ခံမှုစာမေးပွဲကိုရေးပါ။အစေး၊ ဖော်မြူလာ၊ ပိုက်အရွယ်အစား၊ လည်ပတ်ချိန်၊ အထွက်၊ လိုင်းအမြန်နှုန်း၊ လုပ်ငန်းစဉ်မှတ်တမ်းများ၊ အတိုင်းအတာနမူနာနှင့် ဖြတ်သန်းမှု/ပျက်ကွက်မှု စံနှုန်းများကို အမည်ပေးပါ။
- ပံ့ပိုးကူညီမှုအား ရှင်းလင်းပါ။တပ်ဆင်လမ်းညွှန်မှု၊ ခန့်အပ်တာဝန်ပေးမှု၊ အော်ပရေတာသင်တန်း၊ အဝေးထိန်းအကူအညီနှင့် အသေခေါင်းနှင့် လိုင်းအပြည့်စွမ်းဆောင်ရည်တို့ကြား နယ်နိမိတ်ကို သဘောတူသည်။
အစားထိုးသတိပေးချက်-ပွန်းပဲ့သေတ္တာသည် ၎င်း၏မူလအတိုင်းအတာကို ထိန်းသိမ်းထားနိုင်တော့မည်မဟုတ်ပေ။ စက်မျက်နှာပြင်နှင့် ကောင်းမွန်သော ထိန်းသိမ်းထားသောပိုက်ကို တိုင်းတာပါ၊ မူရင်းပုံများကို ရှာဖွေပြီး ခေါင်းဟောင်းကို အဘယ်ကြောင့် အစားထိုးရကြောင်း ရှင်းပြပါ။ စုတ်ပြဲနေသည့်အတိုင်းအတာတိုင်းကို ကူးယူခြင်းသည် တူညီသောစီးဆင်းမှု သို့မဟုတ် ချိန်ညှိမှုပြဿနာကို ပြန်လည်ဖြစ်ပေါ်စေနိုင်သည်။
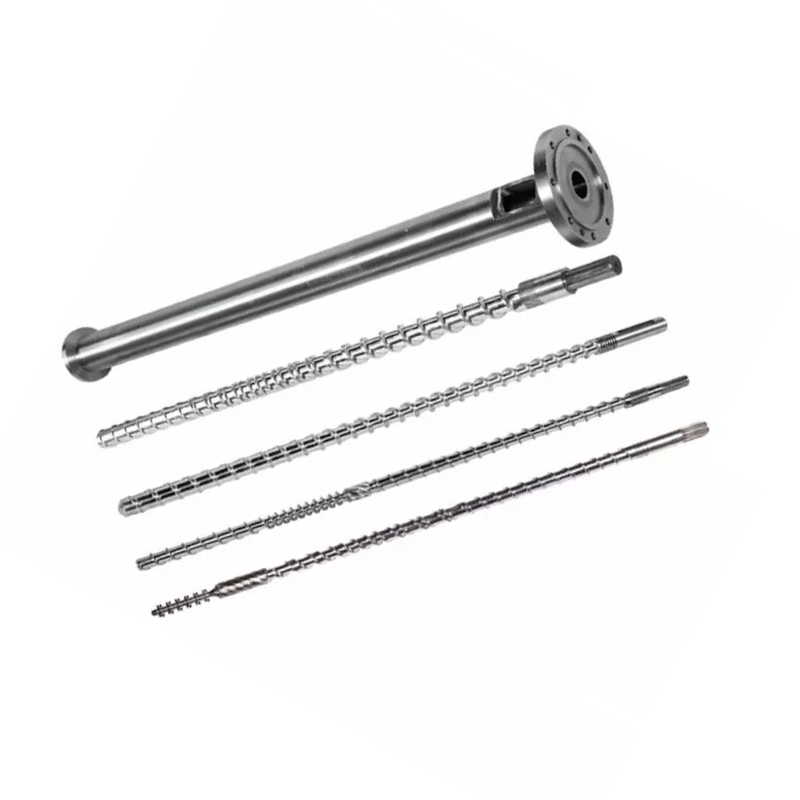
ဝက်အူဖွဲ့စည်းပုံသည် ပစ္စည်းတာဝန်နှင့်လည်း ကိုက်ညီရပါမည်။ Nanhaiya ၏ကြည့်ရှုပါ။တစ်ခုတည်းသော screw နှစ်ခု, အပြိုင်အမွှာဝက်အူများနှင့်conical twin-screw စည်များစုံစမ်းမေးမြန်းသောအခါတွင် ပလပ်စတစ်ပြုလုပ်ခြင်းအပိုင်းကို အပြည့်အစုံ ဖုံးအုပ်ထားသည်။ ဆက်စပ်ပစ္စည်းများနှင့် ချိတ်ဆက်ထားသောကိရိယာများအတွက်၊ အဆိုပါကို အသုံးပြုပါ။extrusion အပိုပစ္စည်းပါဝင်ပါတယ်။.
သင်ရောင်းချမည့် ထုတ်လုပ်မှုအခြေအနေအပေါ် ဦးခေါင်းကို လက်ခံပါ။
ထုတ်လုပ်ထားသော အစိတ်အပိုင်းများသည် ပုံဆွဲခြင်းနှင့် ကိုက်ညီကြောင်း အတိုင်းအတာ စစ်ဆေးခြင်းမှ သက်သေပြပါသည်။ သတ်မှတ်ထားသော ဒြပ်ပေါင်းတစ်ခုသည် ပြီးပြည့်စုံသောမျဉ်းတစ်လျှောက် မည်သို့စီးဆင်းမည်ကို သက်သေမပြနိုင်ပါ။ အသံလက်ခံမှုအစီအစဉ်တွင် အပိုင်းနှစ်ပိုင်းပါဝင်သည်- အစိတ်အပိုင်းများကို အတည်ပြုခြင်းနှင့် ထုတ်လုပ်ခြင်းလုပ်ငန်းဆောင်ရွက်ခြင်း။
| လက်ခံသည့်အဆင့် | စိစစ်ရန် | မှတ်တမ်းတင်ထားရန် |
|---|---|---|
| စာရွက်စာတမ်းသုံးသပ်ချက် | အတည်ပြုထားသော ပုံဆွဲပြင်ဆင်ခြင်း၊ ပစ္စည်းဘေလ်၊ အစိတ်အပိုင်းပြောင်းလဲမှု matrix၊ အပူပေးစက်နှင့် အာရုံခံကိရိယာစာရင်း၊ လက်စွဲစာအုပ်များနှင့် အပိုနယ်ပယ် | လက်မှတ် ရေးထိုးထားသော စာရွက်စာတမ်း |
| အစိတ်အပိုင်းစစ်ဆေးခြင်း။ | အရေးပါသော အင်တာဖေ့စ်များ၊ ဗဟိုပြုသောအင်္ဂါရပ်များ၊ အလုံပိတ်မျက်နှာများ၊ တွယ်ကပ်ကိရိယာများ၊ ဆိပ်ကမ်းများ၊ ပစ္စည်း၊ ကုသမှုနှင့် မြင်နိုင်သော စီးဆင်းမှုမျက်နှာပြင်အခြေအနေ | အဘက်ဘက်မှ သတ်မှတ်ထားသော ပစ္စည်း သို့မဟုတ် ကုသမှုမှတ်တမ်းများ |
| စုဝေးစစ်ဆေးခြင်း။ | ကြံ့ခိုင်မှု၊ တိမ်းညွှတ်မှု၊ အပူပေးကိရိယာ တပ်ဆင်မှု၊ အာရုံခံကိရိယာ ထည့်သွင်းမှု၊ ဗဟိုလှုပ်ရှားမှု၊ ပံ့ပိုးမှု၊ ရုတ်သိမ်းမှုနှင့် ဝင်ရောက်မှု | ဓာတ်ပုံများနှင့်အတူ စုဝေးစစ်ဆေးမှုစာရင်း |
| အပူရှိန်စစ်ဆေးခြင်း။ | ဇုန်သတ်မှတ်ခြင်း၊ ထိန်းချုပ်ကိရိယာတုံ့ပြန်မှု၊ အာရုံခံကိရိယာဖတ်ခြင်း၊ လက်ရှိဆွဲခြင်းနှင့် အပူတည်ငြိမ်ခြင်း။ | ဇုန်မြေပုံနှင့် တည်ငြိမ်အောင်ဖတ်ခြင်း။ |
| ထုတ်လုပ်မှု လည်ပတ်ခြင်း။ | သဘောတူထားသော ပစ္စည်း၊ ပိုက်အရွယ်အစား၊ အထွက်၊ လိုင်းအမြန်နှုန်း၊ အပူချိန်၊ အရည်ပျော်ဖိအား၊ မော်တာဝန်၊ ဖုန်စုပ်စက်နှင့် အအေးခံမှု အခြေအနေ | အချိန်အခြေခံ လုပ်ငန်းစဉ်စာရွက်နှင့် သိမ်းဆည်းထားသော နမူနာများ |
| ပိုက်စစ်ဆေးခြင်း။ | OD၊ နာရီအနေအထားမျိုးစုံရှိ နံရံ၊ ဘဲဥပုံ၊ အလျားအလိုက် ဒြပ်ထု၊ အတွင်းနှင့် အပြင်မျက်နှာပြင်၊ ဖြောင့်မှုနှင့် လိုအပ်သော စံစစ်ဆေးမှုများ | စစ်ဆေးရေးအစီရင်ခံစာ နမူနာအနေအထားနှင့် ထုတ်လုပ်မှုအချိန်တို့နှင့် ဆက်စပ်နေသည်။ |
| ပုံမှန်လည်ပတ်မှု | စတင်ခြင်း၊ ဗဟိုတည့်မတ်ခြင်း၊ ပုံမှန်ရပ်တန့်ခြင်း၊ ဘေးကင်းစွာ တပ်ဆင်ခြင်း သို့မဟုတ် သဘောတူညီထားသည့် အရွယ်အစားပြောင်းလဲမှုတစ်ခု | အော်ပရေတာ အကောင့်ပိတ်ခြင်းနှင့် ဖွင့်သည့်အရာများစာရင်း |
လက်တွေ့ကျသည့်အခါ ဝယ်သူ၏ ပုံမှန်ဖော်မြူလာကို အသုံးပြုပါ။ အစားထိုးပစ္စည်း လိုအပ်ပါက ကွာခြားချက်ကို မှတ်တမ်းတင်ပြီး စစ်ဆေးမှုမှ သက်သေပြသည့်အရာကို ကန့်သတ်ပါ။ အောင်မြင်သော PE ပြေးခြင်းသည် PVC ဖော်မြူလာကို သက်သေမပြဘဲ၊ ထူထဲသော နံရံအမြန်နှုန်းနိမ့် ထုတ်ကုန်သည် ပါးလွှာသော မြန်နှုန်းမြင့် အခြေအနေတစ်ခုကို သက်သေမပြပါ။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-အမြင့်ဆုံးထွက်ရှိမှုတွင် အတိုချုံးပြသမှုထက် ခြေရာခံနိုင်သော တိုင်းတာမှုများဖြင့် တည်ငြိမ်သောပြေးခြင်းကို ကျွန်ုပ်တို့နှစ်သက်သည်။ ဖိအားသည် ပြေနေသင့်သည်၊ နံရံဖတ်မှုများကို ထိန်းချုပ်နိုင်သင့်သည်၊ အပူပေးစက်များသည် ပုံမှန်မဟုတ်စွာ လည်ပတ်နေသင့်ပြီး အအေးခံပိုက်သည် သဘောတူညီထားသည့် စစ်ဆေးမှုကို ပြည့်မီသင့်သည်။ ထိုရလဒ်သည် နှစ်ဖက်စလုံးအတွက် အသုံးဝင်သော လက်ဆင့်ကမ်းအမှတ်ကို ပေးသည်။


မေးလေ့ရှိသောမေးခွန်းများ
ပိုက်ထုတ်ခြင်း အသေခံခေါင်းကို ကိုးကားရန် အဘယ်အချက်အလက် လိုအပ်သနည်း။
ပေါ်လီမာအဆင့်နှင့် ဖော်မြူလာ၊ ပိုက်စံနှုန်း၊ အရွယ်အစား အပြည့်အစုံနှင့် နံရံအကွာအဝေး၊ ပစ်မှတ်အထွက်နှင့် လိုင်းအမြန်နှုန်း၊ extruder အမျိုးအစား၊ အရည်ပျော်ဝင်ပေါက်နှင့် အနားကွပ်ပုံဆွဲ၊ အပူပေးကိရိယာ ဗို့အား၊ အာရုံခံကိရိယာ လိုအပ်ချက်များ၊ downstream calibration အသေးစိတ်များ၊ နှစ်သက်သော ပြောင်းလဲမှု အစိတ်အပိုင်းများနှင့် လက်ခံမှုအစီအစဉ်ကို ပေးပို့ပါ။ လက်ရှိချိတ်ဆက်မှု၏ ဓာတ်ပုံများနှင့် တိုင်းတာထားသော ပုံများသည် အစားထိုးပရောဂျက်များအတွက်လည်း အသုံးဝင်ပါသည်။
ပိုက်တစ်ခုသည် PVC၊ PE နှင့် PPR တို့ကို လည်ပတ်နိုင်ပါသလား။
မျှဝေထားသော ပြင်ပကိုယ်ထည်သည် ကျဉ်းကျဉ်းသတ်မှတ်ထားသော ပရောဂျက်တစ်ခုတွင် နည်းပညာအရ ဖြစ်နိုင်သော်လည်း PVC၊ PE နှင့် PPR တို့သည် တူညီသောစီးဆင်းမှု၊ အပူပိုင်း သို့မဟုတ် အရွယ်အစားအခြေအနေများကို ဖန်တီးမပေးနိုင်ပါ။ ပထမဦးစွာ ကျွန်ုပ်တို့သည် အပြည့်အဝဖော်မြူလာ၊ အထွက်၊ အရွယ်အစား၊ စီးဆင်းလမ်းကြောင်းလိုအပ်ချက်များနှင့် သန့်ရှင်းရေးနည်းလမ်းတို့ကို နှိုင်းယှဉ်ပါသည်။ သီးခြားကိရိယာ သို့မဟုတ် သီးခြားခေါင်းတစ်လုံးသည် ပိုမိုဘေးကင်းသော ထုတ်လုပ်မှုရွေးချယ်မှုဖြစ်နိုင်သည်။
ပိုက်အချင်းသည် နောက်ဆုံးပိုက်အချင်းနှင့် ညီမျှပါသလား။
အများအားဖြင့် မရှိပါ။ အရည်ပျော်သွားခြင်း၊ ဆွဲငင်ကာ၊ ဓာတ်ညှိစက်ထဲသို့ ဝင်ကာ အေးသွားသောကြောင့် သေသွားပြီးနောက် ပူသောပြွန်သည် ပြောင်းလဲသွားသည်။ လိုအပ်သောသေတ္တာနှင့် mandrel အတိုင်းအတာများကို အမည်ခံပိုက်အရွယ်အစားမှ တိုက်ရိုက်ကူးယူမည့်အစား ပစ္စည်း၊ အထွက်၊ လိုင်းအမြန်နှုန်း၊ လေဟာနယ်အရွယ်အစားနှင့် အအေးပေးစနစ်ဖြင့် ဒီဇိုင်းရေးဆွဲရပါမည်။
Die head တစ်ခုတည်းက ပိုက်နံရံအထူနှင့် ပုံသဏ္ဍာန်ကို အာမခံနိုင်ပါသလား။
နံပါတ်။ အသေခေါင်းသည် အဝိုင်းပုံအရည်ပျော်မှုကို တည်ထောင်ပေးသည်၊ သို့သော် နောက်ဆုံးနံရံအထူနှင့် ဘဲဥပုံများသည် အရည်ပျော်မှုတည်ငြိမ်မှု၊ ဗဟိုပြုမှု၊ အပူချိန်ချိန်ခွင်လျှာ၊ ချိန်ညှိမှုအခြေအနေ၊ လေဟာနယ်၊ အအေးခံမှု၊ သယ်ယူသွားသည့်ချိန်ညှိမှုနှင့် လိုင်းအမြန်နှုန်းတို့အပေါ် မူတည်သည်။ လက်ခံခြင်းသည် ပြီးပြည့်စုံသော လည်ပတ်မှုလိုင်းကို စမ်းသပ်သင့်သည်။
Nanhaiya သည် မည်သည့်ပစ္စည်းကို ထုခွဲမှုပြုလုပ်ရန် အသုံးပြုသနည်း။
Nanhaiya ၏ ယေဘူယျ extruder အံစာတုံး စာမျက်နှာတွင် 38CrMoAl သည် နိုက်ထရစ်နှင့် မျက်နှာပြင် မာကျောမှု HV950 မှ HV1000 တို့ဖြင့် စာရင်းပြုစုထားသည်။ သီးသန့်ပိုက် extrusion die head ကို မာကျောသော မျက်နှာပြင်များဖြင့် အလွိုင်းသံမဏိအဖြစ် ဖော်ပြသည်။ အတည်ပြုထားသောသတ်မှတ်ချက်တွင် အစေး၊ ဖြည့်စွက်ပစ္စည်းများနှင့် သန့်ရှင်းရေးနည်းလမ်းအတွက် နောက်ဆုံးပစ္စည်း၊ အပူကုသမှုနှင့် စိုစွတ်နေသော မျက်နှာပြင်လိုအပ်ချက်များကို အတည်ပြုသင့်သည်။
အရွယ်အစား အများအပြား ထည့်သွင်းခြင်း သို့မဟုတ် ပြီးပြည့်စုံသော ခေါင်းပေါင်း များစွာပါသော အသေခေါင်းတစ်လုံးကို ဝယ်သင့်ပါသလား။
အရွယ်အစားအပိုင်းအခြား၊ အထွက်နှင့် သန့်ရှင်းရေးလုပ်ရိုးလုပ်စဉ်သည် ခန္ဓာကိုယ်တစ်ခုအား အလွန်အကျွံ ချိန်ညှိမှုမရှိဘဲ အလုပ်တစ်ခုအား ဖုံးအုပ်ခွင့်ပြုသည့်အခါ အစိတ်အပိုင်းများကို ပြောင်းလဲအသုံးပြုပါ။ ထုတ်ကုန်များသည် အချင်း၊ ပိုလီမာ၊ အထွက်၊ အလွှာဖွဲ့စည်းပုံ သို့မဟုတ် အကြိမ်ရေ အပြောင်းအလဲများစွာ ကွာခြားသည့်အခါ သီးခြားဦးခေါင်းများသည် အဓိပ္ပာယ်ရှိစေသည်။ ကိရိယာစျေးနှုန်းတစ်ခုတည်းမဟုတ်ဘဲ စုစုပေါင်းပြောင်းလဲမှုအချိန်နှင့် ထုတ်လုပ်မှုအန္တရာယ်ကို နှိုင်းယှဉ်ပါ။
ပိုက်ခေါင်းကို မည်ကဲ့သို့ လက်ခံသင့်သနည်း။
ပုံဆွဲခြင်း၊ ပစ္စည်း၊ ကုသမှု၊ အပူပေးကိရိယာ၊ အာရုံခံကိရိယာ၊ အနားကွပ်နှင့် စီးဆင်းမှုလမ်းကြောင်းစစ်ဆေးမှုများဖြင့် စတင်ပါ။ ထို့နောက် သတ်မှတ်ထားသော ပိုက်အရွယ်အစား၊ အထွက်နှင့် လိုင်းအမြန်နှုန်းဖြင့် သဘောတူထားသော ထုတ်လုပ်မှုပစ္စည်းကို လည်ပတ်ပါ။ အပူချိန်၊ အရည်ပျော်ဖိအား၊ လုံးပတ်ပတ်လည်ရှိ နံရံဖတ်ခြင်းများ၊ ပြင်ပအချင်း၊ ဘဲဥပုံ၊ မျက်နှာပြင်အခြေအနေ၊ အလျားအလိုက် ထုထည်နှင့် ပစ်မှတ်ပိုက်စံအတွက် လိုအပ်သည့် စမ်းသပ်မှုများကို မှတ်တမ်းတင်ပါ။
extruded pipe wall ရဲ့ တစ်ဖက်ခြမ်းကို ဘာတွေက ပိုထူလာတာလဲ။
ဖြစ်နိုင်သောအကြောင်းအရင်းများတွင် သေဆုံးခြင်း သို့မဟုတ် mandrel မှားယွင်းစွာဗဟိုပြုခြင်း၊ အဝန်းအဝိုင်းအပူချိန်မညီမျှခြင်း၊ မညီမညာအရည်ပျော်စီးဆင်းမှု၊ စီးဆင်းမှုလမ်းကြောင်းရှိ အနည်အနှစ်များ ပျက်စီးခြင်း၊ မတည်မငြိမ် extruder output၊ calibrator misalignment၊ မညီမညာသောလေဟာနယ် သို့မဟုတ် အအေးခံခြင်းနှင့် သယ်ယူသွားမှုမှားယွင်းခြင်းတို့ ပါဝင်ပါသည်။ ရေစီးကြောင်းပြဿနာကို ဖုံးကွယ်ရန် အလယ်ဗဟိုမှ ဘောများကို အသုံးမပြုမီ လမ်းကြောင်းကို စစ်ဆေးပါ။
တရားဝင် ISO ပိုက်စံစာမျက်နှာများမှသာ ပံ့ပိုးပေးထားသည့် Nanhaiya ၏ လက်ရှိထုတ်ကုန်၊ စက်ကိရိယာနှင့် ဝန်ဆောင်မှုအချက်အလက်များမှ ပြင်ဆင်ထားသော နည်းပညာဆိုင်ရာ အကြောင်းအရာ။ နောက်ဆုံးသေဆုံးသည့် ဂျီသြမေတြီ၊ ပစ္စည်း၊ ကုသမှု၊ အတိုင်းအတာနှင့် လက်ခံမှုစံနှုန်းများကို အတည်ပြုထားသော ပရောဂျက်သတ်မှတ်ချက်ဖြင့် သတ်မှတ်သည်။