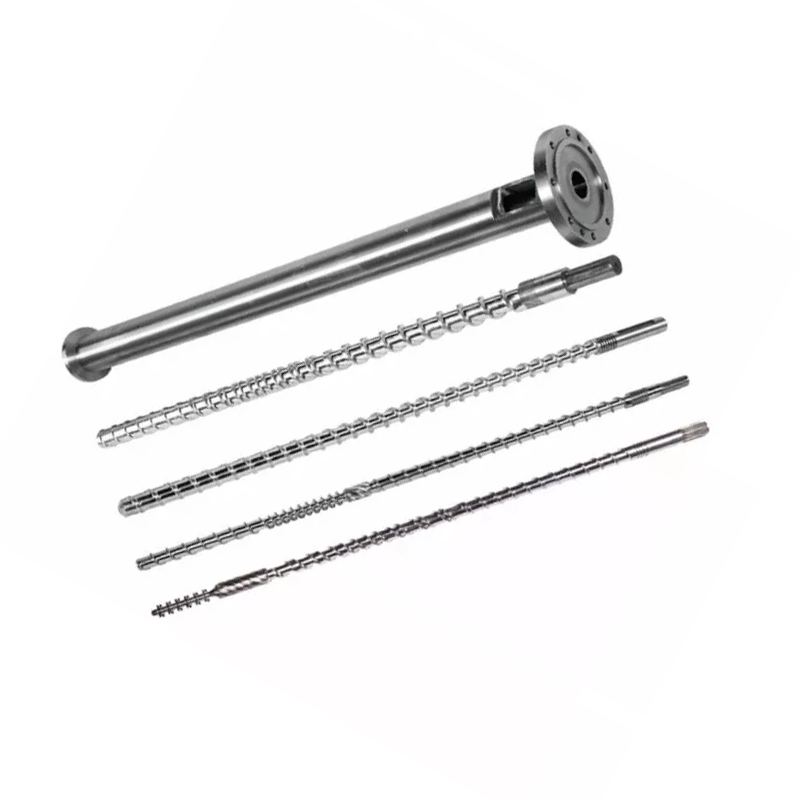
အစိတ်အပိုင်းအသစ်သည် စက်သို့ရောက်ရှိသည်အထိ စည်ပိုင်းအနားကွပ်တစ်ခုသည် ရိုးရှင်းပါသည်။ ထို့နောက် မှတ်ပုံတင်ခြင်း၊ ဘော့လုံးဝိုင်း၊ တံဆိပ်ခတ်ထားသော မျက်နှာ သို့မဟုတ် အရည်ပျော်သွားသောလမ်းကြောင်းတွင် သေးငယ်သော အမှားအယွင်းတစ်ခုသည် တပ်ဆင်ခြင်းကို ရပ်သွားနိုင်သည်။ ဤလမ်းညွှန်ချက်တွင် နမူနာဟောင်း၊ စက်မျက်နှာပြင်နှင့် လည်ပတ်မှုတာဝန်ကို ထိန်းချုပ်ထားသောအနားကွပ်သတ်မှတ်ချက်အဖြစ် မည်သို့ပြောင်းလဲရမည်ကို ဝယ်ယူခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းရေးအဖွဲ့များကို ပြသထားသည်။



အမြန်ဖြေပါ။
တစ်ခုဝယ်ရန်extruder စည်အနားကွပ်၊ တွင်း၊ ပြင်ပအချင်း၊ အထူ၊ မှတ်ပုံတင်တည်နေရာ၊ ဘော့လုံးပုံစံ၊ တံဆိပ်ခတ်ထားသည့် မျက်နှာ၊ ပစ္စည်း၊ မျက်နှာပြင် ကုသမှုနှင့် မိတ်လိုက်သည့် အစိတ်အပိုင်းများကို ခွဲခြားသတ်မှတ်သည့် ထိန်းချုပ်ထားသော ပုံတစ်ပုံကို ပေးပို့ပါ။ အမှန်တကယ်အပူချိန်နှင့် ဖိအားအခြေခံ၊ extruder သို့မဟုတ် die-head model၊ အရေအတွက်နှင့် စစ်ဆေးရေးလိုအပ်ချက်များကို ထည့်ပါ။
"ANSI" "DIN" "JIS" သို့မဟုတ် "PN16" တစ်ခုတည်းမှ စိတ်ကြိုက်စက်အနားကွပ်တစ်ခုကို မမှာယူပါနှင့်။ အဆိုပါ ကိုးကားချက်များသည် ပြီးပြည့်စုံသော စံသတ်မှတ်ချက်နှင့် ဝန်ဆောင်မှုအခြေခံကို ဖော်ပြထားမှသာ စံပိုက်အကာအရံကို သတ်မှတ်နိုင်သည်။ တစ်ဖက်မှ အသိအမှတ်ပြုထားသော အနားကွပ်ပုံစံအတိုင်း လိုက်နာသည့်အခါတွင်ပင် extruder ချိတ်ဆက်မှုတစ်ခုသည် ၎င်း၏ကိုယ်ပိုင် interface ပုံဆွဲရန် လိုအပ်ပါသည်။
သင်ဝယ်ယူမည့် flange အမျိုးအစားကို ဦးစွာသိရှိပါ။
မတူညီသော အစိတ်အပိုင်းသုံးခုလုံးကို အနားကွပ်ဟု ခေါ်သောအခါတွင် ဝယ်ယူရေးဆိုင်ရာ အမှားအယွင်းများ မကြာခဏ စတင်သည်။ စံပိုက်အနားကွပ်တစ်ခု၊ စိတ်ကြိုက် extruder barrel flange နှင့် transition adapter သည် ဓာတ်ပုံတစ်ပုံတွင် ဆင်တူသည်။ ၎င်းတို့ကို တူညီသောနည်းဖြင့် သတ်မှတ်ထားခြင်း မရှိပါ။
| အစိတ်အပိုင်း | အဲဒါကို ဘာသတ်မှတ်လဲ။ | အဓိကဝယ်ယူရေးအန္တရာယ် |
|---|---|---|
| စံပိုက်အနားကွပ် | စံချိန်စံညွှန်းအတိအကျ၊ ထုတ်ဝေမှု၊ အမည်ခံအရွယ်အစား၊ အတန်းအစား သို့မဟုတ် PN၊ မျက်နှာ၊ ပစ္စည်း၊ ဖောက်ထွင်းနှင့် ချိတ်ဆက်မှုအမျိုးအစား | "DIN flange" ကဲ့သို့သော အတိုကောက် အညွှန်းတစ်ခုသည် အတိုင်းအတာတစ်ခုထက်ပို၍ အဆင့်သတ်မှတ်ခြင်းစနစ်ကို ရည်ညွှန်းနိုင်သည်။ |
| စိတ်ကြိုက် extruder စည်အနားကွပ် | ထိန်းချုပ်ထားသော စက်ပုံဆွဲခြင်း၊ မိတ်လိုက်စည် သို့မဟုတ် ဒက်တာ၊ မှတ်ပုံတင်ခြင်း၊ bolt ပုံစံ၊ အရည်ပျော်ခြင်း၊ တံဆိပ်ခတ်ခြင်းအင်္ဂါရပ်နှင့် ဝန်ဆောင်မှုတာဝန် | စိတ်ကြိုက်တည်နေရာနှင့် စီးဆင်းမှုအင်္ဂါရပ်များပါရှိသော စက်ပစ္စည်းမျက်နှာပြင်အတွက် ပိုက်-အနားစောင်းဇယားကို အသုံးပြုခြင်း။ |
| Die-head adapter flange | အင်တာဖေ့စ်နှစ်ခုအပြင် အတွင်းပိုင်းအရည်ပျော်မှုအကူးအပြောင်း၊ တိမ်းညွှတ်မှု၊ ပံ့ပိုးမှုနှင့် အာရုံခံကိရိယာ သို့မဟုတ် မျက်နှာပြင်ထုပ်ပိုးမှု လိုအပ်ချက်များ | အစွန်းနှစ်ဖက်စလုံးသည် သီးခြားစီ အံဝင်ခွင်ကျဖြစ်သော်လည်း စုစည်းထားသော စီးဆင်းမှုလမ်းကြောင်း၊ အလယ်လိုင်း သို့မဟုတ် bolt orientation သည် မညီပါ။ |
Nanhaiya ရဲ့ လက်ရှိbarrel flange အကွာအဝေးအနားကွပ်ချိတ်ဆက်မှုများနှင့် စိတ်ကြိုက်ပြုလုပ်နိုင်သော port အရွယ်အစားများဖြင့် အဝိုင်းစတီးလ်များကို ဖုံးအုပ်ထားသည်။ ANSI၊ DIN နှင့် JIS ပုံစံများကို ပလတ်စတစ်၊ ဓာတု၊ granulation နှင့် စက်ယန္တရား အသုံးချမှုများအတွက် အပြည့်အဝ စိတ်ကြိုက်အတိုင်းအတာများနှင့်အတူ ရရှိနိုင်ပါသည်။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-စံအမည်သည် နည်းပညာဆိုင်ရာ စကားဝိုင်းတစ်ခုကို စတင်သည်။ ပုံဆွဲမပြီးပါဘူး။ အပိုင်းဘယ်မှာထိုင်မလဲ၊ ဘယ်နေရာလဲ၊ ဘယ်တံဆိပ်တုံးနဲ့ ဖြတ်သွားလဲဆိုတာကို အရင်ဆုံးမေးပါတယ်။ ထိုလုပ်ဆောင်ချက်များ ရှင်းသွားသည်နှင့်အမျှ မှန်ကန်သောအတိုင်းအတာများသည် ထိန်းချုပ်ရန် ပိုမိုလွယ်ကူလာပါသည်။


flange ကိုက်ညီမှုရှိမရှိကို ဆုံးဖြတ်သည့်အတိုင်းအတာ
အသုံးဝင်သောပုံသည် အရွယ်အစားကို လုပ်ဆောင်ချက်နှင့် ပိုင်းခြားထားသည်။ ဘော့လုံးအပေါက်များသည် ကုပ်ကြိုးကို ဖန်တီးသည်၊ မှတ်ပုံတင်သည် အစိတ်အပိုင်းများကို နေရာချသည်၊ မျက်နှာသည် တံဆိပ်ကို သယ်ဆောင်ပြီး bore သည် အရည်ပျော်ခြင်း သို့မဟုတ် လုပ်ငန်းစဉ်ကြားခံကို သယ်ဆောင်သည်။ အင်္ဂါရပ်တစ်ခုအား အခြားတစ်ခုအတွက် လျော်ကြေးပေးရန် တောင်းဆိုခြင်းသည် တပ်ဆင်ရခက်ခဲပြီး မသေချာမရေရာသော တံဆိပ်ခတ်ခြင်းကို ဖြစ်စေသည်။
| ပုံဆွဲအင်္ဂါရပ် | ဘာကြောင့် အရေးကြီးတာလဲ။ | ဝယ်သူက ဘာပြောရမလဲ |
|---|---|---|
| အပြင်မှာချင်း | စာအိတ်၊ ကိရိယာဝင်ရောက်ခွင့်နှင့် အပူပေးစက်များ၊ အစောင့်များ သို့မဟုတ် ပံ့ပိုးကူညီမှုများအနီးတွင် ထိန်းချုပ်သည်။ | Nominal size, tolerance and any limited sector |
| Central bore သို့မဟုတ် အရည်ပျော်လမ်းကြောင်း | စီးဆင်းမှုအဆက်ပြတ်မှုနှင့် ပူးတွဲရှိ အတွင်းအဆင့်ကို ထိန်းချုပ်သည်။ | အချင်း၊ သည်းခံနိုင်မှု၊ အကူးအပြောင်းပုံသဏ္ဍာန်၊ ဦးတည်ချက်နှင့် မျက်နှာပြင် လိုအပ်ချက် |
| ခြုံငုံနှင့်ဒေသခံအထူ | bolt ထိတွေ့မှု၊ တင်းမာမှု၊ ချိန်ညှိမှုနှင့် စုပုံထားသော အရှည်အပေါ် သက်ရောက်မှုရှိသည်။ | Datum မျက်နှာများ၊ အထူများ၊ တန်ပြန်များနှင့် ဗဟိုအလျား |
| မှတ်ပုံတင် သို့မဟုတ် နှာတံကို တည်နေရာရှာဖွေခြင်း။ | bolt-hole clearance ကို အားကိုးမည့်အစား စုစည်းမှုအား တည်ဆောက်သည်။ | အမျိုးသား သို့မဟုတ် အမျိုးသမီး အင်္ဂါရပ်၊ အချင်း၊ အတိမ်အနက်၊ အံဝင်ခွင်ကျနှင့် ခဲ-အင် |
| Bolt ပုံစံ | ကုပ်ကြိုးချိတ်ဆက်မှုကို ပံ့ပိုးပေးပြီး ထောင့်ကွေး တိမ်းညွှတ်မှုကို ပြုပြင်ပေးသည်။ | အရေအတွက်၊ အစေး-စက်ဝိုင်းအချင်း၊ အပေါက်အရွယ်အစား၊ ချည်မျှင်၊ အတိမ်အနက်နှင့် ထောင့်စွန်းများ |
| အလုံပိတ်မျက်နှာ | gasket၊ လက်စွပ်၊ groove သို့မဟုတ် metal face ဖြင့် ရည်ရွယ်ထားသော အဆက်အသွယ်ကို ဖန်တီးပါ။ | မျက်နှာစာအမျိုးအစား၊ အတိုင်းအတာ၊ အပြီးသတ်၊ တံဆိပ်ခတ်သတ်မှတ်ချက်နှင့် ခွင့်ပြုနိုင်သော ပျက်စီးဆုံးရှုံးမှု |
| ဂျီဩမေတြီထိန်းချုပ်မှုများ | ထွင်းဖေါက်ခြင်း၊ မှတ်ပုံတင်ခြင်းနှင့် တံဆိပ်ခတ်ခြင်း မျက်နှာကို မှန်ကန်စွာ ဆက်စပ်ထားပါ။ | Datums များ နှင့် လိုအပ်သော ချောမွေ့မှု၊ ထောင့်မှန်မှု၊ အနေအထား၊ coaxiality သို့မဟုတ် runout |
| Orientation ပါရှိပါတယ်။ | အပူပေးကိရိယာများ၊ အာရုံခံအပေါက်များ၊ သော့လမ်းကြောင်းများ၊ အစောင့်များ သို့မဟုတ် အချိုးမညီသောမိတ်လိုက်သည့်အစိတ်အပိုင်းများကို ချိန်ညှိပါ။ | မရှင်းလင်းသော ဒက်တမ်တစ်ခုမှ နာရီချိန်ထောင့် |
ISO 286-1 သည် ဆလင်ဒါအင်္ဂါရပ်များနှင့် အခြေခံ-အပေါက်နှင့် အခြေခံ-ရိုးတံ သဘောတရားများအပါအဝင် မျဉ်းအရွယ်အစားနှင့် အံဝင်ခွင်ကျများအတွက် နိုင်ငံတကာစနစ်တစ်ခု ပေးပါသည်။ ISO 1101 သည် ပုံစံ၊ တိမ်းညွှတ်မှု၊ တည်နေရာနှင့် အဆက်မပြတ်ထိန်းချုပ်မှုများအတွက် သင်္ကေတဘာသာစကားကို ပံ့ပိုးပေးသည်။ ဤစံနှုန်းများသည် လိုအပ်ချက်ကို ဖော်ပြရာတွင် အထောက်အကူဖြစ်စေသော်လည်း ဒီဇိုင်နာသည် လုပ်ဆောင်နိုင်သော ဒေတာများနှင့် ခွင့်ပြုထားသော တန်ဖိုးများကို ဆက်လက်ရွေးချယ်ရမည်ဖြစ်သည်။
Bolt-hole clearance သည် တည်နေရာပြစနစ်မဟုတ်ပါ။ချိတ်ဆက်ထားသော သေတ္တာခေါင်း သို့မဟုတ် အဒက်တာသည် စည်ပေါက်နှင့် ဗဟိုပြုနေပါက၊ မှတ်ပုံတင်တစ်ခု သို့မဟုတ် အခြားထိန်းချုပ်ထားသောတည်နေရာကို သတ်မှတ်ပါ။ မှားယွင်းနေသော ဖောက်ထွင်းနှစ်ခုကို အတူတကွ တွန်းပို့နေစဉ် ဘောလီများကို တင်းကြပ်ခြင်းသည် မျက်နှာ၊ တံဆိပ်ခတ်ခြင်း သို့မဟုတ် တွယ်ကပ်များကို ပျက်စီးစေပြီး အန္တရာယ်ရှိသော အတွင်းပိုင်းအဆင့်ကို ချန်ထားနိုင်သည်။

ANSI၊ DIN၊ JIS နှင့် PN တို့သည် ပြီးပြည့်စုံသော ဝယ်ယူမှုဖော်ပြချက်များ မဟုတ်ပါ။
Nanhaiya သည် ANSI၊ DIN နှင့် JIS ရွေးချယ်မှုများ သို့မဟုတ် စိတ်ကြိုက်စံနှုန်းတစ်ခုကို ပေးသည်။ အနားကွပ်တစ်ခုသည် တည်ထောင်ထားသော အပင်ပိုက်များနှင့် ချိတ်ဆက်သည့်အခါ သို့မဟုတ် ရှိပြီးသား ဒေသဆိုင်ရာပုံစံနှင့် ကိုက်ညီရမည်ဖြစ်ပြီး ၎င်းအကွာအဝေးသည် အသုံးဝင်သည်။ ကိုးကားချက်သည် အတိအကျစာရွက်စာတမ်း၊ ထုတ်ဝေမှု၊ အမည်ခံအရွယ်အစား၊ အဆင့်သတ်မှတ်ချက်၊ မျက်နှာ၊ ပစ္စည်းနှင့် မည်သည့်ပရောဂျက်ကိုမဆို ပြုပြင်မွမ်းမံရန် လိုအပ်နေသေးသည်။
ဥပမာအားဖြင့် ASME B16.5 သည် NPS 1/2 မှ NPS 24 မှ ပိုက်အနားကွပ်များနှင့် အနားကွပ်ဆက်စပ်ပစ္စည်းများအတွက် ခေါင်းစဉ်တပ်ထားသည်။ ၎င်း၏နယ်ပယ်သည် ဖိအား-အပူချိန်အဆင့်သတ်မှတ်ချက်များ၊ ပစ္စည်းများ၊ အတိုင်းအတာ၊ ခံနိုင်ရည်များ၊ အမှတ်အသားများနှင့် စမ်းသပ်မှုများကို ကိုင်တွယ်ဖြေရှင်းသည်။ ၎င်းသည် ၎င်း၏နယ်ပယ်အတွင်းရှိ အစိတ်အပိုင်းများအတွက် ခိုင်မာသောမူဘောင်တစ်ခုဖြစ်သော်လည်း ၎င်း၏ခေါင်းစဉ်သည် extruder ချိတ်ဆက်မှုတိုင်းကို B16.5 အနားကွပ်တစ်ခုအဖြစ်သို့ ပြောင်းလဲမည်မဟုတ်ပါ။
လက်တွေ့ပိုင်းခြားနားချက်အနားကွပ်သည် pressure-piping boundary ၏ အစိတ်အပိုင်းဖြစ်ပါက၊ သက်ဆိုင်ရာ piping rules နှင့် အရည်အချင်းပြည့်မီသော engineering review ကို အသုံးပြုပါ။ ၎င်းသည် စိတ်ကြိုက်စက်မျက်နှာပြင်တစ်ခုဖြစ်ပါက၊ ၎င်းအား အတည်ပြုထားသော စက်ကိရိယာပုံဆွဲခြင်းနှင့် လည်ပတ်မှုတာဝန်ဖြင့် ထိန်းချုပ်ပါ။ ၎င်းသည် အခန်းကဏ္ဍနှစ်ခုလုံးကို လုပ်ဆောင်ပါက၊ ဝယ်ယူမှုပက်ကေ့ဂျ်သည် လိုအပ်ချက်အစုံလိုက်နှစ်ခုလုံးကို ဖြည့်ဆည်းပေးရမည်ဖြစ်သည်။
စံပုံစံ
စံနံပါတ်၊ နှစ် သို့မဟုတ် ထုတ်ဝေမှု၊ အရွယ်အစား၊ အတန်းအစား သို့မဟုတ် PN၊ မျက်နှာ၊ ပစ္စည်းအုပ်စုနှင့် မိတ်လိုက်အစိတ်အပိုင်းတို့ကို ဖော်ပြပါ။ သွေဖည်မှုမှန်သမျှကို အတိအလင်း ဖော်ပြပါ။
စိတ်ကြိုက်ပုံစံ
လက်မှတ် ရေးထိုးပြီး လုပ်ပိုင်ခွင့်ကို ရေးဆွဲတယ်။ စံတစ်ခုအား ကိုးကားခြင်းသည် ရွေးချယ်ထားသော စာတွဲများ၊ အံဝင်ခွင်ကျ၊ သင်္ကေတများ သို့မဟုတ် စမ်းသပ်မှုနည်းလမ်းများကို သတ်မှတ်နိုင်သေးသည်။
ရောနှောသောဖေ့စ်ဘွတ်ခ်
မည်သည့်မျက်နှာသည် စံနှုန်းတစ်ခုနှင့် ကိုက်ညီပြီး မည်သည့်မျက်နှာကို စိတ်ကြိုက်ပြုလုပ်ထားသည်ကို ပြသပါ။ အစွန်းနှစ်ဖက်ကြားရှိ အတွင်းအကူးအပြောင်းနှင့် ထောင့်ချိုးဆက်ဆံရေးကို သတ်မှတ်ပါ။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-"အနားကွပ်အဟောင်းနဲ့ အတူတူပဲ" သည် အသုံးဝင်သော အကြောင်းအရာဖြစ်သည်၊ သို့သော် ၎င်းသည် စစ်ဆေးနိုင်သော လိုအပ်ချက်မဟုတ်ပါ။ ကျွန်ုပ်တို့သည် ပုံတစ်ပုံပေါ်တွင် တိကျသောမျက်နှာပြင်ကို တင်ထားပြီး ဝယ်သူကို အတည်ပြုရန် တောင်းဆိုသည်။ ၎င်းသည် တိုင်းတာမှုတစ်ခုအား မေးခွန်းထုတ်သည့်အခါ ထုတ်လုပ်ခြင်း၊ စစ်ဆေးခြင်းနှင့် တပ်ဆင်ခြင်းအဖွဲ့များကို တူညီသောအဖြေပေးသည်။
ဖိအားအတန်းအစား အပူချိန်နှင့် ပစ္စည်းကို ခွဲခြား၍မရပါ။
Nanhaiya ၏ barrel flange စာမျက်နှာတွင် PN6၊ PN10၊ PN16၊ PN25၊ PN40 နှင့် PN63 ရွေးချယ်စရာများကို စာရင်းပြုစုထားသည်။ ဤအရာများကို ရနိုင်သော သတ်မှတ်ချက်အမျိုးအစားများအဖြစ် သတ်မှတ်ပါ၊ universal work-pressure statement တစ်ခုအဖြစ် ဆက်ဆံပါ။ အသုံးပြုနိုင်သော အဆင့်သတ်မှတ်ချက်သည် အုပ်ချုပ်မှုစံနှုန်း၊ ပစ္စည်း၊ အပူချိန်၊ ဂျီသြမေတြီ၊ bolting၊ တံဆိပ်နှင့် စနစ်ဒီဇိုင်းတို့အပေါ် မူတည်ပါသည်။
တိုတောင်းသောအနားကွပ် အညွှန်းတစ်ခုဖော်ပြ၍မရသော အခြေအနေများကို ပေါ်လီမာလုပ်ဆောင်ခြင်းဖြင့် ပေါင်းထည့်သည်။ ချိတ်ဆက်မှုတွင် အပူအရည်ပျော်ခြင်း၊ အပူပေးခြင်းနှင့် အအေးပေးခြင်း စက်ဝန်းများ၊ စက်တုန်ခါမှု၊ အသေခေါင်းအလေးချိန်၊ တပ်ဆင်မှုများနှင့် သန့်ရှင်းရေးတို့ကို တွေ့မြင်နိုင်ပါသည်။ ပုံမှန်နှင့် အများဆုံးအခြေအနေများကို ဖော်ပြသော်လည်း ဒီဇိုင်းအခြေအနေများကို ပုံမှန်လုပ်ငန်းစဉ်ဆက်တင်များမှ သီးခြားထားပါ။
| တာဝန်ထည့်သွင်းခြင်း။ | ထုတ်လုပ်သူ ဘာကြောင့် လိုအပ်တာလဲ။ | ပူးတွဲတင်ပြရန်အထောက်အထား |
|---|---|---|
| ပုံမှန်နှင့်အမြင့်ဆုံးအပူချိန် | ပစ္စည်း၏အပြုအမူ၊ တံဆိပ်ရွေးချယ်မှု၊ အပူလှုပ်ရှားမှုနှင့် အဆင့်သတ်မှတ်မှုအပေါ် သက်ရောက်မှုရှိသည်။ | လုပ်ငန်းစဉ်စာရွက်၊ အပူပေးကိရိယာ ဆက်တင်များနှင့် တိုင်းတာသည့် လည်ပတ်မှုအပိုင်း |
| ပုံမှန်နှင့်အမြင့်ဆုံးဖိအား | သက်ဆိုင်ရာ ဒီဇိုင်းနည်းလမ်းအရ စက်ပိုင်းဆိုင်ရာနှင့် တံဆိပ်ခတ်ခြင်း တာဝန်ကို သတ်မှတ်သည်။ | တူရိယာအကွာအဝေး၊ လည်ပတ်မှုမှတ်တမ်းများနှင့် ဒီဇိုင်းလိုအပ်ချက် |
| ဖိအားအလယ်အလတ် | သွန်းသော ပိုလီမာ၊ ဓာတ်ငွေ့၊ အရည် သို့မဟုတ် အပင်ပိုက်များ သည် မတူညီသော ဒီဇိုင်းနှင့် သန့်ရှင်းရေး ထိန်းချုပ်မှုများ လိုအပ်နိုင်သည်။ | ပစ္စည်းအမည်၊ ဖော်မြူလာ၊ ဘေးကင်းမှုဒေတာနှင့် လုပ်ငန်းစဉ်ပုံကြမ်း |
| ပြင်ပဝန် | လေးလံသောအသေခံခေါင်း သို့မဟုတ် ပံ့ပိုးမထားသော ပိုက်လိုင်းသည် အနားကွပ်တွင် ကွေးနေသောဝန်ကို ထည့်နိုင်သည်။ | စည်းဝေးပွဲအလေးချိန်၊ ဆွဲငင်အားဗဟို၊ ပံ့ပိုးမှုနှင့် တပ်ဆင်ပုံဆွဲခြင်း။ |
| အပူသံသရာ | ထပ်ခါထပ်ခါ ချဲ့ထွင်ခြင်းနှင့် ကျုံ့ခြင်းတို့သည် ကြိုတင်ထည့်သွင်းခြင်း၊ ချိန်ညှိခြင်းနှင့် တံဆိပ်ခတ်ခြင်းကို ထိခိုက်စေနိုင်သည်။ | ကြိမ်နှုန်းနှင့် အပူပေးခြင်းနှင့် အအေးပေးခြင်း အစီအစဉ်ကို စတင်ခြင်းနှင့် ရပ်တန့်ပါ။ |
| သက်ဆိုင်သောကုဒ် သို့မဟုတ် ဖောက်သည်စည်းမျဉ်း | တွက်ချက်မှုများ၊ ပစ္စည်းမှတ်တမ်းများ၊ အမှတ်အသားပြုခြင်း၊ စမ်းသပ်ခြင်းနှင့် အတည်ပြုခြင်းတာဝန်ကို ဆုံးဖြတ်သည်။ | စာရွက်စာတမ်း၊ ထုတ်ဝေမှုနှင့် ပရောဂျက်သတ်မှတ်ချက်အတိအကျ |
ယိုစိမ့်မှုများအတွက် သီးသန့်ဆေးအဖြစ် ပိုမိုမြင့်မားသော PN နံပါတ်ကို မရွေးချယ်ပါနှင့်။မျက်နှာပျက်စီးခြင်း၊ တံဆိပ်မှားခြင်း၊ ပုံပျက်ခြင်း၊ ညစ်ညမ်းခြင်း၊ ချိန်ညှိမှုညံ့ဖျင်းခြင်း၊ မသင့်လျော်သော bolting သို့မဟုတ် အပူလှုပ်ရှားမှုကြောင့် ယိုစိမ့်နိုင်သည်။ အတန်းအစား သို့မဟုတ် တင်းကျပ်သည့်နည်းလမ်းကို မပြောင်းမီ ကျရှုံးမှု ယန္တရားကို ရှာပါ။


အစစ်အမှန်ပတ်ဝန်းကျင်အတွက် ပစ္စည်းနှင့် မျက်နှာပြင်ကုသမှုကို ရွေးချယ်ပါ။
Nanhaiya သည် ကာဗွန်သံမဏိ၊ သံမဏိနှင့် သတ္တုစပ်စတီးတို့မှ စည်ဘောင်များကို ထုတ်လုပ်သည်။ ရရှိနိုင်သော မျက်နှာပြင် ကုသမှုများတွင် သဲဖောက်ခြင်း၊ သွပ်ပြားပြုလုပ်ခြင်း နှင့် နီကယ် ပလပ်စတစ်ဖြင့် ဖောက်သည် လိုအပ်ချက်များအတွက် ရရှိနိုင်သော အခြားသော ကုသမှုများ ပါဝင်သည်။ အတည်ပြုထားသောပုံတွင် ကျယ်ပြန့်သောပစ္စည်းမိသားစုတစ်ခုသာမကဘဲ တိကျသောအဆင့်နှင့် ကုသမှုအတိုင်းအတာကို ဖော်ပြသင့်သည်။
| ရွေးချယ်မှု | ဝယ်သူသည် အဘယ်ကြောင့် ထိုသို့စဉ်းစားနိုင်သနည်း။ | အတည်မပြုမီ ဖြေရှင်းရမည့်မေးခွန်းများ |
|---|---|---|
| ကာဗွန်သံမဏိ | ယေဘုယျအားဖြင့် စက်ယန္တရားများ၏ ကြံ့ခိုင်မှုနှင့် ပတ်ဝန်းကျင်ကို ထိန်းချုပ်သည့်နေရာတွင် စျေးသက်သာစွာ ထုတ်လုပ်ခြင်း။ | တိကျသောအဆင့်၊ ချေးကာကွယ်မှု၊ ပေါင်းစည်းနိုင်မှု၊ အပူချိန်အခြေခံနှင့် ထိတွေ့သောမျက်နှာပြင်များ |
| အစွန်းခံသံမဏိ | သတ်မှတ်ထားသော လုပ်ငန်းစဉ်ပတ်ဝန်းကျင်အတွက် သံချေးတက်ခြင်းကို ခံနိုင်ရည် သို့မဟုတ် သန့်စင်သော ထိတွေ့မျက်နှာပြင် | တိကျသောအဆင့်၊ ဓာတုထိတွေ့မှု၊ သည်းခြေအိတ်အန္တရာယ်၊ မိတ်လိုက်ပစ္စည်းများနှင့် တီထွင်ဖန်တီးမှုလမ်းကြောင်း |
| အလွိုင်းသံမဏိ | သတ်မှတ်ထားသော သတ္တုစပ်နှင့် ကုသမှုလမ်းကြောင်းကို တောင်းဆိုသော စက် သို့မဟုတ် အပူပေးတာဝန် | အဆင့်၊ အပူကုသမှု၊ မာကျောမှု၊ တောင့်တင်းမှု၊ စက်နိုင်မှုနှင့် စစ်ဆေးမှုမှတ်တမ်းများ |
| သဲဖြင့်ပြုလုပ်ထားသော မျက်နှာပြင် | မျက်နှာပြင်ပြင်ဆင်မှု သို့မဟုတ် သတ်မှတ်ထားသော ပြင်ပအချောထည် | မည်သည့်မျက်နှာများကို ကုသပြီး မည်သည့်တိကျမှု သို့မဟုတ် အလုံပိတ်မျက်နှာများကို ကာကွယ်ရမည်နည်း။ |
| သွပ်ရည်စိမ် သို့မဟုတ် နီကယ်ချထားသည့် မျက်နှာပြင် | သဘောတူထားသောပတ်ဝန်းကျင်အတွက် ထပ်လောင်းမျက်နှာပြင်ကာကွယ်ရေး | အပေါ်ယံပစ္စည်း၊ အထူသတ်မှတ်ချက်၊ မျက်နှာဖုံးအုပ်ထားသောနေရာများ၊ အတိုင်းအတာခွင့်ပြုချက်နှင့် ပြုပြင်သည့်နည်းလမ်း |
အပေါ်ယံလွှာသည် မသင့်လျော်သော အခြေခံပစ္စည်း၊ အားနည်းသော ဂျီသြမေတြီ သို့မဟုတ် ပျက်စီးနေသော မျက်နှာကို ပြုပြင်မထားပါ။ ပုံတွင် မျက်နှာဖုံးစွပ်ထားသော မျက်နှာပြင်များနှင့် နောက်ဆုံးအတိုင်းအတာများကို မသတ်မှတ်ထားပါက ၎င်းသည် အနီးကပ် အံဝင်ခွင်ကျ စာရင်းသွင်းမှုကိုလည်း ပြောင်းလဲနိုင်သည်။ ကုသခြင်းမပြုမီ သို့မဟုတ် စည်းဝေးရန် အဆင်သင့်ရှိသော ပြီးဆုံးသည့်အပိုင်းသို့ ခံနိုင်ရည်ရှိမရှိ ဆုံးဖြတ်ပါ။
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-ကျွန်ုပ်တို့သည် အလုပ်လုပ်သောမျက်နှာများကို အကာအကွယ်ပြင်ပမျက်နှာများနှင့် ခွဲခြားထားသည်။ တံဆိပ်ခတ်ထားသောမြေ၊ အချင်း သို့မဟုတ် တင်းကျပ်သောအပေါက်ကိုရှာဖွေခြင်းသည် မတော်တဆဖြစ်ခြင်းမရှိဘဲ အပေါ်ယံအလွှာကို မရရှိသင့်ပါ။ ပုံတွင်ပြထားသော ကုသမှုနယ်နိမိတ်များကို အမှတ်အသားပြုခြင်းသည် ပြီးသွားသည့်အစိတ်အပိုင်းများရောက်ရှိလာပြီးနောက် ၎င်းတို့ကိုဖြေရှင်းခြင်းထက် ပိုမိုလုံခြုံပါသည်။



အစားထိုးစည်၏အနားကွပ်ကို တိုင်းတာနည်း
အစိတ်အပိုင်းဟောင်းတစ်ခုသည် အဖိုးတန်သော ရုပ်ပိုင်းဆိုင်ရာ အထောက်အထားများကို ပံ့ပိုးပေးသော်လည်း ၎င်းသည် ရည်ရွယ်ထားသည့် ဂျီသြမေတြီကို ကိုယ်စားပြုနိုင်တော့မည်မဟုတ်ပေ။ မှတ်ပုံတင်တစ်ခုသည် ၀တ်ဆင်နိုင်ပြီး ပြုပြင်နေစဉ်အတွင်း မျက်နှာကို လျှိုထားနိုင်ပြီး အပူကြောင့် ပန်းကန်ပြားကို ပုံပျက်သွားစေနိုင်သည်။ မူလစက် သို့မဟုတ် တပ်ဆင်ရေးပုံဆွဲသည် ရနိုင်သည့်အခါတွင် အကောင်းဆုံး စတင်ပိုင်ခွင့်အာဏာအဖြစ် ကျန်ရှိနေပါသည်။
- တပ်ဆင်ထားသော ပရိဘောဂကို ဓာတ်ပုံရိုက်ပါ။စီးဆင်းမှုလမ်းကြောင်းကို မှတ်တမ်းတင်ပါ၊ အစိတ်အပိုင်းအစီအစဥ်၊ အလယ်လိုင်း၊ ပံ့ပိုးမှုများ၊ အပူပေးကိရိယာများ၊ အာရုံခံကိရိယာများနှင့် ဝင်ရောက်မှုကို ဖြုတ်တပ်ပါ။
- မိတ်လိုက်သည့် အစိတ်အပိုင်းနှစ်ခုလုံးကို ခွဲခြားသတ်မှတ်ပါ။စည်၊ ဒက်တာ၊ စခရင်ပြောင်းကိရိယာ၊ မြစ်ဆုံအူတိုင်၊ ဂီယာပုံး-ဘေးဖွဲ့စည်းပုံ သို့မဟုတ် မျက်နှာတစ်ခုစီနှင့် ချိတ်ဆက်ထားသော သေတ္တာခေါင်းကို မှတ်သားထားပါ။
- အထောက်အထား မပြောင်းလဲဘဲ သန့်ရှင်းပါ။ပိုလီမာနှင့် အစွန်းအထင်းများကို အဝိုင်းပတ်ခြင်း သို့မဟုတ် ချွတ်ယွင်းမှုအား ရှင်းပြသည့် ဝတ်ဆင်မှုအမှတ်အသားများကို ပွတ်ခြင်းမပြုဘဲ ပိုလီမာနှင့် ညစ်ညမ်းသောအညစ်အကြေးများကို ဖယ်ရှားပါ။
- အချက်အလက်များကို တည်ထောင်ပါ။အတိုင်းအတာများ မရိုက်ကူးမီ အဓိက တံဆိပ်ခတ်ခြင်း သို့မဟုတ် တပ်ဆင်ခြင်း မျက်နှာ၊ ပေါက် သို့မဟုတ် မှတ်ပုံတင်ဝင်ရိုး နှင့် အတိုင်းအတာတစ်ခုအား မှတ်တမ်းတင်ခြင်းမပြုမီ ထောင့်ချိုးအင်္ဂါရပ်တစ်ခုအား ရွေးချယ်ပါ။
- အင်တာဖေ့စ်တစ်ခုစီကို တိုင်းတာပါ။စံချိန်၊ ပြင်ပအချင်း၊ အထူ၊ ခြေလှမ်းတိုင်းနှင့် အနက်၊ ဘော့လုံးပုံစံ၊ ချည်များ၊ တန်ပြန်ပေါက်များ၊ မျက်နှာအသွင်အပြင်နှင့် တိမ်းညွှတ်မှု။
- မိတ်လိုက်သော အစိတ်အပိုင်းများကို တိုင်းတာပါ။မိတ္တူကူးထားသော အနားကွပ်တစ်ခုသည် အမှားဟောင်းကို ပြန်လည်ဖန်တီးနိုင်သည်။ အမှန်တကယ် အမျိုးသားနှင့် အမျိုးသမီး မှတ်ပုံတင်များ၊ ရရှိနိုင်သော ကျည်ဆံနှင့် တံဆိပ်ခတ်ထားသည့် တည်နေရာကို အတည်ပြုပါ။
- ပုံအသစ်တွင် ပဋိပက္ခများကို ဖြေရှင်းပါ။နမူနာများ၊ မူရင်းပုံဆွဲခြင်းနှင့် မိတ်လိုက်တိုင်းတာမှုများကို နှိုင်းယှဉ်ပြီးနောက် ရည်ရွယ်ထားသည့်လုပ်ဆောင်ချက်ကို ပြန်လည်ရယူသည့်အတိုင်းအတာကို အတည်ပြုပါ။
အနိမ့်ဆုံး ဓာတ်ပုံသတ်မှတ်မှု-ထည့်သွင်းထားသော ခြုံငုံသုံးသပ်ချက်တစ်ခု၊ အနားကွပ်မျက်နှာနှစ်ခုစလုံး၊ ဘေးဘက်မြင်ကွင်း၊ စည် သို့မဟုတ် သေ-ခေါင်းတံဆိပ်၊ အမှတ်အသား သို့မဟုတ် အစိတ်အပိုင်းနံပါတ်တိုင်း၊ တံဆိပ်နှင့် ပျက်စီးမှုမြင်ကွင်းများ။ ဦးတည်ချက်အတွက် အပိုင်းဘေးတွင် အတိုင်းအတာတစ်ခုကို ထားရှိပါ၊ သို့သော် ရှုထောင့်ဓာတ်ပုံများမှ အရေးကြီးသောအတိုင်းအတာများကို ဘယ်တော့မှ မတွက်ချက်ပါ။
ဝက်အူနှစ်လုံး သို့မဟုတ် အစိတ်အပိုင်းများစွာ ပရောဂျက်များအတွက်၊ ထောင့်ကွေး တိမ်းညွှတ်မှုကို သေချာစစ်ဆေးပါ။ အရည်ပျော်သောအဖွင့်၊ အပူပေးကိရိယာဂိတ်၊ အာရုံခံအပေါက် သို့မဟုတ် ပံ့ပိုးမှုမရှိပါက bolt ပုံစံသည် အချိုးညီမှုရှိနိုင်ပါသည်။ တပ်ဆင်မှုအား အတူတကွ bolt လုပ်နိုင်ပြီး အသုံးမပြုနိုင်သော အနေအထားသို့ လှည့်နေဆဲဖြစ်သည်။
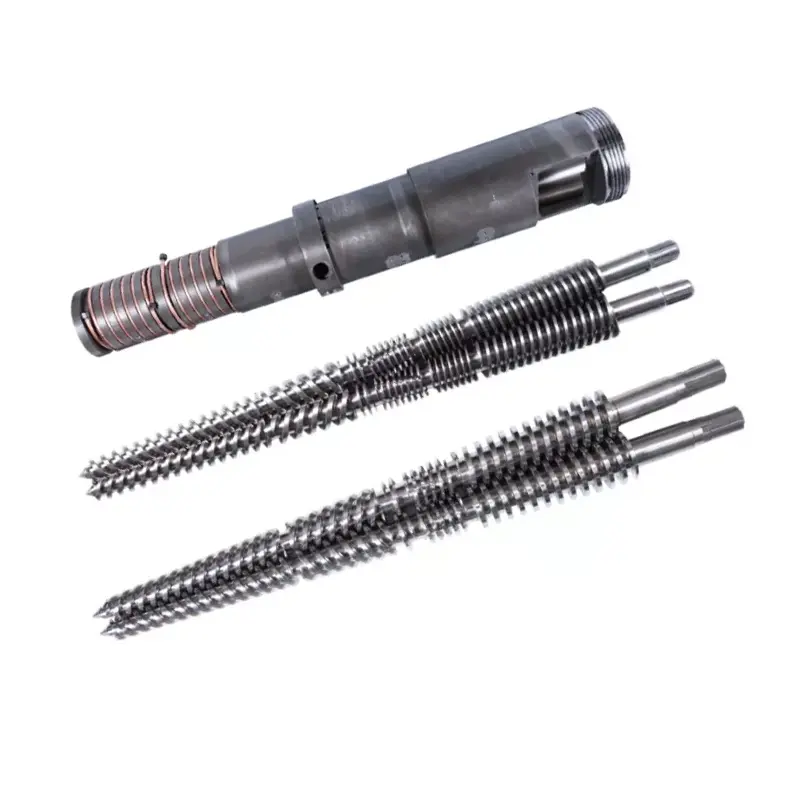
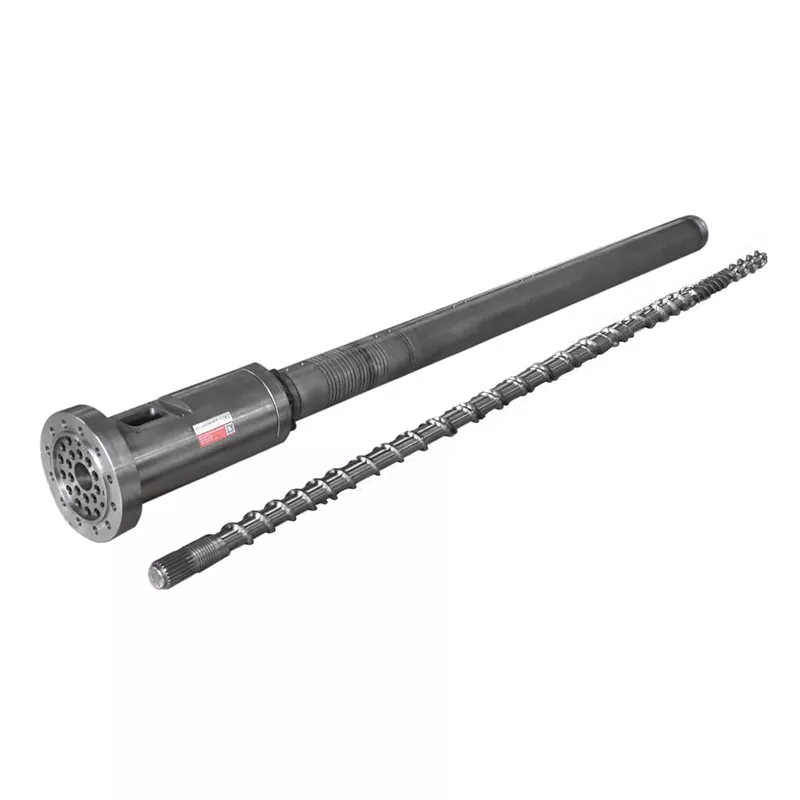
ပေးသွင်းသူသည် စနစ်ကို နားလည်စေရန် ဆက်စပ်ထုတ်ကုန်မိသားစုကို မျှဝေပါ။ Nanhaiya ထောက်ခံပါတယ်။ဝက်အူတစ်ခုတည်း, အပြိုင်အမွှာဝက်အူနှင့်conical အမွှာဝက်အူစည်အပလီကေးရှင်းများ၊ အပေါင်းextruder မြစ်ဆုံ coresနှင့် စိတ်ကြိုက် die interfaces များ။
Machining စွမ်းရည်သည် ပုံဆွဲခြင်းကို ပံ့ပိုးပေးသော်လည်း ၎င်းကို အစားမထိုးပါ။
Nanhaiya ရဲ့ထုတ်လုပ်မှုပစ္စည်းများစာမျက်နှာတွင် CNC တူးဖော်ခြင်းနှင့် ကြိတ်ခွဲခြင်းတည်နေရာတိကျမှု 0.02 မီလီမီတာကို ဖော်ပြထားပါသည်။ ပုံမှန်မဟုတ်သောဝက်အူပျံသန်းမှုများနှင့် အထူးအနားကွပ်ဖွဲ့စည်းပုံများအတွက် ဝင်ရိုးငါးခုပါသော စက်ကိရိယာများကိုလည်း ဖော်ထုတ်ပေးပါသည်။ ဤစွမ်းရည်များသည် ရှုပ်ထွေးသော အပေါက်ပုံစံများနှင့် flange အင်္ဂါရပ်များနှင့် သက်ဆိုင်ပါသည်။
စက်တစ်ခု၏ ထုတ်ဝေထားသော နေရာချထားခြင်းစွမ်းရည်သည် ပြီးသွားသည့်အနားကွပ်တိုင်း၏ အလိုအလျောက်ခံနိုင်ရည်မရှိပါ။ အမှန်တကယ်လက်ခံမှုသည် ပုံဆွဲခြင်း၊ လုပ်ငန်းစဉ်လမ်းကြောင်း၊ ပြင်ဆင်ခြင်း၊ ပစ္စည်းအခြေအနေ၊ အပူကုသမှု သို့မဟုတ် အပေါ်ယံပိုင်းအဆင့်နှင့် သဘောတူထားသည့် စစ်ဆေးရေးနည်းလမ်းတို့မှ လာပါသည်။
| ထုတ်လုပ်မှုအဆင့် | ထိန်းချုပ်မေးခွန်း | အသုံးဝင်သောဝယ်သူမှတ်တမ်း |
|---|---|---|
| ပစ္စည်းပြေစာ | ပစ္စည်းသည် အော်ဒါတွင်ဖော်ပြထားသော အတန်းနှင့် ပုံစံအတိအကျနှင့် ကိုက်ညီပါသလား။ | စာချုပ်တွင် သတ်မှတ်ထားသော ပစ္စည်းလက်မှတ် |
| Datum စက်ယန္တရား | မည်သည့်မျက်နှာနှင့် ဝင်ရိုးများသည် နောက်ပိုင်းတွင် လုပ်ဆောင်ချက်များကို ထိန်းချုပ်နိုင်မည်နည်း။ | ရှင်းလင်းသော datum scheme ဖြင့် ပုံဆွဲခြင်းကို အတည်ပြုခဲ့သည်။ |
| စက်ကိုဖောက်ပြီး မှတ်ပုံတင်ပါ။ | မိတ်လိုက်သည့် အချင်း၊ အတိမ်အနက်နှင့် အံဝင်ခွင်ကျများကို မှန်ကန်သော စည်းစနစ်ဖြင့် ထုတ်လုပ်ထားပါသလား။ | အရေးပါသော အင်တာဖေ့စ်အင်္ဂါရပ်များအတွက် အတိုင်းအတာ အစီရင်ခံစာ |
| အပေါက်ထုတ်လုပ်မှု | ကွင်းစက်ဝိုင်း၊ ထောင့်တိမ်းညွှတ်မှု၊ ချည်မျှင်နှင့် အတိမ်အနက်ကို မှန်ကန်စွာ ကိုးကားထားပါသလား။ | ပုံစံစစ်ဆေးခြင်းရလဒ်များနှင့် thread အတည်ပြုခြင်း။ |
| မျက်နှာ ပြီးသွားတယ်။ | တံဆိပ်ဂျီသြမေတြီ၊ ပြားချပ်ချပ်နှင့် မျက်နှာပြင်လိုအပ်ချက်များကို ကာကွယ်ထားပါသလား။ | သတ်မှတ်ထားသော မျက်နှာစစ်ဆေးခြင်းနှင့် မျက်နှာပြင်မှတ်တမ်း |
| အပူသို့မဟုတ်မျက်နှာပြင်ကုသမှု | ကုသမှုသည် အရွယ်အစား၊ ညီညာမှု၊ မာကျောမှု သို့မဟုတ် ကာကွယ်ထားသော နေရာများကို ပြောင်းလဲနိုင်ပါသလား။ | လိုအပ်ချက်အရ ကုသမှုလက်မှတ်နှင့် နောက်ဆုံးအတိုင်းအတာ စစ်ဆေးခြင်း။ |
| နောက်ဆုံး အမှတ်အသားနှင့် ထုပ်ပိုးခြင်း။ | အပင်သည် ပြန်လည်ပြင်ဆင်ခြင်း၊ တိမ်းညွှတ်ခြင်းနှင့် မိတ်လိုက်ခြင်းတို့ကို ခွဲခြားသတ်မှတ်နိုင်ပါသလား။ | အစိတ်အပိုင်းအမှတ်အသား၊ စစ်ဆေးခြင်းထုတ်ပြန်ခြင်းနှင့် အကာအကွယ်ထုပ်ပိုးခြင်း။ |



ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-သည်းခံခြင်းသည် အကြောင်းပြချက်နှင့် စစ်ဆေးရေးနည်းလမ်း ရှိသင့်သည်။ စည်းဝေးပွဲကို ထိန်းချုပ်ရန်လိုအပ်သည့်နေရာ၊ တံဆိပ်ခတ်ခြင်းနှင့် ညှိခြင်းအင်္ဂါရပ်များကို ကျွန်ုပ်တို့ တင်းကျပ်ထားသည်။ အတိုင်းအတာတစ်ခုစီတွင် ဖြစ်နိုင်သမျှ အသေးငယ်ဆုံးသော သည်းခံမှုကို အသုံးချခြင်းသည် ကုန်ကျစရိတ်ကို တိုးပေးရုံသာမက အမှန်တကယ် ကိုက်ညီမှုရှိကြောင်း ဆုံးဖြတ်နိုင်သည့် အင်္ဂါရပ်များမှ အာရုံပြောင်းသွားနိုင်သည်။
ဘယ် flange ပြဿနာတွေက သင့်ကို ပြောပြနေလဲ။
ဓာတ်ပုံတစ်ပုံတည်းဖြင့် ချိတ်ဆက်မှုပြဿနာကို ရှာဖွေတွေ့ရှိခဲပါသည်။ အပူချိန် သို့မဟုတ် ဖိအားဖြင့် ပြောင်းလဲသည်ဖြစ်စေ၊ ယိုစိမ့်မှု၊ ရွေ့လျားမှု သို့မဟုတ် ပျက်စီးမှုစတင်သည့်နေရာအတိအကျဖြစ်စေ လက္ခဏာပေါ်လာသည့်အခါ မှတ်တမ်းတင်ပါ။ တစ်ကြိမ်လျှင် ထိန်းချုပ်ထားသော ကိန်းရှင်တစ်ခုကို ပြောင်းလဲပါ။
| သတိပြုမိသောပြဿနာ | ဖြစ်နိုင်တဲ့ အကြောင်းရင်းတွေကို စုံစမ်းပါ။ | ဝယ်ယူရေးသင်ခန်းစာ |
|---|---|---|
| New flange သည် မှတ်ပုံတင်ထဲသို့ ဝင်မည်မဟုတ်ပါ။ | အချင်း မှားယွင်းနေခြင်း သို့မဟုတ် အံကိုက်၊ မျက်နှာကို တည်နေရာရှာဖွေခြင်း၊ ခြစ်ရာများ၊ အညစ်အကြေးများ၊ အပူအခြေအနေ သို့မဟုတ် မိတ်လိုက်အစိတ်အပိုင်း ပုံပျက်ခြင်း | နောက်ဆုံး ကုသထားသောအတိုင်းအတာ၊ အံဝင်ခွင်ကျ၊ ခဲဝင်ခြင်းနှင့် စစ်ဆေးခြင်းအပူချိန်တို့ကို ပြည်နယ် |
| Bolt အပေါက်များသည် ညှိမရပါ။ | စက်ဝိုင်းပုံမှားခြင်း၊ အပေါက်ရေတွက်ခြင်း၊ angular datum၊ လက်သန်မှု၊ ချည်မျှင် သို့မဟုတ် ပုံဆွဲပြင်ဆင်မှု | မြင်သာသော တိမ်းညွှတ်မှုအင်္ဂါရပ်မှ ပုံစံအပြည့်အစုံကို အတိုင်းအတာ |
| အပူပေးနေစဉ်အတွင်း ယိုစိမ့်မှုပေါ်လာသည်။ | အပူလှုပ်ရှားမှု၊ မသင့်လျော်သောတံဆိပ်၊ မျက်နှာပုံပျက်ခြင်း၊ အတည်ပြုထားသောအခြေခံအပြင်ဘက်တွင် ကြိုတင်ထည့်သွင်းမှုဆုံးရှုံးခြင်း သို့မဟုတ် အပူချိန် | စနစ်ပြန်လည်သုံးသပ်မှုတွင် အပူစက်ဝန်း၊ တံဆိပ်ခတ်ခြင်း သတ်မှတ်ချက်နှင့် bolting နည်းလမ်းတို့ကို ထည့်သွင်းပါ။ |
| Leak သည် ကဏ္ဍတစ်ခုတွင် ဆက်ရှိနေပါသည်။ | ဒေသတွင်းမျက်နှာပျက်စီးခြင်း၊ ညစ်ညမ်းခြင်း၊ မညီမညာဖြစ်ခြင်း၊ မညီညာခြင်း သို့မဟုတ် ပြင်ပကွေးညွတ်ခြင်း | မျက်နှာထိန်းချုပ်မှုများကို သတ်မှတ်ပြီး ပူးတွဲပါရှိသော တပ်ဆင်မှုကို ပံ့ပိုးပါ။ |
| အဆစ်တွင် ပိုလီမာ ကျဆင်းသွားသည်။ | အတွင်းပိုင်းအဆင့်၊ အိတ်ဆောင်သေဆုံးမှု၊ ကြမ်းတမ်းပျက်စီးမှု၊ ယိုစိမ့်မှုလမ်းကြောင်း သို့မဟုတ် အင်တာဖေ့စ်အနီးတွင် အလွန်အကျွံနေထိုင်မှု | ပြင်ပအနားကွပ်အတိုင်းအတာများကိုသာမက စုစည်းထားသော အရည်ပျော်လမ်းကြောင်းကို ထိန်းချုပ်ပါ။ |
| ချည်နှောင်ကြိုးများကို ထပ်ခါတလဲလဲ ဖြေလျော့ သို့မဟုတ် ပျက်ကွက်ခြင်း။ | ချိတ်ဆွဲသတ်မှတ်ချက် မှားယွင်းခြင်း၊ မညီညာသော တပ်ဆင်ခြင်း၊ အပူစက်ဘီးစီးခြင်း၊ တုန်ခါခြင်း၊ ဝန်ပိုခြင်း သို့မဟုတ် ပုံပျက်နေသော မျက်နှာများ | ပြီးပြည့်စုံသောအဆစ်အတွက် bolting နှင့် tightening ကို တာဝန်ရှိအင်ဂျင်နီယာမှ သတ်မှတ်ခိုင်းစေပါ။ |
| ချိတ်ဆက်မှုမှစတင်သည်။ | မသင့်လျော်သောပစ္စည်း၊ ပျက်စီးနေသောအပေါ်ယံပိုင်း၊ ပိတ်မိညစ်ညမ်းမှု၊ သဟဇာတမဖြစ်သောပတ်ဝန်းကျင် သို့မဟုတ် ဂလက်ဗနစ်အခြေအနေ | ပစ္စည်းနှင့် ကုသမှုကို မရွေးချယ်မီ အမှန်တကယ် ဓာတုနှင့် သန့်ရှင်းရေး ပတ်ဝန်းကျင်ကို ဖော်ပြပါ။ |
ပိုများသော torque သည် ရောဂါလက္ခဏာမဟုတ်ပါ။အလွန်အကျွံ တင်းကျပ်ခြင်းသည် ချည်မျှင်များ၊ ဘောလ်များ၊ မျက်နှာများ၊ ဖျံများ သို့မဟုတ် ချိတ်ဆက်ထားသော ပစ္စည်းများကို ပျက်စီးစေနိုင်သည်။ ခွဲထုတ်ပြီး စက်ကို ဘေးကင်းအောင်ပြုလုပ်ပါ၊ ထို့နောက် အရည်အချင်းပြည့်မီသော ဝန်ထမ်းများသည် အဆစ်အပြည့်အစုံကို စစ်ဆေးပြီး အတည်ပြုထားသော တပ်ဆင်ရေးလုပ်ငန်းစဉ်ကို လိုက်နာပါ။
flange နဲ့ ချိတ်ဆက်မယ်ဆိုရင်ပိုက် extrusion အသေဦးခေါင်းပံ့ပိုးမှု နှင့် ဗဟိုလိုင်းအပြင် အဆစ်ကို စစ်ဆေးပါ။ အနီးတစ်ဝိုက်မှာ ချိတ်ထားရင်၊ပလပ်စတစ် extruder ဂီယာအုံသို့မဟုတ် barrel ပံ့ပိုးမှု၊ စက်ဖွဲ့စည်းပုံသည် အင်တာဖေ့စ်ကို ချိန်ညှိမှုမှ တွန်းလှန်ခြင်းမဟုတ်ကြောင်း စစ်ဆေးပါ။
Extruder barrel flange RFQ စစ်ဆေးမှုစာရင်း
ပြီးပြည့်စုံသော RFQ သည် ပေးသွင်းသူအား ဝယ်ယူသူတပ်ဆင်ရန် မျှော်လင့်ထားသည့် တူညီသောအပိုင်းကို ကိုးကားခွင့်ပြုသည်။ ဖြစ်နိုင်သည့်အခါတိုင်း ပြန်လည်ပြင်ဆင်ထိန်းချုပ်ထားသော ပုံတစ်ပုံကို ပူးတွဲ၍ အင်ဂျင်နီယာအတည်ပြုချက် လိုအပ်နေသေးသည့် အရာတိုင်းကို အမှတ်အသားပြုပါ။
- Flange လုပ်ဆောင်ချက်နှင့် တိကျသော တပ်ဆင်မှုအနေအထား
- စက်ထုတ်လုပ်သူ၊ မော်ဒယ်နှင့် အမှတ်စဉ်ဆက်စပ်မှု
- မိတ်လိုက်သည့် အစိတ်အပိုင်းပုံများ သို့မဟုတ် အစိတ်အပိုင်းနံပါတ်များ နှစ်ခုလုံး
- ပြင်ပအချင်းနှင့် ပြည်တွင်းစာအိတ် ကန့်သတ်ချက်အားလုံး
- Central bore နှင့် internal transition geometry
- ခြုံငုံအထူ၊ အချက်အချာ၊ ခြေလှမ်းများနှင့် အောက်ခြေများ
- အချင်း၊ အတိမ်အနက်၊ အံဝင်ခွင်ကျနှင့် ခဲ-အင်များကို မှတ်ပုံတင်ပါ။
- Bolt ပမာဏ၊ အစေးစက်ဝိုင်းနှင့် angular datum
- Clearance-hole၊ counterbore သို့မဟုတ် thread အသေးစိတ်များ
- အလုံပိတ်မျက်နှာ၊ groove၊ gasket သို့မဟုတ် seal သတ်မှတ်ချက်
- လိုအပ်သောပုံစံ၊ တိမ်းညွှတ်မှုနှင့် အနေအထားထိန်းချုပ်မှုများ
- တိကျသောပစ္စည်းအဆင့်နှင့်အပူကုသမှု
- မျက်နှာပြင်ကုသမှု၊ မျက်နှာဖုံးနှင့် နောက်ဆုံးအတိုင်းအတာ
- ပုံမှန်နှင့် ဒီဇိုင်းအပူချိန် အချက်အလက်
- ပုံမှန်နှင့် ဒီဇိုင်း ဖိအား အချက်အလက်
- အလယ်အလတ်၊ ပိုလီမာဖော်မြူလာနှင့် ထိတွေ့မှု သန့်ရှင်းရေး
- ပြင်ပဝန်များ၊ ပံ့ပိုးမှုနှင့် အပူသံသရာ
- အသုံးပြုနိုင်သော စံသတ်မှတ်ချက်များ၊ ထုတ်ဝေမှုနှင့် ပရောဂျက်စည်းမျဉ်းများ
- အရေအတွက်၊ အပိုအစိတ်အပိုင်းဗျူဟာနှင့် အမှတ်အသား
- ပစ္စည်း၊ ကုသမှုနှင့် စစ်ဆေးရေးစာရွက်စာတမ်းများ
- လိုအပ်သော အံဝင်ခွင်ကျစစ်ဆေးခြင်း သို့မဟုတ် သဘောတူညီထားသော စနစ်စမ်းသပ်မှု
- အစားထိုးမှုအတွက် ဓာတ်ပုံများနှင့် အခြေအနေအစီရင်ခံစာ
ကျွန်ုပ်တို့၏စက်ရုံမြင်ကွင်း-ဓာတ်ပုံများသည် မည်သည့်နေရာတွင် ကြည့်ရှုရမည်ကို ပြောပြသည်၊ နမူနာများသည် ယခုရှိနေသည့်အရာများကို ပြောပြပြီး ပုံများသည် မည်သို့ထုတ်လုပ်ရမည်ကို ပြောပြသည်။ ပြင်းထန်သော အစားထိုးအမှာစာသည် ရနိုင်သည့်အခါ သုံးခုလုံးကို အသုံးပြုသည်။ သဘောမတူပါက၊ အဆင်ပြေဆုံးတိုင်းတာမှုကို ရွေးချယ်မည့်အစား အတည်ပြုချက်ဆွဲခြင်းကို ရပ်တန့်ပါမည်။
မိတ်လိုက်သည့် အင်တာဖေ့စ်တစ်ဝိုက်တွင် လက်ခံမှုကို တည်ဆောက်ပါ။
ရေးဆွဲခြင်း ပြန်လည်သုံးသပ်ခြင်းတွင် စစ်ဆေးခြင်းသည် ဖော်ထုတ်ထားသော အန္တရာယ်များကို လိုက်နာသင့်သည်။ ရိုးရှင်းသော အနားကွပ်တစ်ခုသည် သေးငယ်သော အတိုင်းအတာ အစီရင်ခံစာ လိုအပ်နိုင်သည်။ ဖိအား-နယ်နိမိတ်အစိတ်အပိုင်း၊ အထူးဒက်ပတာ သို့မဟုတ် အနီးကပ်အစားထိုးမှုတစ်ခုသည် တာဝန်သိအင်ဂျင်နီယာလုပ်ထုံးလုပ်နည်းအရ မှတ်တမ်းများ၊ မျက်မြင်စစ်ဆေးခြင်း သို့မဟုတ် စနစ်စစ်ဆေးမှုများ လိုအပ်နိုင်သည်။
| လက်ခံရေးဂိတ် | အထောက်အထား | မေးခွန်းထုတ်ပါ။ |
|---|---|---|
| ရေးဆွဲအတည်ပြုချက် | အချက်အလက်၊ အတိုင်းအတာ၊ သည်းခံမှု၊ ပစ္စည်း၊ ကုသမှုနှင့် မှတ်စုများဖြင့် ပြန်လည်ပြင်ဆင်မှုကို လက်မှတ်ရေးထိုးခဲ့သည်။ | ပုံတွင် ယူဆချက်များအပေါ် အမှီမပြုဘဲ ရည်ရွယ်ထားသည့် မိတ်လိုက်စုဝေးမှုကို ဖော်ပြပါသလား။ |
| ပစ္စည်းနှင့်ကုသမှု | အစိတ်အပိုင်း သို့မဟုတ် ထုတ်လုပ်ရေးနေရာနှင့် ချိတ်ဆက်ထားသော လိုအပ်သော လက်မှတ်များ | မှတ်တမ်းများသည် အမှာစာတွင်ဖော်ပြထားသော အဆင့်နှင့် ကုသမှုနှင့် ကိုက်ညီပါသလား။ |
| အဘက်ဘက်မှ စစ်ဆေးခြင်း။ | ထွင်းခြင်း၊ မှတ်ပုံတင်ခြင်း၊ အထူ၊ bolt ပုံစံ၊ ဂျီသြမေတြီ တံဆိပ်ခတ်ခြင်းနှင့် သတ်မှတ်ထားသော ဂျီဩမေတြီထိန်းချုပ်မှုများအတွက် ရလဒ်များ | လုပ်ဆောင်မှုအားလုံးပြီးနောက် အတည်ပြုထားသော ကန့်သတ်ချက်များအတွင်း လုပ်ဆောင်နိုင်သော အင်္ဂါရပ်များ ရှိပါသလား။ |
| အမြင်အာရုံအခြေအနေ | ဓာတ်ပုံများနှင့် မျက်နှာများ၊ ချည်မျှင်များ၊ အပေါ်ယံ၊ အစွန်းများနှင့် အမှတ်အသားများကို စစ်ဆေးခြင်း။ | တံဆိပ်ခတ်ခြင်းနှင့် မျက်နှာပြင်များကို နေရာချထားခြင်းမှာ သန့်ရှင်းခြင်း၊ ကာကွယ်ပြီး လက်ခံနိုင်ဖွယ်မရှိသော ထိခိုက်မှုကင်းပါသလား။ |
| မိတ်လိုက်စစ်ဆေးပါ။ | ဝယ်သူမှပေးသော မိတ်လိုက်အစိတ်အပိုင်းများ၊ တိုင်းထွာများ သို့မဟုတ် သဘောတူထားသည့် စစ်ဆေးရေးကိရိယာဖြင့် အံဝင်ခွင်ကျဖြစ်ခြင်း။ | စည်းဝေးပွဲသည် အတင်းအကြပ် မလိုအပ်ဘဲ နေရာချထားရန်၊ ဦးတည်ကာ ချိတ်ထားပါသလား။ |
| စနစ် သို့မဟုတ် ဖိအားစမ်းသပ်မှု | သဘောတူညီထားသည့် လုပ်ထုံးလုပ်နည်း၊ တာဝန်သိခွင့်ပြုချက်နှင့် လိုအပ်ပါက မှတ်တမ်းတင်ထားသော ရလဒ် | Flange ၏ အမှန်တကယ် နယ်ပယ်နှင့် အုပ်ချုပ်မှုစည်းမျဉ်းများအတွက် မှန်ကန်သောစမ်းသပ်မှု ပြုလုပ်ခဲ့ပါသလား။ |
| သင်္ဘောလွှတ်ခြင်း။ | အစိတ်အပိုင်းသတ်မှတ်ခြင်း၊ ကာကွယ်ခြင်း၊ ထုပ်ပိုးခြင်းစာရင်းနှင့် စာရွက်စာတမ်းထုပ်ပိုးခြင်း။ | လက်ခံသည့်စက်ရုံသည် မှန်ကန်သောပြန်လည်ပြင်ဆင်မှုကို ခွဲခြားသတ်မှတ်၊ ထိန်းသိမ်းပြီး ထည့်သွင်းနိုင်ပါသလား။ |
တပ်ဆင်မှု ပံ့ပိုးမှု သို့မဟုတ် ပြုပြင်ထိန်းသိမ်းမှု အစီအစဥ်အတွက်၊ Nanhaiya's ကို သုံးသပ်ပါ။နည်းပညာပိုင်းဆိုင်ရာဝန်ဆောင်မှု. Supplier များရွေးချယ်ရာတွင်လည်း ပါဝင်နိုင်ပါသည်။ကုမ္ပဏီအကြောင်း, ထုတ်လုပ်မှုပစ္စည်းများနှင့် လက်ရှိလက်မှတ်များ.
မေးလေ့ရှိသောမေးခွန်းများ
extruder စည်အနားကွပ် ကိုကိုးကားရန်မည်သည့်အချက်အလက်လိုအပ်သနည်း။
ပြင်ပအချင်း၊ ဖောက်၊ အထူ၊ မှတ်ပုံတင်နေရာ၊ bolt ပမာဏ၊ bolt-အပေါက် သို့မဟုတ် ချည်အရွယ်အစား၊ အစေး-စက်ဝိုင်းအချင်း၊ အပေါက် လမ်းကြောင်း၊ အလုံပိတ်မျက်နှာနှင့် မိတ်လိုက်သည့် အစိတ်အပိုင်းအတွက် ထိန်းချုပ်ထားသော ပုံ သို့မဟုတ် ရှင်းလင်းသည့်အတိုင်းအတာကို ပေးပို့ပါ။ extruder မော်ဒယ်၊ ပစ္စည်း၊ လည်ပတ်မှု အပူချိန်နှင့် ဖိအားအခြေခံ၊ မျက်နှာပြင် ကုသမှု၊ ပမာဏနှင့် လိုအပ်သော စစ်ဆေးရေးစာရွက်စာတမ်းများကို ထည့်ပါ။
ANSI၊ DIN သို့မဟုတ် JIS သည် barrel flange ကို သတ်မှတ်ရန် လုံလောက်ပါသလား။
နံပါတ် အတိအကျ စံချိန်စံညွှန်းနံပါတ်၊ ထုတ်ဝေမှု၊ အရွယ်အစား၊ အဆင့်သတ်မှတ်ချက်၊ မျက်နှာစာ၊ ပစ္စည်းနှင့် မိတ်လိုက်သည့် အစိတ်အပိုင်းများသည် စံပိုက်အနားကွပ်တစ်ခုအတွက် လိုအပ်ပါသည်။ စိတ်ကြိုက် extruder သို့မဟုတ် Die-head flange သည် ၎င်း၏ မှတ်ပုံတင်မှု၊ အရည်ပျော်လမ်းကြောင်း၊ bolt orientation နှင့် ယေဘူယျ ဂျီသြမေတြီသည် ပိုက်-အနားကွပ် စံသတ်မှတ်ချက်ပြင်ပသို့ ကျရောက်နိုင်သောကြောင့် ထိန်းချုပ်ထားသော စက်ရုပ်ပုံဆွဲရန်လည်း လိုအပ်ပါသည်။
PN6၊ PN10၊ PN16၊ PN25၊ PN40 နှင့် PN63 သည် Nanhaiya flange စာမျက်နှာတွင် ဘာကိုဆိုလိုသနည်း။
၎င်းတို့သည် Nanhaiya barrel flanges အတွက် ဖော်ပြထားသော ဖိအားအတန်းအစား ရွေးချယ်စရာများဖြစ်သည်။ ၎င်းတို့သည် ပစ္စည်းနှင့် အပူချိန်တိုင်းအတွက် universal work-pressure အာမခံချက်မဟုတ်ပါ။ ဝယ်ယူမှုသတ်မှတ်ချက်သည် ရွေးချယ်ထားသော PN အတန်းအစားကို အတိအကျစံ၊ အတိုင်းအတာ၊ ပစ္စည်း၊ အပူချိန်အခြေခံ၊ bolting၊ တံဆိပ်နှင့် သက်ဆိုင်သော စနစ်ဒီဇိုင်းစည်းမျဉ်းများနှင့် ချိတ်ဆက်ရပါမည်။
စည်ဘောင်အတွက် ဘယ်ပစ္စည်းကို ရွေးချယ်ရမလဲ။
Nanhaiya သည် ကာဗွန်သံမဏိ၊ သံမဏိနှင့် အလွိုင်းစတီး ရွေးချယ်မှုများကို ပေးဆောင်သည်။ ရွေးချယ်မှုသည် ဝန်၊ အပူချိန်၊ သံချေးတက်မှု၊ ပိုလီမာ သို့မဟုတ် ဖြည့်စွက်ပစ္စည်းများနှင့် ထိတွေ့မှု၊ ဂဟေလိုအပ်ချက်များ၊ မိတ်လိုက်သည့်အစိတ်အပိုင်း၊ မျက်နှာပြင်ကုသမှုနှင့် အုပ်ချုပ်မှုပုံစံစည်းမျဉ်းများကို ထည့်သွင်းစဉ်းစားသင့်သည်။ ပစ္စည်းမိသားစုမှသာ မှာယူမည့်အစား အတည်ပြုထားသော ပုံတွင် အဆင့်အတိအကျကို ဖော်ပြပါ။
အစားထိုး extruder flange ကို ဘယ်လိုတိုင်းတာမလဲ။
ထွင်းခြင်း၊ ပြင်ပအချင်း၊ ခြုံငုံအထူ၊ အချင်းနှင့် အတိမ်အနက်၊ ဘော့လုံးပမာဏ၊ အပေါက် သို့မဟုတ် ချည်အရွယ်အစား၊ စေးစက်ဝိုင်းအချင်း၊ ထောင့်အကွေ့အကောက်များနှင့် တံဆိပ်ခတ်ခြင်းအင်္ဂါရပ်များကို တိုင်းတာပါ။ မိတ်လိုက်သည့်အပိုင်း၊ စီးဆင်းမှုလမ်းကြောင်းနှင့် စုဝေးမှုအနေအထားကို မှတ်တမ်းတင်ပါ။ ဖယ်ရှားလိုက်သောအစိတ်အပိုင်းသည် ပွန်းပဲ့သွားခြင်း၊ ပုံပျက်ပန်းပျက် သို့မဟုတ် ယခင်က ပြုပြင်ထားခြင်းကြောင့် တိုင်းတာမှုများကို မူရင်းစက်ပုံဆွဲခြင်းနှင့် နှိုင်းယှဉ်ပါ။
တပ်ဆင်ပြီးနောက် extruder flange သည် အဘယ်ကြောင့် ပေါက်ကြားသနည်း။
ဖြစ်နိုင်သော အကြောင်းရင်းများတွင် ပျက်စီးနေသော သို့မဟုတ် မသင့်လျော်သော အလုံပိတ်မျက်နှာ၊ မမှန်သော gasket သို့မဟုတ် တံဆိပ်ခတ်ခြင်း၊ အနားကွပ်မျက်နှာပုံပျက်ခြင်း၊ မှတ်ပုံတင်ချိန်ညှိမှု ညံ့ဖျင်းခြင်း၊ ညစ်ညမ်းခြင်း၊ မညီမညာသော ဘောင်ခတ်ခြင်း၊ မသင့်လျော်သော ချည်နှောင်ခြင်း၊ အပူရွေ့လျားခြင်း သို့မဟုတ် အတည်ပြုထားသော ဒီဇိုင်းပြင်ပရှိ ဖိအားနှင့် အပူချိန် အခြေအနေတို့ ပါဝင်သည်။ ပိုမိုတင်းကျပ်သော အင်အားကို မကျင့်သုံးမီ အကြောင်းရင်းကို ရှာဖွေပါ။
ပေးသွင်းသူသည် ဟောင်းနွမ်းနေသော စည်ဘောင်ကို နမူနာတစ်ခုမှ ကူးယူနိုင်ပါသလား။
ရုပ်ပိုင်းဆိုင်ရာနမူနာသည် အသုံးဝင်သော်လည်း ၎င်းသည် တစ်ခုတည်းသော အခွင့်အာဏာ မဖြစ်သင့်ပါ။ ဝတ်ဆင်ခြင်း၊ သံချေးတက်ခြင်း၊ ပြန်လည်စက်ပြုပြင်ခြင်း၊ ပြုပြင်ခြင်းနှင့် အပူပုံပျက်ခြင်းတို့သည် အရေးကြီးသောအတိုင်းအတာများကို ပြောင်းလဲနိုင်သည်။ မူလပုံဆွဲခြင်းကို ရရှိနိုင်သောအခါတွင် အသုံးပြုပါ၊ မိတ်လိုက်သော အစိတ်အပိုင်းများကို တိုင်းတာပြီး အစားထိုးပုံဆွဲခြင်းကို အတည်ပြုခြင်းမပြုမီ မည်သည့်အတိုင်းအတာများကို ပြန်လည်ရယူမည်ကို သဘောတူပါ။
စိတ်ကြိုက်စည်ဘောင်ကို မည်သို့လက်ခံသင့်သနည်း။
ပုံဆွဲခြင်းကို ဦးစွာအတည်ပြုပါ၊ ထို့နောက် အော်ဒါမှလိုအပ်သော ပစ္စည်းနှင့် ကုသမှုမှတ်တမ်းများကို စစ်ဆေးပါ။ ပုံဆွဲခြင်း၊ မှတ်ပုံတင်ခြင်း၊ အထူ၊ ကျည်ပုံစံ၊ တံဆိပ်ခတ်ထားသော ဂျီသြမေတြီနှင့် သတ်မှတ်ထားသော ပုံစံ သို့မဟုတ် အနေအထား ထိန်းချုပ်မှုများကို စစ်ဆေးပါ။ လက်တွေ့ကျသောအခါတွင် မိတ်လိုက်သည့်အစိတ်အပိုင်းများနှင့် အံကိုက်ဖြစ်ကြောင်း အတည်ပြုပြီး သက်ဆိုင်ရာ အင်ဂျင်နီယာလုပ်ထုံးလုပ်နည်းအရ သဘောတူထားသော စနစ် သို့မဟုတ် ဖိအားစမ်းသပ်မှုကိုသာ လုပ်ဆောင်ပါ။
နည်းပညာဆိုင်ရာ ကိုးကားချက်များ
- Nanhaiya Barrel Flange- ပထမပါတီပစ္စည်းများ၊ စံချိန်စံညွှန်းများ၊ မျက်နှာပြင်ကုသမှုများ၊ PN ရွေးချယ်မှုများ၊ အပလီကေးရှင်းများနှင့် ထုတ်ကုန်ပုံများ။
- Nanhaiya ထုတ်လုပ်မှုပစ္စည်း: ပထမပါတီစက်မှုလုပ်ငန်းစွမ်းရည်နှင့် ထုတ်ဝေထားသော စက်ကိရိယာနေရာချထားခြင်းဒေတာ။
- ASME B16.5-2020 ခြုံငုံသုံးသပ်ချက်: တရားဝင် ASME နယ်ပယ်နှင့် ပိုက်အနားကွပ်များနှင့် အနားကွပ်ဆက်စပ်ပစ္စည်းများအတွက် အကြောင်းအရာများ။
- ISO 286-1:2010: linear အရွယ်အစားနှင့် ကိုက်ညီမှုအပေါ် သည်းခံနိုင်မှုများအတွက် ကုဒ်စနစ်၏ တရားဝင် ISO ဖော်ပြချက်။
- ISO 1101:2017: ပုံစံ၊ တိမ်းညွှတ်မှု၊ တည်နေရာနှင့် အပြေးအလွှားအတွက် ဂျီဩမေတြီခံနိုင်ရည်ရှိသော ဘာသာစကား၏ တရားဝင် ISO ဖော်ပြချက်။
၎င်းတို့၏ လိုအပ်ချက်များ အပြည့်အစုံ လိုအပ်သောအခါတွင် ၎င်းတို့၏ အခွင့်အာဏာ ထုတ်ဝေသူများမှတဆင့် စံချိန်စံညွှန်းများကို ဝယ်ယူ သို့မဟုတ် ဝင်ရောက်ကြည့်ရှုရပါမည်။ တာဝန်ခံအင်ဂျင်နီယာသည် ထုတ်လုပ်ခြင်း သို့မဟုတ် စမ်းသပ်ခြင်းမပြုမီ သက်ဆိုင်ရာထုတ်ဝေမှု၊ တရားစီရင်ပိုင်ခွင့်နှင့် ပရောဂျက်စည်းမျဉ်းများကို အတည်ပြုသင့်သည်။
အယ်ဒီတာ့အာဘော်မှတ်စု- ဤလမ်းညွှန်သည် Nanhaiya ၏ လက်ရှိထုတ်ကုန်ရွေးချယ်စရာများကို အပလီကေးရှင်းအလိုက် အင်ဂျင်နီယာဆိုင်ရာ ဆုံးဖြတ်ချက်များနှင့် ပိုင်းခြားထားသည်။ နောက်ဆုံး ဖိအားဒီဇိုင်း၊ ဘောင်ခတ်ခြင်း၊ တံဆိပ်ခတ်ခြင်း၊ ပစ္စည်းအဆင့်၊ ခံနိုင်ရည်နှင့် လက်ခံမှုလိုအပ်ချက်များကို အတည်ပြုထားသော ဝယ်ယူမှုသတ်မှတ်ချက်တွင် အတည်ပြုရပါမည်။