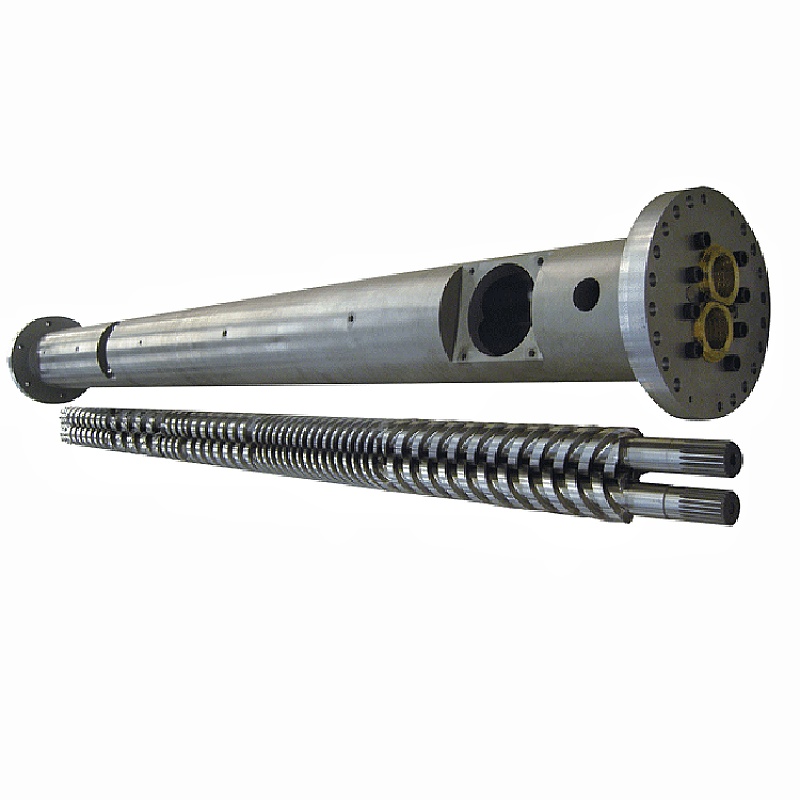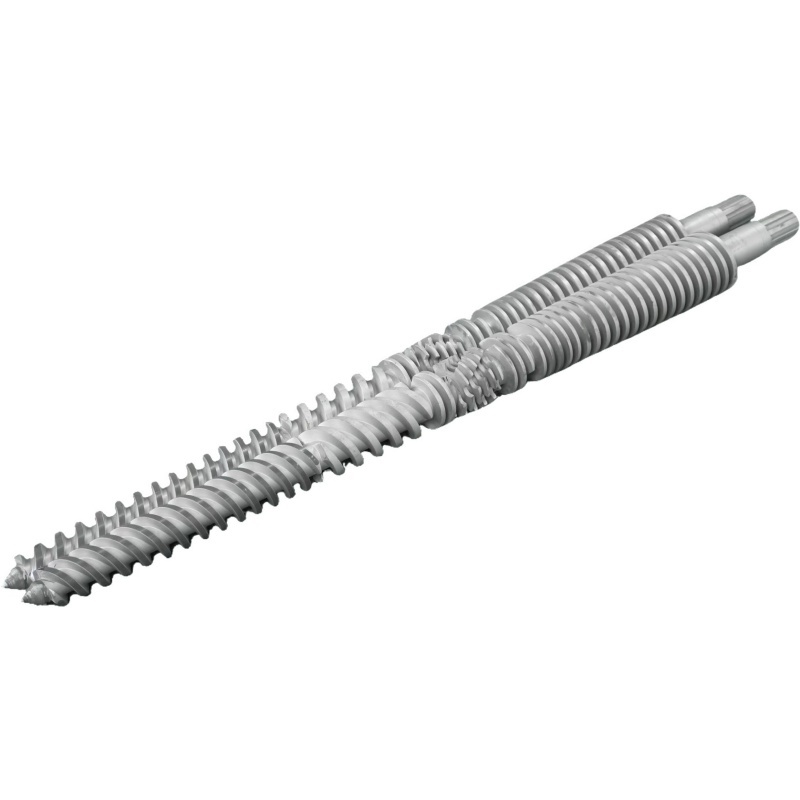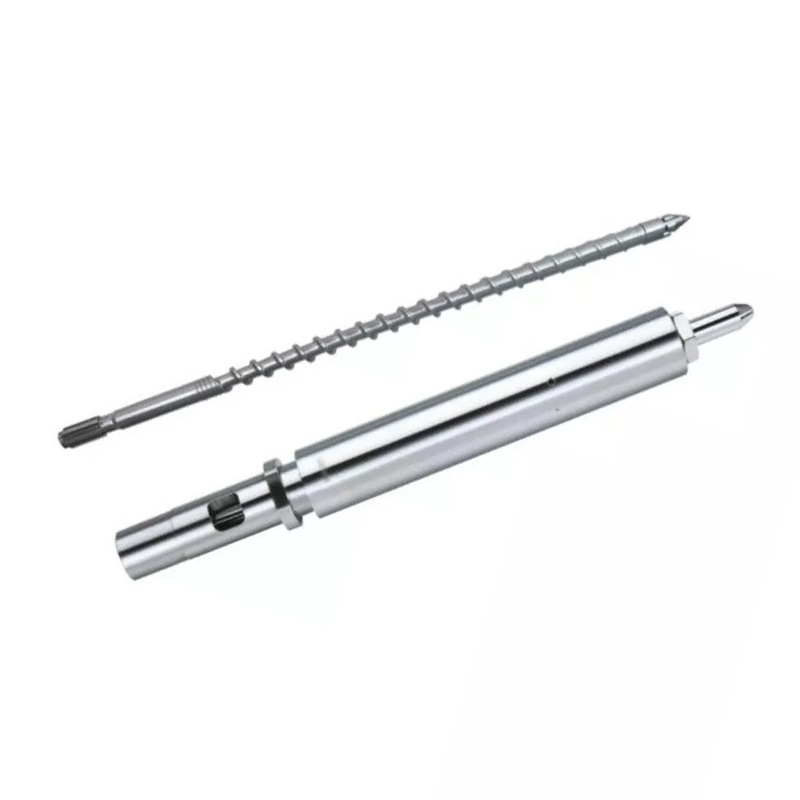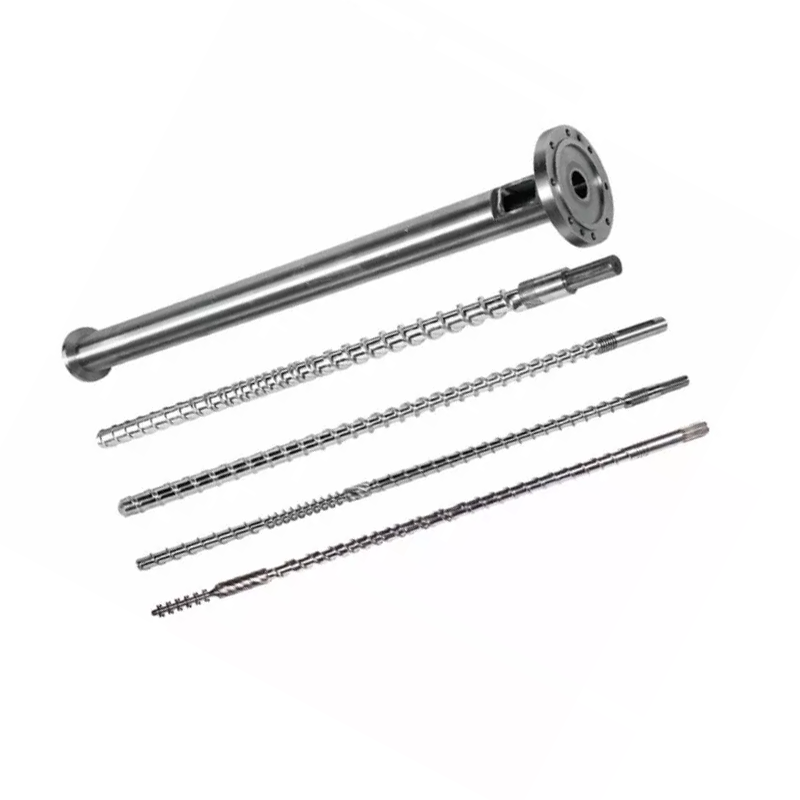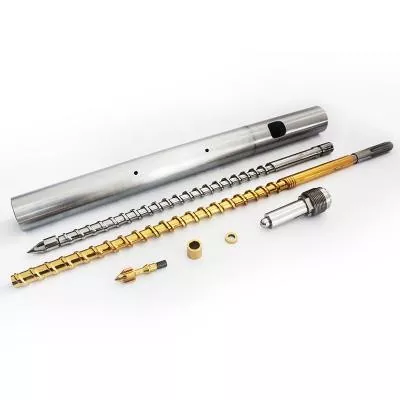
မင်းရဲ့ဆေးထိုးထည့်ခြင်းဝက်အူစည်အရည်ပျော်အရည်အသွေး၊ ရိုက်ချက် ညီညွတ်မှုနှင့် စက်လည်ပတ်ချိန်ကို ဆုံးဖြတ်သည်။ အောက်ဖော်ပြပါ- သင့်အစေးအတွက် ဂျီသြမေတြီနှင့် မျက်နှာပြင် ကုသမှုကို ရွေးချယ်နည်း၊ တပ်ဆင်နည်းကို ထိန်းသိမ်းနည်းနှင့် ဝက်အူ၊ စည် သို့မဟုတ် စစ်ဆေးမှုလက်စွပ်ကို စက်ဆက်တင်များမှတစ်ဆင့် လိုက်နေမည့်အစား ၎င်းကို ပြန်လည်ခြေရာခံပုံ။ ကျွန်ုပ်တို့၏ nitrided 38CrMoAlA ဆေးထိုးဝက်အူများသည် 950–1050 HV တွင် 0.5–0.8 မီလီမီတာနိုက်ထရစ်အလွှာ၊ suit PE, PP, PS, နှင့် ABS နှင့် ဖန်မျှင် 30% အထိ ကိုင်တွယ်သည်။ ၎င်းကိုလွန်သောအခါ သို့မဟုတ် အဆိပ်ရှိသောအစေးတွင်၊ ဖောက်သည် 62 HRC သို့ မာကျောသောအလွိုင်းဖြန်းဆေး လိုအပ်သည်။ အထွက်နှုန်းကျဆင်းပြီး သံသရာလည်နေပါက အခြားသတ်မှတ်မှတ်ကိုမထိမီ ပြဿနာဖြေရှင်းခြင်းဇယားကို ဖတ်ပါ။

Injection Molding Screw Barrel ဆိုတာ ဘာလဲ
ဝက်အူနှင့်စည်သည် ဆေးထိုးစက်၏ ပလတ်စတစ်ဆာဂျရီယူနစ်ကို ဖွဲ့စည်းသည်။ ၎င်းတို့သည် ပိုက်ခေါင်းမှ အစိုင်အခဲ အလုံးများကို ယူ၍ အရည်ပျော်ကာ တူညီသော အရည်ပျော်မှုအဖြစ် ရောနှောကာ တိကျသော ရိုက်ချက်တစ်ခုကို တိုင်းတာကာ မှိုထဲသို့ ထိုးသွင်းပါ။ သင့်စက်မှထုတ်လုပ်သော အစိတ်အပိုင်းတိုင်းသည် ဤအတွဲမှတဆင့် ဖြတ်သန်းသွားပါသည်။
မှိုများသည် နော်ဇယ်များ၊ ညှိမှိုများကို အစားထိုးပြီး ပလတ်စတစ်ပြုလုပ်သည့် ယူနစ်ကို မကြည့်မီ ရက်သတ္တပတ်များအတွင်း အပူချိန်ကို ချိန်ညှိကြသည်။ ထိုအမိန့်သည် နောက်ပြန်ဆုတ်သွားသည်။ ဝက်အူ သို့မဟုတ် စည် နွမ်းသွားသောအခါ၊ Controller ပေါ်ရှိ setpoint က လုပ်ငန်းစဉ်ကို ပြန်ယူဆောင်လာပေးပါသည်။
Plasticization တွင် Screw ၏ အခန်းကဏ္ဍ
ဝက်အူသည် အပူပေးကိရိယာများနှင့် မဟုတ်ဘဲ အရည်ပျော်ခြင်းအများစုကို လုပ်ဆောင်သည်။ စည်အပူကို ပံ့ပိုးပေးသော်လည်း လွှမ်းမိုးသော အရည်ပျော်သည့် ယန္တရားမှာ ဖြစ်သည်။shear အပူ: ဝက်အူသည် ပိုလီမာကို ပူသောစည်နံရံသို့ ဆွဲယူသွားပြီး ပွတ်တိုက်မှုသည် ပစ္စည်းအတွင်း၌ အပူထုတ်ပေးသည်။ ထို့ကြောင့် ဝက်အူဂျီသြမေတြီသည် သင်၏ setpoint များ မရွေ့သော်လည်း အရည်ပျော်သည့် အပူချိန်ကို ပြောင်းလဲပါသည်။
ဝက်အူသည် ရိုက်ချက်ကိုလည်း တိုင်းတာသည်။ ၎င်းသည် ပလပ်စတစ်အဖြစ်သို့ လှည့်ကာ ထိပ်ဖျား၏ရှေ့တွင် အရည်ပျော်သွားသကဲ့သို့ ပြန်နုတ်ကာ ရပ်တန့်သွားသည်။ ပြန်ရုတ်သိမ်းသည့်အကွာအဝေးသည် သင့်ရိုက်ချက်အရွယ်အစားဖြစ်သည်။ ပျံသန်းမှုအပေါ် သို့မဟုတ် စစ်ဆေးမှုလက်စွပ်ကို ကျော်လွန်သွားသော အရည်ပျော်မှုမှန်သမျှသည် ထိုတိုင်းတာမှုကို ပျက်စီးစေသည်။
နောက်ဆုံးတွင် ဝက်အူက ထိုးသွင်းသည်။ ၎င်းသည် လှည့်ပတ်မှုကို ရပ်လိုက်ပြီး ပလပ်ဂျာကဲ့သို့ ရှေ့သို့ မောင်းနှင်သွားကာ နော်ဇယ်မှတဆင့် အရည်ပျော်သွားစေသည်။ ဤနှစ်ထပ်အခန်းကဏ္ဍ၊ လှည့်ခြင်းနှင့်အပြန်အလှန်လုပ်ဆောင်ခြင်းသည် ဆေးထိုးဝက်အူကို ပေါင်းထုတ်ဝက်အူနှင့် ပိုင်းခြားထားသည်။
အပူလွှဲပြောင်းခြင်းနှင့် သိုလှောင်ခြင်းတွင် Barrel ၏ အခန်းကဏ္ဍ
စည်သည် အပူခံပေါက်ပါရှိသော တိကျသောဖိအားအိုးဖြစ်သည်။ ၎င်းတွင် ဆေးထိုးဖိအားပါ၀င်သည်၊ ကြိုးများမှ အပူကို ပိုလီမာသို့ လွှဲပြောင်းပေးပြီး၊ ဝက်အူကို ဖြတ်သည့်အရာနှင့် ဆန့်ကျင်ဘက်အမာခံနံရံကို ထောက်ပံ့ပေးသည်။
၎င်း၏ ပေါက်သည် အဝိုင်း၊ ဖြောင့်တန်းပြီး အတိုင်းအတာ တင်းကျပ်နေရပါမည်။ အိုးသည် အရွယ်အစားကြီးလာသောအခါ၊ ဝက်အူလမ်းကြောင်းနှင့် စည်နံရံကြား ကင်းရှင်းမှုသည် ကြီးထွားလာသည်။ ထို့နောက် အရည်ပျော်မှုသည် ရှေ့သို့ရွေ့လျားမည့်အစား ပျံသန်းမှုအပေါ် နောက်ပြန်ယိုစိမ့်ကာ ပလပ်စတစ်ပြုလုပ်မှုနှုန်း ကျဆင်းသွားသည်။
စည်အပူပေးခြင်းကို ပုံမှန်အားဖြင့် ဖိသွင်းခြင်း၊ ဖိသိပ်ခြင်းနှင့် တိုင်းတာခြင်းတို့ကို ဇုန်ခွဲထားပြီး တစ်ခုစီတွင် ၎င်း၏ကိုယ်ပိုင် controller နှင့် thermocouple ပါရှိသည်။ ဖန်သားပြင်သည် ပုံမှန်ဖတ်နေချိန်တွင် ဇုန်တစ်ခုတွင် လွင့်ပျံနေသော သာမိုကော့ပလီတစ်ခုသည် ပစ္စည်းများကို လပေါင်းများစွာ ချက်ပြုတ်နိုင်သည်။
Screw နှင့် Barrel သည် System တစ်ခုအနေဖြင့် မည်သို့အလုပ်လုပ်သနည်း။
အပိုင်းနှစ်ပိုင်းသည် လိုက်ဖက်သောအတွဲအဖြစ် လုပ်ဆောင်ကြပြီး အတွဲကို ဖော်ပြသည့် နံပါတ်ဖြစ်သည်။radial ကင်းရှင်းခြင်း။: barrel bore diameter နှင့် screw flight diameter အကြား ခြားနားချက် တစ်ဝက်။
ဒီဇိုင်းအားဖြင့် သေးငယ်သည်။ အသစ်တစ်ခုအတွက် လက်မ၏စက်မှုဆိုင်ရာစည်းမျဉ်းသည် ဝက်အူအချင်းတစ်လက်မစီအတွက် ဘေးတစ်ဖက်တစ်ချက်စီအတွက် အကြမ်းဖျင်းအားဖြင့် 0.001 လက်မခန့် ရှင်းလင်းချက်ဖြစ်သည်။ 60 မီလီမီတာ (2.36 လက်မခန့်) ဝက်အူတွင်၊ ၎င်းသည် တစ်ဖက်လျှင် 0.06 မီလီမီတာ အနီးသို့ ရောက်သည်။ သင်၏တည်ဆောက်ပုံရေးဆွဲမှုသည် အခွင့်အာဏာဖြစ်ပြီး ၎င်းသည် သင်အမြဲစစ်ဆေးသည့်နံပါတ်ဖြစ်သင့်သည်။
အဲဒီ သေးငယ်တဲ့ ကွာဟချက်က တကယ့် အလုပ်ဖြစ် ပါတယ်။ ၎င်းသည် ကျော်သွားမည့်အစား စည်ရိုးနံရံကို ပွတ်တိုက်ရန် ပိုလီမာကို တွန်းအားပေးသည်။ ကင်းရှင်းမှုကို နှစ်ဆတိုးစေပြီး ဖြတ်တောက်မှု အားနည်းသွားခြင်း၊ အရည်ပျော်ခြင်း နှေးကွေးခြင်း၊ အထွက်ကျဆင်းသွားခြင်း၊ စက်မလိုအပ်ဘဲ အပူဖြင့် လျော်ကြေးပေးရန် ကြိုးစားသည်။
အစိတ်အပိုင်းတစ်ခုတည်းကို အစားထိုးခြင်းသည် ဟောင်းနွမ်းနေသောအတွဲကို ပြုပြင်ရန်ခဲယဉ်းသည်။ ဟောင်းနွမ်းနေသောစည်အတွင်းမှ ဝက်အူအသစ်သည် ဆုံးရှုံးသွားသောရှင်းလင်းရေးတစ်ဝက်ကိုသာ ပြန်လည်ရရှိစေပြီး မကိုက်ညီပါက အစိတ်အပိုင်းအသစ်သည် သင့်ထက်ပိုမိုမြန်ဆန်သည်။
Injection Molding Screw ၏ခန္ဓာဗေဒ
စံဆေးထိုးဝက်အူကို ဇုန်သုံးခုအပြင် ထိပ်ပိုင်းတပ်ဆင်မှုအဖြစ် ပိုင်းခြားထားသည်။ ဇုန်တစ်ခုစီတွင် အလုပ်တစ်ခုရှိပြီး တစ်ခုစီသည် သင်မှတ်မိနိုင်သောနည်းလမ်းဖြင့် ကျရှုံးပါသည်။
| ဇုန် | ချန်နယ်အတိမ်အနက် | အလုပ် | ရှုံးနိမ့်ပုံက ဘယ်လိုလဲ။ |
|---|---|---|---|
| ကျွေးပါ။ | နက်နဲသည်။ | အစေ့များကိုယူ၍ ရှေ့သို့ပို့ပါ။ | ပေါင်းကူးခြင်း၊ အစာငတ်ခြင်း၊ အပြောင်းအလဲမြန်သော အစာကျွေးခြင်း၊ တသမတ်တည်း ပြန်လည်ရယူခြင်း။ |
| ဖိသိပ်မှု (အသွင်ကူးပြောင်းမှု) | တိမ်ကော | စည်ရိုးကို ကျစ်လျစ်ပြီး ပိုလီမာကို အရည်ပျော်ပါ။ | အရည်ပျော်ခြင်း၊ ရောစပ်မှု ညံ့ဖျင်းခြင်း၊ ဤဇုန်သည် ပထမဦးစွာ ဝတ်ဆင်သည်။ |
| တိုင်းတာခြင်း | တိမ် | တစ်သမတ်တည်း အရည်ပျော်သွားအောင် တစ်သားတည်းဖြစ်အောင် စုပ်လိုက်ပါ။ | ရိုက်ချက်ကွဲလွဲမှု၊ အပူချိန်မြင့်တက်ခြင်း။ |
| အကြံပြုချက်နှင့် လက်စွပ်ကို စစ်ဆေးပါ။ | — | ဆေးထိုးနေစဉ်အတွင်း backflow ကို ဖုံးအုပ်ထားပါ။ | ရိုက်ချက်အရွယ်အစားပျံ့ခြင်း၊ တိုတိုရိုက်ချက်၊ ကူရှင်ဆုံးရှုံးမှု |
အစားအသောက်ဇုန်
နက်ရှိုင်းသောချန်နယ်များသည် လည်ချောင်းမှ အမှုန်အမွှားများကို စုပ်ယူကာ အစိုင်အခဲများအဖြစ် ရှေ့သို့ ရွေ့လျားသည်။ ဒီဇုန်က သိပ်မပျော်ဘူး။ ပို့ဆောင်ပေးသည်။
အစာကျွေးခြင်းပြဿနာများသည် အရည်ပျော်ခြင်းပြဿနာများအဖြစ် ဟန်ဆောင်ထားသည်။ လည်ချောင်းအတွင်း အလုံးများ ပေါင်းကူးခြင်း သို့မဟုတ် အစာကျွေးသည့်အပိုင်းသည် ပူလွန်းပြီး အစေ့များ ပျော့သွားကာ စောစောကပ်ပါက ဝက်အူသည် အစာငတ်သည်။ ပြန်လည်ရယူချိန် ရွေ့လျားသွားပြီး ရိုက်ချက်အရွယ်အစားမှာ အောက်ပါအတိုင်းဖြစ်သည်။ ဂျီသြမေတြီကို အပြစ်မတင်မီ feed-throat cooling ကို စစ်ဆေးပါ။
Compression (အကူးအပြောင်း) ဇုန်
ချန်နယ်သည် ဤကဏ္ဍတစ်လျှောက်တွင် ပိုမိုတိမ်မြုပ်လာသည်။ ဤတိမ်တိမ်သည် ပိုလီမာကို ပူသောစည်နံရံကို ညှစ်ပြီး အရည်ပျော်မှုကိုဖြစ်စေသည့် ရှပ်အပူကို ထုတ်ပေးသည်။
Compression zone သည် wear အာရုံစိုက်သည့်နေရာဖြစ်သည်။ ဤနေရာတွင် ဖိအားများ ကျဆင်းသွားပြီး အညစ်ကြေးဖြည့်ပစ္စည်းများသည် ဤနေရာတွင် အပြင်းထန်ဆုံး ကြိတ်ချေသည်။ စုတ်ပြဲနေသောဝက်အူကို တိုင်းတာသောအခါ၊ ဤနေရာသည် ဂဏန်းများကို ဦးစွာရှာဖွေသည်။
တိုင်းတာရေးဇုန်
တိမ်၊ အဆက်မပြတ် နက်နဲသော ချန်နယ်များသည် အရည်ပျော်မှုကို တစ်သားတည်းဖြစ်စေပြီး တည်ငြိမ်သော ဖိအားဖြင့် ရှေ့သို့ စုပ်ထုတ်သည်။ ဤဇုန်သည် ရိုက်ချက်မှ ပစ်ခတ်မှု ညီညွတ်မှုကို ဆုံးဖြတ်သည်။
တိုင်းတာခြင်းဇုန်အတွင်း ဝတ်ဆင်မှုသည် တူညီသောသတ်မှတ်မှတ်များတွင် အရည်ပျော်ကျသည့်အပူချိန် မြင့်တက်လာခြင်းအဖြစ် ပေါ်လာသည်။ ဝက်အူသည် တူညီသောပစ္စည်းကို ရွှေ့ရန် ပိုကြိုးစားသည်။
Screw Tip၊ Ring နှင့် Non-Return Valve
Check ring assembly ကို တစ်ခါတစ်ရံ non-return valve ဟုခေါ်သော၊ ၎င်းသည် ရရှိသည်ထက် ပိုမိုအာရုံစိုက်သင့်သည်။ ၎င်းသည် ဝက်အူထိပ်တွင်ထိုင်ပြီး အလုပ်တစ်ခုလုပ်ဆောင်သည်- ဆေးထိုးနေစဉ်အတွင်း ၎င်းသည် တံဆိပ်ခတ်ထားသောကြောင့် အရည်ပျော်သွားပါက ဝက်အူကိုပြန်တက်မည့်အစား မှိုထဲသို့ရောက်သွားပါသည်။
အလုံပိတ်ရပ်သွားသောအခါတွင် သင်သည် ရိုက်ချက်အရွယ်အစား ပြောင်းလဲမှု၊ တိုတိုရိုက်ချက်များနှင့် ပျောက်ကွယ်သွားသည့် ကူရှင်တစ်ခု ရရှိမည်ဖြစ်သည်။ မှိုများသည် ဆေးထိုးဖိအားကို ချိန်ညှိခြင်း၊ ထိန်းထားချိန်နှင့် အပူချိန်ကို တိုင်းတာရန် ရက်သတ္တပတ်များစွာ အချိန်ယူရသည်။ ဟောင်းနွမ်းနေသော လက်စွပ်ကို ကျော်ပြီး အရည်ပျော်သွားသောကြောင့် မည်သည့်အရာမှ အလုပ်မဖြစ်ပါ။
အထူးအချက်ပြချက်သုံးခုသည် check ring တွင်ညွှန်ပြသည်။ ကူရှင်သည် အဆက်မပြတ်နေမည့်အစား ရိုက်ရန် ကွဲပြားသည်။ စက်က ပုံမှန်ပြန်ကောင်းလာတယ်လို့ သတင်းပို့နေချိန်မှာ အလေးချိန်က လွင့်ပျံသွားပါတယ်။ ထပ်တလဲလဲလုပ်နိုင်သော လုပ်ငန်းစဉ်သည် အစေး သို့မဟုတ် ဆက်တင်ပြောင်းလဲမှုမရှိဘဲ ရုတ်တရက် ပြောင်းလဲသွားပါသည်။
Key Screw Geometry Parameters
နံပါတ်လေးခုက ဆေးထိုးဝက်အူကို ဖော်ပြတယ်။ ၎င်းတို့ကို နားလည်ပါ၊ ပေးသွင်းသူ၏ ကိုးကားချက်သည် အနက်ရောင်သေတ္တာအဖြစ်မှ ရပ်တန့်သွားပါသည်။
L/D အချိုး- အဓိပ္ပါယ်၊ ဖော်မြူလာနှင့် စေးဖြင့် အကြံပြုထားသော တန်ဖိုးများ
L/D အချိုးဝက်အူ၏ အပြင်ဘက်အချင်းဖြင့် ပိုင်းခြားထားသော ဝက်အူ၏ အလုပ်လုပ်သော အရှည်ဖြစ်သည်။ ဝက်အူသည် အကျယ်ထက် 22 ဆ ပိုရှည်သော L/D သည် 22:1 ဖြစ်သည်။ ဖော်မြူလာသည် ရိုးရိုး L ကို D ဖြင့် ပိုင်းခြားထားပြီး အချိုးအဆနှင့် အရွယ်အစား- 22:1 ရှိ 50 မီလီမီတာဝက်အူတစ်ခုသည် 1,100 မီလီမီတာ အလုပ်လုပ်သော အရှည်ရှိသည်။
L/D သည် ဝက်အူ အရည်ပျော်ရန်၊ ရောနှောရန်၊ နှင့် တစ်သားတည်းဖြစ်စေရန် အခန်းမည်မျှရှိသည်ကို ထိန်းချုပ်သည်။ ပိုကြာကြာ အရည်ပျော်နိုင်မှုနှင့် ရောစပ်မှု ပိုကောင်းစေသည်။ ပိုတိုသည် အပူဒဏ်ခံနိုင်သော resins ကို ကာကွယ်ပေးသည့် နေထိုင်ချိန်ကို နည်းပါးစေသည်။
ထိုးဝက်အူများသည် extrusion screw များထက် ပိုတိုသည်။ ဝက်အူသည် အဆက်မပြတ်စုပ်မည့်အစား တစ်ကြိမ်လျှင် တစ်ကြိမ်တည်းကို ပြင်ဆင်ပြီး ပစ်ခတ်မှုများကြားရှိ စည်အတွင်း၌ ရှိနေသည်။ ၌L/D အချိုးဖြင့် ဆေးထိုးခြင်းလက်တွေ့တွင်၊ စက်အများစုသည် 18:1 နှင့် 25:1 အကြားတွင်ရှိပြီး ယေဘူယျသုံးစက်များတွင် 20:1 မှ 22:1 အကြားသာရှိသည်။
PVC ကဲ့သို့သော အပူဒဏ်ခံနိုင်သော resins သည် ပိုတိုသော အဆုံးကို နှစ်သက်သောကြောင့် ပစ္စည်းသည် ပူချိန်ပို၍ကြာပါသည်။ စေ့စေ့စပ်စပ် အရည်ပျော်ရန် လိုအပ်သော အင်ဂျင်နီယာ ပလတ်စတစ်များသည် ကြာရှည်ခံမှုကို နှစ်သက်သည်။ ကျွန်ုပ်တို့၏ L/D အချိုးလမ်းညွှန်တွင် အပေးအယူများကို နက်နက်နဲနဲ အကျုံးဝင်ပါသည်။
Compression Ratio- ၎င်းသည် Shear Heat နှင့် အရည်ပျော်မှု အရည်အသွေးအပေါ် သက်ရောက်မှုရှိသည်။
နှိမ့်ချမှုအချိုးဖိဒ်ဇုန်ရှိ ချန်နယ်အတိမ်အနက်ကို တိုင်းတာခြင်းဇုန်ရှိ ချန်နယ်အတိမ်အနက်နှင့် နှိုင်းယှဉ်သည်။ ဖိဒ်ချန်နယ်တစ်ခုရှိ ဝက်အူတစ်ခုသည် ၎င်း၏မီတာတိုင်းတာခြင်းချန်နယ်ထက် သုံးဆပို၍ ဖိသိပ်မှုအချိုး 3:1 ရှိသည်။
နှိမ့်ချမှုအချိုး သည် ဝက်အူသည် ပစ္စည်းအား မည်မျှခက်ခဲစွာ အလုပ်လုပ်သည်ကို သတ်မှတ်ပေးသည်။ မြင့်မားသော compression ဆိုသည်မှာ ပိုရှတ်ခြင်း၊ စက်ပိုင်းဆိုင်ရာ အပူရှိန်နှင့် ပိုမိုပြင်းထန်သော အရည်ပျော်ခြင်းကို ဆိုလိုသည်။ အောက်ပိုင်းဖိသိပ်မှုက ပိုလီမာကို ညင်သာစွာ ဆက်ဆံသည်။
ပိုကြီးသောနံပါတ်ကို ဦးစားပေးရန်မဟုတ်ဘဲ အစေးနှင့် တွဲပါ။ Low-viscosity polyolefins များသည် သန့်ရှင်းစွာ အရည်ပျော်ရန် positive shear လိုအပ်သည်။ PVC၊ PC၊ နှင့် POM ကဲ့သို့သော အပူဒဏ်ခံနိုင်သော resins များသည် PE မှ ပခုံးတက်သွားမည့် shear အောက်တွင် degrade ဖြစ်သည်။ ကျွန်ုပ်တို့၏ ဖိသိပ်မှုအချိုးလမ်းညွှန်သည် အပိုင်းအခြားများမှတစ်ဆင့် အလုပ်လုပ်ပါသည်။
Flight Depth၊ Channel Width နှင့် Output အပေါ် ၎င်းတို့၏ သက်ရောက်မှု
နှိမ့်ချမှုအချိုး သည် အချိုးတစ်ခုဖြစ်ပြီး တူညီသောအချိုးရှိသော screw နှစ်ခုသည် ကွဲပြားစွာ ပြုမူနိုင်သည်။ ပကတိ နက်နဲမှုသည် အရေးကြီးသည်။
နက်ရှိုင်းသော တိုင်းတာခြင်းချန်နယ်သည် တော်လှန်ရေးတစ်ခုလျှင် ပစ္စည်းပိုမိုရွေ့လျားစေပြီး ပလတ်စတစ်ပြုလုပ်မှုနှုန်းကို မြှင့်တင်ပေးသော်လည်း ၎င်းသည် နှိုက်နှိုက်ချွတ်ချွတ် ရောနှောကာ တူညီမှုနည်းသော အရည်ပျော်မှုကို ပေးစွမ်းသည်။ ရေတိမ်ပိုင်းတိုင်းတာခြင်းချန်နယ်သည် ပိုမိုကောင်းမွန်စွာ ရောနှောပြီး အလှည့်တစ်ခုလျှင် အထွက်နှုန်းနည်းချိန်တွင် ပိုမိုတစ်သမတ်တည်းရှိသော အပူချိန်ကို ပေးဆောင်သည်။
ပျံသန်းမှု အကျယ်နှင့် helix ထောင့်သည် သယ်ဆောင်မှု ထိရောက်မှုနှင့် ပျံသန်းမှု မြေပြင်တွင် မြင်ရသည့် ပစ္စည်း ဖြတ်တောက်မှုကို အကျိုးသက်ရောက်သည်။ ဤအရာများသည် ဇယားတစ်ခုမှ သင်ရွေးချယ်သင့်သည့် နံပါတ်များမဟုတ်ဘဲ သင့်လုပ်ငန်းစဉ်ကို ဝက်အူဒီဇိုင်နာတစ်ဦးထံ ဖော်ပြခြင်းဖြင့် သင်သတ်မှတ်ထားသော ဒီဇိုင်းအသေးစိတ်များဖြစ်သည်။
Screw Diameter နှင့် Shot Size ဆက်စပ်မှု
ဝက်အူအချင်းသည် စက်၏ရိုက်ချက်စွမ်းရည်ကို သတ်မှတ်ပေးသည်။ ပိုကြီးသောဝက်အူသည် ရှေ့သို့ ခရီးတစ်မီလီမီတာလျှင် ထုထည်ပို၍ ရွေ့လျားစေသောကြောင့် ၎င်းသည် ပိုမိုကြီးမားသောရိုက်ချက်အား ထုတ်ပေးသည်။
လက်တွေ့ကျသော စည်းမျဉ်းသည် ခက်ခဲသော ကန့်သတ်ချက်မဟုတ်ပေ။ စည်၏ စွမ်းရည်၏ အနည်းငယ်မျှသော အပိုင်းကို အသုံးပြုကာ စည်အတွင်း ရှည်လျားလွန်းသော ပစ္စည်းသည် အပူရှိန်နှင့် ကျဆင်းသွားကာ စက်ဘီးစီးကာ၊ စွမ်းဆောင်ရည်အပြည့်နီးပါးဖြင့် ပြေးပါက တသမတ်တည်းထုပ်ပိုးရန်အတွက် လိုအပ်သောကူရှင်ကို သင်ဆုံးရှုံးသွားမည်ဖြစ်သည်။
ပုံသွင်းသူအများစုသည် စည်၏အသုံးပြုနိုင်သောအကွာအဝေး၏အလယ်တစ်နေရာတွင် ပစ်မှတ်ကိုပစ်မှတ်ထားကြသည်။ သင့်အပိုင်းသည် ထိုကြိုးဝိုင်းအပြင်ဘက်တွင် ရှိနေပါက၊ မှန်ကန်သောပြင်ဆင်မှုသည် ပိုမိုခက်ခဲသောစက်ဆက်တင်မဟုတ်ဘဲ မတူညီသောဝက်အူအချင်းဖြစ်သည်။
ဤသည်မှာ ကျွန်ုပ်တို့တည်ဆောက်သည့်အကွာအဝေးတစ်လျှောက်တွင် ဝက်အူနှင့်စည်အရွယ်အစားကို မည်သို့ခြေရာခံနိုင်သည်ကို ပြသသည့် ကျွန်ုပ်တို့ထုတ်ဝေသည့်အတိုင်းအတာဇယားဖြစ်သည်။ သင့်စက်ကို ရှာဖွေရန် သို့မဟုတ် ပေးသွင်းသူတစ်ဦးမှ သင့်အားကိုးကားသည့် အချင်းအား စစ်ဆေးရန် ၎င်းကို အသုံးပြုပါ။
| (ဆ) ပစ်သတ်၊ | ဝက်အူ Ø × အရှည် (မီလီမီတာ) | စည် Ø × အလျား (မီလီမီတာ) |
|---|---|---|
| ၃၀–၉၀ | Φ30×900 | Φ85×860 |
| ၆၀–၁၂၅ | Φ35×910 | Φ85×860 |
| ၁၀၀-၁၅၀ | Φ38×935 | Φ95×900 |
| ၁၂၅–၁၆၀ | Φ40×980 | Φ95×910 |
| 125-300 | Φ42×1030 | Φ105 × 1110 |
| ၂၅၀-၄၀၀ | Φ45×1210 | Φ115×1165 |
| ၃၀၀-၅၀၀ | Φ50×1300 | Φ125×1260 |
| ၄၅၀-၆၀၀ | Φ55×1335 | Φ130×1320 |
| ၅၀၀-၇၀၀ | Φ56×1350 | Φ130×1350 |
| ၅၀၀-၇၀၀ | Φ60×1380 | Φ140 × 1350 |
| ၆၅၀-၈၀၀ | Φ65×1415 | Φ150×1420 |
| ၇၀၀-၁၀၀၀ | Φ70×1790 | Φ160×1685 |
| ၈၀–၁၂၅ | Φ75×1825 | Φ170×1725 |
| ၁၀၀-၁၅၀ | Φ80 × 2000 | Φ180×1805 |
| 125–200 | Φ85×2300 | Φ190×1900 |
| ၂၀၀-၃၀၀ | Φ90×2700 | Φ210 × 2000 |
| ၂၅၀-၅၀၀ | Φ100×2600 | Φ230×2405 |
| ၃၀၀-၆၀၀ | Φ110×2600 | Φ256×2590 |
| ၄၀၀-၁၀၀၀ | Φ120×2800 | Φ256×2800 |
| ၆၀၀-၈၀၀ | Φ130×3010 | Φ256×2970 |
| ၈၀၀-၁၀၀၀ | Φ145 × 3010 | Φ256×3200 |
| ၁၀၀၀-၁၅၀၀ | Φ160×3500 | Φ270×3200 |
| ၁၃၀၀-၂၅၀၀ | Φ170×3415 | Φ317×3380 |
အဲဒီထဲက ဖတ်စရာ နှစ်ခု။ ရူပဗေဒ လိုအပ်ချက်အရ ပစ်ခတ်နိုင်စွမ်းသည် အချင်းနှင့်တိုးသည်။ စည်အပြင်ဘက်အချင်းသည် ၎င်းနှင့်အတူ ကြီးထွားလာသောကြောင့် ပိုကြီးသောဝက်အူသည် အခမဲ့အဆင့်မြှင့်ခြင်းမဟုတ်ပါ- ၎င်းသည် မတူညီသော စက်အရွယ်အစားအတန်းအစားဖြစ်သည်။
Injection Molding Screws အမျိုးအစားများ- သင်ဘယ်တစ်ခုလိုအပ်ပါသလဲ။
ဝက်အူမိသားစုငါးခုသည် ဆေးထိုးအပ်တိုင်းနီးပါးကို ဖုံးအုပ်ထားသည်။ မှန်ကန်မှုသည် သင်၏အစေးနှင့် သင့်အစိတ်အပိုင်း တောင်းဆိုသည့်အရာအပေါ် မူတည်ပါသည်။
| ဝက်အူအမျိုးအစား | အဲဒါက ဘာလဲ။ | အကောင်းဆုံး | အားနည်းချက် |
|---|---|---|---|
| အထွေထွေရည်ရွယ်ချက် (GP) | တစ်ခုတည်းသောပျံသန်းမှု၊ စံဇုန်သုံးခု | PE, PP, PS, ABS, အများဆုံး ကုန်ပစ္စည်းအစေးများ | ဂျီသြမေတြီ အပေးအယူ၊ သစ်စေးများတောင်းဆိုမှုဖြင့် ရုန်းကန်နေရသည်။ |
| အတားအဆီး | ဒုတိယလေယာဉ်သည် အရည်ပျော်သောရေကန်နှင့် အစိုင်အခဲအိပ်ရာကို ပိုင်းခြားထားသည်။ | အရည်ပျော်ခြင်း ပိုမိုကောင်းမွန်ခြင်း၊ အထွက်နှုန်း မြင့်မားခြင်း၊ အရည်မပျော်နိုင်သော အစိတ်အပိုင်းများ | ကုန်ကျစရိတ်ပို; လွယ်ကူသော resins ကို overkill |
| ရောစပ်/ ရောစပ်ခြင်း။ | Maddock သို့မဟုတ် pin ရောစပ်သည့်အပိုင်းများကို ပေါင်းထည့်သည်။ | ရောင်စုံ masterbatch၊ ဒြပ်ပေါင်းများ ဖြည့်သွင်းထားသော၊ streak-sensitive အစိတ်အပိုင်းများ | အပိုဖြတ်တောက်; အပူဒဏ်ခံနိုင်သော resins အတွက် မှားသည်။ |
| လေဝင်လေထွက် (အဆင့်နှစ်ဆင့်) | Decompression zone နှင့် vent port သည် volatiles များကို ဖယ်ရှားသည်။ | အခြောက်ခံခြင်းမှာ လက်တွေ့မကျသော Hygroscopic resins | ရှုပ်ထွေးသော; လေဝင်လေထွက်နှင့် မကိုက်ညီပါက ချွေးထွက်နိုင်သည်။ |
| PVC သီးသန့် | ဖိသိပ်မှုနည်းသော၊ ပွတ်တိုက်သောမျက်နှာပြင်များ၊ အသေအပျောက်များမရှိပါ။ | တောင့်တင်းပြီး ပြောင်းလွယ်ပြင်လွယ် PVC | ရည်ရွယ်ချက်-တည်ဆောက်; ယေဘုယျသုံးဝက်အူမဟုတ်ပါ။ |
General Purpose (GP) Screw- အဖြစ်အများဆုံး၊ အကောင်းဆုံး
GP ဝက်အူသည် အပေးအယူတစ်ခုဖြစ်ပြီး ကောင်းသောတစ်ခုဖြစ်သည်။ ၎င်းသည် PE၊ PP၊ PS၊ နှင့် ABS တို့ကို လက်ခံနိုင်ဖွယ်ရှိပြီး ကုန်ပစ္စည်းပုံသွင်းခြင်းအများစုကို အကျုံးဝင်သည်။ စက်တည်ဆောက်သူများသည် သင်ဘာကိုလုပ်ဆောင်ရမည်ကို မသိသောအခါ အလုံခြုံဆုံးသော ပုံသေဖြစ်သောကြောင့် ၎င်းကို စံအဖြစ် တင်ပို့သည်။
အစေးတောင်းဆိုလာသောအခါတွင် အပေးအယူလုပ်ခြင်းက သင့်အား ကုန်ကျစရိတ်များစေသည်။ ဖန်သားပြည့် နိုင်လွန်ပေါ်ရှိ GP ဝက်အူသည် လျင်မြန်စွာ ဝတ်ဆင်သည်။ တောင့်တင်းသော PVC ပေါ်ရှိ GP ဝက်အူသည် ပစ္စည်းကို ပျက်စီးစေသည်။ ပါးလွှာသောနံရံအစိတ်အပိုင်းတစ်ခုပေါ်တွင် အများဆုံးထွက်ရှိရန် တွန်းထားသော GP ဝက်အူသည် အရည်ပျော်ခြင်းကို ထုတ်ပေးသည်။ ၎င်းတို့ထဲမှ တစ်ခုခုသည် သင့်လုပ်ငန်းစဉ်ကို ဖော်ပြသောအခါ၊ ရည်ရွယ်ချက်ဖြင့် တည်ဆောက်ထားသော ဝက်အူတစ်ခုသည် အပိုင်းအစတစ်ခုတည်းဖြင့် သူ့ဘာသာသူ ပေးချေသည်။
အတားအဆီး ဝက်အူ- အရည်ပျော်ခြင်း ခွဲထွက်ခြင်းနှင့် တူညီခြင်း။
အတားအဆီးဝက်အူတစ်ခုသည် အရည်ပျော်ဇုန်ကိုဖြတ်၍ ဒုတိယပျံသန်းမှုကို ပေါင်းထည့်သည်။ ယင်းပျံသန်းမှုသည် ဖွဲ့စည်းပြီးသော အရည်ပျော်ခြင်းမှ ကျန်ရှိသော အစိုင်အခဲများကို ရုပ်ပိုင်းအရ ပိုင်းခြားကာ အရည်ပျော်သွားသည့် စည်နံရံနှင့် ဖိထားစေသည်။
အတားအဆီးမရှိဘဲ၊ အစိုင်အခဲအမှုန်အမွှားများသည် အရည်ပျော်ကန်အတွင်းတွင် ပုန်းအောင်းနေပြီး နံရံမှ လျှပ်ကာများ နှင့် နော်ဇယ်သို့ မပျော်ဝင်နိုင်သကဲ့သို့ ရှင်သန်နိုင်သည်။ တစ်ခုနှင့်တစ်ခု၊ အရည်ပျော်ခြင်းသည် ပို၍ ပြီးပြည့်စုံပြီး ပို၍ တသမတ်တည်းဖြစ်သည်။
ပေးချေမှုသည် တူညီသော သို့မဟုတ် ပိုမြင့်သော အထွက်တွင် အရည်ပျော်သွားခြင်းဖြစ်ပြီး ပိုနည်းသော အရည်ပျော်ခြင်း၊ ပိုတင်းကျပ်သော ရိုက်ချက်ထိန်းချုပ်မှုနှင့် ပိုကျယ်သော လုပ်ငန်းစဉ်ဝင်းဒိုးအဖြစ် ပေါ်လာသည်။ ပါးလွှာသော နံရံထုပ်ပိုးမှုများ၊ အလင်းပိုင်း အစိတ်အပိုင်းများ သို့မဟုတ် အရည်မပျော်နိုင်သော အရာများကို လုပ်ဆောင်နေသည့် မှိုများသည် နာမည်တစ်ခုဖြင့် တောင်းဆိုသင့်သည်။
ရောစပ်ခြင်း / ပေါင်းထည့်ခြင်းဝက်အူ: ဖြည့်ပြီး အရောင်စုံ Masterbatch ပစ္စည်းများအတွက်
ရောစပ်ထားသောဝက်အူများကို အများအားဖြင့် ထိပ်ဖျားအနီးတွင် သီးသန့်ရောစပ်သည့်အပိုင်းကို ထည့်ပါ။ Maddock (fluted) အပိုင်းများသည် ကျဉ်းမြောင်းသော ကွာဟချက်များမှတဆင့် အရည်ပျော်သွားကာ အရည်ပျော်မထားသော အမှုန်များကို ဖြုန်းတီးခြင်းဖြင့် ခွဲထုတ်ပါသည်။ Pin mixers များကို ခွဲပြီး စီးဆင်းမှုကို ပြန်လည်ပေါင်းစည်းကာ အရောင်နှင့် အဖြည့်ခံများကို ဖြန့်ဝေပေးသည်။
အရောင်တင်ခြင်းသည် အရည်အသွေးပြဿနာတစ်ခုဖြစ်သောအခါ၊ masterbatch ကွဲလွဲမှုအရေးကြီးသည့်အခါ၊ သို့မဟုတ် filler ဖြန့်ဖြူးမှုအပိုင်းစွမ်းဆောင်ရည်ကို မောင်းနှင်သည့်အခါ ၎င်းကိုအသုံးပြုပါ။ အပေးအယူလုပ်ခြင်းသည် ပေါင်းစည်းခြင်းအပိုင်းများကို ၎င်းတို့၏ ပျက်စီးယိုယွင်းမှုကန့်သတ်ချက်နှင့် နီးကပ်နေပြီဖြစ်သော အပူဒဏ်ခံနိုင်သော အစေးများအတွက် မှားယွင်းသောရွေးချယ်မှုဖြစ်စေသည်။
လေဝင်သည် / Degassing Screw: Hygroscopic Resins အတွက်
လေဝင်သည့်ဝက်အူသည် အဆင့်နှစ်ဆင့် လုပ်ဆောင်သည်။ ပထမအဆင့်သည် အရည်ပျော်ပြီးနောက် ချန်နယ်သည် ချက်ခြင်းနက်ရှိုင်းလာပြီး စည်ထဲသို့ဖြတ်ထားသော လေဝင်ပေါက်ပေါက်တစ်ခုတွင် အရည်ပျော်ဖိအားကို သုညအနီးသို့ ကျဆင်းစေသည်။ မကြာခဏ လေဟာနယ်အောက်တွင် ရှိနေသော အစိုဓာတ်နှင့် မတည်ငြိမ်မှုများသည် လွတ်ကင်းသည်။ ဒုတိယအဆင့်သည် ဆေးထိုးရန်အတွက် အရည်ပျော်မှုကို ဖိနှိပ်သည်။
အခြောက်ခံခြင်းသည် လက်တွေ့မကျသော သို့မဟုတ် ယုံကြည်စိတ်ချရမှုမရှိသော hygroscopic resins အတွက် အလုပ်လုပ်သည်။ ၎င်းသည် အန္တရာယ်လည်းရှိပါသည်- အဆင့်နှစ်ခုမကိုက်ညီပါက၊ ဓာတ်ငွေ့အစား လေဝင်ပေါက်မှ အရည်ပျော်သွားပါသည်။ လေဝင်လေထွက်ဝက်အူတစ်ခုနှင့် လေဝင်လေထွက်ပေါက်စည်ကို အတူတကွ ဒီဇိုင်းထုတ်ရမည်ဖြစ်သောကြောင့် ၎င်းတို့အား အစုတစ်ခုအဖြစ် သတ်မှတ်ထားပြီး ပေါ့ပေါ့ပါးပါး ပြန်လည်ပြင်ဆင်ခြင်းမပြုရပါ။
PVC-Specific Screw Design- Standard Screws များသည် PVC ဖြင့် ဘာကြောင့်ပျက်ကွက်တာလဲ။
တောင့်တင်းသော PVC သည် စံဝက်အူကို နည်းလမ်းနှစ်မျိုးဖြင့် တစ်ပြိုင်နက် အပြစ်ပေးသည်။ ၎င်းသည် ခုတ်ထစ်ခြင်းအောက်တွင် ဟိုက်ဒရိုဂျင် ကလိုရိုက်ကို ထုတ်လွှတ်ပြီး ၎င်းသည် ၎င်းနှင့် ထိစပ်နေသော သံမဏိကို တိုက်စားစေသည်။ အော်ပရေတာသည် ချို့ယွင်းချက်ကို မတွေ့မီတွင် ပျက်စီးမှုစတင်သည်။
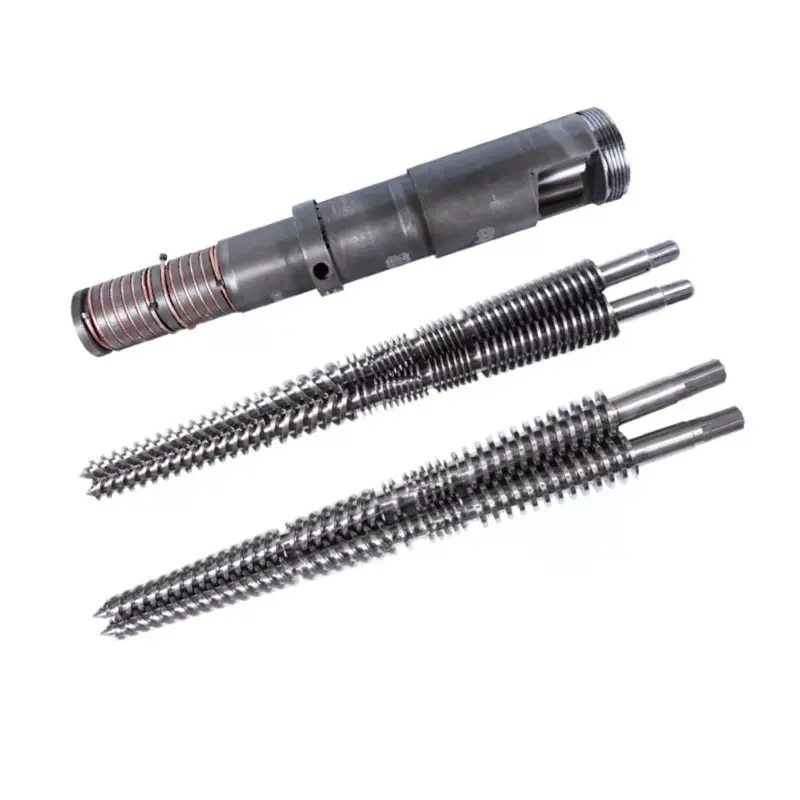
PVC ဝက်အူသည် ခြိမ်းခြောက်မှုနှစ်ခုလုံးကို တုံ့ပြန်သည်။ ဖိသိပ်မှုနည်းတာက ပါးစပ်ကို နူးညံ့စေပါတယ်။ ပွတ်တိုက်ထားသော မျက်နှာပြင်များနှင့် အစက်အပြောက်ကင်းသော ဂျီသြမေတြီသည် ပစ္စည်းကို ရပ်တန့်စေပြီး ချက်ပြုတ်ခြင်းကို ရပ်တန့်စေပါသည်။ အဆိုပါ set သည် ဝတ်ဆင်မှုခံနိုင်ရည်သာမကဘဲ မျက်နှာပြင်ကုသမှုတွင် ချေးခံနိုင်ရည်ရှိရန် အမြဲလိုလို လိုအပ်ပါသည်။ ကျွန်တော်တို့ရဲ့PVC ဝက်အူစည်လမ်းညွှန်ဓာတုဗေဒနှင့်ကျွန်ုပ်တို့၏အဖုံးများconical အမွှာဝက်အူစည်PVC ကို extrusion ဘက်ခြမ်းတွင်ဝတ်ပြုပါ။
သင်၏အစေးအတွက် မှန်ကန်သော Screw Barrel ကိုမည်သို့ရွေးချယ်နည်း
အစေးရွေးချယ်မှုသည် စာမျက်နှာပေါ်ရှိ အခြားဆုံးဖြတ်ချက်တိုင်းကို တွန်းအားပေးသည်- ဂျီသြမေတြီ၊ သံမဏိနှင့် မျက်နှာပြင်။ ဇယားကိုဖတ်ပါ၊ ထို့နောက် မှတ်စုများအောက်တွင် မှတ်စုများကို ဖတ်ရှုပါ၊
| အစေး | ပုံမှန် L/D | ရိုးရိုးချုံ့အချိုး | ဝက်အူအမျိုးအစား | အထူးမှတ်စုများ |
|---|---|---|---|---|
| PP / PE | ၂၀:၁–၂၂:၁ | ၂.၅:၁ – ၃.၅:၁ | မိသားစုဆရာဝန် သို့မဟုတ် အတားအဆီး | ခွင့်လွှတ်ပါ။ သန့်ရှင်းစွာ အရည်ပျော်ရန် positive shear လိုအပ်သည်။ |
| PS/HIPS | ၂၀:၁–၂၂:၁ | ၁.၈:၁ – ၂.၅:၁ | မိသားစုဆရာဝန် | ပျော့ပျောင်းပြီး အရည်ပျော်လွယ်သည်။ HIPS ပေါ်တွင် ညင်သာစွာ ရောစပ်ပါ။ |
| ABS | ၂၀:၁–၂၄:၁ | ၂.၀:၁ – ၂.၅:၁ | မိသားစုဆရာဝန် သို့မဟုတ် အတားအဆီး | Amorphous။ ဖြတ်တောက်မှုအပူကို ကြည့်ပါ၊ အစင်းကြောင်းများ လွယ်ကူစွာပြသပါ။ |
| PC နှင့် အင်ဂျင်နီယာ ပလတ်စတစ်များ | ၂၂:၁–၂၅:၁ | ၂.၀:၁ – ၂.၅:၁ | အတားအဆီး သို့မဟုတ် မိသားစုဆရာဝန်၊ အနိမ့်ပိုင်းဖြတ်ပါ။ | မြင့်မားသောအရည်ပျော်အပူချိန်၊ ကျဉ်းမြောင်းသောပြတင်းပေါက်။ L/D ပိုရှည်သည်၊ ညင်သာစွာ ချုံ့သည်။ |
| PVC တောင့်တင်းခြင်း။ | ၁၈:၁–၂၀:၁ | ၁.၆:၁ – ၂.၅:၁ | PVC သီးသန့် | သံချေးတက်ခြင်းခံနိုင်ရည်သည် ရွေးချယ်ခွင့်မရှိပါ။ နေထိုင်ချိန်တို |
| PVC ပြောင်းလွယ်ပြင်လွယ် | ၁၈:၁–၂၀:၁ | ၂.၀:၁ – ၂.၈:၁ | PVC သီးသန့် | တောင့်တင်းသည်ထက် ခွင့်လွှတ်သည်းခံနေဆဲဖြစ်သည်။ |
| PET (အကြိုပုံစံ) | ၂၀:၁–၂၄:၁ | နိမ့်သည်၊ တိကျသောတိုင်းတာမှု | ရည်ရွယ်ချက်ဖြင့် တည်ဆောက်ထားသော PET | အခြောက်ခံပါ သို့မဟုတ် နှိမ့်ချလိုက်ပါ။ အနိမ့်ပိုင်း၊ နေထိုင်မှုအနည်းဆုံး၊ ပွတ်ထားသော မျက်နှာပြင်များ |
| POM (အက်စီတဲလ်) | ၂၀:၁–၂၂:၁ | ၂.၅:၁ – ၃.၅:၁ | မိသားစုဆရာဝန်၊ နိမ့်သုံးဆောင် | အပူလွန်လျှင် သိသိသာသာ ကျဆင်းသည်။ တိကျသောအပူချိန်ထိန်းချုပ်မှု |
| ဖန်ခွက်ဖြည့်/အနု | အခြေခံအစေးနှုန်း | အခြေခံအစေးနှုန်း | အခြေခံအမျိုးအစား + မာကျောသောမျက်နှာပြင် | ဂျီသြမေတြီသည် အောက်ခံအစေးကို လိုက်နာသည်။ ဟိမျက်နှာပြင်ပြောင်းလဲသွားသောအရာမှာ bimetallic ဖြစ်သည်။ |
ဤဇယားကိုအသုံးပြုပုံ-၎င်းတို့သည် သတ်မှတ်ချက်များမဟုတ်ဘဲ ပုံမှန်ထုတ်ပြန်ထားသော အပိုင်းအခြားများနှင့် အစမှတ်များဖြစ်သည်။ သင့်စက်၊ သင့်အဆင့်၊ သင့်အပိုင်းနှင့် သင့်အထွက်နှုန်းသည် နံပါတ်များပြောင်းသွားသည်။ ဝက်အူဒီဇိုင်နာတစ်ဦးသည် သင်၏စစ်မှန်သောလုပ်ငန်းစဉ်နှင့် ဆန့်ကျင်သည့် နောက်ဆုံးဂျီသြမေတြီကို အတည်ပြုသည်။ ထိုစကားဝိုင်းမပါဘဲ ယေဘူယျစားပွဲတစ်ခုမှ မည်သည့်အခါမျှ မှာယူပါ။
PP နှင့် PE- ပုံဆောင်ခဲတစ်ပိုင်း၊ အလယ်အလတ် Shear
Polyolefins သည် လွယ်ကူသော ကိစ္စဖြစ်သည်။ သူတို့က ဖြတ်တောက်ခြင်းကို ခံနိုင်ရည်ရှိပြီး ကျယ်ပြန့်သော ပြတင်းပေါက်တွင် အရည်ပျော်ကာ GP ဝက်အူကို ခွင့်လွှတ်သည်။ အလယ်အလတ်မှ ပိုမြင့်သော compression သည် ကောင်းမွန်စွာအလုပ်လုပ်သည်၊ အကြောင်းမှာ ဤပျစ်ဆိမ့်နိမ့်သောအစေးများသည် တစ်ဝက်တစ်ပျက်သွန်းသွားခြင်းထက် သန့်ရှင်းစွာအရည်ပျော်ရန် အပြုသဘောဆောင်သော Shear လိုအပ်သောကြောင့်ဖြစ်သည်။
ပါးလွှာသောနံရံများပေါ်တွင် အထွက်အားကို တွန်းထုတ်ပြီး အတားအဆီးဝက်အူသည် တူညီသောအရှိန်ဖြင့် ပိုမိုပြီးပြည့်စုံသော အရည်ပျော်မှုကို ပေးဆောင်ခြင်းဖြင့် ၎င်း၏ကုန်ကျစရိတ်ကို ရရှိသည်။
ABS နှင့် PS- Amorphous၊ Shear Heat ကို စောင့်ကြည့်ပါ။
Amorphous resins သည် ချွန်ထက်သောအချက်တွင် အရည်ပျော်ခြင်းထက် အကွာအဝေးတစ်ခုပေါ်မှ ပျော့သွားပါသည်။ PS သည် အလွန်အရည်ပျော်လွယ်သောကြောင့် compression နည်းပါးသောနေရာတွင် အလုပ်လုပ်ပါသည်။ ABS သည် ပိုမိုဂရုစိုက်ရန် လိုအပ်သည်- ၎င်းသည် ပျက်စီးသွားသောအခါတွင် အမှုန်အမွှားများပြသပြီး ရှပ်အပူရှိန်သည် များသောအားဖြင့် အကြောင်းရင်းဖြစ်သည်။
ABS အစိတ်အပိုင်းများ ပြတ်တောက်ပြီး သင့်သတ်မှတ်မှတ်များ မှန်ကန်ပါက၊ လေမှုတ်စက်ကို သင်သံသယမ၀င်မီ ဖြတ်တောက်ခြင်းကို သံသယရှိပါ။ အပူဒဏ်ခံနိုင်သော amorphous resin တွင် ပြင်းထန်သော ဖိသိပ်မှုအချိုးသည် ၎င်း၏ကိုယ်ပိုင်ချို့ယွင်းချက်များကို ထုတ်လုပ်သည်။
PC နှင့် အင်ဂျင်နီယာ ပလတ်စတစ်များ- အပူချိန်မြင့်သည်၊ L/D ပိုရှည်သည်။
PC၊ နိုင်လွန်၊ PBT နှင့် ၎င်းတို့၏ ဆွေမျိုးများသည် အရည်ပျော်ပြီး ထိုအထက်တွင် နိမ့်ကျသည်။ ရှည်လျားသော L/D အတွက် ငြင်းခုံကြသည့် စေ့စေ့စပ်စပ် အရည်ပျော်ရန် လိုအပ်သည်၊ သို့သော် စည်ကြီးထဲတွင် အရည်ပျော်ခြင်းကို ဆန့်ကျင်သည့် နေထိုင်ချိန်ကိုလည်း အပြစ်ပေးသည်။
ကြည်လင်ပြတ်သားမှုမှာ L/D ပိုရှည်သည် PC တွင် ရိုက်ချက်အရွယ်အစားမှားပြီး ဝက်အူမည်မျှကောင်းနေပါစေ အဝါရောင်အထိအပူရှိန်ဖြင့် လည်ပတ်နေပါသည်။
PVC တောင့်တင်းပြီး ပြောင်းလွယ်ပြင်လွယ်- သံချေးတက်ခြင်း ခံနိုင်ရည်မှာ အရေးကြီးသည်။
PVC နှင့် ပတ်သက်သော အထက်ပါအရာအားလုံးသည် ရွေးချယ်ခြင်းနှင့် သက်ဆိုင်ပါသည်။ တောင့်တင်းသော PVC သည် L/D နှင့် compression နှစ်ခုစလုံး၏ အနိမ့်ဆုံးတွင် ထိုင်သည်၊ အကြောင်းမှာ အချိန်နှင့် shear နှစ်ခုလုံးသည် ရန်သူဖြစ်သည်။ မျက်နှာပြင် ကုသမှုသည် ပွန်းပဲ့ခြင်းသာမကဘဲ သံချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိပြီး bimetallic စည်အတွင်းရှိ သတ္တုစပ်ရွေးချယ်မှုကို ပြောင်းလဲစေပါသည်။
PET နှင့် POM- နိမ့်ရှိုင်း၊ တိကျသော အပူချိန် ထိန်းချုပ်မှု
PET သည် hygroscopic ဖြစ်သည်။ အရည်ပျော်သောရေသည် ပိုလီမာကွင်းဆက်များကို ဟိုက်ဒရောလစ်ဖြစ်စေပြီး ပင်ကိုယ်တွင်း ပျစ်ဆိမ့်မှုကို ကျဆင်းစေပြီး စက်လည်ပတ်နေပုံပေါ်ချိန်တွင် ကြွပ်ဆတ်ပြီး အုံ့ဆိုင်းနေသော အရွက်များကို ကြိုတင်ပြုပြင်ထားသည်။ အစေးကို စနစ်တကျ အခြောက်ခံပါ၊ ရိတ်သိမ်းနည်း၊ နေအိမ်ကို တိုတိုနှင့် ပွတ်တိုက်သော မျက်နှာပြင်များကို သတ်မှတ်၍ အနည်အနှစ်များ မဖြစ်ပေါ်စေပါ။
POM သည် သာမန် compression ကို ခံနိုင်ရည်ရှိသော်လည်း အပူလွန်သောအခါတွင် သိသိသာသာ ကျဆင်းသွားပြီး ၎င်း၏ ပျက်စီးခြင်း ထုတ်ကုန်များသည် အန္တရာယ်ရှိသည်။ အပူချိန်ထိန်းချုပ်မှုနှင့် နေထိုင်ချိန်စည်းကမ်းသည် ဉာဏ်ကောင်းသော ဂျီသြမေတြီထက် ပိုအရေးကြီးသည်။
ဖန်ထည်နှင့် အညစ်အကြေးဖြည့်ပစ္စည်းများ- 30% လိုင်း
ဤသည်မှာ စာမျက်နှာပေါ်ရှိ အရှင်းလင်းဆုံး စည်းမျဉ်းဖြစ်ပြီး၊ ၎င်းသည် နံပါတ်တစ်ခုဖြစ်ပြီး ခံစားချက်တစ်ခုဖြစ်သည်။မှန်ဖိုက်ဘာ 30% အထိ - နိုက်ထရစ် 38CrMoAlA အစုံသည် ၎င်းကို ကိုင်တွယ်သည်။ကျွန်ုပ်တို့သည် အတိအကျအတွက် ကျွန်ုပ်တို့၏ နိုက်ထရစ်ထိုးဆေးထိုးဝက်အူများကို တည်ဆောက်ပြီး အဆင့်သတ်မှတ်ကာ မီးငြိမ်းပြီး အပူပေးပြီးနောက် 950–1050 HV တွင် ဓာတ်ငွေ့-နိုက်ထရစ်ဖြင့် 0.5–0.8 မီလီမီတာ အခွံကို တည်ဆောက်ပြီး အဆင့်သတ်မှတ်ပါသည်။
30% ဖန်သားအထက် သို့မဟုတ် အပေါ်မှ ဓာတ်သတ္တုဖြည့်ဆေး နှင့် မီးမွှန်သော မျက်နှာပြင်သည် ပြောင်းလဲရမည်ဖြစ်ပါသည်။nitrided case သည် diffusion layer ဖြစ်ပြီး၊ abrasive filler သည် အောက်ခံသံမဏိ ထိုက်တန်သည်ထက် စောလျင်စွာဖြတ်သွားပါသည်။
အဲဒီ့တုန်းကbimetallic ဝက်အူစည်အဆင့်မြှင့်တင်မှုရပ်တန့်ပြီး မှန်ကန်သောသတ်မှတ်ချက်ဖြစ်လာသည်- မာကျောသောသတ္တုစပ်သည် အတွင်းပိုင်းမာကျောမှုကို 62 HRC အထိယူပြီး ပေါက်၏ဝတ်ဆင်ဇုန်တစ်ဝိုက်တွင် စက်ဝိုင်းအပြည့်ဖြန်းသည်။ ဂျီသြမေတြီသည် အရင်းအစေးနောက်သို့ လိုက်နေသေးသည်။ မျက်နှာပြင်များသာ ပြောင်းလဲပါသည်။ ကျွန်တော်တို့ရဲ့bimetallic vs nitrided လမ်းညွှန်cost logic မှတဆင့်အလုပ်လုပ်သည်။
Barrel အမျိုးအစားများ၊ ပစ္စည်းများ၊ နှင့် Surface Treatments
စည်က ပျက်မသွားဘူးလို့ ဆိုရပါမယ်။ ၎င်းသည် ပွင့်လာပြီး တိတ်တိတ်ဆိတ်ဆိတ်နှင့် သင်၏ထွက်အားကို ၎င်းနှင့်အတူ ယူဆောင်သည်။ ပစ္စည်းနှင့် မျက်နှာပြင်သည် အချိန်မည်မျှကြာသည်ကို ဆုံးဖြတ်သည်။
Standard Nitrided Steel Barrel- အသုံးချမှုများနှင့် ကန့်သတ်ချက်များ
နိုက်ထရစ်ဒင်းသည် နိုက်ထရိုဂျင်ကို သံမဏိမျက်နှာပြင်သို့ ပျံ့နှံ့စေပြီး အမာခံအိတ်တစ်ခုအဖြစ် ဖန်တီးသည်။ ကျွန်ုပ်တို့သည် ကျွန်ုပ်တို့၏ 38CrMoAlA ဆေးထိုးဝက်အူများကို 500–560 °C တွင် ဓာတ်ငွေ့-နိုက်ထရိတ်ဖြင့် 950–1050 HV တွင် နိုက်ထရစ်အထူ 0.5–0.8 မီလီမီတာ ထုတ်လုပ်သည်။ ၎င်းသည် မကုသရသေးသော သံမဏိထက် 30-40% ခံနိုင်ရည်ရှိစေသည်။
အခြေခံစတီးလ်ကို မီးငြှိမ်းသတ်ပြီး အပူချိန်ကို ဦးစွာ ခံနိုင်ရည်ရှိပြီး ရှပ်ကျစ်မှုဒဏ်ကို 50% မြှင့်တင်ပေးသည်။ ထိုအဆင့်နှစ်ဆင့်သည် PE နှင့် PP ကဲ့သို့သော အဆိပ်သင့်ခြင်းမရှိသော resins များအတွက် အကြမ်းဖျင်းအားဖြင့် နာရီ 10,000 မှ 20,000 နာရီအထိ ဝန်ဆောင်မှုသက်တမ်းပေးပါသည်။
၎င်း၏ ကန့်သတ်ချက်မှာ အမှုအတိမ်အနက် ဖြစ်သည်။ ပွန်းပဲ့သွားသည်နှင့် နိုက်ထရစ်အလွှာကို ဖြတ်လိုက်သည်နှင့် အောက်ခံအူတိုင်သည် ပျော့ပျောင်းသွားသည် ။ ဖန်-ဖိုက်ဘာ-အားဖြည့်ဒြပ်ပေါင်းများအတွက် ကျွန်ုပ်တို့၏နိုက်ထရစ်ထိုးဝက်အူများကို 30% အထိ အဆင့်သတ်မှတ်သည် (ဥပမာ PA နှင့် ဖန်အမျှင်)။ ၎င်းအထက် သို့မဟုတ် အဆိပ်ရှိသော resins တွင်၊ nitrided case သည် သာလွန်နေပြီး မျက်နှာပြင်ကို ပြောင်းလဲရမည်ဖြစ်သည်။
Bimetallic Barrel- ဆောက်လုပ်ရေး၊ ကုန်ကျစရိတ်နှင့် ၎င်းကို ပေးဆောင်သည့်အခါ
bimetallic စည်တစ်ခုသည် သတ္တုစပ်-သံမဏိကိုယ်ထည်ကို ထိန်းသိမ်းထားပြီး သီးခြားဝတ်ဆင်ထားသည့် အလွိုင်းကို ဘူးထဲသို့ ပေါင်းစပ်ထားသည်။ ကျွန်ုပ်တို့၏စည်များပေါ်တွင် မာကျောသောသတ္တုစပ်ကို ကျွန်ုပ်တို့သည် တွင်း၏ဝတ်စားဆင်ယင်မှုဇုန်၏ စက်ဝိုင်းအပြည့်ပတ်ပတ်လည်တွင် ဖြန်းပေးကာ အတွင်းပိုင်းမာကျောမှုကို 62 HRC သို့ ယူဆောင်လာပါသည်။
၎င်းသည် နိုက်ထရစ်ဝင်ခြင်းမှ ကာကွယ်မှု အမျိုးမျိုးဖြစ်သည်။ nitrided case သည် တစ်မီလီမီတာ၏ အပိုင်းအစများဖြင့် တိုင်းတာထားသော ပျံ့နှံ့မှုအလွှာတစ်ခုဖြစ်သည်။ ဖျန်းထားသော သို့မဟုတ် ရောစပ်ထားသော သတ္တုစပ်ဖောက်သည် မတူညီသောသတ္တုအလွှာတစ်ခုဖြစ်ပြီး အညစ်ကြေးဖြည့်ပစ္စည်းအားလုံးကို ဖြတ်သွားရမည်ဖြစ်သည်။
ခြိမ်းခြောက်မှုအတွက် သတ္တုစပ်ကို ရွေးချယ်ထားသည်။ ကာဗိုက်ကြွယ်ဝပြီး တန်စတင်-ကာဗိုက် မျက်နှာပြင်များသည် ဖန်နှင့် သတ္တုဖြည့်စွက်စာများမှ ပွန်းပဲ့ခြင်းကို ခံနိုင်ရည်ရှိသည်။ နီကယ်-ဘက်စ်သတ္တုစပ်များသည် PVC နှင့် မီးမလောင်နိုင်သော ဒြပ်ပေါင်းများမှ သံချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိသည်။ မှားယွင်းသောအလွိုင်းကိုရွေးချယ်ပြီး မှားယွင်းသောပြဿနာကိုဖြေရှင်းပေးသည့် bimetallic စည်တစ်ခုအတွက် သင်ပေးချေပြီးဖြစ်သည်။
သင့်အစာသည် အက်ကွဲခြင်း သို့မဟုတ် အဆိပ်သင့်သည့်အခါတိုင်း ၎င်းသည် ပေးချေသည်။ ဂဏန်းသင်္ချာသည် ရိုးရှင်းသည်- သင့်ပစ္စည်းပေါ်ရှိ နိုက်ထရစ်ဒ်တစ်ခုထက် အဆပေါင်းများစွာ ကြာရှည်နေပါက၊ သင်ရှောင်ရမည့်အပိုင်းအစနှင့် စက်ရပ်ချိန်ကို မရေတွက်မီ တစ်နှစ်လျှင် စျေးနှုန်းသက်သာသော ဝယ်ယူမှုနှုန်းသို့ နိမ့်ဆင်းသွားပါသည်။
Monolithic Barrel နှင့် Flexibility vs Precision
monolithic (one-piece)စည်ကို ကိုယ်ထည်တစ်ခုတည်းမှ စက်ဖြင့်ပြုလုပ်သည်။ ၎င်းသည် ဖြောင့်ဖြောင့်မှုနှင့် အာရုံစူးစိုက်မှုကို အကောင်းဆုံးရရှိထားပြီး ၎င်းသည် တိကျစွာရိုက်ချက်၏ညီညွတ်မှုကို ဖြစ်ပေါ်စေသည့် ဆေးထိုးပုံသွင်းခြင်းအတွက် စံနှုန်းဖြစ်သည်။
စည်ပိုင်းတစ်ခုလုံးကို မဖယ်ရှားဘဲ စုတ်ပြဲနေသောအပိုင်းကို အပိုင်းများမှ ခွဲထုတ်ပြီး ပိုက်လိုင်းများကို ပျော့ပြောင်းစွာ နေရာချနိုင်စေမည့် အပိုင်းများမှ ခွဲထားသော စည်များကို စုစည်းထားသည်။ ကုန်သွယ်မှုသည် ချိန်ညှိခြင်းဖြစ်သည်- အဆစ်တိုင်းသည် မှားယွင်းသော ချိန်ညှိမှုအတွက် အခွင့်အလမ်းတစ်ခုဖြစ်ပြီး ဆေးထိုးစက်များသည် ပေါင်းထည့်သည့် extruder များထက် ၎င်းကို ခွင့်လွှတ်မှုနည်းပါသည်။
Base Steel နှင့် Surface Options များ
38CrMoAlAကျွန်ုပ်တို့သည် ကျွန်ုပ်တို့၏ ဆေးထိုးဝက်အူများကို ထုလုပ်သော အခြေခံစတီးလ်ဖြစ်ပြီး ၎င်းသည် အကြောင်းပြချက်တစ်ခုကြောင့် စက်မှုလုပ်ငန်း၏ ပုံသေဖြစ်သည်။ ၎င်း၏ ခရိုမီယမ်-မိုလီဘဒင်နမ်-အလူမီနီယမ် ဓာတုဗေဒကို နိုက်ထရစ်ပြုလုပ်ရန်အတွက် ဒီဇိုင်းထုတ်ထားသည်- အလူမီနီယမ်သည် မာကျောသော နိုက်ထရိုက်များဖြစ်ပြီး အူတိုင်သည် တောင့်တင်းနေချိန်တွင် အလူမီနီယမ်သည် မာကျောပြီး တည်ငြိမ်သောနိုက်ထရိတ်များကို ဖွဲ့စည်းထားသည်။
အခြေခံသံမဏိသည်စက်မှုဝန်ကိုသယ်ဆောင်သည်။ အပေါ်ဘက် မျက်နှာပြင်သည် ၀တ်စားဆင်ယင်မှုကို ယူရပြီး ၎င်းသည် အမှန်တကယ် ရွေးချယ်မှု ဖြစ်သည် ။ တစ်ဦးအနေဖြင့်screw စည်ထုတ်လုပ်သူကျွန်ုပ်တို့သည် မျက်နှာပြင်အကွာအဝေး အပြည့်အစုံကို ထောက်ပံ့ပေးပြီး တစ်ခုစီသည် မတူညီသော ခြိမ်းခြောက်မှုတစ်ခုစီကို အဖြေပေးသည်-
- နိုက်ထရစ်— 950–1050 HV တွင် အလွှာ 0.5–0.8 မီလီမီတာ။ သန့်စင်သောအစေး၊ ဖန်မျှင် 30% အထိ။
- Bimetallic မျက်နှာပြင်— မာကျောသောသတ္တုစပ်သည် ပေါက်၏အဝတ်အစားဇုန်တစ်ဝိုက်တွင် ပေါင်းစပ်ထားသော၊ 62 HRC အထိ ပေါက်သည်။ Abrasive နှင့် corrosive တာဝန်။
- အဖြိုက်နက် ကာဗိုက်ဖြန်းခြင်း။- အပြင်းထန်ဆုံး ပွန်းပဲ့ခြင်းများအတွက်။
- Chrome အဖြစ်လည်းကောင်း- ချောမွေ့သော၊ ထုတ်လွှတ်ဖော်ရွေသောမျက်နှာပြင်။ ပြင်းထန်စွာ ပွန်းပဲ့ခြင်း မပြုဘဲ အရောင်ပြောင်းခြင်းနှင့် ကပ်ခြင်းတို့ကို ကူညီပေးသည်။
- အစွန်းခံသံမဏိ- သံချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိခြင်း သို့မဟုတ် ပစ္စည်း၏ သန့်ရှင်းမှုသည် ဝတ်ဆင်ခြင်းထက် လိုအပ်ချက်ကို ဦးတည်နေသောအခါ။
ကျွန်ုပ်တို့၏ဝက်အူစည်ပစ္စည်းများလမ်းညွှန်သည် အခြေခံစတီးများကို အပြည့်အ၀ နှိုင်းယှဉ်ပါသည်။
Surface Treatments နှိုင်းယှဉ်
| ပစ္စည်း/ကုသမှု | မာကျောခြင်း။ | ခံနိုင်ရည်ရှိသည်။ | သံချေးတက်ခြင်းကိုခံနိုင်ရည်ရှိသည်။ | အကောင်းဆုံး |
|---|---|---|---|---|
| 38CrMoAlA၊ နိုက်ထရစ် | 950–1050 HV၊ 0.5–0.8 mm အလွှာ | ကောင်းတယ်။ | တော်ရုံတန်ရုံ | PE, PP, PS, ABS; ဖန်ဖိုက်ဘာ 30% အထိ။ ချွေတာပုံသေ |
| Bimetallic မျက်နှာပြင် | 62 HRC သို့ ဖောက်ထွင်းပါ။ | မြတ်သော | ကောင်းတယ်။ | 30% နှင့်အထက် သတ္တုဓာတ်ဖြည့်ထားသော ဖန်ခွက်၊ ပြန်ကြိတ်၊ အညစ်အကြေးခွန် |
| အဖြိုက်နက် ကာဗိုက်ဖြန်းခြင်း။ | အရမ်းမြင့်တယ်။ | မြတ်သော | ကောင်းတယ်။ | အပြင်းထန်ဆုံး ပွန်းပဲ့မှုတွေ |
| နီကယ်-အခြေခံအလွိုင်းမျက်နှာပြင် | ဖော်မြူလာအလိုက် ရွေးချယ်ထားသည်။ | ကောင်းတယ်။ | မြတ်သော | PVC၊ ဖလိုရိုပိုလီမာများ၊ မီးမလောင်စေသောပစ္စည်းများ |
| Hard Chrome အဖြစ်လည်းကောင်း | ခက်တယ်၊ အရမ်းပါးတယ်။ | တော်ရုံတန်ရုံ | ကောင်းတယ်။ | ချောမွေ့စွာ လွှတ်ပေးခြင်း၊ ပိုမိုလွယ်ကူသော အရောင်ပြောင်းခြင်း၊ anti-stick |
| အစွန်းခံသံမဏိ | အတန်းအလိုက် | တော်ရုံတန်ရုံ | မြတ်သော | သံချေးတက်ခြင်း သို့မဟုတ် သန့်ရှင်းစင်ကြယ်ခြင်းမှ ဦးဆောင်သော အပလီကေးရှင်းများ |
အညစ်ပတ်ဆုံးအစာကျွေးရန်အတွက် မျက်နှာပြင်ကို သတ်မှတ်ပါ လိုင်းသည် အမှန်တကယ်လည်ပတ်မည်ဖြစ်ပြီး အသန့်ရှင်းဆုံးမဟုတ်ပေ။ သန့်ရှင်းသောကိစ္စအတွက် သတ်မှတ်ခြင်းသည် အစုံလိုက်အသစ်တစ်ခု စောစီးစွာသေဆုံးခြင်းတွင် အသုံးအများဆုံးနည်းလမ်းဖြစ်သည်။
ပြုပြင်ထိန်းသိမ်းမှု- သတ်မှတ်ပေးနိုင်သည့် နာရီတိုင်းကို မည်သို့ရယူမည်နည်း။
ပြုပြင်ထိန်းသိမ်းမှု ပျက်ယွင်းသွားခြင်း။ ၎င်းသည် သင့်အား ရှောင်လွှဲ၍မရသော အမျိုးအစား၏ထိပ်တွင် ရှောင်လွှဲ၍မရသော ၀တ်ဆင်မှုများကို ရပ်တန့်စေပြီး ၎င်းကိုတုံ့ပြန်မည့်အစား အစားထိုးလဲလှယ်ရန် အစီအစဉ်ဆွဲရန် သင့်အား အချက်အလက်ပေးပါသည်။
ပုံမှန်စစ်ဆေးရေးစာရင်း
| အကြိမ်ရေ | ဘာစစ်ဆေးရမလဲ | ဘာကြောင့်လဲ။ |
|---|---|---|
| အဆိုင်းတိုင်း | အရည်ပျော်သည့်အပူချိန်နှင့် ပုံမှန်၊ ပြန်လည်ရယူချိန်၊ ကူရှင်ညီညွတ်မှု၊ မော်တာဝန် | အပြစ်အနာအဆာတွေ မပေါ်ခင်မှာ ဒါတွေက ပျံ့လွင့်နေတယ်။ |
| ပစ္စည်းတိုင်း သို့မဟုတ် အရောင်ပြောင်းသည်။ | အပြည့်အဝရှင်းလင်း; အနက်ရောင် အစက်အပြောက်များ သို့မဟုတ် ပျက်စီးယိုယွင်းနေသော ပစ္စည်းများကို သန့်စင်စစ်ဆေးပါ။ | specks ဆိုသည်မှာ တစ်နေရာရာတွင် အသေအပျောက်များ သို့မဟုတ် ပျက်စီးခြင်းများကို ဆိုလိုသည်။ |
| လစဉ် | သာမိုကစ်ကြိုးများနှင့် အပူပေးကိရိယာများကို စစ်ဆေးပါ။ feed-throat cooling ကို စစ်ဆေးပါ။ | လွင့်ပျံနေသော အာရုံခံကိရိယာသည် ပစ္စည်းကို လပေါင်းများစွာ သတိမပြုမိဘဲ ချက်ပြုတ်သည်။ |
| ဝက်အူထွက်သည့်အခါတိုင်း | အမှတ်အသားပြုထားသည့်နေရာများတွင် ပျံသန်းမှု OD နှင့် barrel bore ID ကို တိုင်းတာပါ။ စစ်ဆေးရေးကွင်း | ဝက်အူက ထွက်နေပြီ။ ဆယ်မိနစ်တိုင်းထွာခြင်းသည် အခမဲ့ဒေတာဖြစ်သည်။ |
| အနည်းဆုံး နှစ်အလိုက် (အညစ်ကြေး သို့မဟုတ် အဆိပ်သင့်မှု) | စီစဉ်ထားသော ဆွဲငင်မှု- ဝတ်ဆင်မှု အတိုင်းအတာ အပြည့်အစုံ၊ ချိန်ညှိမှု စစ်ဆေးမှု၊ ဖတ်ရှုမှုများကို မှတ်တမ်းတင်ပါ။ | အပြည့်၊ PVC နှင့် regrind duty များသည် သန့်ရှင်းသော အစေးများထက် ပိုမြန်ပါသည်။ |
အစေးများ သို့မဟုတ် အရောင်များပြောင်းသောအခါ သင့်လျော်သော သန့်စင်ခြင်းနည်းလမ်း
အလုပ်များသောနေ့များအတွက် ခြွင်းချက်မရှိ ရပ်နားတိုင်းနှင့် အပြောင်းအလဲတိုင်း မပြုမီ ဖယ်ရှားပါ။ စည်အတွင်း၌ အအေးခံထားခဲ့သော ပစ္စည်းသည် ပျက်ယွင်းသွားကာ မျက်နှာပြင်များပေါ်တွင် ဖုတ်ပြီး နောက်ပိုင်းတွင် ဖောက်သည်၏အစိတ်အပိုင်းရှိ အနက်ရောင်အမှုန်အမွှားများအဖြစ် ပြန်လည်ရောက်ရှိလာသည်။
အရောင်ပြောင်းလဲခြင်း၊ ပိတ်ခြင်းများအတွက် နှင့် အပူဒဏ်မခံနိုင်သော ပိုလီမာသို့မပြောင်းမီ စီးပွားဖြစ် သန့်စင်သောဒြပ်ပေါင်းကို အသုံးပြုပါ။ Virgin PE သို့မဟုတ် PP သည် တွဲဖက်သုံးနိုင်သောပစ္စည်းများအကြား ပုံမှန်အကူးအပြောင်းများကို ကိုင်တွယ်ပေးသည်။ PC နှင့် PMMA ကဲ့သို့သော အပူချိန်မြင့် resins များသည် ပိုမိုခက်ခဲစွာ ထိန်းထားနိုင်ပြီး ပိုမိုပြင်းထန်သော သန့်စင်မှု လိုအပ်ပါသည်။
မဖွင့်ခင်မှာတင်မဟုတ်ဘဲ မပိတ်ခင်မှာ သန့်ရှင်းရေးလုပ်ပါ။ အအေးခံဗူးထဲတွင် သင်ထားခဲ့သောအရာသည် နောက်လာမည့်စတင်ချိန်တွင် သင်တိုက်ခိုက်ရမည့်ပြဿနာဖြစ်လာသည်။
Screw-to-Barrel Clearance ကို တိုင်းတာနည်း
ဤသည်မှာ ထင်မြင်ယူဆချက်အဖြစ်သို့ ပြောင်းလဲစေသော တိုင်းတာမှုဖြစ်ပြီး ဆိုင်အများစုသည် ၎င်းကို ကျော်သွားကြသည်။
- ဝက်အူကို ဆွဲထုတ်ပြီး သန့်ရှင်းရေးလုပ်ပါ။ကြေးဝါ သို့မဟုတ် ကြေးနီကိရိယာများဖြင့် ပူသည်။ ဝက်အူအပေါ် မူတည်ပြီး ကုသထားသော မျက်နှာပြင်ကို ဖြတ်တောက်မည့် စတီးခြစ်တံကို ဘယ်တော့မှ မထားပါ။
- တိုင်းတာမှုရာထူးများကို အမှတ်အသားပြုပါ။အလုပ်လုပ်သည့် အရှည်တစ်လျှောက်- အနည်းဆုံး အနည်းဆုံး feed၊ အကူးအပြောင်းနှင့် မီတာတိုင်းတာခြင်း။
- ပျံသန်းမှု OD ကိုတိုင်းတာအနေအထားတစ်ခုစီတွင် ပြင်ပမိုက်ခရိုမီတာဖြင့် အဝိုင်းပတ်ပတ်လည်ရှိ အချက်များစွာကို ဖတ်ရှုကာ မညီညာသောဝတ်ဆင်မှုကို ဖမ်းယူပါ။
- barrel bore ID ကို တိုင်းတာပါ။ကိုက်ညီသောနေရာများနှင့် အတိမ်အနက်တွင် bore gauge ဖြင့်။
- radial ကင်းရှင်းခြင်း။ ကို တွက်ချက်ပါ-flight OD ကို bore ID မှ နုတ်ပြီး နှစ်ပိုင်းခွဲပါ။
- တည်ဆောက်ပုံနှင့် နှိုင်းယှဉ်ပါ။ပြီးသည်နှင့် စာဖတ်တိုင်းကို ရက်စွဲနှင့် နာရီများဖြင့် မှတ်တမ်းတင်ပါ။
ရလဒ်ကို universal number နဲ့မဟုတ်ဘဲ မူရင်းရှင်းလင်းချက်နဲ့ အဓိပ္ပါယ်ပြန်ဆိုပါ။ အသုံးဝင်သောဆိုင်စည်းကမ်း- ရှင်းလင်းချက်သည် တည်ဆောက်မှုတန်ဖိုး၏ နှစ်ဆခန့် တိုးလာသောအခါ သို့မဟုတ် အထွက်နှုန်းမှာ ဝက်အူအမြန်နှုန်းဖြင့် သိသိသာသာကျဆင်းသွားသောအခါ၊ အစားထိုးမှုကို စတင်စီစဉ်ပါ။ ကျွန်ုပ်တို့၏ အဆင့်ဆင့်တိုင်းတာခြင်းလမ်းညွှန်တွင် နည်းလမ်းကို အသေးစိတ်ဖော်ပြပါသည်။
သန့်ရှင်းရေးအချိန်ဇယားနှင့် သန့်စင်ရေးဒြပ်ပေါင်းအမျိုးအစားများ
ဒြပ်ပေါင်းကို အလုပ်နှင့် ယှဉ်ပါ။ စက်ပိုင်းဆိုင်ရာ (အညစ်အကြေးမပါသော) ပွတ်တိုက်မှုကို မြင့်မားသော viscosity ဖြင့် သန့်စင်ပေးသည်။ ဓာတုဗေဒဆိုင်ရာ သုတ်သင်ရှင်းလင်းမှုသည် ပျက်စီးသွားသော ပစ္စည်းနှင့် ကာဗွန်ကို တိုက်ခိုက်သည်။ အမြှုပ်ထွက်ခြင်း သည် laminar စီးဆင်းမှု လွတ်သွားသော အသေအပျောက်များဆီသို့ ချဲ့ထွင်သည်။
နက်ရှိုင်းသောသန့်ရှင်းမှုကြားကာလသည် အစေးပေါ်တွင်မူတည်သည်။ အပူချိန်မြင့်သော ပိုလီမာများသည် ကာဗွန်ကို ပိုမြန်စေပြီး မကြာခဏ နက်ရှိုင်းစွာ သန့်စင်ရန် လိုအပ်သည်။ သင်ဘာပဲလုပ်လုပ်၊ သင့်အတွက် အချိန်ဇယားဆွဲရန် အနက်ရောင်အမှုန်အမွှားများကို စောင့်မည့်အစား ကြားကာလကို အချိန်ဇယားအတိုင်းထားပါ။
ဘယ်အချိန်မှာ ပြုပြင်ရမလဲဆိုတာနဲ့ ဘယ်အချိန်မှာ အစားထိုးမလဲ။
စျေးနှုန်းတံဆိပ်နှစ်ခုကိုမဟုတ်ဘဲ ဝန်ဆောင်မှု တစ်နှစ်လျှင် ကုန်ကျစရိတ်ကို နှိုင်းယှဉ်ပါ။ တစ်ဝက်လောက်ကုန်ကျသော်လည်း နှစ်၏သုံးပုံတစ်ပုံကို ပြန်၍တည်ဆောက်ခြင်းသည် ရုပ်ဖျက်ရာတွင် စျေးကြီးသောရွေးချယ်မှုဖြစ်သည်။
ပြုပြင်ပြူတယ်ဗျ။ဝတ်ဆင်မှုသည် အတိုင်းအတာနှင့် အလယ်အလတ်ရှိသောအခါ၊ အခြေခံသတ္တုသည် အသံထွက်သည်၊ ၎င်းသည် ပထမဆုံး ပြန်လည်တည်ဆောက်ခြင်းဖြစ်ပြီး၊ ဂျီသြမေတြီသည် သင်၏အစေးနှင့် လိုက်ဖက်ဆဲဖြစ်သည်။
အစားထိုးပြူတယ်ဗျ။သံချေးတက်သွားသောအခါ၊ ဝက်အူကို အရင်ပြန်ဆောက်ပြီးသောအခါ၊ သင့်ပစ္စည်းပြောင်းသွားကာ ဂျီသြမေတြီဟောင်းနှင့် အံမဝင်တော့သည့်အခါ သို့မဟုတ် အစားထိုးစျေးနှုန်းသည် ပြုပြင်ထားသောစျေးနှုန်းနှင့် နီးကပ်နေသည့် သာမာန်အရွယ်အစားတစ်ခုဖြစ်သည်။
ကျွန်ုပ်တို့၏ ပြုပြင်ခြင်းနှင့် အစားထိုးခြင်းလမ်းညွှန်သည် အဆုံးအဖြတ်ဇယားအပြည့်အစုံကို ခင်းကျင်းထားသည်။
Spare Screw Barrels များကို စနစ်တကျ သိုလှောင်ခြင်းနှင့် ကိုင်တွယ်ခြင်း။
လိုအပ်တဲ့အခါ သန့်ရှင်းသပ်ရပ်ပြီး သပ်သပ်ရပ်ရပ်ဖြစ်နေမှသာ အပိုပစ္စည်းတစ်ခုက အသုံးဝင်မှာပါ။ ဝက်အူများကို အလျားလိုက် အလျားလိုက် ထောက်ကာ အလျားလိုက် သိမ်းဆည်းပါ၊ ထိပ်ဖျားကို ဘယ်တော့မှ မထောင်ပါ။ ၎င်းတို့ကို သံချေးမတက်အောင် ဖုံးအုပ်ထားကာ spec စာရွက်ကို သိမ်းဆည်းကာ အစိတ်အပိုင်းဖြင့် မာကျောမှုကိန်းဂဏန်းများကို တိုင်းတာပါ။
လပ်-အစုံလည်ပတ်ဗျူဟာမည်သည့်အလျင်စလိုအခကြေးငွေထက်မဆို ပိုမိုတန်ဖိုးရှိပြီး ပေးသွင်းသူသည် သင့်ကိုပြောပြမည်မဟုတ်ပါ။ လက်ရှိသတ်မှတ်မှု မအောင်မြင်မီ အစားထိုးဝယ်ယူပါ။ ထုတ်လုပ်မှုဆက်လက်လုပ်ဆောင်နေချိန်တွင် အသစ်တည်ဆောက်ရန်၊ အဟောင်းကို ပြန်လည်တည်ဆောက်ရန်အတွက် ပေးပို့ပြီး ပြန်လည်တည်ဆောက်ထားသည့် စင်ပေါ်တွင် အပိုပစ္စည်းအဖြစ် ထားရှိပါ။
ယခုသင်သည် အစီအစဉ်မရှိသော စက်ရပ်ချိန် သုညဖြင့် လည်ပတ်မှုကို ပိုင်ဆိုင်ထားပြီး၊ လာမည့်စနေနေ့ နံနက် 2 နာရီတွင်အစား သင်၏အချိန်ဇယားအတိုင်း ဖြစ်လာမည်ဖြစ်သည်။ မဟာဗျူဟာသည် အလုပ်အရင်းအနှီးတစ်ခုအား ကုန်ကျစေပြီး ပြိုကွဲမှုတစ်ခုမဖြစ်ပါက ပထမဆုံးအကြိမ် ပြန်လည်ပေးဆပ်သည်။
လုပ်ငန်းစဉ် သို့မဟုတ် စက်လား။ ဆုံးဖြတ်ချက်ဂိတ်တစ်ခု
ဤသည်မှာ ပြိုင်ဖက်မရေးထားသော အပိုင်းဖြစ်ပြီး ကျန်ရှိသော ဤလမ်းညွှန်ပေါင်းစပ်မှုထက် သင့်အား အချိန်ပိုသက်သာစေမည်ဖြစ်သည်။
ပုံသွင်းချို့ယွင်းချက်တစ်ခုပေါ်လာသောအခါ၊ အဖွဲ့အများစုသည် စက်ဆက်တင်များအတွက် ရောက်ရှိကြသည်။ အပူချိန်၊ နောက်ပြန်ဖိအား၊ ဆေးထိုးနှုန်း၊ ကိုင်ထားချိန်။ တစ်ခါတလေတော့ မှန်တယ်။ သို့သော် ပလတ်စတစ်ဆာဂျရီယူနစ်ကို ဝတ်ဆင်သောအခါ၊ ဆက်တင်မရှိသော လုပ်ငန်းစဉ်သည် ပြန်လည်ကောင်းမွန်လာပြီး ဘယ်သောအခါမှ မအောင်မြင်နိုင်သော ရှာဖွေမှုတစ်ခုအဖြစ် ရက်သတ္တပတ်များ ပျောက်ကွယ်သွားသည်။
အခြားသတ်မှတ်မှတ်ကိုမထိမီ ဤတံခါးကိုဖွင့်ပါ။
1. တစ်ခုခု ပြောင်းလဲသွားပါသလား။သစ်စေးအမြောက်အများအသစ်၊ အရောင်ခြယ်မှုအသစ်၊ ပြန်လည်ပေါင်းစည်းမှုအချိုးအသစ်၊ မှိုအသစ်၊ တစ်စုံတစ်ဦးမှ ချိန်ညှိထားသည့် ဆက်တင်တစ်ခုလား။ ဟုတ်တယ်ဆိုရင် အပြောင်းအလဲကို လိုက်ကြည့်ပါ။ ဒါက သက်သေမပြမချင်း ဖြစ်စဉ်ပြဿနာပါ။
2. ချို့ယွင်းချက်ရုတ်တရက်ပေါ်လာတာလား ဒါမှမဟုတ် ရက်သတ္တပတ်တွေအတွင်း ပျံ့သွားသလား။ပြောင်းလဲမှု သို့မဟုတ် ကျိုးပဲ့နေသော အစိတ်အပိုင်းတစ်ခုတွင် ရုတ်တရက် အမှတ်များ။ ဝတ်ဆင်မှုတွင် တဖြည်းဖြည်း အမှတ်များသည်။ ညတွင်းချင်း ဝတ်မလာဘူး။
3. ကူရှင်သည် ပစ်ခတ်ရန် ကိုက်ညီမှုရှိပါသလား။ကွဲလွဲနေအုံးမှာက check ring လို့ပြောနေတာ။ တခြားအရာတွေရှေ့မှာ စစ်ဆေးပါ။
4. တူညီသောဝက်အူအမြန်နှုန်းဖြင့် အထွက်အား ကျဆင်းသွားသလား သို့မဟုတ် ပြန်လည်ရယူချိန် ဆန့်ပါသလား။နှစ်ခုလုံးသည် ဝက်အူ သို့မဟုတ် စည်အဝတ်အစား ကင်းရှင်းကြောင်း အချက်ပြသည်။ ဆက်တင်များသည် ဆုံးရှုံးသွားသောရှင်းလင်းမှုကို ပြန်မရနိုင်ပါ။
5. မပြောင်းလဲသော သတ်မှတ်နေရာများတွင် အရည်ပျော်ကျခြင်း ရှိပါသလား။ဝက်အူသည် ဟောင်းနွမ်းရှင်းလင်းမှုကို တိုက်ဖျက်ရန် ပိုမိုခက်ခဲသောကြောင့် ပုံမှန်အားဖြင့် ၎င်းသည် အပို shear အပူကိုထုတ်ပေးပါသည်။
6. သန့်ရှင်းရေးလုပ်တိုင်း အနက်ရောင်အစက်အပြောက်တွေ ပြန်ပေါ်လာသလား။ပစ္စည်းသည် အသေကောင်တွင် တည်းခိုသည်။ အသက်ကြီးသော ၀တ်စုံတစ်ခုတွင်၊ ထိုအသေကောင်သည် ပျက်ဆီးသွားသော အရည်ပျော်ခြင်းကို ဖုံးကွယ်ထားလေ့ရှိသည်။
မေးခွန်း 3 မှ 6 တွင် "Yes" သုံးခု သို့မဟုတ် ထို့ထက်ပိုသော အဖြေများသည် စက်က ပလတ်စတစ်ဆာဂျရီယူနစ်ကို ပလတ်စတစ်ဆာဂျရီပြုလုပ်ထားသည်ကို ပြောပြနေခြင်းဖြစ်သည်။ ချိန်ညှိခြင်းကို ရပ်ပါ။ ဝက်အူကိုဆွဲပြီး တိုင်းတာပါ။
တိုင်းတာမှုသည် တစ်နာရီကြာသည်။ ဆက်တင်များမှတစ်ဆင့် စက်ပိုင်းဆိုင်ရာချို့ယွင်းချက်တစ်ခုကို လိုက်ရှာရန် ရက်သတ္တပတ်များစွာကြာပြီး ထိန်းချုပ်ကိရိယာတွင် အဖြေမရှိသောကြောင့် ၎င်းသည် ဘယ်သောအခါမှ ပေါင်းစပ်မည်မဟုတ်ပါ။
Root-Cause Table ဖြင့် ပြဿနာဖြေရှင်းခြင်းလမ်းညွှန်
အောက်ဖော်ပြပါ ချွတ်ယွင်းချက်တစ်ခုစီသည် လုပ်ငန်းစဉ်မှ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ ချွတ်ယွင်းမှုမှ ဖြစ်နိုင်သည်။ ဇယားက နာမည်ပေးတယ်။screw နှင့်စည်အရင်းခံ အကြောင်းအရင်းကတော့ တစ်ဝက်လောက်က ကျန်တဲ့သူတွေ ထွက်သွားလို့ပါပဲ။
| ပြဿနာ | ရောဂါလက္ခဏာ | ဝက်အူ/စည် အရင်းခံ အကြောင်းအရင်း | ပြင်ပေးတာတွေ |
|---|---|---|---|
| အနက်ရောင်အစင်းကြောင်းများ / မီးလောင်ဒဏ်ရာများ | အစိတ်အပိုင်းတွင် အနက်ရောင် အစက်အပြောက်များ သို့မဟုတ် အစင်းကြောင်းများ၊ ရပ်ပြီးရင် ပိုဆိုးတယ်။ | ပွန်းပဲ့ရှင်းလင်းခြင်း သို့မဟုတ် အသေအလဲ၌ ပျက်ဆီးနေသော ပစ္စည်း၊ ဖေဖေ့ဂိုး၊ ပျက်စီးနေသောဝက်အူမျက်နှာပြင် | နက်ရှိုင်းစွာ သုတ်သင်ရှင်းလင်းခြင်း။ အမှုန်အမွှားများ ပြန်ပေါ်လာပါက ဆွဲထုတ်ပြီး စစ်ဆေးပါ။ အမှတ်ပေးမှုနှင့် ပွန်းပဲ့ရှင်းလင်းမှုကို စစ်ဆေးပါ။ အစုံပါသော ပစ္စည်းဖြစ်ပါက အစားထိုးပါ။ |
| ရိုက်ချက်အရွယ်အစား/ တိုတိုရိုက်ချက်များ မကိုက်ညီပါ။ | ပစ်ချက်အလေးချိန်ပျံ့; cushion သည် ရိုက်ရန် ကွဲပြားသည်။ | လက်စွပ်ကို တံဆိပ်မကပ်အောင် စစ်ဆေးပါ။(အဖြစ်အများဆုံး); ဟောင်းနွမ်းနေသော ပျံသန်းမှုများအား အနောက်သို့ ယိုစိမ့်စေခြင်း၊ barrel bore oversize ပါ။ | စစ်ဆေးမှုလက်စွပ်ကို ဦးစွာစစ်ဆေးပါ။ ထို့နောက် ကင်းရှင်းမှုကို တိုင်းတာပါ။ ဆက်တင်များ ပေါက်ကြားခြင်းမရှိသော အဆို့ရှင်ကို ပြုပြင်မည်မဟုတ်ပါ။ |
| အရည်ပျော် အပူချိန် တက်ခြင်း။ | သတ်မှတ်မှတ်များထက် အမှန်တကယ် အရည်ပျော်သည့် အပူချိန်၊ ပစ္စည်းအရောင်ပြောင်းခြင်း။ | မှားယွင်းသော ချုံ့မှုအချိုးမှ အလွန်အကျွံ ဖြတ်တောက်ခြင်း၊ ဝက်အူကို အလုပ်ပိုကြိုးစားစေခြင်း၊ ပျံ့လွင့်နေသော သာမိုစုံတွဲ | သာမိုအတွဲများကို စစ်ဆေးပါ။ ဝက်အူအမြန်နှုန်းနှင့် နောက်ပြန်ဖိအားကို စစ်ဆေးပါ။ ဂျီသြမေတြီသည် အစေးအတွက် မှားယွင်းပါက၊ ဝက်အူသည် ပြုပြင်ပေးသည်။ |
| ပြန်လည်ရယူမှုနှေးကွေးခြင်း/ ကြာရှည်ပလပ်စတစ်ပြုလုပ်ခြင်း။ | ပြန်လည်ထူထောင်ရေးအချိန်ကိုဆန့်; သံသရာအချိန် တိုးလာသည်။ | ပွန်းပဲ့ရှင်းလင်းရေးသည် pumping efficiency ကိုလျှော့ချ; ကျွေးမွေးမှုအပိုင်း ပြဿနာ၊ အစေးအတွက် ဂျီသြမေတြီ မှားနေသည်။ | လည်ချောင်းအအေးခံခြင်းနှင့် အစာအခွံကို ဦးစွာစစ်ဆေးပါ။ ထို့နောက် ပုံနှင့် ဆန့်ကျင်ဘက် ကင်းရှင်းမှုကို တိုင်းတာပါ။ |
| မော်တာဝန်/ပြန်ဖိအားမြင့်တက်ခြင်း။ | အဆက်မပြတ် အထွက်တွင် မော်တာ အမ်ပီများ တက်ခြင်း၊ torque အချက်ပေးသံ | ဝက်အူဆွဲခြင်း (မှားယွင်းခြင်း၊ ကွေးထားသောဝက်အူ); အလွန်အကျွံခုတ်ထစ်; ပျက်စီးနေသော အဆောက်အဦ ခုခံမှု | ချိန်ညှိမှုနှင့်ဝက်အူဖြောင့်မှုကိုစစ်ဆေးပါ။ ကွေးထားသောဝက်အူသည် ပေါက်၏တစ်ဖက်ကို ၀တ်ဆင်ထားပြီး စည်အသစ်ကိုလည်း ဖျက်ဆီးပစ်မည်ဖြစ်သည်။ |
| ပစ္စည်းပျက်စီးခြင်း/အရောင်ပြောင်းခြင်း။ | အဝါရောင်၊ ပွန်းပဲ့မှု၊ ကြွပ်ဆတ်မှု၊ အနံ့ | နေထိုင်ချိန် အလွန်ကြာသည် (စည်အတွက် သေးငယ်လွန်းသည်); ခုတ်ထစ်ခြင်း ကြမ်းတမ်းလွန်းခြင်း၊ ပစ္စည်းကိုင်ဆောင်ထားသော အစက်အပြောက်များ | ရိုက်ချက်အရွယ်အစားမှ စည်ပိုင်းစွမ်းရည်အချိုးကို စစ်ဆေးပါ။ ရိတ်ခြင်းကို လျှော့ချပါ။ အပူဒဏ်ခံနိုင်သော resins တွင်၊ အောက်- compression screw သည် တစ်ခုတည်းသော ပြုပြင်မှုဖြစ်နိုင်သည်။ |
| တစ်စိတ်တစ်ပိုင်းမှ အရည်ပျော်/အစိုင်အခဲအမှုန်များ | ခက်ခဲသောအမှုန်အမွှားများ; မှန်ဘီလူးကဲ့သို့ ချို့ယွင်းချက်များ၊ အားနည်းသောအစက်အပြောက်များ | အရည်ပျော်နိုင်မှု မလုံလောက်ပါ- L/D တိုလွန်းသည်၊ ဖိသိပ်မှု မှားယွင်းနေသည်၊ အထွက်အား ဝက်အူ အရည်ပျော်နိုင်သည့် အရာများကို ကျော်သွားသည် သို့မဟုတ် ရှင်းလင်းမှု ပျက်သွားသည် | အထွက်ကို လျှော့ချပါ သို့မဟုတ် အတားအဆီးဝက်အူသို့ အဆင့်မြှင့်ပါ။ set ဟောင်းသွားပါက၊ မည်သည့် setting မှ အရည်ပျော်ခြင်းကို ပြန်မရနိုင်ပါ။ |
| အရောင်လွင့်ခြင်း/ ပျံ့နှံ့မှု ညံ့ဖျင်းခြင်း။ | မညီညာသောအရောင်; masterbatch မကွဲပါဘူး။ | ရောစပ်မှုအပိုင်းမရှိ၊ ညံ့ဖျင်းသောဝက်အူရောစပ်ဝတ်ဆင်; ဖြည့်ထားသော သို့မဟုတ် ရောင်စုံဒြပ်ပေါင်းအတွက် ဝက်အူမှား | ရောစပ်သည့်အပိုင်း (Maddock သို့မဟုတ် pin) ကို သတ်မှတ်ပါ။ ဝက်အူသည် ဟောင်းနွမ်းသွားခြင်းမဟုတ်ကြောင်း အတည်ပြုပါ။ |
အနက်ရောင် အစင်းကြောင်းများ သို့မဟုတ် မီးလောင်ဒဏ်ရာများ
ပျက်စီးနေသော ပိုလီမာသည် တစ်နေရာရာတွင် ခိုနေပြီး အပိုင်းပိုင်းပြတ်တောက်နေသည်။ ဂန္ထဝင် ပုန်းအောင်းနေသည့်နေရာများသည် ဟောင်းနွမ်းရှင်းလင်းရေး၊ ရမှတ်ပေါက်တစ်ခု၊ ပျက်စီးနေသည့် စစ်ဆေးကွင်းတစ်ကွင်းနှင့် စီးဆင်းမှု ရပ်တန့်သွားသည့် မည်သည့်သေဆုံးသည့်နေရာမဆို ပါဝင်သည်။
နက်နက်နဲနဲ သုတ်သင်ပါ။ နှံ့နှံ့စပ်စပ် သန့်စင်ပြီးပါက အညစ်အကြေးများ ပြန်ပေါ်လာပါက၊ ပစ္စည်းသည် ရိုးရိုးကျန်နေမည် မဟုတ်ပေ။ ၎င်းကို သင့်စက်ရှိ အစက်အပြောက်တစ်ခုဖြင့် စဉ်ဆက်မပြတ် ထုတ်လုပ်နေပြီး ဝက်အူကို ဆွဲထုတ်ကာ ရှာဖွေရန် လိုအပ်သည်။
မကိုက်ညီသော ရိုက်ချက်အရွယ်အစား သို့မဟုတ် တိုတိုရိုက်ချက်များ
ဆက်တင်တစ်ခုကို မထိမီ လက်စွပ်ကို စစ်ဆေးပါ။ ပြန်မရသောအဆို့ရှင်သည် အလုံပိတ်ရပ်တန့်သောအခါ၊ ဆေးထိုးနေစဉ်အရည်ပျော်မှုသည် နောက်သို့ပြန်ထွက်ကာ၊ ၎င်းကိုတိုင်းတာသောရိုက်ချက်သည် မှိုရရှိသည့်ရိုက်ချက်မဟုတ်ဟု စက်ကထင်မှတ်သည်။
လက်ဆောင်ကတော့ ကူရှင်ပါ။ တသမတ်တည်းဖြစ်သော လုပ်ငန်းစဉ်သည် တည်ငြိမ်သော ကူရှင်တစ်ခုဖြစ်သည်။ အုံးပျံသွားတဲ့အခါ ပစ်သတ်လိုက်တာနဲ့ မပစ်သင့်တဲ့ နေရာမှာ အရည်ပျော်သွားတာပါပဲ။
အရည်ပျော်ခြင်း အပူချိန် မြင့်တက်ခြင်း သို့မဟုတ် မြင့်မားလွန်းခြင်း။
သတ်မှတ်နေရာများကို ယုံကြည်ခြင်းထက် အမှန်တကယ် အရည်ပျော်ခြင်းကို တိုင်းတာမှု။ အမှန်တကယ် အရည်ပျော်မှုသည် ဇုန်များအထက်တွင် ကောင်းမွန်စွာ လည်ပတ်နေပါက၊ အပိုအပူသည် ကြိုးများမှမဟုတ်ဘဲ ရှွန်းရာမှ ထွက်လာခြင်းဖြစ်သည်။
အစေးအတွက် ဖိသိပ်မှုပြင်းထန်သောအခါ၊ ဝက်အူအမြန်နှုန်းမြင့်လာသောအခါ၊ နောက်သို့ဖိအားများလွန်းသောအခါ၊ စုတ်ပြဲနေသောဝက်အူသည် တူညီသည့်အရာအား ရွှေ့ရန် ပိုမိုကြိုးစားရသည့်အခါတွင် ရှပ်အပူတက်လာသည်။
Slow Screw Recovery / Plasticizing Time ကြာမြင့်ခြင်း။
hopper တွင်စတင်ပါ။ ပေါင်းကူးအစေ့များ၊ အပူလွန်အစာကျွေးသောလည်ချောင်းနှင့် လုံလောက်သောအအေးပေးမှုမလုံလောက်မှုအားလုံးသည် ဝက်အူကို အစာငတ်ပြီး ဆန့်ထုတ်နိုင်ကာ ပြန်လည်ကောင်းမွန်လာကာ ၎င်းတို့တွင် ဝက်အူချို့ယွင်းချက်မရှိပါ။
အစားအစာသည် ကျန်းမာပြီး ပြန်လည်ထူထောင်ရေးမှာ နှေးနေပါက၊ ကင်းရှင်းမှုကို တိုင်းတာပါ။ ဝတ်ဆင်ရန် ၎င်း၏စုပ်ထုတ်နိုင်စွမ်း ဆုံးရှုံးသွားသောဝက်အူသည် တူညီသောရိုက်ချက်အားဖြည့်ရန် ပိုကြာပြီး စက်ဝန်းအချိန်သည် ၎င်းကိုထင်ဟပ်စေသည်။
Motor Load သို့မဟုတ် Back Pressure တက်လာခြင်း။
အထွက်နှုန်းမှာ amps တက်လာခြင်းသည် တစ်ခုခုကို တွန်းလှန်နေခြင်းကို ဆိုလိုသည်။ အူထဲတွင် ကွေးထားသောဝက်အူကို ဆွဲယူခြင်းသည် အန္တရာယ်ရှိသောကိစ္စဖြစ်သည်- ၎င်းသည် စည်၏တစ်ဖက်ကို ၀တ်ဆင်ထားပြီး ထိုမှားယွင်းချိန်ညှိမှုအပေါ်တွင် တပ်ဆင်ထားသောဝက်အူအသစ်သည် တူညီသောအချိန်ဇယားအတိုင်း တူညီသည်။
မည်သည့်အရာကိုမျှ မမှာယူမီ ဖြောင့်မှန်မှုနှင့် ချိန်ညှိမှုကို စစ်ဆေးပါ။ လက်ဗွေရာသည် တစ်ဖက်သတ် ဖောက်ထွင်းဝတ်ခြင်း ဖြစ်သည်။
ပစ္စည်းပျက်စီးခြင်း သို့မဟုတ် အရောင်ပြောင်းခြင်း။
အကြောင်းရင်းနှစ်ရပ်- ပစ္စည်းသည် ပူလွန်းခြင်း၊ သို့မဟုတ် ကြာရှည်စွာ ပူလွန်းခြင်း။ ဒုတိယအချက်က လူတွေကို လွမ်းတယ်။
စည်အတွက် အလွန်သေးငယ်သော ရိုက်ချက်တစ်ခုသည် အရွက်များ အဝါရောင်အထိ လည်ပတ်ပြီး လည်ပတ်ကာ အရည်ပျော်သွားကာ နူးနူးညံ့ညံ့ ချက်ပြုတ်ပါ။ အရွယ်အစားကြီးမားသောစည်တစ်ခုအတွင်း သေးငယ်သောရိုက်ချက်အား ဝက်အူဒီဇိုင်းဖြင့် မပြင်ဆင်ပါ။ ဝက်အူအချင်းကို ပြင်ပါ၊ သို့မဟုတ် အလုပ်အား ပိုသေးငယ်သော စက်သို့ ရွှေ့ပါ။
Replacement Screw Barrel ကို ဘယ်လိုမှာယူရမလဲ
ပြိုင်ဘက်မရှိ၊ ၎င်းသည် ဝယ်သူများ အမှန်တကယ်လိုအပ်သော အစိတ်အပိုင်းဖြစ်သည်။ သင် OEM မှ မှာယူသည်ဖြစ်စေ အမှီအခိုကင်းသော မှ မှာယူသည်ဖြစ်စေscrew စည်စက်ရုံတူညီသောအချက်အလက်များသည်ကိုးကားချက်ကိုမောင်းနှင်သည်။
အတိုင်းအတာ နှင့် Specifications များကို ပေးဆောင်ရပါမည်။
- စက်အမှတ်တံဆိပ်နှင့် မော်ဒယ်။တပ်ဆင်ခြင်းနှင့် drive-end အတိုင်းအတာများကို အတည်ပြုရန် နံမည်ပြားဓာတ်ပုံသည် လုံလောက်ပါသည်။
- ဝက်အူအချင်းနှင့် L/D အချိုး၊ပုံမှ သို့မဟုတ် တိုက်ရိုက်တိုင်းတာသည်။
- သစ်စေး, အဖြည့်ခံပါဝင်မှုများနှင့်အတူ။၎င်းသည် စာရင်းထဲရှိ အခြားအရာများထက် အခြေခံစတီးလ်နှင့် မျက်နှာပြင်ကုသမှုကို ပိုမိုမောင်းနှင်စေသည်။
- ပစ်မှတ်အရွယ်အစားနှင့် ပစ်မှတ်စက်ဝန်း၊ထို့ကြောင့် ဂျီသြမေတြီကို ကူးယူခြင်းထက် ပိုကောင်းအောင် လုပ်နိုင်သည်။
- ပုံတစ်ပုံ သို့မဟုတ် ဟောင်းနွမ်းနမူနာတစ်ခု။အလုပ်ဖြစ် သည် ။ ဟောင်းနွမ်းနေသောအစိတ်အပိုင်းကို တိုင်းတာနိုင်ပြီး ဂျီသြမေတြီအပြည့်အစုံကို ပြန်လည်တည်ဆောက်နိုင်သည်။
- ပြီးခဲ့တဲ့ တစ်ခေါက်က ဘာများ မှားခဲ့လဲ။အစိတ်အပိုင်းနှင့်အတူဝတ်ဆင်ပုံစံကိုပေးပို့ပါ။ Smooth dimension loss သည် ပွန်းပဲ့ခြင်းဟုဆိုသည်။ Pitting သည် corrosion ဟုဆိုသည်။ ဝက်အူအသစ်သည် မပြင်နိုင်သည့် ချိန်ညှိမှုဟု တစ်ဖက်သတ်ဝတ်ဆင်ထားသည်။
ထိုနောက်ဆုံးပစ္စည်းသည် ဝယ်သူများမေ့သွားသည့်အရာဖြစ်ပြီး ၎င်းသည် သင့်အား သစ္စာရှိမိတ္တူတစ်စောင်ကို ဝယ်ယူခြင်းအား ရပ်တန့်စေသည့်အရာဖြစ်သည်။
OEM-Match နှင့် စိတ်ကြိုက်ဒီဇိုင်း- အားသာချက်များနှင့် အားနည်းချက်များ
OEM ကိုက်ညီမှုမူရင်းဂျီသြမေတြီကို ပြန်ထုတ်ပေးသည်။ မူရင်းဝက်အူသည် သင့်လုပ်ငန်းစဉ်နှင့် ကိုက်ညီပြီး ရိုးရိုးရှင်းရှင်း ပျက်သွားသည့်အခါ မှန်ကန်သောခေါ်ဆိုမှုဖြစ်သည်။ ပုံဆွဲခြင်းနှင့် ဆန့်ကျင်၍ ခန့်မှန်းနိုင်သော၊ အတည်ပြုနိုင်သော၊ လုပ်ငန်းစဉ်ကို ပြန်လည်အတည်ပြုခြင်းမရှိပါ။
စိတ်ကြိုက်ဒီဇိုင်းယနေ့ သင် အမှန်တကယ် လုပ်ဆောင်နေသည့်အရာနှင့် ကိုက်ညီစေရန် ဂျီသြမေတြီကို ပြောင်းလဲပါ။ လုပ်ငန်းစဉ်ရွှေ့ပြီး ဝက်အူက မအောင်မြင်သည့်အခါ မှန်ကန်သောခေါ်ဆိုမှုဖြစ်သည်- သင်သည် ပြန်လည်ကြိတ်ထည့်သည်၊ ဖြည့်သွင်းထားသည့်အဆင့်သို့ ပြောင်းလိုက်သည်၊ အထွက်ပစ်မှတ်များ ပြောင်းလဲသွားသည်၊ သို့မဟုတ် မူရင်းဝက်အူသည် သင့်အစေးကို ကောင်းစွာမကိုင်တွယ်ဖူးပါ။
လုပ်ငန်းစဉ်ပြောင်းလဲသွားသောအခါတွင် OEM ကိုက်ညီမှုကို မှာယူခြင်းသည် စတီးလ်အသစ်တွင် ပြဿနာကို ပြန်လည်ဖြစ်ပေါ်စေသည်။ မူရင်းကောင်းမွန်သောအခါ စိတ်ကြိုက်ဒီဇိုင်းတစ်ခုကို မှာယူခြင်းသည် ကုန်ကျစရိတ်ထပ်လောင်းပြီး ဘာမှအတွက် ပြန်လည်အတည်ပြုခြင်းမဟုတ်ပါ။ ဝတ်ဆင်မှုပုံစံက သင်ဘယ်အခြေအနေရောက်နေတယ်ဆိုတာကို ပြောပြတယ်။
တရုတ်နိုင်ငံကနေ ၀ယ်တဲ့အခါမှာ ဘာတွေမျှော်လင့်ထားလဲ။
ကြာချိန်သည် ဂျီသြမေတြီ၊ မျက်နှာပြင် ကုသမှုနှင့် ပုံဆွဲရှိမရှိတို့အပေါ် မူတည်ပါသည်။ ၎င်းကို သင်၏ကိုးကားချက်ဖြင့် စာဖြင့်မေးပါ၊ နာရီသည် မည်သည့်အရာ စတင်မည်ကို မေးပါ- ပုံ၏အတည်ပြုချက် သို့မဟုတ် ဝယ်ယူမှုအမိန့်စာ။ ၎င်းတို့သည် တူညီသောရက်စွဲမဟုတ်ကြဘဲ ခြားနားမှုသည် တစ်ပတ်လျှင် မကြာခဏဖြစ်သည်။
မင်းမကျူးလွန်ခင် မှတ်ထားရမယ့် အချက်သုံးချက်
- ထုတ်လုပ်မှုစတင်သောအခါ။ဟောင်းနွမ်းနေသောနမူနာကို ပြောင်းပြန်အင်ဂျင်နီယာလုပ်ခြင်းသည် ချစ်ပ်တစ်ခုမဖြတ်မီ အချိန်ထပ်ပေးသည်။ ပုံဆွဲခြင်းသည် ထိုအဆင့်ကို ဖယ်ရှားသည်။
- မျက်နှာပြင် ကုသခြင်းမှာ ဘာတွေထပ်ဖြည့်ထားလဲ။Bimetallic မျက်နှာပြင် နှင့် carbide ဖြန်းခြင်းများသည် ၎င်းတို့၏ကိုယ်ပိုင်တန်းစီဖြင့် သီးခြားလုပ်ငန်းစဉ်အဆင့်များဖြစ်သည်။
- ပင်လယ်ရေကြောင်း ကုန်စည်ပို့ဆောင်မှု သတ်သတ်။၎င်းသည် ထုတ်လုပ်သည့်အချိန်၌ မဟုတ်ဘဲ၊ ပထမအကြိမ် ဝယ်ယူသူများကို အံ့အားသင့်စေသည့် နံပါတ်ဖြစ်သည်။
ကျွန်ုပ်တို့၏ကိုယ်ပိုင်ကိုးကားချက်သည် ဒီဇိုင်းအားဖြင့် ပွင့်လင်းသည်- ကျွန်ုပ်တို့သည် ထုတ်ကုန်၊ ပို့ဆောင်မှုနှင့် ဆက်လက်ထိန်းသိမ်းမှုတို့ပါရှိသော ခန့်မှန်းကုန်ကျစရိတ်ကို ပေးသည်၊ ထို့ကြောင့် နောက်မှရှာဖွေတွေ့ရှိရန်ဘာမျှမရှိပါ။ အဆိုပါကိုးကားချက်ကို 12 နာရီအတွင်းသင်ရနိုင်သည်။
အစောပိုင်းတွင်ဖော်ပြထားသော အားလပ်ချိန်လည်ပတ်မှုဖြင့် ပို့ဆောင်ချိန်ကို စီစဉ်ပါ။ သင့်အချိန်ဇယားအရ ဝတ်ဆင်မှုမှတ်တမ်းသင်္ဘောများမှ မှာယူထားသော အစုံ။ ပျက်သွားသော သင်္ဘောများမှ မှာယူထားသော အစုံသည် စျေးနှုန်းဖြင့် နာရီ၊ လေကြောင်းနှင့် ဆန့်ကျင်၍ မည်သူမျှ ရှင်းပြခြင်းကို မနှစ်သက်ပါ။
အရည်အသွေးလက်ခံမှု သတ်မှတ်ချက်များနှင့် စစ်ဆေးရေးအမှတ်များ
ဤစစ်ဆေးမှုများသည် အမှန်တကယ်ပေးသွင်းသူအား စျေးသက်သက်သာသာဖြင့် ခွဲခြားပေးသည့်စစ်ဆေးမှုများဖြစ်သည်။ အမှာစာမတင်မီ ၎င်းတို့ကို စာဖြင့်မေးမြန်းပြီး အစုံရောက်ရှိသည့်အခါ ၎င်းတို့ကို အတည်ပြုပါ-
- ပျံသန်းမှုတစ်ခုစီတစ်လျှောက်တွင် အချင်းများစွာရှိသော ပြင်ပအချင်းများ
- လုံးပတ်နှင့် ဆလင်ဒါပုံ
- မျက်နှာပြင် မာကျောမှုအဖြစ်တိုင်းတာတန်ဖိုး(HV သို့မဟုတ် HRC) ကတ်တလောက် သတ်မှတ်ချက် မဟုတ်ပါ။
- Nitrided case depth သို့မဟုတ် bimetallic bore ပေါ်ရှိ သတ္တုစပ်အလွှာအနက်
- ခိုင်မာမှုနှင့် ဖြောင့်တန်းမှု
- မျက်နှာပြင်ကြမ်းတမ်းခြင်း (Ra)
- အခြေခံစတီးတန်း၊ အတည်ပြုသည်။
မာကျောမှုနှင့် case depth သည် အရေးကြီးဆုံး နှစ်ခုဖြစ်ပြီး နှစ်ခုကို တိတ်တဆိတ် အဆင့်နှိမ့်ပေးလေ့ရှိသည်။ 950–1050 HV နှင့် 0.5–0.8 မီလီမီတာ အနက်ရှိ နိုက်ထရစ်အလွှာသည် ပေးသွင်းသူတစ်ဦးအား သင်ထိန်းထားနိုင်သော သတ်မှတ်ချက်တစ်ခုဖြစ်သည်။ “နိုက်ထရစ်” ဆိုတာ သူ့ဘာသာသူ မဟုတ်ပါဘူး။
ကိုးကားချက်တစ်ခုသည် အခြားသူများ၏အောက်တွင် သိသိသာသာ ကျသွားပါက၊ သံမဏိသည် အဘယ်အရာဖြစ်ပြီး ကုသမှုသည် မည်မျှအထိ နက်ရှိုင်းသည်ကို မေးမြန်းပါ။ ခြားနားမှု ပုန်းအောင်းနေသည့်နေရာသည် အမြဲတမ်းလိုလိုဖြစ်ပြီး ၎င်းကို အစောပိုင်းဝတ်ဆင်မှုတွင် သင်ပြန်ပေးပါ။
ကျွန်ုပ်တို့၏ အရင်းအမြစ်အပြည့်အစုံကို စိတ်ကြိုက်ဝက်အူစည်အမှာစာလမ်းညွှန်တွင် ပါဝင်ပါသည်။
အစားထိုး သို့မဟုတ် စိတ်ကြိုက်ဆေးထိုးဝက်အူစည်ကို လိုအပ်ပါသလား။ သင့်စက်မော်ဒယ်၊ ပုံဆွဲခြင်း သို့မဟုတ် ဟောင်းနွမ်းသောနမူနာကို ပေးပို့ပါ။ ကျွန်ုပ်တို့သည် 12 နာရီအတွင်းကိုးကား။
Screw Barrel Quote ကိုရယူပါ။အမေးများသောမေးခွန်းများ
မေး- ဆေးထိုးထည့်သည့်ဝက်အူစည်သည် မည်မျှကြာကြာခံသနည်း။
A- PE နှင့် PP ကဲ့သို့သော အဆိပ်သင့်ခြင်းမရှိသော resins တွင်၊ ကျွန်ုပ်တို့၏ nitrided 38CrMoAlA ဆေးထိုးဝက်အူများသည် နာရီပေါင်း 10,000 မှ 20,000 နာရီအထိ အလုပ်လုပ်ပါသည်။ ဖန်သားဖြည့်ဒြပ်ပေါင်းများ၊ PVC နှင့် လေးလံသော regrind တို့ကို ဖြတ်တောက်ပြီး မည်မျှအထိ အဖြည့်ခံပါဝင်မှု နှင့် ထွက်ရှိမှုအပေါ် မူတည်ပါသည်။ နာရီကို မပြေးပါနှင့် မျှော်လင့်ချက်။ လေယာဉ်ပျံသန်းမှု OD နှင့် bore ID ကို စစ်ဆေးပြီး တည်ဆောက်ပုံဆွဲခြင်းအတွက် အနည်းဆုံး တစ်နှစ်လျှင် တစ်ကြိမ် စစ်ဆေးပြီး လမ်းကြောင်းသစ်ကို မှတ်တမ်းတင်ပါ။ နာရီပုံသဏ္ဍာန်မဟုတ်ဘဲ လမ်းကြောင်းသစ်သည် နောက်ဆက်တွဲကို မှာယူရမည့်အချိန်ကို ပြောပြသည်။
မေး- ဝက်အူနဲ့ စည်ကြားက စံရှင်းလင်းရေးက ဘာလဲ။
A- ဝက်အူအချင်းပါသော ရှင်းလင်းရေးစကေးများဖြစ်သောကြောင့် ပုံတစ်ပုံတည်းမရှိပါ။ ဝက်အူအချင်း တစ်လက်မစီအတွက် ဘေးတစ်ဖက်တစ်ချက်စီအတွက် အမြှေးပါးရှင်းလင်းခြင်း၏ အကြမ်းဖျင်းအားဖြင့် 0.001 လက်မခန့်ရှိသောကြောင့် 60 မီလီမီတာဝက်အူသည် တစ်ဖက်လျှင် 0.06 မီလီမီတာအနီးတွင်ရှိသည်။ မင်းရဲ့တည်ဆောက်ပုံက အခွင့်အာဏာပဲ။ လက်တွေ့ဝန်ဆောင်မှုကန့်သတ်ချက်အနေဖြင့်၊ တိုင်းတာရှင်းလင်းရေးသည် အကြမ်းဖျင်းအားဖြင့် တည်ဆောက်မှုတန်ဖိုးထက် နှစ်ဆတိုးလာသောအခါ သို့မဟုတ် အထွက်နှုန်းမှာ တူညီသောဝက်အူအမြန်နှုန်းဖြင့် သိသိသာသာကျဆင်းသွားသောအခါ အစားထိုးမှုကို စီစဉ်ပါ။
မေး- မတူညီသော resins များစွာအတွက် ဝက်အူတစ်လုံးကို အသုံးပြုလို့ရပါသလား။
A: မိသားစုထဲမှာတော့ ဟုတ်တယ်။ ယေဘုယျသုံးဝက်အူသည် PE၊ PP၊ PS၊ နှင့် ABS တို့ကို လက်ခံနိုင်စေသောကြောင့် စက်တည်ဆောက်သူများသည် ၎င်းကို စံအဖြစ် ပို့ဆောင်ကြသည်။ မိသားစုတွေ တစ်ဖက်မှာ မရှိဘူး။ တောင့်တင်းသော PVC ပေါ်ရှိ GP ဝက်အူတစ်ခုသည် ပစ္စည်းကို ပြိုပျက်စေပြီး သံမဏိကို ပျက်စီးစေသည်။ ဖန်သားဖြည့်နိုင်လွန်ပေါ်ရှိ GP ဝက်အူတစ်ခုသည် လျင်မြန်စွာ ကုန်ဆုံးသည်။ ထုထည်တစ်ခုအတွက် အရွယ်အစားရှိသောဝက်အူသည် ပစ္စည်းကိုချက်ပြုတ်ခြင်းမပြုဘဲ စည်၏သေးငယ်သောအပိုင်းကိုအသုံးပြုသည့်အလုပ်အား ဆောင်ရွက်နိုင်မည်မဟုတ်ပေ။ သင့် resins သည် ထိုကွက်လပ်များကို ကျော်လွန်ပါက၊ အခက်ခဲဆုံး case အတွက် ဒီဇိုင်းထုတ်ထားသော ဝက်အူတစ်ခုထက်ပို၍ လိုအပ်ပါသည်။
မေး- ကျွန်ုပ်၏ ဆေးထိုးအပ်ဝက်အူ စုတ်ပြဲသွားခြင်း ရှိ၊ မရှိ မည်သို့ပြောနိုင်မည်နည်း။
A- စက်က သင့်ကို အရင်ပြောပြပြီး မိုက်ခရိုမီတာက အတည်ပြုပါတယ်။ တူညီသောဝက်အူအမြန်နှုန်းဖြင့် အထွက်နှုန်းကျဆင်းခြင်း၊ ပြန်လည်ရယူချိန်ဆန့်ခြင်း၊ မပြောင်းလဲသောသတ်မှတ်နေရာများတွင် အပူချိန်အရည်ပျော်တက်ခြင်း၊ သန့်ရှင်းရေးလုပ်ပြီးနောက် ပြန်လာသော အနက်ရောင်အစက်အပြောက်များနှင့် ရိုက်ချက်အရွယ်အစား လွင့်မျောနေခြင်းတို့ကို စောင့်ကြည့်ပါ။ ဝက်အူဆွဲခြင်းသည် တရားမျှတမှု ရှိပါသလား။ ထို့နောက် ပျံသန်းမှု OD ကို မိုက်ခရိုမီတာနှင့် bore ID ဖြင့် လိုက်ဖက်သော အနေအထားများတွင် bore gauge ဖြင့် တိုင်းတာပြီး ပုံနှင့် ပတ်၍ အချင်းများ ကင်းရှင်းမှုကို နှိုင်းယှဉ်ပါ။ လက္ခဏာများအကြံပြု; တိုင်းတာအတည်ပြုသည်။
မေး- bimetallic ဝက်အူစည်ဆိုတာ ဘာလဲ၊ ဘယ်အချိန်မှာ လိုအပ်မလဲ။
A- bimetallic စည်တစ်ခုသည် သတ္တုစပ်-သံမဏိကိုယ်ထည်ကို ထိန်းသိမ်းထားပြီး ပိုမိုမာကျောသော သတ္တုစပ်ကို တွင်းထဲသို့ ပေါင်းထည့်သည်။ ကျွန်ုပ်တို့၏စည်များတွင် မာကျောသောသတ္တုစပ်ကို ပိုက်၏ဝတ်ဆင်ဇုန်တစ်ဝိုက်တွင် စက်ဝိုင်းအပြည့်ဖြန်းပြီး အတွင်းပိုင်းမာကျောမှုကို 62 HRC သို့ ယူဆောင်လာပါသည်။ မျဉ်းကြောင်းဆွဲရန်လွယ်ကူသည်ဖန်ဖိုက်ဘာ 30% အထိ nitrided 38CrMoAlA set တွင် ကောင်းမွန်စွာ အလုပ်လုပ်ပါသည်။. 30% ဖန်ခွက်အထက်တွင် ဓာတ်သတ္တုဖြည့်ဆေး သို့မဟုတ် မီးမလောင်စေသော သို့မဟုတ် အဆိပ်ဖြစ်စေသော အစေးတွင် bimetallic ပါ၀င်သည်။ nitrided case သည် 0.5–0.8 mm diffusion layer ဖြစ်ပြီး၊ လေးလံသော filler သည် အောက်ခံသံမဏိမပြီးမီ အကြာကြီးဖြတ်သွားပါသည်။
မေး- ဆေးထိုးပုံသွင်းခြင်းတွင် ဝက်အူဒီဇိုင်းသည် အစိတ်အပိုင်းအရည်အသွေးအပေါ် သက်ရောက်မှုရှိပါသလား။
A- တိုက်ရိုက်၊ လုပ်ငန်းစဉ်အများစုသည် ဆက်တင်များထက် ပိုများသည်။ Screw geometry သည် ပစ္စည်းမည်မျှ အရည်ပျော်သွားသည်၊ အရည်ပျော်သည့် အပူချိန် မည်မျှ တူညီသည်၊ အရောင်မည်မျှ ကောင်းမွန်သည် နှင့် filler များ ကွဲထွက်သွားသည်၊ နှင့် ရိုက်ချက် မည်မျှ တသမတ်တည်း ဖြစ်သည်ကို ဆုံးဖြတ်သည်။ ကွဲထွက်ခြင်း၊ အစီအစဥ်များ၊ ပွန်းပဲ့ခြင်း၊ ပျက်စီးခြင်းနှင့် ရိုက်ချက်ကွဲလွဲခြင်းများ အားလုံးသည် ဝက်အူပုံစံ သို့မဟုတ် ဝက်အူကို ထိန်းချုပ်ကိရိယာသို့ ပြန်ခြေရာခံမိသည်နှင့် အနည်းဆုံး မကြာခဏဆိုသလို ဝက်အူပုံစံသို့ ပြန်သွားကြသည်။ သင်ပြုလုပ်သော ဆက်တင်ပြောင်းလဲမှုတိုင်းတွင် ချို့ယွင်းချက်တစ်ခုက ဆန့်ကျင်ဘက်ဖြစ်နေသောအခါ၊ ဂျီသြမေတြီ သို့မဟုတ် ဝတ်ဆင်မှုသည် များသောအားဖြင့် အကြောင်းပြချက်ဖြစ်သည်။
မေး- ဆေးထိုးဝက်အူနှင့် ပေါင်းထုတ်ဝက်အူအကြား ကွာခြားချက်မှာ အဘယ်နည်း။
A- extrusion screw သည် စဉ်ဆက်မပြတ် လှည့်နေပြီး မရပ်တန့်ဘဲ ရှေ့သို့ အရည်ပျော်သွားပါသည်။ ဆေးထိုးဝက်အူတစ်ခုသည် အလုပ်နှစ်ခုလုပ်ဆောင်သည်- ၎င်းသည် ပလပ်စတစ်ရိုက်ချက်တစ်ခုပြုလုပ်ရန် လှည့်သည်၊ ထို့နောက် လှည့်ခြင်းကိုရပ်လိုက်ပြီး ၎င်းကိုထိုးသွင်းရန် ပလပ်ဂါတစ်ခုကဲ့သို့ ရှေ့သို့မောင်းနှင်သည်။ အဆိုပါ အပြန်အလှန်လုပ်ဆောင်မှုမှာ ဆေးထိုးဝက်အူများသည် ထိပ်ဖျားတွင် စစ်ဆေးသည့်ကွင်းကို ဆောင်ထားရခြင်းဖြစ်ပြီး ၎င်းတို့သည် ပုံမှန်အားဖြင့် 18:1 မှ 25:1၊ extrusion screws များထက် L/D အချိုးများ ပိုမိုတိုတောင်းသောကြောင့်ဖြစ်သည်။ ပစ္စည်းသည် ရိုက်ချက်များကြားတွင် ဆေးထိုးစည်တွင် ပါ၀င်ပြီး နေထိုင်ချိန်နှင့် ရိုက်ချက်အရွယ်အစားကို အရေးကြီးစေသည်။
မေး- ဝက်အူစည်ထုတ်လုပ်သူသည် ပုံဆွဲမပါဘဲ ကျွန်ုပ်၏ဝက်အူကို ကူးယူနိုင်ပါသလား။
A: ဟုတ်ပါတယ်။ ဟောင်းနွမ်းနေသောအစိတ်အပိုင်းကို ပို့ဆောင်ပြီး ဂျီသြမေတြီကို တိုင်းတာနိုင်ပြီး ပြန်လည်တည်ဆောက်နိုင်သည်- အချင်း၊ အချိုးအစား၊ ချန်နယ်အတိမ်အနက်နှင့် မောင်းနှင်မှုအဆုံးရှိ အံကိုက်အတိုင်းအတာများ။ ဆေးထိုးဝက်အူများကို ±0.001 မီလီမီတာအထိ ကိုင်ထားသည်။ သတိပြုရန်အချက်တစ်ချက်- စုတ်ပြဲနေသောဝက်အူသည် စက်ရုံမှထွက်သွားသည်ထက်သေးငယ်သည်၊ ထို့ကြောင့် အစားထိုးမှုသည် ဟောင်းနွမ်းနေသည့်အတိုင်းအတာထက် မူလဒီဇိုင်းအတိုင်းတည်ဆောက်သင့်သည်။ အစိတ်အပိုင်းနှင့်အတူ ဝတ်ဆင်မှုပုံစံကို ပေးပို့ပါ၊ ဝက်အူအသစ်သည် ၎င်းကိုဆက်ခံမည့်အစား ပျက်ကွက်မှုနှင့်ပတ် သက်၍ သတ်မှတ်ထားသည်။
နိဂုံး
အကြံဥာဏ်သုံးမျိုးက လမ်းညွှန်ချက်တစ်ခုလုံးကို သယ်ဆောင်သွားတယ်။
ရွေးချယ်မှုသည် အစေး၏အောက်ပါအတိုင်းဖြစ်သည်။ဂျီသြမေတြီ (L/D၊ ဖိသိပ်မှုအချိုး၊ ဝက်အူအမျိုးအစား) သင်၏ပေါ်လီမာ အရည်ပျော်ပုံနှင့် ကိုက်ညီပါသည်။ သင့်အစာသည် မည်မျှ ညစ်ပတ်သည်ဖြစ်စေ မျက်နှာပြင် ကုသမှုသည် ကိုက်ညီပါသည်။ သန့်ရှင်းသော resins သည် nitrided 38CrMoAlA တွင် ပျော်ရွှင်စွာလည်ပတ်သည်။ အညစ်ကြေးနှင့် အဆိပ်သင့်သော အစာများသည် bimetallic bore တစ်ခု လိုအပ်ပြီး သန့်ရှင်းသော case ကို သတ်မှတ်ခြင်းသည် set အသစ်တစ်ခု စောစောသေဆုံးခြင်းတွင် အသုံးအများဆုံးနည်းလမ်းဖြစ်သည်။
ပြုပြင်ထိန်းသိမ်းမှုသည် နှစ်များဝယ်ယူရပြီး ဒေတာဝယ်ယူမှု အစီအစဉ်ဆွဲခြင်း။ကားမှတ်တိုင်တိုင်းတွင်၊ သံမဏိထက် ကြေးဝါဖြင့် ဆေးကြောသန့်စင်ပြီး ဝက်အူထွက်သွားတိုင်း ရှင်းလင်းမှုကို တိုင်းတာပါ။ ဝတ်ဆင်ထားသော မှတ်တမ်းတစ်ခုသည် "အဝတ်စုတ်နေပြီလား" "မည်သည့်မျဉ်းကြောင်းကို ဖြတ်ကျော်မည်လဲ" ဟူသော စာတွင် စီစဉ်ထားသော ပြောင်းလဲခြင်းနှင့် ပိတ်ခြင်းကြား ကွာခြားချက်မှာ အဘယ်နည်း။
လုပ်ငန်းစဉ်မညှိမီ စက်ကို ရောဂါရှာဖွေပါ။အထွက်ကျသွားသောအခါ၊ သံသရာလည်သွားသည်၊ သန့်ရှင်းရေးလုပ်ပြီးသောအခါတွင် အမှုန်အမွှားများ ပြန်ပေါ်လာသောအခါ၊ ပလပ်စတစ်ယူနစ်သည် စကားပြောနေသည်။ ဆက်တင်များသည် ပျောက်ဆုံးသွားသော ကင်းရှင်းမှုကို ပြန်လည်ရယူခြင်း သို့မဟုတ် ဟောင်းနွမ်းနေသည့် ချက်ကွင်းလက်စွပ်ကို ပြန်လည်ထုတ်ယူ၍မရပါ။ ဝက်အူကိုဆွဲပြီး တိုင်းတာပါ။
Nanhaiya သည် အနှစ်နှစ်ဆယ်ကျော် ဝက်အူများနှင့် စည်များကို တည်ဆောက်ခဲ့ပြီး ကမ္ဘာတစ်ဝှမ်းရှိ ဖောက်သည် 500+ ကို ဝန်ဆောင်မှုပေးပါသည်။ ကျွန်ုပ်တို့၏ ဆေးထိုးဝက်အူများကို 38CrMoAlA မှ စက်ဖြင့်ပြုလုပ်ထားပြီး မီးငြှိမ်းသတ်ကာ အပူချိန် 500–560 °C တွင် ဓာတ်ငွေ့-နိုက်ထရစ်ဖြင့် ပြုလုပ်ထားသော 950–1050 HV တွင် 950–1050 HV တွင် 0.5-0.8 မီလီမီတာ အိတ်အတွင်းမှ ± 0.001 မီလီမီတာအထိ ခံနိုင်ရည်ရှိကာ 10,000 နာရီတွင် corrosive မဟုတ်သော 0-20000 အထိ အဆင့်သတ်မှတ်ထားသည်။ ဖိဒ်သည် ပိုမိုပြင်းထန်လာသောအခါ၊ ကျွန်ုပ်တို့သည် အံဝင်ပေါက်၏ ဝတ်စားဆင်ယင်မှုဇုန်တစ်ဝိုက်တွင် စက်ဝိုင်းအပြည့်ကို အပြင်းအထန်ဖြန်းတီးပြီး အတွင်းပိုင်း မာကျောမှုကို 62 HRC သို့ ယူဆောင်သွားပါသည်။
သင်အမိန့်မချမီ၊ ကျွန်ုပ်တို့၏အင်ဂျင်နီယာများသည် သင်နှင့်အတူ ဘောင်များမှတဆင့် လုပ်ဆောင်သည်- အချင်း၊ အချိုးအစား၊ ဝက်အူချန်နယ်အနက်နှင့် 38CrMoAlA နှင့် duplex အလွိုင်းကြားရှိ ပစ္စည်းရွေးချယ်မှု။ ထိုတိုင်ပင်ဆွေးနွေးမှုသည် အခမဲ့ဖြစ်ပြီး အောက်ပါကိုးကားချက်တွင် ကုန်ပစ္စည်း၊ ပို့ဆောင်မှုနှင့် မျှော်မှန်းထိန်းသိမ်းမှုစရိတ်တို့ ပါဝင်သောကြောင့် နောက်ပိုင်းတွင် စာမျက်နှာပေါ်၌ မည်သည့်အရာမျှ ပေါ်မလာပါ။
ပေးပို့ပြီးနောက်၊ ကျွန်ုပ်တို့၏ နည်းပညာရှင်များသည် တပ်ဆင်ခြင်းနှင့် ကော်မရှင်ပေးခြင်းတို့ကို ပံ့ပိုးပေးသည်၊ အာမခံသည် (များသောအားဖြင့် တစ်နှစ်မှ နှစ်နှစ်အထိ) စာချုပ်သက်တမ်းအထိ အလုပ်လုပ်ပြီး အရောင်းအပြီး ပြဿနာမှန်သမျှသည် 24 နာရီအတွင်း တုံ့ပြန်မှုနှင့် 48 အတွင်း အဖြေတစ်ခုရရှိမည်ဖြစ်သည်။
သင့်စက်မော်ဒယ်၊ သစ်စေးနှင့် သင်ဖြေရှင်းရန် ကြိုးစားနေသော ပြဿနာကို ကျွန်ုပ်တို့ထံ ပေးပို့ပါ။ ဆယ့်နှစ်နာရီအတွင်း သင့်တွင် သတ်မှတ်ချက်တစ်ခုနှင့် ကိုးကားချက်တစ်ခု ရရှိမည်ဖြစ်သည်။
မင်းရဲ့စက်၊ မင်းရဲ့အစေးနဲ့ ပြီးခဲ့တုန်းက ဘာတွေမှားသွားလဲ ပြောပြပါ။ အဲဒါကို ပြန်ပြင်မယ့် set ကို သတ်မှတ်ပေးမှာပါ
စျေးနှုန်းအတွက် Nanhaiya ကိုဆက်သွယ်ပါ။